


제조공정

산업 제조
밀링은 회전 커터로 공작물에서 재료를 제거하는 가공 공정입니다. 커터 회전 방향과 이송 방향 관계에 따라 업 밀링(Up Milling, 통상 밀링)과 다운 밀링(Down Milling, 클라임 밀링)으로 나뉩니다.
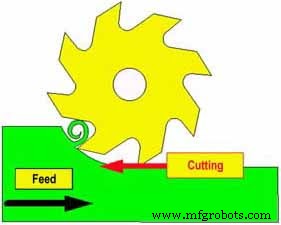
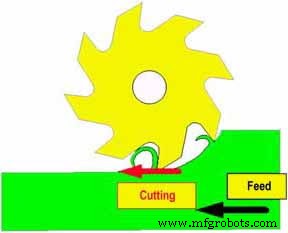
| No. | 업 밀링 (Up Milling) | 다운 밀링 (Down Milling) |
|---|---|---|
| 1 | 커터가 이송 방향과 반대 회전 | 커터가 이송 방향과 같은 방향 회전 |
| 2 | 통상 밀링(Conventional Milling) | 클라임 밀링(Climb Milling) |
| 3 | 칩 두께: 0 → 최대 (끝에서 가장 두꺼움) | 칩 두께: 최대 → 0 (시작에서 가장 두꺼움) |
| 4 | 열이 공작물로 확산 → 모재 물성 변화 위험 | 열이 칩으로 대부분 배출 → 모재 열영향 최소 |
| 5 | 공구 마모 큼 (이송 반대 방향 마찰) | 공구 마모 적음 (이송 방향 마찰) |
| 6 | 공구 수명 짧음 | 공구 수명 김 |
| 7 | 칩이 위로 배출 → 업 밀링 | 칩이 아래로 배출 → 다운 밀링 |
| 8 | 칩이 공구 앞쪽으로 떨어져 재절삭 → 조도 불량 | 칩이 공구 뒤쪽으로 배출 → 양호한 조도 |
| 9 | 상향 절삭력 → 강력 지그/픽스처 필요 | 하향 절삭력 → 일반 지그/픽스처로 충분 |
| 10 | 전통적 방식 | 비전통적이나 현대엔 다운 밀링 주류 |
| 11 | 고성능 절삭유 필수 (공작물 열확산 대응) | 일반 절삭유로 충분 (공작물 열영향 적음) |
| 12 | 절삭 저항 큼 | 절삭 저항 작음 |
| 조건 | 추천 | 이유 |
|---|---|---|
| 일반 가공, 강성 좋은 기계, 양호한 표면 요구 | 다운 밀링 | 공구 수명↑, 조도↑, 절삭력↓, 열영향↓ |
| 구형 기계, 백래시 큰 기계, 박판/얇은 벽 가공 | 업 밀링 | 백래시로 인한 공구 끌림 방지, 진동 억제 |
| 주철, 경화강 등 취성/고경도 소재 | 업 밀링 | 공구 충격 완화, 치핑 방지 |
| 알루미늄, 연강 등 연성 소재, 고속 가공 | 다운 밀링 | 칩 배출 용이, 조도 우수, 생산성 극대화 |
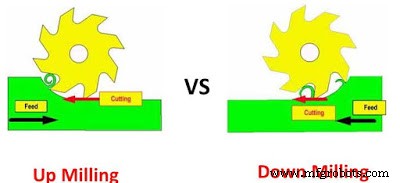
현대 CNC 머시닝센터는 백래시 보정 기능이 표준이므로 다운 밀링이 기본 권장됩니다. 단, 기계 강성, 소재, 공구 상태를 종합 판단해 적용하세요.
제조공정
맞춤 가공 서비스는 방위, 광학, 제약, 기계, 자동차 등 비즈니스와 산업에 귀중한 자원을 제공합니다. 일부 부품은 CNC 머신으로, 일부는 CNC 선반으로 제조됩니다. 제조업에 종사하는 많은 사람들이 CNC 밀링과 CNC 터닝의 차이를 잘 모릅니다. 외관상 두 공정은 매우 비슷해 보입니다(즉, 금속 제거). 그러나 여러 면에서 요구되는 부품을 완성하는 방식이 매우 다릅니다. 일반적으로 터닝과 밀링을 통칭하여 CNC 가공이라고 부르는데, 고객들은 터닝이나 밀링이라는 구체적인 명칭 대신 CNC 가공을 요청하곤 합니다. 물론 SANS는
전문가들은 가공되는 부품의 크기, 형상, 특징, 소재에 따라 CNC 공작기계를 최대한 활용하기 위해 수많은 CNC 밀링 기술을 사용합니다. 기계 산업에서 사용되는 기술 중 하나는 다운 밀링과 업 밀링이라는 다른 절삭 방법을 사용하는 것입니다. 특정 응용 분야에서 올바른 절삭 방법 사용은 성공적인 가공에 결정적 역할을 합니다. 상호 방향에 따라 주변 밀링은 업 밀링과 다운 밀링 두 범주로 나눌 수 있습니다. 업 밀링과 다운 밀링은 두 가지 일반적인 CNC 밀링 공정입니다. 각 방법에는 고유한 장단점이 있습니다. 정의부터 시작하여 업