사형 주조 기초: 금속 금형 제작의 원리
모래 금형으로 복잡한 주물 제작하기
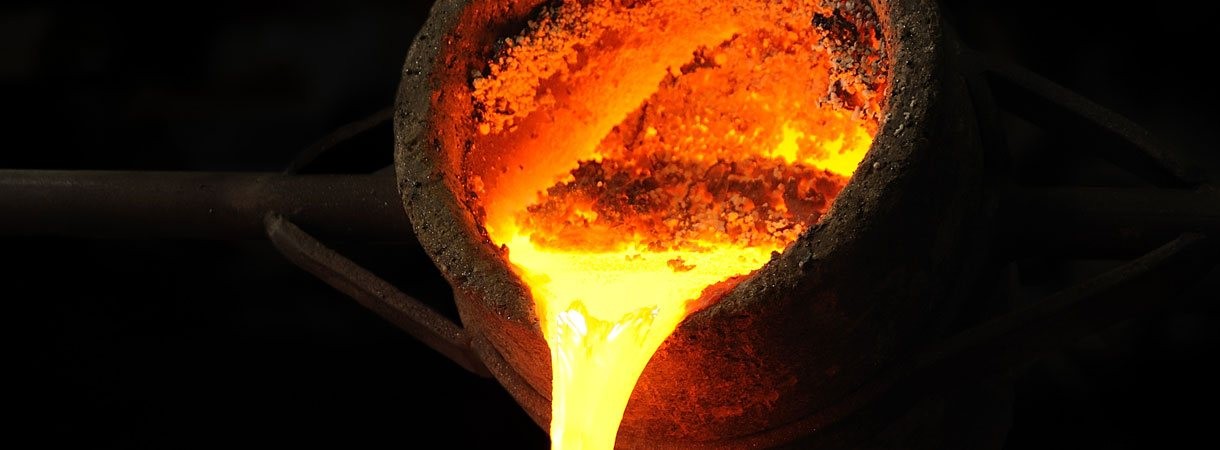
사형 주조(Sand Casting)는 비재사용 모래 금형을 이용해 금속 주물을 형성하는 공정입니다. 한편으로 주조는 기만적으로 단순한 제조 공정입니다: 해변에서 모래성을 쌓아본 사람이라면 모래로 정교한 모양을 만들 수 있음을 압니다. 그러나 주조소에서 용융 금속의 열을 다루려면 성공을 위해 많은 요소를 고려해야 합니다. 주조는 몇 온스에서 수 톤까지 모든 크기의 금속 부품을 만드는 데 사용됩니다. 모래 금형은 미세한 외부 디테일, 내부 코어, 기타 형상을 가진 주물을 만드는 데 형성될 수 있습니다. 거의 모든 금속 합금을 사형 주조할 수 있습니다. 축축한 모래에 공동을 만들고 용융 금속을 채운 후 식힙니다.
주조용 모래란?
주조용 모래는 다른 금형 재료에 비해 세 가지 중요한 장점이 있습니다:
- 저렴합니다,
- 쉽게 재활용 가능하며,
- 극도로 높은 온도를 견딜 수 있습니다.
사형 주조는 강철, 니켈, 티타늄 같은 고융점 금속에 사용 가능한 몇 안 되는 공정 중 하나입니다. 유연성, 내열성, 상대적 저비용 덕분에 사형 주조는 가장 널리 사용되는 주조 공정입니다.
주물은 금형 공동에 액체 금속을 부어 생산합니다. 주조가 성공하려면 금속이 냉각되어 완전히 응고될 때까지 금형 공동이 형상을 유지해야 합니다. 순수 모래는 쉽게 부서지지만, 주조용 모래는 내열성과 형상 유지력을 높이는 결합재를 포함합니다.
그린샌드(Green Sand)(모래, 분쇄 석탄, 벤토나이트 점토, 물의 혼합물)가 전통적으로 사형 주조에 사용되었으나, 현대적인 화학적 결합 몰딩 시스템(chemically bonded molding systems)이 점점 더 대중화되고 있습니다. 가장 널리 사용되는 주조용 모래는 실리카(SiO2)입니다.
주조용 모래 특성
강도
기계적 응력 조건 하에서 모래 금형이 기하학적 형상을 유지하는 능력.
투기성(Permeability)
주조 공정 중 가스와 증기가 모래 금형을 통해 빠져나가게 하는 능력.
수분 함량
수분 함량은 금형의 강도와 투기성에 영향을 줍니다: 수분이 너무 적으면 금형이 부서질 수 있고, 너무 많으면 주물에 증기 기포가 포집될 수 있습니다.
유동성(Flowability)
패턴의 작은 공동을 모래가 채우는 능력. 높은 유동성은 더 정밀한 금형을 만들어 정교한 주물에 유용합니다.
입자 크기(Grain Size)
모래 개별 입자의 크기.
입자 형상(Grain Shape)
개별 모래 알갱이의 둥근 정도에 기반해 형상을 평가합니다. 일반적으로 주조용 모래에 세 가지 입자 범주가 사용됩니다:
- 둥근 입자(Rounded Grain) 모래는 상대적으로 낮은 결합 강도를 제공하지만, 좋은 유동성과 표면 마무리를 제공합니다.
- 예각 입자(Angular Grains)는 맞물림으로 더 높은 결합 강도를 가지지만, 둥근 입자 모래보다 유동성과 투기성이 낮습니다.
- 아예각 입자(Sub-angular Grains)는 중간입니다. 둥근 입자보다 강도가 높고 투기성은 낮지만, 예각 입자보다 강도는 낮고 투기성은 높습니다.
붕괴성(Collapsibility)
모래 혼합물이 힘에 의해 붕괴되는 능력. 더 큰 금형 붕괴성은 금속 주물이 응고되면서 자유롭게 수축할 수 있게 해 열파열이나 균열 위험 없이 수축을 허용합니다.
내화 강도(Refractory Strength)
용융 금속이 부어질 때 금형이 녹거나 타거나 갈라지지 않아야 합니다. 내화 강도는 주조용 모래가 극한 열을 견디는 능력을 측정합니다.
재사용성(Reusability)
(모래 조성 후) 주조용 모래를 재사용해 후속 제조 작업에서 다른 사형 주물을 생산하는 능력.
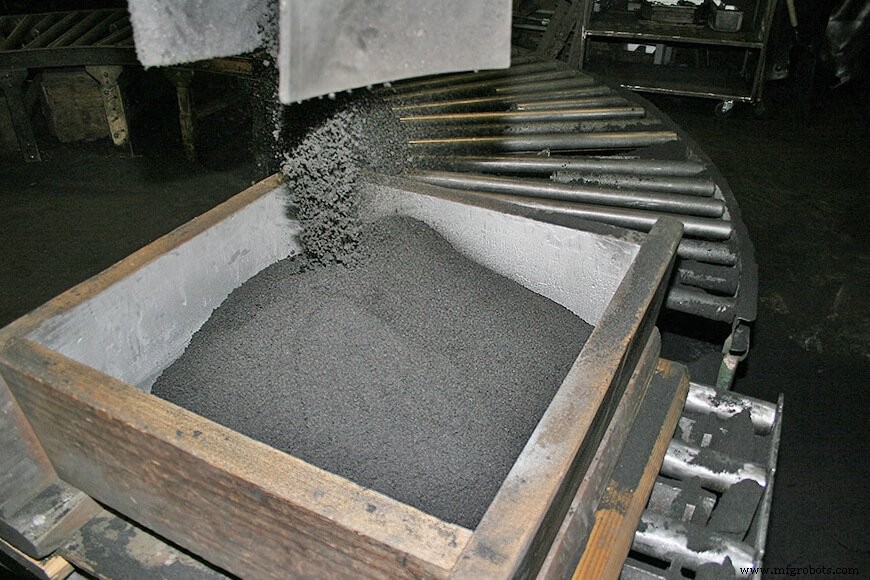
많은 주조용 모래 특성은 모래 입자 크기와 분포에 의존합니다: 작은 입자 크기는 금형 강도를 높이지만, 큰 입자 크기는 투기성이 더 좋습니다. 고운 입자 모래는 주물에 좋은 표면 마무리를 제공하지만 투기성이 낮고, 굵은 입자 모래는 반대입니다.
특수 첨가제나 바인더(binders)를 모래, 점토, 물의 기본 혼합물에 첨가해 응집력을 높일 수 있습니다. 이 바인더는 유기적이거나 무기적일 수 있습니다. 일반적인 바인더로는 곡물, 피치 분말, 해탄, 길소나이트, 연료유, 목분, 실리카 분말, 산화철, 펄라이트, 당밀, 덱스트린, 독점 소재 등이 있습니다.
완벽한 조합을 찾는 건 쉽지 않습니다. 모래 골재의 일부 특성은 서로 모순됩니다: 붕괴성이 큰 몰딩 모래는 강도가 낮고, 강도가 큰 것은 붕괴성이 낮습니다. 특정 부품과 주조 용도에 적합한 특성을 제공하는 타협점을 찾기 위해 트레이드오프가 종종 필요합니다. 주조용 모래 특성의 정밀 제어가 너무 중요해 모래 실험실이 현대 주조소의 흔한 추가 시설이 되었습니다.
사형 주조 금형의 구성 요소
금속 주물은 이를 생산하는 금형에 의해 형상이 결정됩니다 - 좋은 금형은 좋은 주물의 전제 조건입니다. 금형은 최종 제품에 영향을 주는 여러 부분이 함께 작동합니다.
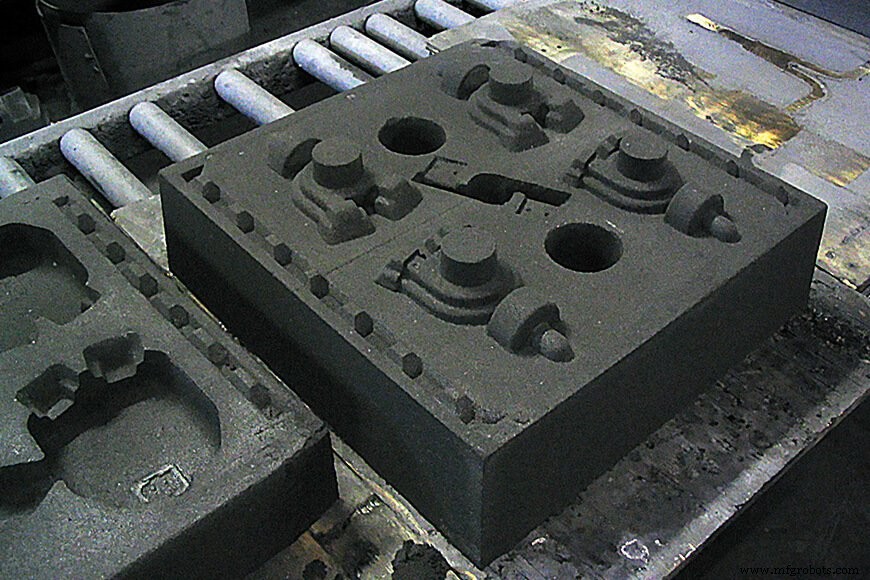
금형 공동은 패턴(pattern)에 의해 형성됩니다. 패턴은 부품의 실물 크기 모델로 모래 금형에 인상을 만듭니다. 일부 내부 표면은 패턴에 포함되지 않고 별도 코어로 생성됩니다.
코어(core)는 금형 내부에 삽입되는 모래 형상으로 주물 내부, 구멍이나 통로 같은 특징을 형성합니다. 코어는 보통 주조용 모래로 만들어져 주물에서 셰이크아웃될 수 있습니다. 코어 프린트(core print)는 패턴, 코어, 또는 금형에 추가되어 금형 내 코어 위치를 잡고 지지하는 영역입니다.
추가 코어 지지는 채플릿(chaplets)이 제공합니다 - 코어와 공동 표면 사이에 고정되는 작은 금속 조각들. 지지를 유지하려면 채플릿이 주조되는 금속과 같거나 더 높은 융점을 가진 금속으로 구성되어야 합니다. 응고 후 채플릿은 주물 내부에 포집됩니다.
모래 코어는 모래 금형과 같은 많은 방법으로 생산됩니다: 금형이 패턴으로 형성되듯, 모래 코어는 코어 박스(core-box)로 형성됩니다. 이는 다이와 유사하며 목재, 플라스틱, 금속으로 만들 수 있습니다. 코어 박스는 여러 공동을 포함해 여러 동일한 코어를 생산할 수도 있습니다.
라이저(riser)는 금형 내 추가 공극으로 과잉 금속을 담도록 설계되었습니다. 주물이 응고되고 수축할 때 용융 금속을 금형 공동에 공급해 주물 본체에 수축 보이드 형성을 방지합니다.
전체 모래 금형은 플라스크(flask)라 불리는 상자에 담깁니다. 전형적인 사형 주조인 2분할 금형에서, 상부 절반(패턴 상부, 플라스크, 코어 포함)을 코프(cope)라 부릅니다. 하부를 드래그(drag)라 부릅니다. 파팅 라인(parting line)은 코프와 드래그를 분리하는 선 또는 면입니다.
사형 주조 제작 방법
사형 주조는 네 가지 기본 단계로 이루어집니다: 모래 금형 조립, 액체 금속 주입, 금속 냉각, 모래 제거 및 주물 취출. 물론 공정은 듣는 것보다 복잡합니다.
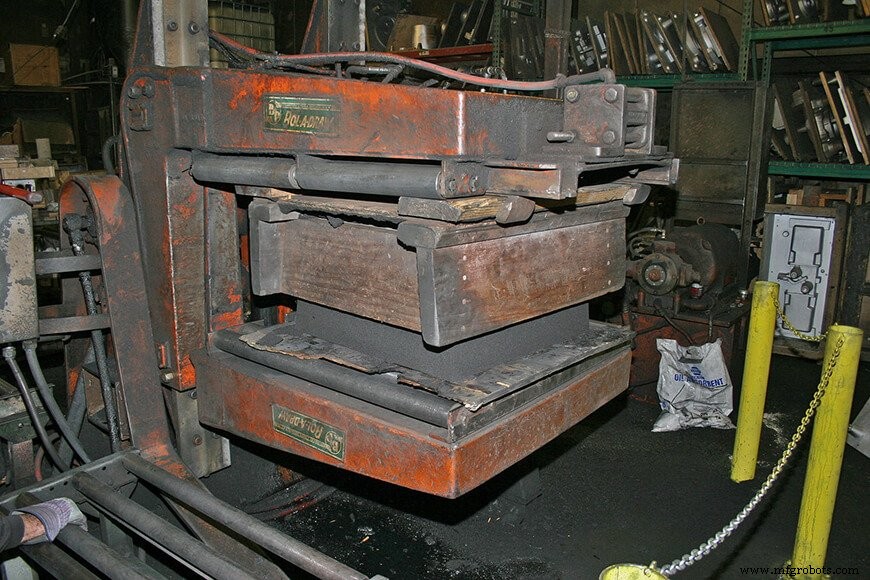
금형 조립 첫 단계는 드래그를 모래로 부분 채우는 것입니다. 패턴, 코어 프린트, 코어, 게이팅 시스템을 파팅 라인 근처에 배치합니다. 코프를 드래그에 조립합니다. 추가 모래를 코프 절반에 부어 패턴, 코어, 게이팅 시스템을 덮은 후 진동이나 기계적 수단으로 모래를 다집니다. 여분 모래는 스트라이크 오프 바로 제거합니다.
이제 금형이 형성되었으므로, 패턴을 금형에서 빼내기 위해 코프를 드래그에서 분리합니다.
패턴 추출은 새로 형성된 금형 공동이 부서지거나 변형되지 않도록 신중히 수행됩니다. 이는 드래프트(draft) 설계로 용이해집니다: 파팅 라인에 수직인 수직 테이퍼. 드래프트 테이퍼는 보통 최소 1°입니다. 패턴 표면이 거칠수록 더 많은 드래프트가 필요합니다.
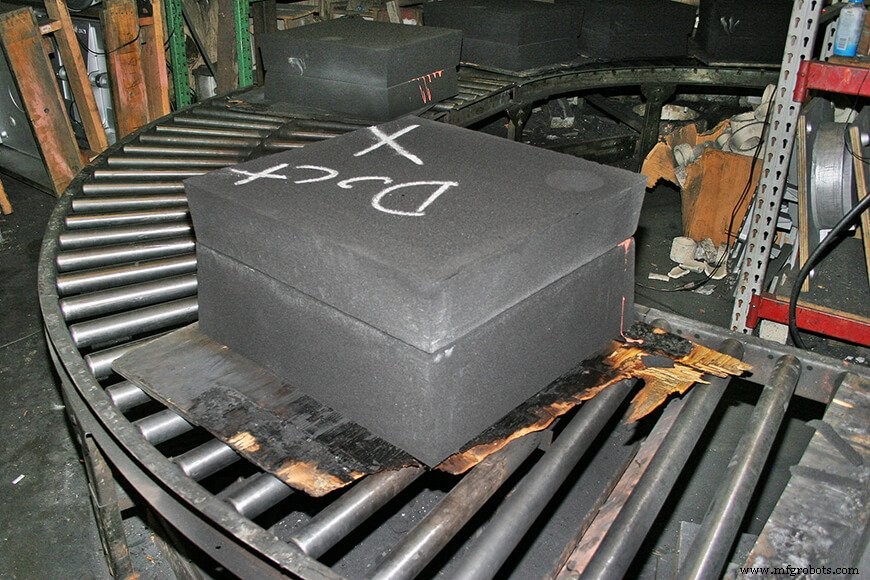
액체 금속으로 채우기 전 완전한 금형을 준비해야 합니다. 금형 공동은 주물 분리를 돕기 위해 몰드 워시로 윤활되는 경우가 많습니다. 그런 다음 코어를 위치시키고, 코프 로프 같은 추가 금형 재료를 더해 런아웃을 방지하며, 금형 절반을 닫고 단단히 클램핑합니다. 코프와 드래그 섹션은 핀과 가이드 도움으로 적절한 정렬을 유지합니다.
금형 절반은 액체 금속이 파팅 라인으로 새지 않도록 단단히 고정되어야 합니다. 플라스크리스 금형 주입 전, 목재나 금속 주입 자켓(jackets)을 금형 주위에 두르고 상부에 무게를 실어 코프가 들뜨지 않게 합니다.
용융 금속은 게이팅 시스템(gating system)을 통해 금형 공동으로 들어갑니다: 용융 금속은 주입컵(pouring cup)을 통해 금형에 부어지고, 스프루(sprue)(게이팅 시스템 수직 부분)를 따라 내려가, 러너(수평 부분)를 통과합니다. 축적된 가스와 치환된 공기는 벤트(vents)로 빠져나갑니다. 러너에서 금형 공동으로 금속이 유입되는 여러 지점을 게이트(gates)라 부릅니다.
주물이 냉각되면 모래 금형에서 빼냅니다. 주물에서 모래를 제거하는 공정을 셰이크아웃(shakeout)이라 합니다. 주물은 수동 또는 자동 기계로 제거할 수 있습니다. 진동 테이블과 회전 텀블러가 흔히 사용됩니다.
패턴, 플라스크 유형, 기계화 수준에 따라 이 기본 공정의 변형이 있습니다:
- 벤치 몰딩(Bench Molding)은 소형 작업에 선호됩니다. 전체 작업을 편리한 높이의 벤치에서 수행합니다.
- 플로어 몰딩(Floor Molding)은 중대형 작업에 사용됩니다. 이름대로 금형을 바닥에 놓고 주입합니다.
- 머신 몰딩(Machine Molding)은 대량 생산에 사용됩니다. 머신 몰딩은 인력을 절약하고 우수한 정확도와 균일성을 제공해 빠른 속도로 좁은 공차 유지가 가능합니다. 몰딩 머신이 수행하는 주요 작업은 주조용 모래 다짐, 금형 뒤집기, 게이트 형성, 패턴 두드리기 및 인출입니다.
주조용 모래 재활용
완성 주물에서 모래를 털어낸 후, 덩어리는 냉각되고 분쇄됩니다. 모든 입자와 금속 알갱이는 제거되며, 종종 자기장 도움을 받습니다. 모든 모래와 구성 성분은 셰이커, 회전 스크린, 진동 스크린으로 선별됩니다. 세척된 모래는 다시 주조용 모래 생산 사이클 초기에 재투입됩니다.
주조용 모래는 뮬러(mullers)에서 준비되며, 모래, 결합제, 물을 혼합합니다. 에어레이터(aerators)를 함께 사용해 모래를 풀어 몰딩에 더 적합하게 만듭니다.
준비된 모래는 보통 스쿱 트럭이나 벨트 컨베이어로 몰딩 플로어에 배달되어 금형으로 형성됩니다; 금형은 바닥에 놓이거나 컨베이어로 주입 스테이션에 배달됩니다. 주입 후 주물은 셰이크아웃 스테이션에서 부착된 모래로부터 제거됩니다. 사용된 모래는 벨트 컨베이어나 기타 수단으로 저장 빈으로 반환됩니다.
주조용 모래는 일반적으로 많은 생산 사이클을 통해 재활용 및 재사용됩니다. 업계 추산에 따르면 연간 약 1억 톤의 모래가 생산에 사용됩니다. 그중 400만~700만 톤만 폐기되며, 그조차 다른 산업에서 재활용되는 경우가 많습니다.
사형 몰딩 공정 및 방법
그린샌드 금형
전형적인 그린샌드 혼합물은 89% 모래, 4% 물, 7% 점토를 포함합니다. 그린샌드는 저비용과 견고한 전반적 성능으로 업계 선호 소재입니다. 그린샌드의 "그린"은 주입 시 혼합물에 존재하는 수분 함량을 의미합니다.
그린샌드 금형은 대부분의 사형 주조 용도에 충분한 강도를 가집니다. 좋은 붕괴성, 투기성, 재사용성도 제공합니다. 주요 어려움은 수분 함량에서 발생합니다. 과도한 수분은 주물 결함을 유발할 수 있으며, 수분 공차는 주조 금속에 따라 다릅니다.
콜드 세팅 공정(Cold Setting Processes)
때때로 산업 사형 주조에 비전통적 결합제가 사용됩니다. 기존 주조 결합제는 경화에 열이 필요하지만, 이 대체 결합제는 모래와 혼합 시 실온에서 화학적으로 결합하므로 콜드 세팅 공정이라 부릅니다. 기술적으로 진보한 이 비교적 최근 사형 주조 공정은 인기가 높아지고 있습니다. 콜드 세팅 공정은 그린샌드 금형보다 비싸지만, 뛰어난 치수 정밀도의 주물을 생산합니다.
셸 몰딩(Shell Molding)
셸 몰드 주조는 대량 생산과 매끄러운 마무리를 위한 비교적 최근 몰딩 기술로, 제2차 세계대전 중 독일에서 처음 사용되었습니다. 몰딩 재료는 최소 점토 함량의 건조 미세 실리카 모래와 3~8% 열경화성 수지(페놀 포름알데히드 또는 실리콘 그리스) 혼합물입니다. 몰딩 혼합물이 가열된 패턴 플레이트 위에 떨어지면 약 6mm 두께의 단단한 셸이 형성됩니다. 셸을 완전히 경화하려면 440~650°F(230~350°C)에서 몇 분간 가열해야 합니다.
맞춤 주조 서비스
Reliance Foundry는 고객과 협력하여 각 맞춤 주물의 패턴과 몰딩 방법을 설계합니다. 견적 요청으로 당사 주조 서비스가 귀사 프로젝트 요구사항에 어떻게 부합하는지 자세히 알아보세요.
관련 기사
- 심층 주조 가이드: 주물의 생애 시리즈
- American Foundry Society. "Sand Molding Processes".
이미지 크레딧
- Mold box fill: OKFoundry, CC BY 2.0, via Flickr
- Cope drawn from mold box: OKFoundry, CC BY 2.0, via Flickr
- Open sand mold: OKFoundry, CC BY 2.0, via Flickr
- Closed mold: OKFoundry, CC BY 2.0, via Flickr



