사형 주조(Sand Casting) 완벽 가이드: 공정, 응용, 장단점
사형 주조란 무엇인가?
사형 주조(Sand Casting)에서는 용융 금속이 중력 또는 압력에 의해 소모성 모래 금형 캐비티에 부어지며, 여기서 응고되어 캐비티 모양의 부품을 형성합니다. 이 공정으로 만들어진 3D 객체도 주물(Casting)이라고 부릅니다. 가장 일반적인 사형 주조품으로는 엔진 블록과 실린더 헤드가 있습니다.
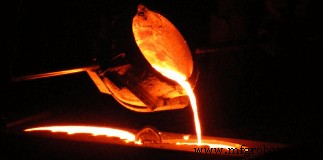
사형 주조는 총 주조 중량의 상당 부분을 차지하는 가장 널리 사용되는 금속 주조 제조 공정입니다. 사형 주조 공정에서 소재는 용융 온도까지 가열되며, 때로는 원하는 재료 특성을 얻기 위해 화학 성분을 수정하는 처리를 거칩니다. 그런 다음 용융 금속을 원하는 모양의 캐비티를 가진 금형에 부어 냉각 및 응고시킵니다.
최고 품질의 사형 주조품을 최저 비용으로 생산하기 위해서는 설계자가 여러 공정 요구사항에 세심한 주의를 기울이고 사형 주조의 한계를 이해해야 합니다. 사형 주조에는 경사각(Draft angle), 분할선(Parting line), 언더컷 및 코어(Undercuts & Cores), 단면(Cross-sections), 벽 두께(Wall thickness), 코너 및 앵글(Corners & Angles), 접합부 설계(Junction design), 주조 여유(Casting allowance) 등 8가지 핵심 요소가 있으며, 이를 고려하여 기계 엔지니어가 사형 주조 공정에서 직면하는 일반적인 함정을 피해야 합니다.
결함이나 단점은 부품 기능에 영향을 미칠 때만 문제가 됩니다. 따라서 부품의 기능적 요구사항을 충족하기 위해 적절한 제조 공정을 선택하는 것이 필수적입니다.
사형 주조의 특징
사형 주조는 제조 방법 중 가장 다재다능하며, 엔지니어에게 무제한의 금속과 합금으로 복잡한 부품을 설계할 자유를 줍니다.
- 모든 금속 주조의 70% 이상이 이 공정으로 생산됨
- 작은 조상부터 100톤 이상의 부품까지 다양한 크기 생산 가능
- 매우 복잡한 부품을 한 조각으로 쉽게 생산 가능
- 치수 정밀도가 낮음
- 표면 조도가 나쁨
- 대량 생산에도 높은 적응성
사형 주조 공정은 어떻게 작동하는가?
게이팅 시스템의 요소
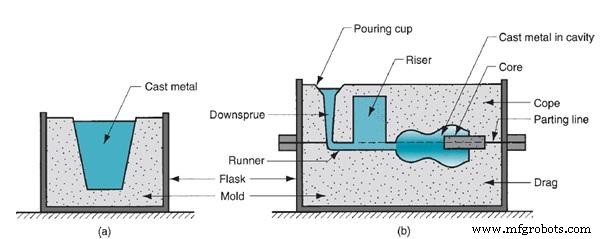
가장 일반적인 금속 주조 공정 중 하나인 사형 주조의 금형은 두 절반으로 구성됩니다. 두 절반은 플라스크(Flask)라는 상자 안에 들어있으며, 상단 절반은 코프(Cope), 하단 절반은 드래그(Drag)라고 부릅니다. 아래 이미지와 같이 플라스크도 두 절반으로 나뉩니다. 두 절반을 분리하는 선을 분할선(Parting line)이라고 합니다.
사형 주조 단계
다음은 사형 주조 사이클의 7가지 주요 단계입니다.
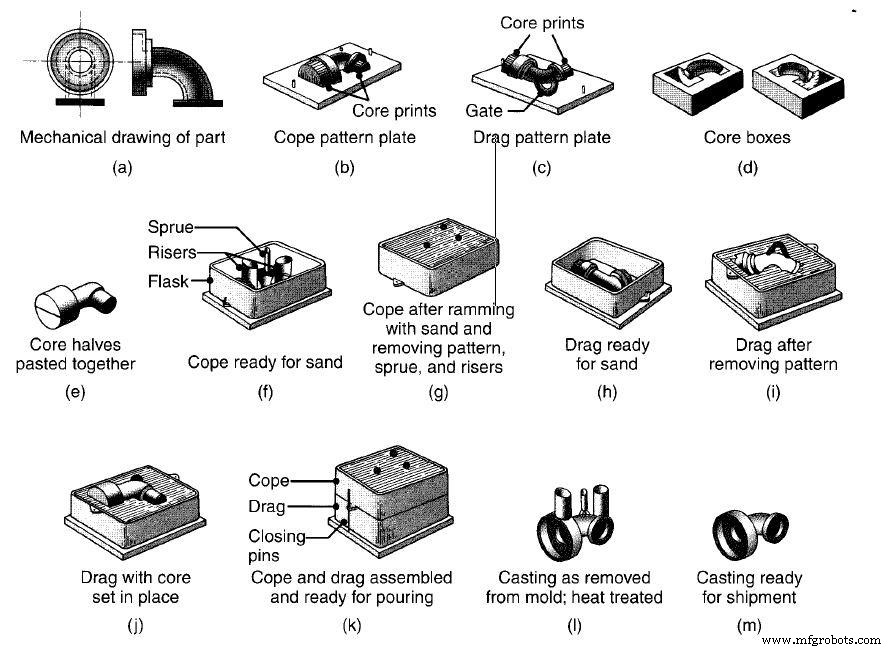
- 패턴 제작 단계에서 주조할 객체의 복제품인 패턴을 적절한 재료로 만듭니다. 패턴은 냉각 단계에서의 금속 수축을 고려하여 보통 실제 크기보다 크게 만듭니다.
- 금형 제작 단계에서 패턴 주위에 모래를 다져 모래 금형을 형성합니다. 모래 금형은 상단 절반인 “코프(Cope)”와 하단 부분인 “드래그(Drag)”로 나뉩니다. 패턴을 캐비티에서 제거하면 용융 금속을 부을 공간이 남습니다. 금형에는 스프루(Sprue), 러너(Runner), 게이트(Gate), 주입컵(Pouring cup), 라이저(Riser) 등 다른 특징들도 있으며 이는 나중에 자세히 논의합니다.
- 클램핑 단계에서는 코프와 드래그 두 금형 절반을 단단히 클램핑하여 용융 금속 주입 준비를 마칩니다.
- 주입(Pouring) 단계에서 용융 금속은 설정된 온도로 유지됩니다. 조기 응고를 피하기 위해 용융 금속을 빠르게 부어넣습니다.
- 주입된 용융 금속은 캐비티 내부에 들어가면 냉각 및 응고되기 시작합니다. 가능한 대부분의 사형 주조 결함은 이 응고 단계에서 발생합니다.
- 냉각 기간이 경과하면 금형을 흔들어 빼내거나(Shake out) 부수고 주조품을 꺼냅니다.
- 트리밍(Trimming)은 메인 부품에 연결된 러너, 스프루 등을 세척하고 제거하는 과정입니다.
사형 주조의 장단점
제조 공정을 이해하기 위해서는 장점뿐만 아니라 잠재적 한계와 공정 난이도도 신중히 고려해야 합니다.
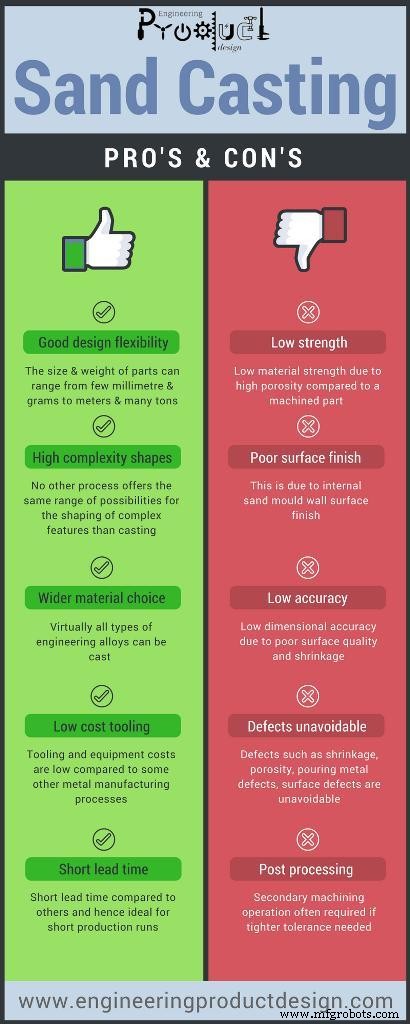
장점
- 설계 유연성 – 부품의 크기와 무게는 몇 밀리미터·그램에서 미터·수십 톤까지 다양합니다. 주조 크기와 무게는 용융 금속 취급과 공급 제한만 받을 뿐이므로 대형 부품 생산이 가능합니다.
- 고복잡도 형상 – 주조만큼 복잡한 형상 제작에 다양한 가능성을 제공하는 공정은 없으며, 니어 넷 셰이프(Near-net-shape) 부품을 생산합니다.
- 광범위한 소재 선택 – 용융 가능한 거의 모든 엔지니어링 합금을 주조할 수 있습니다.
- 저렴한 툴링 비용 – 다른 금속 제조 공정에 비해 툴링과 장비 비용이 낮아 니어 넷 셰이프 부품을 얻는 가장 저렴한 방법 중 하나입니다.
- 짧은 리드 타임 – 다른 공정에 비해 리드 타임이 짧아 소량 생산에 이상적입니다.
- 적은 폐기물 – 스크랩 금속을 재활용할 수 있습니다.
단점
- 낮은 재료 강도 – 가공 부품에 비해 높은 기공률로 인해 재료 강도가 낮습니다.
- 낮은 치수 정밀도 – 수축과 표면 조도로 인해 치수 정밀도가 매우 낮습니다.
- 나쁜 표면 마감 – 내부 모래 금형 벽면 텍스처로 인해 표면 마감이 좋지 않습니다.
- 결함 불가피 – 다른 야금 공정과 마찬가지로 수축, 기공, 주입 금속 결함, 표면 결함 등 결함이나 품질 변동이 불가피합니다. 다이스 주조나 정밀 주조에 비해 사형 주조의 기공률이 높습니다.
- 후처리 필요 – 다른 맞물림 부품과 인터페이스하기 위해 더 엄격한 공차가 필요하면 2차 가공 작업이 종종 필요합니다. 가공 비용이 툴링 및 재료 비용에 비해 높습니다.
- 높은 위험 – 인체 안전 위험과 환경 문제
- 생산 이슈 – 얇고 작은 부품의 패턴 제거가 어렵습니다.
추천 도서
- Kalpakjian, S., & Schmid, S. R. (2009). Manufacturing Engineering & Technology (Sixth edition ed.). London: Pearson.



