CNC 정밀 가공: 타이트한 공차 달성을 위한 검증된 전략
CNC 정밀 가공 업계에서 CNC 머시니스트는 '±0.005' 같은 사양을 선호합니다. 이는 CNC 정밀 부품 가공에서 엄격한 서비스 요건을 유지하는 기술입니다. 타이트한 공차는 고품질·고성능 부품의 필수 조건입니다. 의료, 항공우주, 군수 산업은 정밀 부품에 크게 의존합니다. 일부 부품은 0.0005인치(사람 머리카락 굵기 수준) 정밀도를 요구하기도 합니다. (가공 공차에 대해 알아야 할 사항) 공차 달성은 어렵지만 불가능하지 않습니다. 이는 머리카락 굵기와 백혈구 크기의 차이와도 같습니다. 완벽한 CNC 가공 부품을 위한 몇 가지 제안을 소개합니다.
1. 타이트한 공차 유지를 위한 스핀들 예열
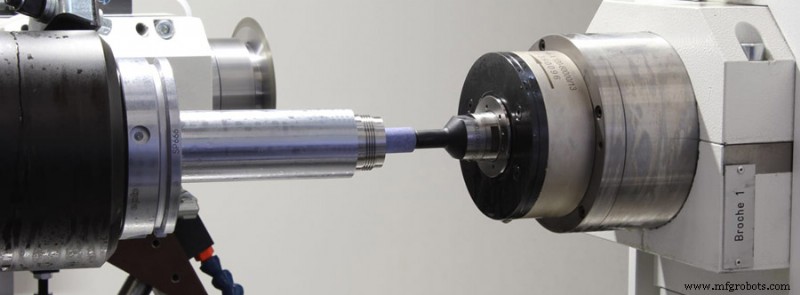 CNC 머신도 최상의 성능을 위해 자체 예열 루틴이 필요합니다. 머시니스트가 프로젝트 진행 전 스핀들을 예열하곤 하지만, 초정밀 공차 부품에는 충분하지 않습니다. 기존 방식은 베어링 조기 마모만 방지할 뿐입니다. 실제 밀링 공정 전, 머신을 약 15~20분간 가동해 모든 부품을 목표 온도까지 올리면 열팽창 리스크를 줄이고 요구 치수를 확보할 수 있습니다.
팁: 예열 후 공구 치수 측정 잊지 마세요. 공구 선단부의 미세한 차이가 원하는 결과를 방해할 수 있습니다.
2. 타이트한 공차 유지를 위한 엄격한 공구 선택
황삭용과 정삭용 전용 공구를 따로 준비해, 황삭 공구는 마모를 견디고 정삭 공구는 단일 공정만 담당해 정밀 부품 제작의 반복 공정을 보장해야 합니다. 오버사이즈 작업: 절대 치수가 설정값 이하가 되길 바라는 것은 머시니스트에게 악몽입니다.
게이지 핀은 언더사이즈 피처를 가공한 뒤 다이얼로 정확한 치수로 맞출 때 타이트한 공차 유지에 유용한 도구입니다.
가공 전 게이지 핀으로 언더사이즈 피처를 측정해 목표 치수로 가공할 수 있습니다.
3. 타이트한 공차 유지를 위한 보상(Compensation)
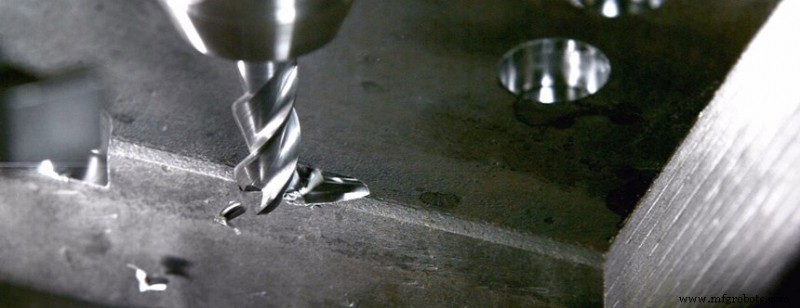 공구 보상 — 공구 제조사도 완벽하지 않아 공구 설계에 일정한 공차가 있습니다. 이들은 본인들의 공구로 무언가를 만들 계획이라면, 절삭 피처 크기가 너무 큰 것보다는 너무 작은 쪽이 사용자를 더 만족시킨다는 걸 압니다. 이를 알면, 정확한 작업 설정 시 가장 먼저 실제 공구 직경을 입력해야 합니다. 여러 방법이 있지만, 선호하는 방법은 피처를 밀링한 뒤 정밀 도구로 치수 검증(게이지 핀 또는 블록 활용)하는 것입니다. 예를 들어, 0.236인치 공구로 0.250인치 홀을 가공했는데 0.248인치 게이지 핀만 들어간다면, 공구 크기가 0.001인치 작다는 뜻입니다(양쪽에서 오버사이즈되므로 절반 값 사용). 이 시점에서 CAM 소프트웨어나 컷 파일의 Tool Comp 명령으로 공구 크기를 0.235인치로 보정할 수 있습니다.
4. 타이트한 공차 유지를 위한 온도 관리
올바른 온도 유지는 타이트한 공차 유지에 가장 중요한 요소 중 하나입니다. 미세한 온도 변화가 머신과 부품에 다양한 방식으로 영향을 미치기 때문입니다. 사실 머신 설치 위치를 신경 쓰지 않는 등 무의식적 실수도 전체 공정을 망칠 수 있습니다. 가공 중 밀링 머신이나 절삭 소재의 열팽창·수축은 크게 다를 수 있습니다.
예를 들어, 머신이 창가 근처에 있고 밖이 추운데 낮에 햇빛이 머신을 비춘다면? 또 오후에 에어컨이 가동돼 찬 공기가 실내로 들어온다면? 원자재가 뜨거운 창고에 보관됐다가 20°C(68°F) 실내로 들어왔다면? 이 모든 것을 고려해 머신과 소재를 공정 전체 동안 항온 환경에 두고, 직사광선을 피하세요. 종종 간과되지만 가공 일관성을 보장하는 중요한 요소입니다.
위 설명은 전체 가공 공정 관점에서 타이트한 공차 유지법을 다뤘습니다. 아래는 세부 가공 부품 관점에서의 타이트한 공차 유지 운용 방법을 소개합니다.
홀 가공 작업에서 공차 유지
홀은 보통 가장 엄격한 치수 공차를 요구합니다. 짝을 이루는 부품과 완벽히 정렬되어야 하기 때문입니다. 공차 유지를 위해 먼저 머신과 공구의 런아웃(Runout)을 테스트하세요. 단순하지만 종종 간과되는 이 단계가 머시니스트의 많은 시간과 좌절을 줄여줍니다.
포인트 드릴(Point Drill / 센터 드릴)
스팟 드릴링(센터 드릴링)은 드릴 비트에 매우 정밀한 시작점을 제공해, 원하는 경로에서 이탈하거나 흔들리는 것을 최소화합니다. 이는 홀의 완벽한 위치를 찾기 어려운 비정형 표면 가공 시 특히 유리합니다.
리머(Reamer)
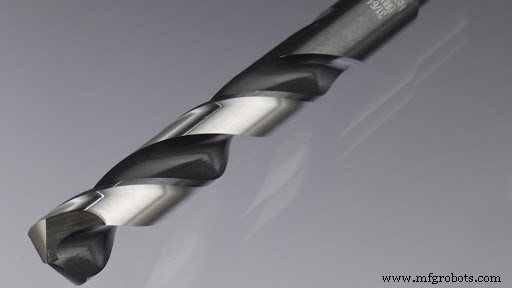
리밍은 매우 엄격한 공차 작업에 적합합니다. 많은 초소형 리머가 드릴보다 훨씬 엄격한 공차를 가지기 때문입니다. 리머는 챔퍼된 에지에서 절삭해 홀에서 최소한의 소재만 제거하며, 최종 목표는 치수를 키우는 것입니다. 리머의 절삭 날이 매우 작아 코어 직경이 크므로 더 강성 있는 공구입니다.
벽 가공 시 타이트한 공차 유지
편향(Deflection)으로 벽 가공이 어려워질 때 공차를 유지해야 하며, 그렇지 않으면 힘이 가해질 때 공구가 휘게 됩니다. 편향으로 벽에 각도가 생기면, 리치가 짧은 공구를 선택해 공구 넥(Neck) 부분의 편향을 줄이세요. 또한 축 방향 절삭 깊이를 여러 번 나누고 점진적으로 정삭을 진행해 공구에 가해지는 압력을 줄이세요. 표면 조도 공차를 위해 롱 슬롯 공구를 사용해 부품에 남은 공구 경로 자국을 최소화할 수도 있습니다.
코너 래디우스 엔드밀(Corner Radius End Mill)
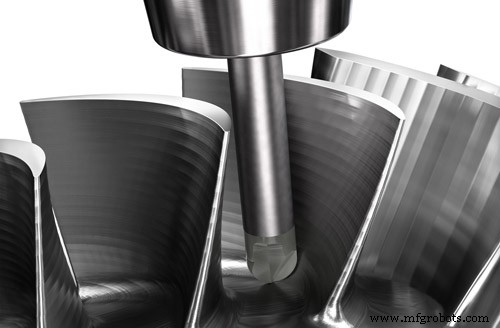
코너 래디우스가 있는 엔드밀은 날카로운 모서리가 없어 사각 엔드밀보다 마모가 느립니다. 코너 래디우스 공구 사용으로 공구 날 모서리의 크랙을 최소화해 각 절삭 날에 균일한 압력 분포를 만듭니다. 사각 공구의 날카로운 모서리는 내구성이 낮고 응력 집중으로 크랙이 생기기 쉬운 반면, 코너 래디우스 공구는 더 강해 공차 변동을 줄여줍니다.
따라서 황삭에는 코너 래디우스 형상 공구를, 정삭에는 사각 형상 공구를 사용해 에지 공차를 개선하는 것이 좋습니다. 부품 설계·제조 시, 사각 에지 벽보다 큰 래디우스 벽이 잠재적으로 유리하다면, 큰 래디우스 벽이 가공성을 단순화하고 공구 교체 횟수를 줄여줍니다.
나사 가공 시 타이트한 공차 유지
나사 공차 달성은 오직 칩 배출(Chip Evacuation)과 관련됩니다. 칩 배출은 흔히 간과되는 문제입니다. 나사 가공 전 홀 안의 칩을 제거하지 않으면 공구 선단에 간섭이 발생해 나사 진동과 채터링을 유발합니다. 이는 나사 연속성을 떨어뜨리고 접촉점을 변화시킵니다. 나사 불연속은 합격/불합격을 가르는 차이가 될 수 있으며, 나사 가공은 보통 가공 중 나사 손상을 줄이기 위해 마지막 공정으로 수행되므로, 다른 공정으로 인해 칩이 홀에 남을 가능성도 커집니다.
보시다시피 타이트한 공차 유지는 어렵지만 불가능하지 않습니다. 위에서 언급한 간단한 팁을 적용해 한 번에 원하는 치수를 달성하세요! 타이트한 공차 가공 서비스가 필요하시면 문의 주십시오. SANS Machining이 맞춤 프로젝트 파트너로 최선을 다하겠습니다.



