


제조공정

산업 제조
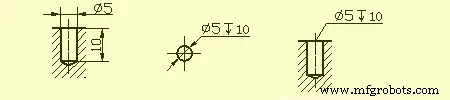
막힌 구멍(Blind Hole)
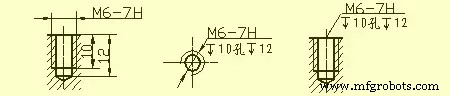
나사 구멍(Threaded Hole)
카운터보어(Counterbore)
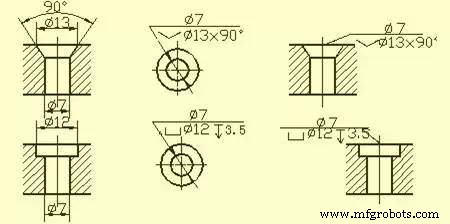
카운터싱크(Countersink Hole)
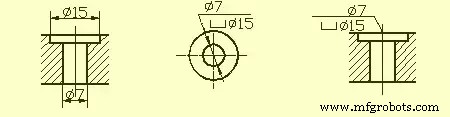
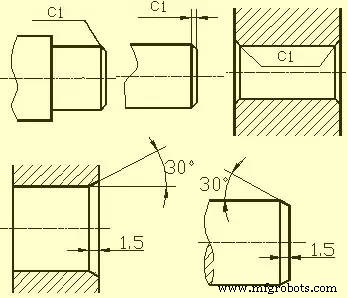
면취 치수 기입 방법
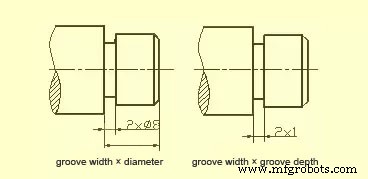
부품을 절삭할 때 공구의 빠짐을 용이하게 하고, 조립 시 관련 부품의 접촉면이 밀착되도록 하기 위해 가공면의 단차부에 미리 언더컷 홈 또는 숫돌 오버트래블 그루브를 가공해야 합니다.
외경 선삭 시 언더컷의 크기는 일반적으로 '홈 폭 × 직경' 또는 '홈 폭 × 홈 깊이' 방식으로 표시합니다. 외경 연삭 또는 외경과 단면 연삭 시에는 숫돌 오버트래블 그루브를 적용합니다.
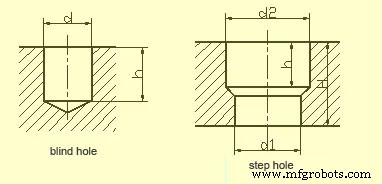
드릴 비트로 가공한 막힌 구멍의 바닥은 120° 원뿔각을 가집니다. 드릴링 깊이는 원통 부분의 깊이를 의미하며, 원뿔 구덩이는 제외합니다. 계단 드릴링의 이행부에도 120° 원뿔대가 있으며, 이에 대한 도면 작성과 치수 표기 방법이 필요합니다.
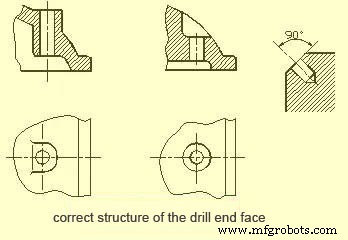
드릴 가공 시 드릴 축이 피삭재 단면에 최대한 수직이 되도록 해야 가공 정밀도를 보장하고 드릴 파손을 방지할 수 있습니다. 올바른 드릴링 단면 구조 세 가지를 확인하세요.
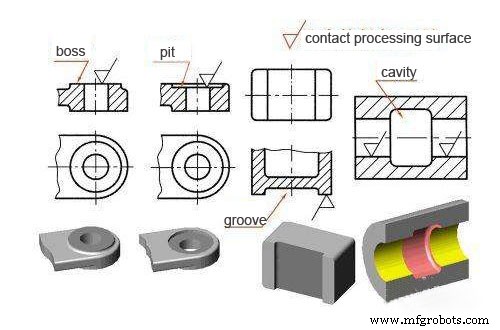
다른 부품과 접촉하는 면은 일반적으로 가공됩니다. 가공 면적을 줄이고 부품 간 접촉성을 확보하기 위해 주물에 보스와 피트를 설계하는 경우가 많습니다. 볼트 지지면 보스 또는 지지면 오목 형태, 가공 면적 축소를 위한 홈 구조 등이 대표적입니다.
축, 부시 등이 포함되며, 기본도 한 장에 적절한 단면도와 치수를 추가하면 주요 형상 특징과 국부 구조를 표현할 수 있습니다. 가공 시 도면 보기가 편하도록 축을 수평으로 투영하고, 축이 측면 수직선이 되는 위치를 선택하는 것이 좋습니다.
부시 부품 치수 기입 시 축을 반경 방향 치수 기준으로 삼아 Φ14, Φ11(A-A 단면도 참조) 등을 표시합니다. 이렇게 하면 설계 요구사항과 가공 시 공정 기준(선반에서 축의 센터홀을 양단 센터로 고정)이 통일됩니다. 길이 방향 기준은 중요한 단면, 접촉면(어깨), 가공면을 주로 선택합니다.
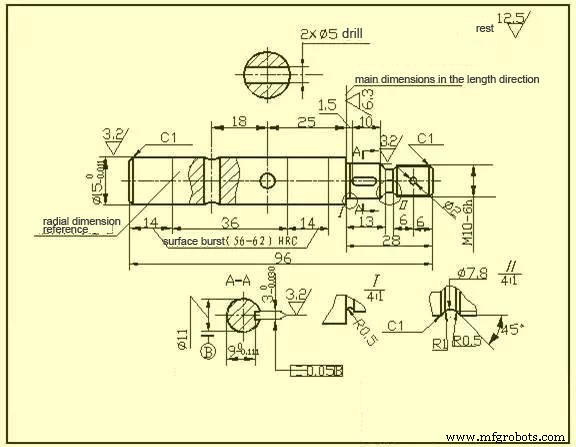
도면에서 조도 Ra6.3인 오른쪽 어깨를 길이 방향 주 치수 기준으로 삼아 13, 28, 1.5, 26.5 등의 치수를 기입합니다. 그런 다음 오른쪽 축단을 보조 기준으로 하여 전체 길이 96을 표시합니다.
평평한 디스크 형태의 부품으로 엔드캡, 밸브 캡, 기어 등이 포함됩니다. 주요 구조는 회전체이며, 다양한 형상의 플랜지와 균일하게 분포된 원형 구멍, 리브 등이 있습니다. 뷰 선택 시 대칭면 또는 회전축 단면도를 정면도로 하고, 좌측도·우측도·윗면도 등을 추가해 형상과 균일 구조를 표현합니다. 예시에서는 좌측도를 추가해 모서리가 둥근 사각 플랜지와 4개의 균등 관통 구멍을 표현했습니다.
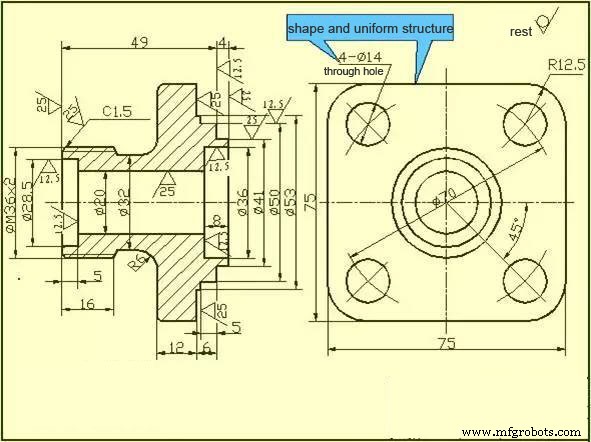
치수 기입 시 축 구멍을 관통하는 축을 반경 방향 치수 기준으로, 길이 방향 주 기준은 중요한 단면을 주로 선택합니다.
포크, 연결봉, 베어링 등이 포함되며, 가공 위치가 다양해 주 뷰 선택 시 작업 위치와 형상 특징을 주로 고려합니다. 다른 뷰는 두 개 이상의 기본 뷰가 필요하며, 적절한 국부 뷰, 단면도 등으로 국부 구조를 표현합니다. 풋레스트 부품 도면의 뷰가 정제되어 명확하며, 베어링 폭과 리브 표현을 위해 우측도가 반드시 필요한 것은 아닙니다. T자형 리브는 단면도가 더 적절합니다.
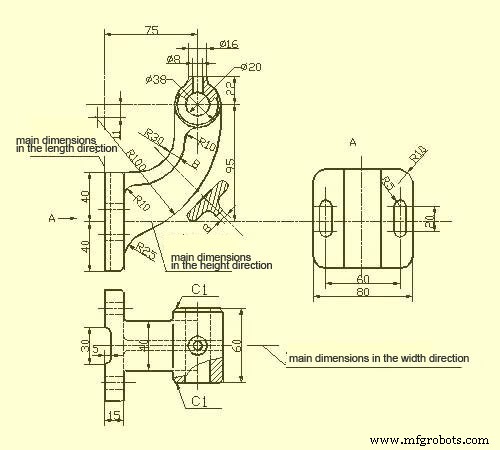
치수 기입 시 설치 기준면 또는 부품 대칭면을 치수 기준으로 삼습니다. 자세한 치수 기입 방법은 도면을 참조하세요.
이전 세 유형보다 형상과 구조가 복잡하고 가공 위치 변화가 많습니다. 밸브 바디, 펌프 바디, 감속기 박스 등이 포함됩니다. 주 뷰는 작업 위치와 형상 특징을 고려하고, 다른 뷰는 실제 상황에 따라 단면도, 횡단면도, 부분도, 경사도 등을 적절히 채택해 내부와 외부 구조를 명확히 표현합니다.
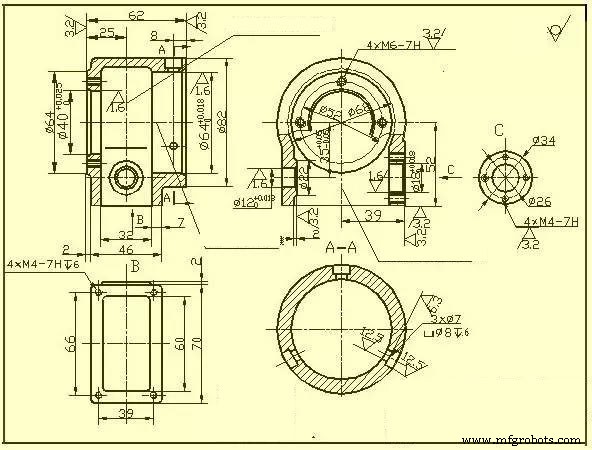
치수 기입 시 박스의 축, 중요한 설치면, 접촉면(또는 가공면), 주요 구조의 대칭면(폭, 길이)을 치수 기준으로 삼습니다. 박스에서 절삭이 필요한 부분은 가공과 검사가 용이하도록 치수를 기입합니다.
부품 표면의 미세한 기하학적 특성인 표면 거칠기는 절삭 시 공구가 남긴 자국과 표면 금속의 소성 변형으로 인해 발생합니다. 이는 부품 표면 품질을 평가하는 기술 지표로, 맞물림 특성, 작동 정밀도, 내마모성, 내식성, 기밀성, 외관에 영향을 미칩니다.
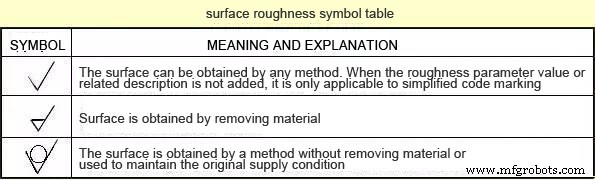
GB/T 131-1993은 표면 거칠기 코드와 표기법을 규정합니다. 도면에서 부품 표면 거칠기를 나타내는 기호는 아래 표와 같습니다.
1) 윤곽 산술 평균 편차(Ra)
채취 길이 내에서 윤곽 오프셋 절대값의 산술 평균입니다.
2) 최대 윤곽 높이(Rz)
채취 길이 내에서 윤곽 산마루 상단선과 골 바닥선 사이의 거리입니다.
참고: Ra 파라미터를 우선적으로 사용하는 것이 권장됩니다.
동일 도면에서 각 표면은 일반적으로 한 번만 코드(기호)를 표기하며, 관련 치수선 가까이에 배치합니다. 공간이 좁거나 표기 불편 시 연장선으로 표기할 수 있습니다. 모든 표면의 표면 거칠기 요구사항이 동일하면 도면 우측 상단에 통일 표기합니다. 대부분 표면이 동일하면 가장 많이 사용되는 코드(기호)를 표기하고 '나머지'라고 덧붙입니다. 통일 표기된 코드(기호)와 설명 텍스트 높이는 도면 기호의 1.4배로 합니다.
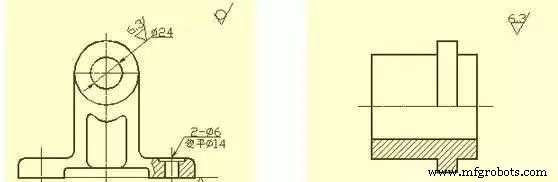
부품의 연속된 표면, 반복 요소(구멍, 치아, 홈 등)의 표면, 가는 실선으로 연결된 불연속 표면의 표면 거칠기 코드(기호)는 한 번만 표기합니다.
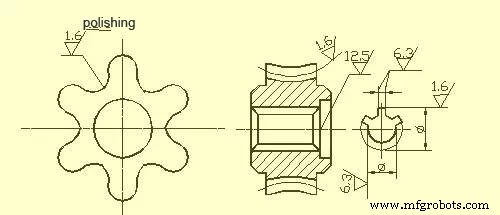
동일 표면에 서로 다른 표면 거칠기 요구사항이 있으면 가는 실선으로 분할선을 그리고 해당 코드와 치수를 표기합니다.
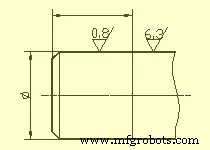
기어, 나사 등의 작업면에 치형(치아 형상)을 그리지 않을 때의 표면 거칠기 코드(기호) 표기 방법은 그림과 같습니다.
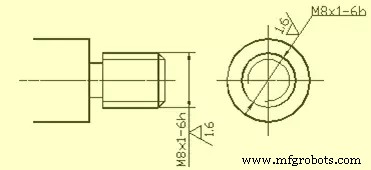
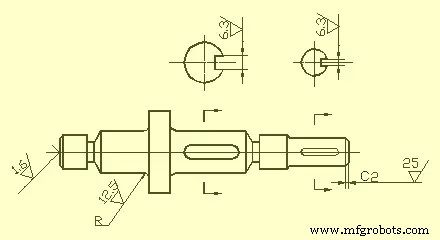
센터홀 작업면, 키홈 작업면, 면취, 모서리 둥글기의 표면 거칠기 코드는 간소화해 표기할 수 있습니다.
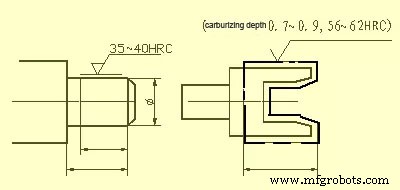
부품이 부분 열처리나 부분 도금(코팅)이 필요하면 굵은 점선으로 범위를 그리고 해당 치수를 표기하거나, 표면 거칠기 기호 장변 수평선에 요구사항을 적을 수 있습니다.
생산 편의성, 부품 호환성 실현, 다양한 사용 요구 충족을 위해 국가 표준 '한계와 끼워맞춤'은 공차대를 표준 공차와 기본 편차 두 요소로 구성하도록 규정합니다. 표준 공차는 공차대 크기를, 기본 편차는 공차대 위치를 결정합니다.
표준 공차 값은 기본 크기와 공차 등급에 의해 결정됩니다. 공차 등급은 치수 정밀도를 결정하는 표지로, IT01, IT0, IT1, ..., IT18까지 20등급으로 나뉩니다. 정밀도는 IT01에서 IT18로 갈수록 낮아집니다. 구체적인 표준 공차 값은 관련 표준에서 확인할 수 있습니다.
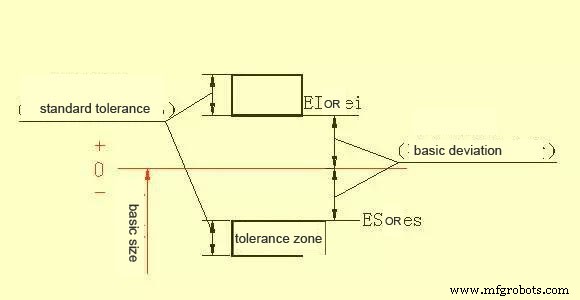
기본 편차는 표준 한계 끼워맞춤에서 공차대가 영선(제로 라인) 기준 상하 어느 쪽에 위치하는지를 나타내는 상한 편차 또는 하한 편차로, 일반적으로 영선에 가까운 편차를 말합니다. 공차대가 영선 위에 있으면 기본 편차는 하한 편차, 아래 있으면 상한 편차입니다. 총 28개의 기본 편차가 있으며, 라틴 문자로 표시하고 구멍은 대문자, 축은 소문자를 사용합니다.
기본 편차와 표준 공차는 치수 공차 정의에 따라 다음 계산식을 가집니다:
ES = EI + IT 또는 EI = ES - IT
제조공정
1. 공정 최대 집약 및 1회 위치결정 원칙 일반적으로 CNC 공작기계, 특히 가공 센터에서는 부품 공정과 절차를 최대한 집약할 수 있습니다. 즉, 부품을 한 번 클램핑으로 이 CNC 공작기계가 가공할 수 있는 대부분의 공정 또는 모든 공정을 완료해야 합니다. 공정 집약은 공작기계 대수와 공작물 클램핑 횟수를 줄이고, 불필요한 위치결정 오차를 감소시키며, 생산성을 높입니다. 높은 동심도가 요구되는 구멍 시스템 가공 시, 한 번 설치 후 순차적 연속 공구 교환으로 동심 구멍 시스템의 모든 가공을 완료한 후 다른 위치 구멍을 가공해야
도면은 엔지니어와 기술자가 소통하는 언어입니다. 비전문가가 기계 도면을 읽기는 어렵지만, 기계 도면을 꿰뚫어 보지 못하면 소통할 수 없으므로 기계 도면은 기술자가 반드시 마스터해야 할 지식입니다. 기계 도면 종류 기계 도면에는 조립도, 스케치, 회로도, 부품도, BOM 등 여러 종류가 있습니다. 우선 어떤 도면인지 파악해야 그 도면이 무엇을, 어떤 측면까지, 어느 정도 표현하는지 알 수 있습니다. 기계 도면 이해 방법 먼저 어떤 유형 도면인지 명확히 합니다: 조립도, 회로도, 부품도, BOM. 도면 유형마다 정보와 중점이 다릅니