


제조공정

산업 제조
서로 다른 금속은 소재가 다르므로 CNC 밀링 방법을 정확히 동일하게 적용할 수 없습니다. 이 글에서는 다양한 소재별 밀링 방법과 제안을 간략히 소개합니다.
강철 가공성은 합금 원소, 열처리, 제조 공정(단조, 주조 등)에 따라 달라집니다. 연한 저탄소강 가공 시 주요 문제는 빌트업 에지 형성과 공작물 버 형성입니다. 더 경한 강철 가공 시 밀링 커터와 공작물 상대 위치가 더 중요해집니다.
강철 부품 밀링 시 밀링 커터 위치를 최적화해 공구 후퇴 시 두꺼운 칩 형성 방지. 건식 절삭(절삭유 미사용) 고려, 특히 황삭 공정에서.
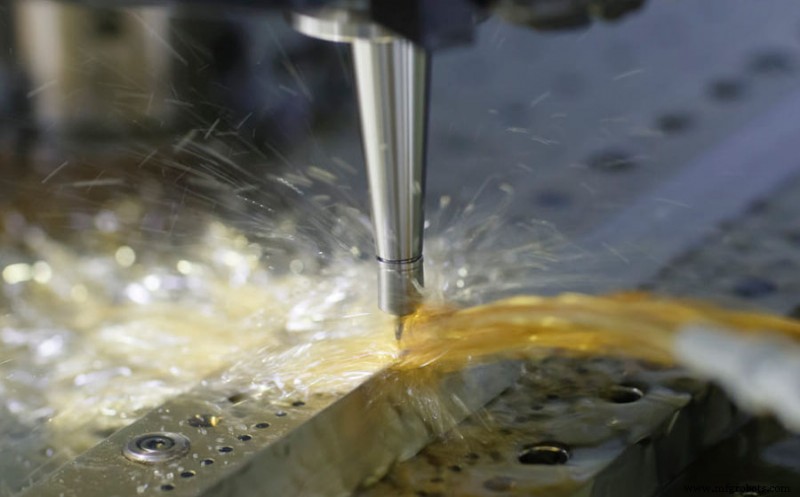
스테인리스강은 페라이트/마르텐사이트계, 오스테나이트계, 듀플렉스(오스테나이트/페라이트)계로 분류됩니다. 각 유형별 밀링 권장사항이 다릅니다.
소재 분류: P5.x
페라이트계 스테인리스강 가공성은 저합금강과 유사하므로 강철 밀링 권장사항 적용 가능.
마르텐사이트계 스테인리스강은 가공 경화 성능이 높고 절삭 시 매우 높은 절삭력이 필요. 올바른 공구 경로와 아크 절삭법으로 최적 결과 도출, 높은 절삭 속도 Vc로 가공 경화 효과 극복. 높은 절삭 속도, 더 강인한 소재, 강화된 절삭날로 더 높은 안전성 확보.
소재 분류: M1.x, M2.x, M3.x
오스테나이트계 및 듀플렉스 스테인리스강 밀링 주요 마모 기준: 열균열, 홈 마모, 빌트업 에지/본딩에 의한 절삭날 치핑. 부품 측면에선 버 형성과 표면 품질이 주요 이슈.
높은 절삭 속도(Vc=150-250m/min)로 빌트업 에지 방지
절삭유 없는 건식 절삭으로 열균열 문제 최소화
1) 표면 품질 향상을 위해 때때로 절삭유 또는 오일 미스트/최소 윤활(MQL) 사용 필요. 정삭 시 절삭 영역 발열이 적어 열균열 문제 적음.
2) 서멧 소재 사용 시 절삭유 없이도 충분히 좋은 표면 품질 획득 가능.
3) 이송 fz가 너무 낮으면 절삭날이 변형 경화 구역에서 절삭해 인서트 마모 더 심해짐.
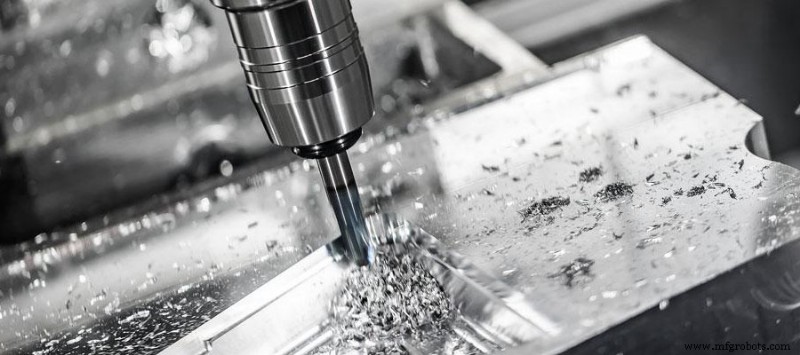
비철금속 소재에는 알루미늄 합금뿐만 아니라 마그네슘, 구리, 아연基合金도 포함. 가공성은 주로 실리콘 함량 차이로 달라짐. 아공정 알루미늄-실리콘 합금이 가장 흔한 유형, 실리콘 함량 13% 미만.
소재 분류: N1.1-3
주요 마모 기준: 절삭날 빌트업 에지/본딩으로 인한 버 형성과 표면 품질 문제. 부품 표면 스크래치 방지를 위해 좋은 칩 형성과 배출이 필수.
1) 날카로운 연마된 절삭날을 가진 PCD 팁 인서트 사용으로 좋은 칩 브레이킹 능력 확보, 빌트업 에지 방지.
2) 날카로운 절삭날을 가진 포지티브 레이크 인서트 형상 선택.
3) 대부분 밀링 응용과 달리 알루미늄 합금 가공 시 절삭유 항상 사용해 인서트 절삭날에 소재 붙는 것 방지, 표면 품질 개선.
실리콘 함량 <8%: 5% 농도 절삭유
실리콘 함량 8-12%: 10% 농도 절삭유
실리콘 함량 >12%: 15% 농도 절삭유
4) 높은 절삭 속도는 일반적으로 공구 수명에 부정적 영향 없이 성능 향상.
5) 헥스 권장값 0.10-0.20mm(0.0039-0.0079인치). 너무 작은 값은 버 형성 유발.
6) 높은 테이블 이송으로 '프리리딩' 기능 있는 공작기계 사용해 치수 오차 방지.
7) 공구 수명은 항상 버 형성이나 부품 표면 품질에 의해 제한됨. 인서트 마모를 공구 수명 기준으로 쓰기 어려움.
이 그룹은 경도 45-65HRC 이상의 담금질/템퍼링강 포함. 밀링 대표 부품: 프레스 금형, 플라스틱 금형, 단조 금형, 다이캐스팅 금형. 인서트 마모/플랭크 마모와 공작물 치핑이 주요 문제.
1) 날카로운 절삭날을 가진 포지티브 레이크 인서트 형상 사용. 절삭력 감소, 더 부드러운 절삭 작용 생성.
2) 건식 절삭, 절삭유 사용 회피.
3) 사이클로이드 밀링이 적절한 방법. 높은 테이블 이송과 낮은 절삭력 동시 달성으로 절삭날과 공작물 저온 유지, 생산성, 공구 수명, 부품 공차에 이점.
4) 페이스 밀링에서도 라이트 컷 전략 채택: 작은 ae와 ap 동시 유지. 초밀치 밀링 커터와 상대적으로 높은 절삭 속도 사용.
제조공정
스테인리스강은 비교적 흔하지만 가공하기 어려운 소재입니다. 하지만 몇 가지 절삭 스킬만 알면 생각만큼 어렵지 않습니다. 스테인리스강 밀링 특징: 부착성과 융착성 강해 칩이 밀링 커터 치아에 쉽게 달라붙어 절삭 조건 악화. 업밀링 시 커터 치아가 경화 표면에서 먼저 미끄러지며 가공 경화 경향 증가. 밀링 시 충격과 진동 커서 밀링 커터 치아 치핑과 마모 쉬움. 엔드밀과 일부 엔드밀 외에는 스테인리스강 밀링용 커터 치아 소재로 고속도강(HSS) 사용, 특히 텅스텐-몰리브덴계와 고바나듐 고속도강 효과 좋음. 공구 수명 W18Cr4V 대비
담금질강(퀜칭강)이란? 담금질강은 담금질 후 마르텐사이트 조직, 경도 HRC 50 이상인 강철을 말합니다. 난삭재 중 큰 비중 차지. 연마는 경화강 가공 전통 방법. 하지만 선삭, 밀링, 보링, 드릴링, 리밍으로 가공 효율 향상, 연마 후 형위 오차 너무 복잡해 발생 문제 해결. 담금질강 절삭 특성 (1) 주요 절삭 특성: 높은 경도, 높은 강도, 거의 소성 없음. (2) 큰 절삭력, 높은 절삭 온도 (3) 높은 경도와 취성으로 절삭 시 칩 생성 어렵고, 가공 표면 낮은 표면 거칠기 얻기 쉬움. (4) 절삭모서리 파손/마모 쉬움