


제조공정

산업 제조
뛰어난 폴리싱 기술로 SUS304 부품이 단 몇 분 만에 눈부신 거울이 됩니다.
정밀 부품 폴리싱은 보통 숫돌, 울 휠, 사포 등을 사용해 소재 표면을 소성 변형시키고 공작물 표면 돌기를 제거해 매끄러운 표면을 얻습니다. 수동 조작이 주된 방법입니다. 고표면 품질 요구 시 초정삭 폴리싱 방법을 사용할 수 있습니다. 초정삭 폴리싱은 특수 연마 공구를 사용해 연마제가 든 폴리싱 액에서 공작물 가공면을 고속 회전하며 압착합니다. 폴리싱으로 표면 조도 Ra0.008μm까지 도달 가능합니다.
1) 금형 폴리싱에 흔히 쓰이는 공구: 사포, 숫돌, 테이프 펠트 휠, 연마 페이스트, 합금 줄, 다이아몬드 연마 바늘, 대나무 칩, 파이버 숫돌, 원형 회전 연마기.
2) 사포: 150#, 180#, 320#, 400#, 600#, 800#, 1000#, 1200#, 1500#
3) 숫돌: 120#, 220#, 400#, 600#
4) 테이프 펠트 휠: 원통형, 원뿔형, 사각 팁
5) 연마 페이스트: 1# 백색, 3# 황색, 6# 주황, 9# 녹색, 15# 청색, 25# 갈색, 35# 적색, 60# 보라
6) 줄: 사각, 원형, 평면, 삼각 등 형상
7) 다이아몬드 연마 바늘: 보통 3/32 또는 1/8 생크, 파형 원통, 원통, 장직 원통, 장원뿔 형상
8) 대나무: 작업자와 금형 형상에 맞는 다양한 형상. 기능은 사포를 눌러 공작물에 연마해 요구 표면 조도 달성.
9) 파이버 숫돌: 200# 흑색, 400# 청색, 600# 백색, 800# 적색
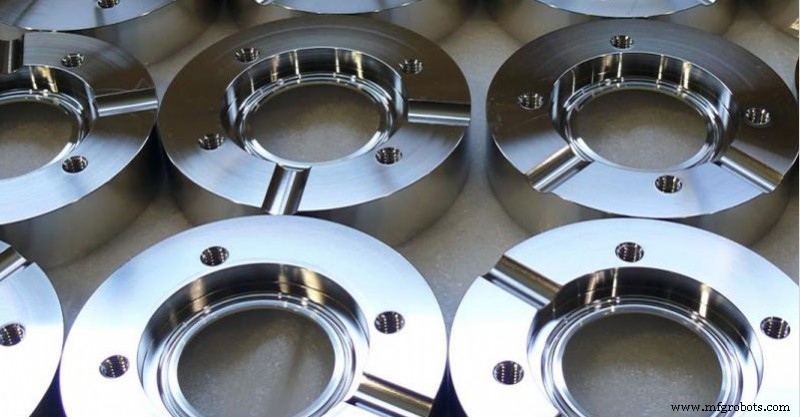
정삭 밀링, 방전 가공, 연마 후 표면은 35,000-40,000r/min 회전 표면 폴리싱 머신으로 폴리싱할 수 있습니다. 그 후 수동 숫돌 연마, 스트립 숫돌에 등유를 윤활유/냉각제로 첨가. 사용 순서:
180#→240#→320#→400#→600#→800#→1000#.
반정밀 폴리싱은 주로 사포와 등유를 사용합니다. 사포 번호:
400#→600#→800#→1000#→1200#→1500#.
실제로 #1500 사포는 경화 다이강(52HRC 이상)에만 적합하며, 프리하든강에는 부적합합니다. 프리하든강 부품 표면을 손상시켜 예상 폴리싱 효과를 내지 못할 수 있기 때문입니다.
다이아몬드 폴리싱 페이스트를 주로 사용합니다. 폴리싱 천 휠에 다이아몬드 연마분이나 페이스트를 혼합해 연마할 때 일반적인 연마 순서는:
9μm(1800#)→6μm(3000#)→3μm(8000#)
9μm 다이아몬드 연마 페이스트와 폴리싱 천 휠로 1200#과 1500# 사포가 남긴 머리카락 같은 마모 자국을 제거합니다. 그런 다음 점착 펠트와 다이아몬드 연마 페이스트로 폴리싱, 순서:
1μm(14000#)→1/2μm(60000#)→1/4μm(100000#)
폴리싱 공정은 두 작업 장소에서 별도로 수행해야 합니다. 즉, 황삭 연마 장소와 정밀 폴리싱 장소를 분리하고, 이전 공정에서 공작물 표면에 남은 모래 입자 청소에 주의해야 합니다.
일반적으로 숫돌로 1200# 사포까지 황삭 폴리싱 후 공작물을 무진실로 옮겨 공기 중 먼지 입자가 금형 표면에 붙지 않게 해야 합니다. 1μm 이상(1μm 포함) 정밀도 요구 폴리싱 공정은 클린 폴리싱룸에서 수행 가능. 더 정밀한 폴리싱은 절대적으로 깨끗한 공간에서 해야 합니다. 먼지, 연기, 비듬, 침 등이 고정밀 폴리싱 표면을 스크랩시킬 수 있기 때문입니다.
폴리싱 공정 완료 후 공작물 표면은 먼지로부터 보호해야 합니다. 폴리싱 중단 시 모든 연마제와 윤활제를 신중히 제거해 공작물 표면이 깨끗한지 확인한 뒤 금형 방청 코팅을 공작물 표면에 분사해야 합니다.
소재 가공 과정에서 표면층이 열, 내부 응력 등 요인으로 손상되고, 부적절한 절삭 파라미터가 폴리싱 효과에 영향을 줍니다. 방전 가공 후 표면은 기계 가공이나 열처리 후 표면보다 연마하기 더 어렵습니다. 따라서 방전 가공 종료 전 정삭 방전 가공으로 마무리해야 하며, 그렇지 않으면 표면에 경화 박층이 형성됩니다. EDM 미세 조정 규칙을 적절히 선택하지 않으면 열영향층 깊이가 최대 0.4mm까지 도달할 수 있습니다. 경화 박층 경도는 모재보다 높으므로 반드시 제거해야 합니다. 따라서 황삭 연마 공정을 추가해 폴리싱 좋은 기초를 마련하는 것이 최선입니다.
고품질 강철은 좋은 폴리싱 품질의 전제 조건이며, 강철 내 각종 개재물과 기공이 폴리싱 효과에 영향을 줍니다. 좋은 폴리싱 효과를 얻으려면 공작물 가공 시작 시 연마 면 조도를 표시해야 합니다. 공작물이 미러 폴리싱 필요로 결정되면 폴리싱 성능이 좋은 강철이어야 하며 열처리되어 있어야 합니다. 그렇지 않으면 기대한 효과를 얻을 수 없습니다.
열처리가 부적절하면 강철 표면 경도가 불균일하거나 특성이 달라져 폴리싱 곤란을 초래합니다.
폴리싱은 주로 수동으로 수행되므로 인간 기술이 여전히 폴리싱 품질에 영향을 주는 주된 이유입니다.
일반적으로 폴리싱 기술이 표면 조도에 영향을 준다고 봅니다. 사실 좋은 폴리싱 기술은 고품질 강철과 올바른 열처리 공정과 매칭되어야 만족스러운 폴리싱 효과를 얻을 수 있습니다. 반대로 폴리싱 기술이 좋지 않으면 강철이 좋아도 미러 효과를 낼 수 없습니다.
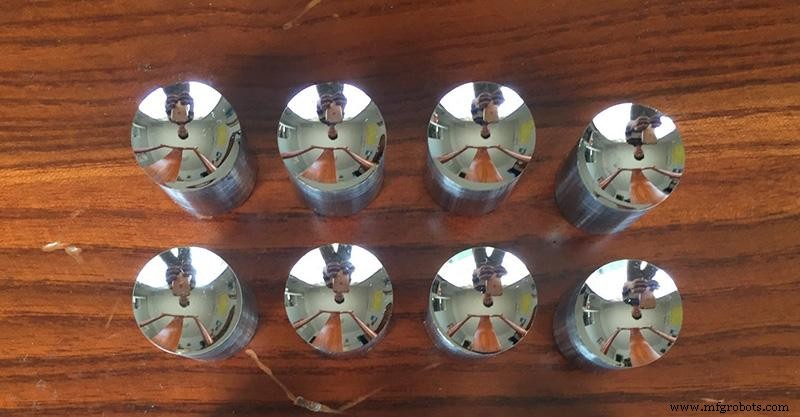
일상 폴리싱 공정에서 마주치는 최대 문제는 '과도한 폴리싱'입니다. 폴리싱 시간이 길수록 금형 표면 품질이 나빠진다는 뜻입니다. 과도한 폴리싱 현상 두 가지: '오렌지 필'과 '피팅'. 과도한 폴리싱은 주로 기계적 폴리싱에서 발생합니다.
불규칙하고 거친 표면을 '오렌지 필'이라 부릅니다. '오렌지 필' 원인은 많습니다. 가장 흔한 원인은 금형 표면 과열이나 침탄. 폴리싱 압력이 너무 크고 시간이 너무 김. '오렌지 필' 주원인. 예: 폴리싱 휠로 폴리싱 시 휠이 발생시키는 열이 쉽게 '오렌지 필' 유발. 더 경한 강철은 높은 폴리싱 압력 견딜 수 있고, 상대적으로 부드러운 강철은 과도한 폴리싱에 취약. 연구에 따르면 과도한 폴리싱 시간은 강철 경도에 따라 달라집니다.
표면 품질이 나쁘게 폴리싱된 것을 발견하면 많은 사람이 폴리싱 압력을 높이고 시간을 연장합니다. 이는 표면 품질을 더 나쁘게 만듭니다.
다음 방법으로 개선 가능:
1) 결함 표면 제거, 입도 크기를 이전 모래 크기보다 약간 거칠게 한 뒤 연마하고, 폴리싱 힘은 이전보다 낮게.
2) 템퍼링 온도보다 25°C 낮은 온도에서 응력 제거. 가장 가는 모래 번호로 폴리싱 전 연마해 만족스러운 결과까지, 마지막으로 더 가벼운 힘으로 폴리싱.
강철에 일부 비금속 불순물(보통 단단하고 부서지기 쉬운 산화물)이 있어 폴리싱 중 강철 표면에서 뽑혀 나와 피트나 피팅 부식 형성. '피팅 부식' 주요 요인:
1) 폴리싱 압력 너무 높고 시간 너무 김.
2) 강철 순도 부족, 경질 불순물 함량 높음.
3) 금형 표면 녹.
4) 흑피 미제거.
1) 표면 신중 재연마. 모래 입도 크기를 이전에 사용한 것보다 한 단계 거칠게. 연마 전 마지막 단계에 부드럽고 날카로운 숫돌 사용 후 폴리싱 공정 진행.
2) 모래 입자 크기 1mm 미만 시 가장 부드러운 폴리싱 공구 사용 회피.
3) 가능한 최단 폴리싱 시간과 최소 폴리싱 강도 사용.
제조공정
얇은 벽 두께 부품 CNC 가공 시 발생하는 문제점 (1) 가공 공정상의 문제 얇은 벽 두께 부품의 CNC 가공 공정은 부품 전체 두께가 1mm를 초과하지 않아야 합니다. 얇은 벽 두께 부품의 전체 구조는 비교적 콤팩트하지만 강성이 낮고 강도가 실제 생산 및 가공 요건을 충족하지 못합니다. 실제 가공 과정에서 소재 자체의 문제로 인해 가공 효과가 실제 설계 요건을 만족하지 못하는 경우가 빈번합니다. 따라서 공정 개선을 통해 재가공을 수행하여 가공 품질을 확보해야 합니다. (2) 가공 방법상의 문제 부품 클램핑 과정에서 전체 클램프의
CNC 머시닝 센터 가공 과정에서 위치 결정 기준 선택이 타당한지 여부가 부품 품질을 결정하며, 부품의 치수 정밀도와 상호 위치 정밀도 요건 충족 여부, 부품 표면 간 가공 순서 구성에 큰 영향을 미칩니다. 지그에 작업물을 설치할 때 위치 결정 기준 선택은 지그 구조의 복잡성에도 영향을 줍니다. 이는 지그가 큰 절삭력을 수용할 뿐만 아니라 위치 결정 정밀도 요건도 충족해야 함을 의미합니다. 따라서 위치 결정 기준 선택은 매우 중요한 공정 문제입니다. 위치 결정 기준은 정밀 기준(Fine Datum)과 거친 기준(Rough Datum