연마제 분사 가공(AJM) 완벽 가이드: 원리, 응용, 장단점 총정리
제조 기업은 공작물에서 원치 않는 재료 제거 위해 다양한 공정 사용. 절단, 드릴링 같은 단순 공정도 있지만 더 복잡한 공정도 존재.
연마제 분사 가공(Abrasive Jet Machining, AJM)은 후자 범주. 고속 가스로 추진되는 고연마성 입자를 공작물에 분사해 원치 않는 여분 재료 제거. AJM 작동 원리 더 알아보기.
연마제 분사 가공(AJM)이란?
연마제 분사 가공(AJM)은 연마 미세 분사(Pencil Blasting), 마이크로 연마 분사(Micro-abrasive Blasting)라고도 함. 고속 가스로 추진되는 연마재로 공작물 재료 침식 제거하는 연마 분사 가공 공정.
주용도: 열에 민감한, 부서지기 쉬운, 얇은, 단단한 재료 절단. 구체적으로 복잡한 형상 절단이나 특정 모서리 형상 형성에 사용.
직경 약 0.001인치(0.025mm) 미세 연마 입자가 고속 유체 스트림에 의해 구동되어 재료 제거. 일반적인 가스: 공기 또는 불활성 가스. 가스 압력 25~130 PSIG(170~900kPa 또는 4bar), 속도 최대 300m/s(1,000km/h).
연필 분사(Pencil Blasting)라고도 불리는 AJM은 제조업에서 공작물 원치 않는 재료 제거용 가공 공정. 이름대로 단단하고 연마성 있는 입자를 공작물에 분사.
입자는 가스를 통해 고속 추진. 결과적으로 공작물 표면에서 재료 침식 제거.
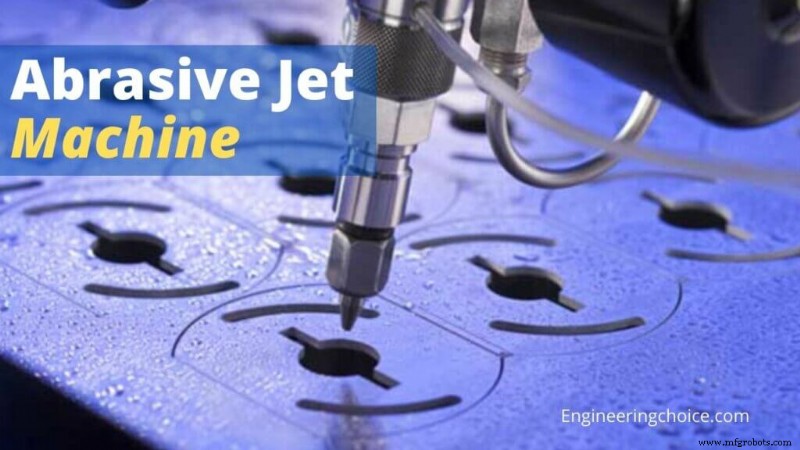
연마제 분사 가공 작동 원리
AJM은 에어 컴프레서 연결 특수 장비로 수행. 컴프레서가 불활성 공기 또는 가스 사용. 공정 중 노즐이 미세 입자 물질 공작물 향해 분사.
AJM용 입자 매우 미세, 지름 0.001인치 정도. 공기/가스와 연마 입자 조합이 공작물에 닿으면 표면 재료 제거.
대부분 AJM 장비는 벤치 마운트형. 컴프레서가 가스와 연마 입자 혼합할 수 있게 벤치 장착. 공작물 기계 앞 위치. 노즐 원하는 위치에 두고 기계 작동시켜 공작물 재료 제거.
응용 분야
- 슬롯 절단, 얇은 단면, 윤곽 가공, 드릴링, 얕은 틈 생성, 디버링, 단단하고 부서지기 쉬운 재료 복잡한 형상 제작
- 플라스틱, 나일론, 테플론 부품 세척·폴리싱, 유리관 내부 표면 프로스팅, 유리 실린더 마킹 에칭 등
- 부서지기 쉬운 금속, 합금, 비금속 재료 디버링, 에칭, 세척
- 플라스틱, 나일론 폴리싱 용이
- 드릴링 용이
- 취약 소재 쉽게 가공 가능
연마제 분사 가공 장점
- 어떤 경도와 취성 재료에도 복잡한 홀 형상 절단 가능
- 가스/공기 통과로 열 발생 없어 취약·열민감 재료 손상 없이 절단
- 일반 접근 어려운 부분도 꽤 좋은 정밀도로 가공 가능
- 저렴한 초기 투자 비용
연마제 분사 가공 단점
공정 단점:
- 재료 제거율 느려 적용 제한적
- 플레어링(Flaring) 커질 수 있음
- 가공 정밀도 낮고 노즐 마모율 높음
- 연마 입자가 부드러운 재료에 박힐 가능성 있어 추가 세척 필요
- 비싼 공정



