음향 방출 모니터링으로 대형 다운타임 예방: 식품 제조사의 시간과 비용 절감 사례
최근 음향 방출(AE) 연구에서 임계 베어링 고장 징후를 조기에 발견해, 계획된 예방 조치로 한 주요 식품 제조사가 상당한 비용과 비계획 다운타임을 피할 수 있었습니다.
AE 장비와 주요 검사 도구는 Holroyd Instruments에서 공급했습니다. 이 사례는 이러한 기술이 대규모 비계획 사고를 방지하고, 관련 장비의 연쇄 손상과 긴 조달 리드타임으로 인한 장기 다운타임, 재고 가용성 문제로 인한 고객 불만을 막을 수 있음을 보여줍니다.
이야기는 2010년 4월, 정기 7일 샘플링 일정 중 대형 감속 이송 기어박스의 두 노드 포인트에서 높은 수치가 처음 감지되면서 시작되었습니다. 위험 신호가 경보 임계값을 초과해 추가 검사를 촉발했습니다. 상승 추세를 보인 세 번째 높은 수치가 전산화 유지보수 관리 시스템(CMMS)에 계획 작업 명령을 생성해 조사와 조치를 지시했습니다. 높은 생산 수요로 기어박스를 가동 중단할 수 없었고, 자매 라인의 베어링 교체 경험으로 위험 인식이 높아진 상황이었습니다.
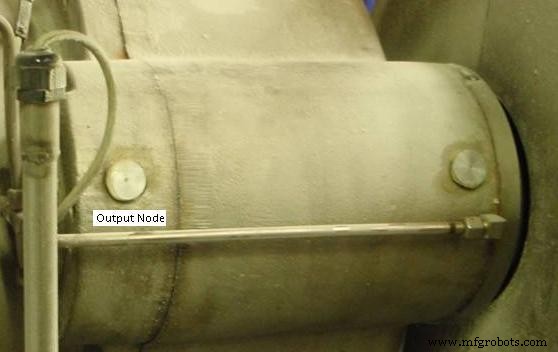
이송 기어박스 입력 측, 좌측의 출력 베어링 노드 포인트.
상세 검사 결과 가장 높은 위험 신호를 보인 베어링이 출력 베어링임이 확인되었습니다. 출력단에서 뚜렷한 클릭 소리가 들렸습니다. 두 노드 위치의 베어링(입력 및 출력 측 모터 구동)이 분석 초점이었고, 대형 헬리컬 감속 기어의 인접 베어링은 낮고 조용했습니다. 엔지니어링 매니저는 한 입력 베어링에 이상이 있고 나머지는 양호하며, 목표 상태 모니터링을 병행하며 생산을 지속할 수 있다는 조언을 받았습니다. 오일 샘플링 주기를 월 1회에서 2주 1회로 늘리고, AE 검사를 4일 주기로 단축해 향후 베어링 교체를 위한 비교 데이터를 확보했습니다.
계획된 베어링 교체에는 생산 계획자, 유지보수 매니저, 제품 전문가의 조율이 필요했습니다. 새 베어링이 입고되기까지 최소 6개월간 기어박스를 가동해야 했습니다. AE 수치나 오일 샘플이 임박한 고장을 나타내면 비상 교체를 실행한다는 비상 계획을 수립했고, 베어링 돌발 고장이 수일 또는 수주 내 발생할 수 있다는 경고도 포함했습니다. 새 베어링 세트를 구매하고, 2011년 초 탈거 시 사용 베어링을 베어링 제조사와 함께 검토하는 회의를 잡았습니다.
대기 기간 동안 AE 수치는 높은 상태를 유지했으나, 오일 샘플에서는 롤러 베어링 고장과 관련된 주요 원소의 유의미한 상승은 없었습니다. 교체 직전 몇 주간 모든 기어박스 포인트에서 스펙트럼을 수집해 향후 평가용으로 보관했고, 오일 펌프 및 주변 구성요소의 간섭 주파수를 배제했습니다. 베어링 교체 전 AE 엔벨로프 스펙트럼 그래프는 아래와 같습니다.
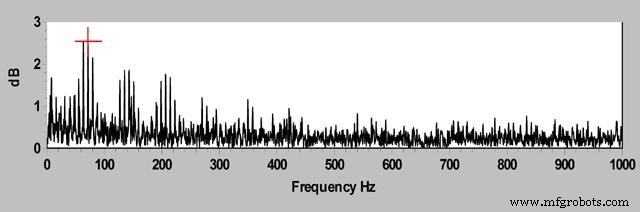
그래프에서 73Hz의 스파이크가 베어링 레이스 주파수와 일치해, 케이지나 볼 고장이 아닌 레이스 표면 결함임을 나타냈습니다.
베어링 교체는 순조롭게 진행되었고, 공장은 12시간 만에 가동을 재개해 비계획 다운타임을 완전히 피했습니다. 사용 베어링 세트는 기어박스와 함께 반납되어 탈지 및 검사되었습니다. 두 베어링은 처음에는 비슷하고 양호해 보였으나, 분해 결과 의심되던 출력 베어링의 내측 레이스에 약 10mm 길이, 2.5mm 폭의 큰 스팔링(spalling)과 광범위한 피팅, 이물질이 발견되었습니다. 베어링 제조사 담당자는 가혹한 운전 조건에서 거의 10년간 잘 버텼으며, 수일 또는 수주 내 치명적 고장으로 가속될 수 있는 수명 말기 고장임을 확인했습니다.
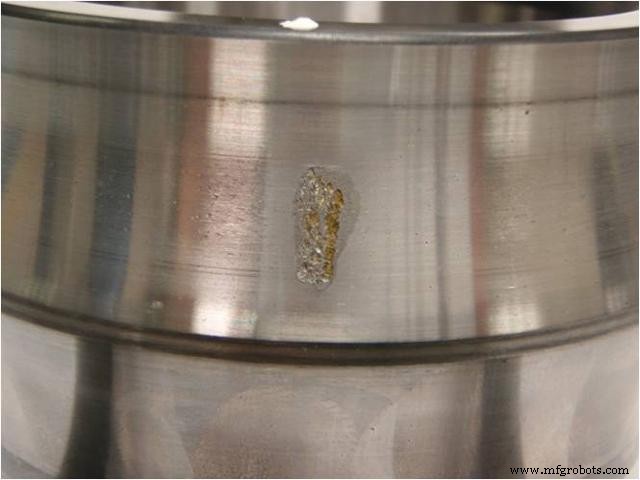
레이스의 스팔링 손상, 깃털 모양 가장자리와 하중 영역의 표면 피팅. 우측의 다음 재료층도 곧 파손될 상황.
보수 작업 후 추가 스펙트럼을 기록해 고주파 노이즈가 사라졌음을 확인했습니다. 카펫 노이즈 레벨이 이전 측정의 3분의 1로 떨어졌고, 최대 피크는 0.4dB 미만, 카펫 레벨은 0.2dB 미만이었습니다.
결론적으로, 이러한 시스템과 도구의 일상적 활용이 이상 징후를 대형 사고로 확대되기 전에 감지하는 데 필수적이었습니다. 성공의 열쇠는 엔지니어링과 운영의 긴밀한 협력으로, 최소한의 지장으로 계획 정비를 수행할 수 있었던 점입니다.
주요 교훈: 이 핵심 설비에 7일 검사 주기가 적절했음, 예방 조치를 조기에 개시함, AE가 베어링 고장을 정확히 지목함, 가청 클릭음과 RPM 데이터의 시너지, 초기 이상 감지가 적시 보수 작업의 확신을 줌.
베어링 교체 직후 수행한 근본 원인 분석에서 베어링이 수명 말기에 도달했음이 확인되어, 향후 정비 일정 변경은 필요하지 않았습니다. AE 기반 상태 모니터링은 향후 이상 징후도 매우 초기 단계에서 감지할 수 있다는 확신을 주었습니다.
상태 모니터링 시스템에 대한 자세한 내용은 Kittiwake Holroyd www.kittiwakeholroyd.com를 방문하십시오.



