롤러 체인 수명 극대화: 마모 수명 연장을 위한 전문가 전략
롤러 체인 드라이브는 산업 동력 전달과 제품 이송의 중추입니다. 그 성능이 생산성에 직결되며, 조기 체인 신장은 운영 비용을 상승시킵니다.
윤활과 정기 유지보수가 체인 수명 연장의 잘 알려진 방법이지만, 이 글은 최대 마모 저항을 뒷받침하는 추가 핵심 요소들 - 제작, 준비, 조립 - 을 탐구합니다.

그림 1. 마모 다이어그램.
윤활 및 유지보수: 구동 사양에 따라 올바른 윤활유 유형 선정과 적용 필수. 적절한 윤활은 마모 감소, 충격 하중 완화, 열 방출. 그러나 윤활은 퍼즐의 한 조각일 뿐, 체인 본질적 품질도 동등하게 결정적.
체인 마모 메커니즘: 롤러 체인은 스프로킷 치형을 통과하며 회전하는 저널 베어링으로 구성. 이 관절 운동이 핀과 부싱에 점진적 마모 유발해 체인 신장 초래(그림 1 참조).
신장은 정상이나 윤활 품질, 하중, 핀-부싱 관절 운동 빈도에 따라 다름. 핀과 부싱은 원자재 선정, 정밀 가공, 세심한 준비부터 엄격한 공차로 제조돼야 장기 성능 보장. 최고 유지보수도 열악한 마모 부품 보상 못 함.
마모 신장 측정: 정확한 체인 길이는 장력 하에서 측정해야. 체인 스프로킷에서 분리 시 ANSI 지정 하중 적용해 슬랙 제거. 두 핀 중심 간 거리 측정, 피치 수 많을수록 정밀도 향상. 실측 길이가 허용 비율 초과해 공칭 길이 넘으면 교체 필요. 대부분 산업용 드라이브에서 최대 허용 마모 ~3%. 대형 스프로킷(68치 이상) 한계 200/N(N=치수). 고정 센터 거리나 부드러운 운전 필요 드라이브는 ~1.5%로 제한.
예: #80 체인 12피치 측정값 12.360인치 이상(3% 초과) 시 교체 필요. 12.360인치 미만은 일반 산업 표준 하 허용.
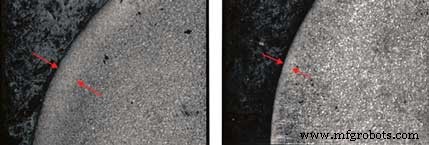
그림 2, 3. 얕은 케이스 깊이 핀(우) vs 적정 케이스 깊이 핀(좌).
제작 우수성: 핀은 냉간 인발로 치수 공차 엄격히 맞춘 후 센터리스 그라인딩으로 거울 같은 마감 달성해 핀 길이에 하중 균일 분배, 마모 수명 연장. 부싱도 동일 그라인딩으로 균일 베어링 표면과 엄격한 치수 원도 보장, 핀-부싱 접촉 면적 최대화해 가속 마모 방지.
열처리: 적절한 케이스 경화 필수. 침탄 또는 케이스 경화로 외피 경화해 마모 저항 확보하면서 강인하고 연성 있는 코어 유지해 충격 하중 흡수. 케이스 경도 깊이는 균형 잡아야: 너무 깊으면 취성, 너무 얕으면 조기 마모. 제조사들 종종 자체 열처리 시설에 야금학자와 연구원 두고 이 파라미터 정밀 제어.
그림 2는 핀 케이스 깊이를 밝은 회색 링으로 강조한 현미경 뷰. 얕은 케이스 깊이가 급속 마모와 가속 체인 신장 초래.

그림 4. 프리로드 차트.
프리로드 적용: 조립 후 제조사 제어된 프리로드 적용 - 정적 또는 동적 - 으로 핀, 부싱, 링크 플레이트 정렬. 이 초기 하중이 최대 운전 조건 시뮬레이션, 저품질 체인에서 보이는 초기 신장 제거, 사용 수명 연장. 프리로드 차트가 적정 프리로드 어떻게 초기 신장 완화하고 안정적 마모 궤적 산출하는지 보여줌.
비용 혜택: 고품질, 정교하게 제작되고 프리로드된 롤러 체인이 우수한 성능 제공, 가동 중단 감소, 장기 비용 낮춤.
본 글은 다이아몬드 체인 컴퍼니(Diamond Chain Company) 제공. 자세한 정보: www.diamondchain.com 또는 800-872-4246 전화.



