다음은 고효율 밀링과 관련된 여러 블로그 게시물 중 하나입니다. 이 인기 있는 가공 방식에 대한 완벽한 이해를 위해 아래의 추가 HEM 게시물을 확인해 보세요!
고효율 밀링 입문 | 고속 가공 vs HEM | 칩 시닝(Chip Thinning) 대응법 | 4가지 주요 공구 마모 유형 방지법 | 트로코이달 밀링 입문
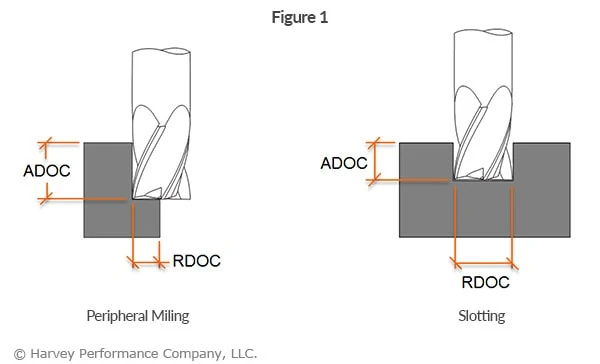
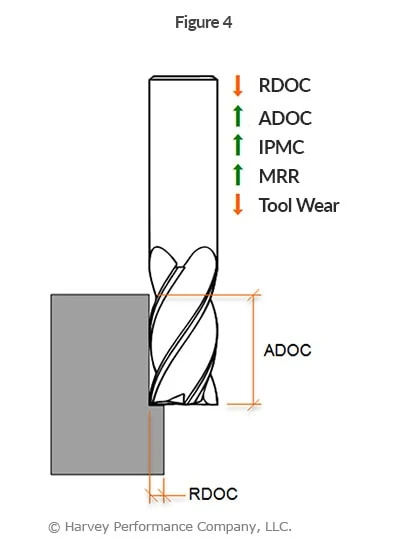
모든 가공 작업은 방사 방향 및 축 방향 절입 깊이 전략을 수반합니다. 방사 방향 절입 깊이(RDOC, 공구가 공작물로 스텝오버하는 거리)와 축 방향 절입 깊이(ADOC, 공구가 중심선을 따라 공작물에 인게이지하는 거리)는 가공의 근간입니다. 적절한 깊이로 가공하는 것(슬로팅이든 주변 밀링(프로파일링, 황삭, 마무리)이든)은 가공 성공에 필수적입니다(그림 1).
아래에서는 주변 밀링과 슬로팅을 위한 전통적 방법을 소개합니다. 또한 고효율 밀링(HEM) 전략과 이 방식에 적합한 절삭 깊이에 대해 설명합니다.
빠른 정의:
방사 방향 절입 깊이 (RDOC): 공구가 공작물로 스텝오버하는 거리. 스텝오버(Stepover), 절삭 폭(Cut Width), XY라고도 함.
축 방향 절입 깊이 (ADOC): 공구가 중심선을 따라 공작물에 인게이지하는 거리. 스텝다운(Stepdown), 절삭 깊이(Cut Depth)라고도 함.
고효율 밀링 (HEM): 가벼운 RDOC와 깊은 ADOC를 증가된 이송 속도와 결합하여 더 높은 재료 제거율과 감소된 공구 마모를 달성하는 최신 가공 전략.
주변 밀링 스타일과 적절한 RDOC
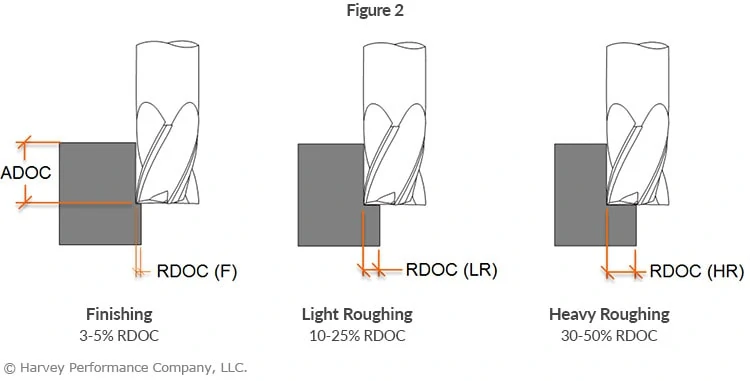
주변 밀링 중 공구가 공작물에 방사 방향으로 인게이지하는 양은 수행 중인 작업에 따라 다릅니다(그림 2). 마무리 애플리케이션에서는 벽에서 소량의 재료가 제거되어 커터 직경의 약 3~5%가 방사 방향 패스당 인게이지됩니다. 중황삭 애플리케이션에서는 공구 절삭 직경의 30~50%가 부품에 인게이지됩니다. 중황삭은 마무리보다 더 높은 RDOC를 포함하지만, 공구 부하 때문에 ADOC는 마무리보다 더 작은 경우가 많습니다.
슬로팅 스타일과 적절한 ADOC 인게이지
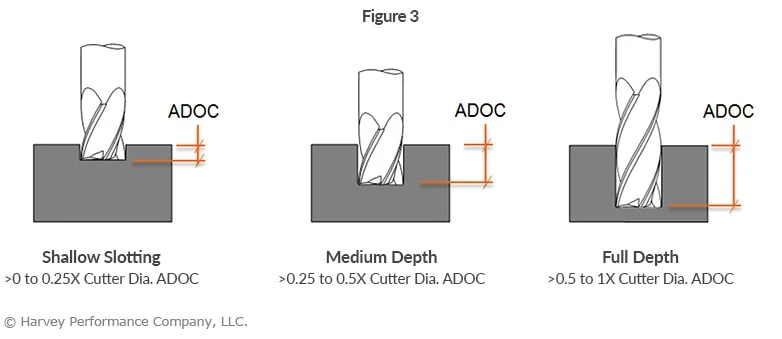
슬로팅 작업 중 공구가 부품에 축 방향으로 인게이지하는 양은 사용 중인 공구에 적절해야 합니다(그림 3). 부적절한 접근은 공구 편향과 손상, 열악한 부품 품질로 이어질 수 있습니다.
엔드밀은 다양한 절삭 길이 옵션과 수많은 리치 옵션으로 제공됩니다. 최소 편향으로 프로젝트를 완료하고 최고 생산성을 낼 수 있는 공구를 선택하는 것이 중요합니다. 슬로팅에 필요한 ADOC가 낮을 수 있으므로, 스텁 길이 공구가 종종 가장 강하고 적절한 선택입니다. 슬롯 깊이가 깊어지면 더 긴 절삭 길이가 필요해지지만, 가능한 경우 리치 공구를 사용해야 합니다.
고효율 밀링(HEM)을 위한 절입 깊이 전략
가벼운 RDOC와 깊은 ADOC를 고성능 툴패스와 결합하는 가공 전략을 고효율 밀링(HEM)이라고 합니다. 이 가공 스타일에서는 이송 속도를 높이고 절삭을 균일하게 유지하여 응력을 공구 절삭부에 고르게 분산시킴으로써 공구 수명을 연장합니다.
전통적 전략
깊은 RDOC
얕은 ADOC
보수적인 이송 속도
신규 전략 – 고효율 밀링 (HEM)
얕은 RDOC
깊은 ADOC
증가된 이송 속도
고효율 밀링 무료 교육 웨비나에 액세스하려면 여기를 클릭하세요
HEM은 공구 직경의 7~30%를 방사 방향으로, 커터 직경의 최대 2배를 축 방향으로 사용하며, 증가된 이송 속도와 결합합니다(그림 4). 칩 시닝을 고려하면, 이 운전 파라미터 조합은 눈에 띄게 더 높은 금속 제거율(MRR)을 초래할 수 있습니다. 최신 CAM 소프트웨어는 종종 HEM 툴패스를 위한 내장 기능과 함께 완전한 고성능 솔루션을 제공합니다. 이 원리는 트로코이달 툴패스에도 적용되어 슬로팅 애플리케이션에 활용할 수 있습니다.