Dental Lab Network은 제가 자주 티타늄 임플란트 밀링에 관한 논의에 참여하게 되는 온라인 커뮤니티입니다. 최근 중소형 치과 전용 기계로 티타늄 임플란트 밀링의 정밀도에 대해 문의하는 스레드가 있었습니다. 제 답변은 다음과 같습니다:
치과 업계에서 티타늄 임플란트 부품 밀링과 관련해 흔히 듣는 오해 몇 가지를 바로잡고자 합니다... 이번 스레드에도 몇 가지 나왔네요.
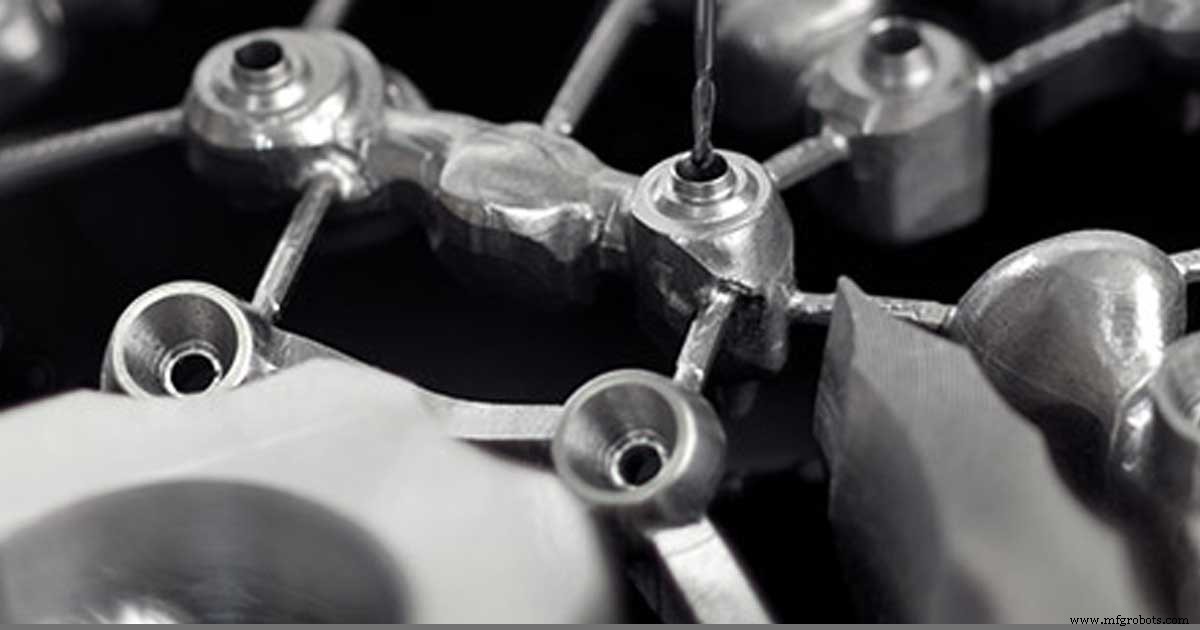
첫째, 밀링 머신이 티타늄을 깎을 수 있다고 해서 그 기계가 임플란트 부품을 생산할 수 있다는 뜻은 아닙니다. 임플란트 형상은 크라운 및 브리지 애플리케이션보다 훨씬 더 높은 수준의 정밀도와 정확도를 요구합니다. 티타늄으로 임플란트 바와 어버트먼트를 성공적으로 밀링하는 데 중요한 역할을 하는 여러 요소 중(다른 많은 요소도 있지만) 기계 강성과 공구 팁에서의 일관성(공구 런아웃 또는 동심도라고 함)이 있습니다. 제 경험상 임플란트 헥스에 5미크론 치수 조정이 부품이 맞느냐 안 맞느냐를 가르는 결정적 차이를 만듭니다. 그런데 다이렉트 생크 공구 홀딩 스핀들에서는 공구 팁이 10미크론 이상 "흔들리는" 경우가 많은데, 이러면 기계에서 충분히 정확한 부품을 얻을 수 없습니다.
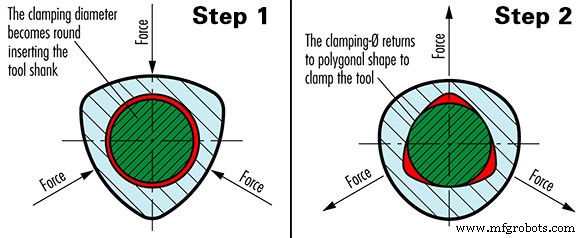
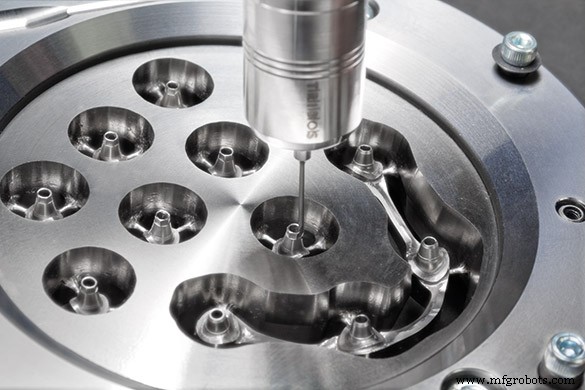
이 때문에 우리는 공구를 스핀들 내부에 고정하기 위해 Schunk Tribos HSK 홀더를 사용하여 약 2미크론 이하의 공구 동심도를 달성합니다. 이는 스핀들 수명 연장(스핀들 베어링은 진동을 싫어함), 공구 수명 증가, 그리고 가장 중요하게는 최종 밀링 부품의 정확성 보장으로 이어집니다.
이는 단순히 티타늄을 밀링하는 것(프리폼 또는 크라운/브리지 용도)에서 완전한 티타늄 어버트먼트와 바로 밀링으로 넘어갈 때 염두에 두어야 할 수많은 기계 특성 중 하나일 뿐입니다.
치과 시장에서 D5 덴탈 밀은 이 공구 체결 기술을 사용하는 유일한 기계입니다. 이는 DATRON의 산업용 CNC 경험이 사용하기 쉬운 시스템을 만들면서도 치과 기공소의 티타늄 고정밀 임플란트 부품 생산 능력을 높이는 기능에 긍정적인 역할을 함을 보여줍니다.