Fanuc G72 페이싱 사이클: 10T/11T/15T용 원라인 포맷 CNC 프로그램 튜토리얼
캔드 사이클은 초급 CNC 조작자에게 배우고 프로그래밍하기 어려워 보이지만 장기적으로 보면 보답받습니다.
캔드 사이클은 몇 개 파라미터만 바꾸면 동작을 완전히 바꿀 수 있어 CNC 조작자의 삶을 편하게 만듭니다.
Fanuc G72 페이싱 사이클 사용법과 프로그래밍을 보여주는 CNC 프로그램 예제 코드입니다.
Fanuc G72 페이싱 사이클
Fanuc G72 페이싱 사이클은 순방향(X축) 방향으로 절삭해 부품 끝면에서 여분의 소재를 제거하는 데 사용됩니다.
관련 글:
- Fanuc 10T 11T 15T용 G72 페이싱 사이클 원라인 포맷
- Fanuc G72 페이싱 사이클 – 페이싱 소재 제거 더블라인 포맷
프로그램 예제
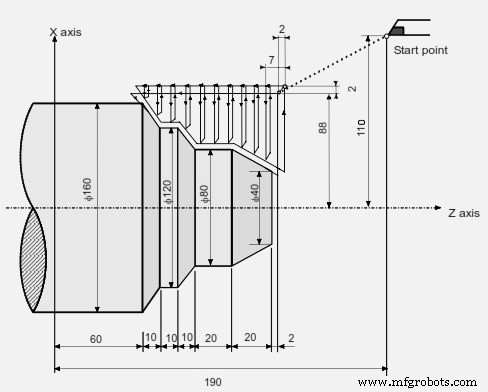
Fanuc G72 페이싱 사이클 샘플 프로그램
N011 G50 X220.0 Z190.0 N012 G00 X176.0 Z132.0 N013 G72 P014 Q019 U4.0 W2.0 D7000 F0.3 S550 N014 G00 Z56.0 S700 N015 G01 X120.0 W14.0 F0.15 N016 W10.0 N017 X80.0 W10.0 N018 W20.0 N019 X36.0 W22.0 N020 G70 P014 Q019
위 코드에서 G72 P014 Q019로 주어졌듯 가공 윤곽은 N014부터 N019까지입니다.
G72 캔드 사이클은 D7000(7mm)씩 절삭합니다.
X축 정삭 여유 U4.0, Z축 정삭 여유 W0.2
캔드 사이클 중 공구 이송은 F0.3, 스핀들 속도는 N013 블록의 S550으로 작동.
캔드 사이클 완료 후 동일한 블록 번호 P014 Q019로 G70 정삭 사이클 호출.
이송과 스핀들 속도는 일반 CNC 프로그램처럼 작동.
스핀들 속도 N014의 S700, 공구 이송 N015의 F0.15(이후 블록에 다른 이송 없으므로 G70 내내 활성).



