


산업용 로봇

산업 제조
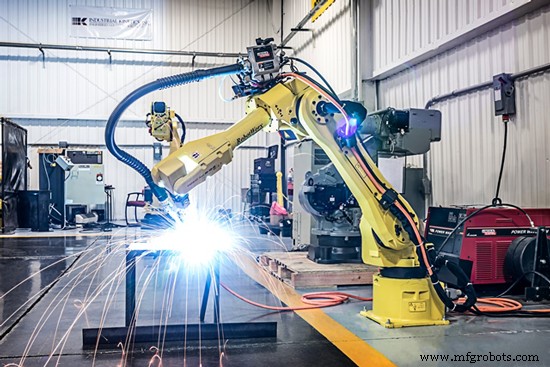
구리와 구리 합금은 많은 제조 환경에 이상적인 독특한 소재 특성 조합을 제공합니다. 탁월한 전기 및 열전도성, 뛰어난 내식성, 쉬운 가공, 좋은 강도와 피로 저항성으로 널리 사용됩니다. 기타 유용한 특성으로는 스파크 저항, 금속-금속 마모 저항, 낮은 투자율 특성, 독특한 색상이 있습니다.
구리는 종종 용접으로 접합됩니다. 아크 용접 공정이 주요 관심사입니다. 아크 용접은 차폐 금속 아크 용접(SMAW), 가스-텅스텐 아크 용접(GTAW), 가스-금속 아크 용접(GMAW), 플라즈마 아크 용접(PAW), 서브머지드 아크 용접(SAW)으로 수행할 수 있습니다.
가스 차폐를 사용하는 용접 공정이 일반적으로 선호되지만, SMAW는 많은 비중요 애플리케이션에 사용될 수 있습니다. 아르곤, 헬륨, 또는 두 가지 혼합물이 GTAW, PAW, GMAW의 차폐 가스로 사용됩니다. 일반적으로 수동 용접 시 소재가 3mm 미만이거나 열전도성이 낮거나 둘 다인 경우 아르곤이 사용됩니다. 고열전도성 합금의 얇은 단면 기계 용접과 두꺼운 단면 수동 용접에는 헬륨 또는 75% 헬륨과 25% 아르곤 혼합물이 권장됩니다. 소량의 질소를 아르곤 차폐 가스에 첨가하여 유효 열 입력을 증가시킬 수 있습니다. 차폐 금속 아크 용접은 다양한 구리 합금 두께를 용접하는 데 사용될 수 있습니다. 구리 합금의 서브머지드 아크 용접(SAW)용 피복 전극은 2.4~4.8mm 표준 크기로 제공됩니다.
가스-텅스텐 아크 용접은 강한 아크로 인해 접합부에서 극도로 높은 온도와 좁은 열영향부(HAZ)를 생성하므로 구리와 구리 합금에 적합합니다.
구리와 더 열전도성이 높은 구리 합금 용접 시 아크 강도는 주변의 고전도성 베이스 메탈의 최소 가열로 융합을 완료하는 데 중요합니다. 좁은 HAZ는 침전 경화된 구리 합금 용접에서 특히 바람직합니다.
많은 표준 텅스텐 또는 합금 텅스텐 전극을 구리와 구리 합금의 GTAW에 사용할 수 있습니다. 텅스텐 전극에 대해 일반적으로 고려되는 선택 요소는 구리와 구리 합금에 일반적으로 적용됩니다. 구리 합금 특정 클래스를 제외하고 토륨 텅스텐(보통 EWTh-2)이 더 나은 성능, 더 긴 수명, 오염에 대한 더 큰 저항성으로 선호됩니다.
가스-금속 아크 용접은 3mm 미만 두께의 구리와 구리 합금 접합에 사용되며, GMAW는 3mm 이상 단면과 알루미늄 브론즈, 실리콘 브론즈, 구리-니켈 합금 접합에 선호됩니다.
구리와 구리 합금의 PAW 용접은 이들 합금의 GTAW와 비교 가능합니다. 모든 합금 용접에 아르곤, 헬륨, 또는 두 가지 혼합물이 사용됩니다. 구리 용접 시 수소 가스는 절대 사용하지 않아야 합니다.
플라즈마 아크 용접은 GTAW보다 두 가지 뚜렷한 이점이 있습니다:
구리와 구리 합금의 플라즈마 아크 용접은 자율적으로 또는 충전 금속과 함께 수행될 수 있습니다. 충전 금속 선택은 GTAW에 설명된 것과 동일합니다. 이 공정의 자동화와 기계화는 쉽게 수행되며 오염이 생산 효율을 제한할 수 있는 GTAW보다 선호됩니다. PAW의 용접 위치는 GTAW와 동일합니다. 그러나 플라즈마 키홀 모드는 수직-상향 위치에서 두꺼운 단면에 대해 평가되었습니다. 일반적으로 GTAW에 제시된 모든 정보는 PAW에 적용 가능합니다.
중후판 소재(후판으로 형성된 파이프 등) 용접은 입상 플럭스 하에서 연속 금속 아크 작동으로 달성할 수 있습니다. 효과적인 탈산과 슬래그-금속 반응으로 필요한 용접 금속 구성을 형성하는 것이 중요하며, SAW 공정은 여전히 구리 기반 소재에 대해 개발 중입니다. 이 공정의 변형은 용접 클래딩이나 하드페이싱에 사용될 수 있습니다. 구리-니켈 합금에는 상업적으로 이용 가능한 플럭스를 사용해야 합니다.
많은 일반 금속이 구리와 합금되어 다양한 구리 합금을 생성합니다. 가장 일반적인 합금 원소는 알루미늄, 니켈, 실리콘, 주석, 아연입니다. 기타 원소와 금속은 내식성이나 가공성 같은 특정 소재 특성을 개선하기 위해 소량 합금됩니다.
많은 구리 합금에 일반적인 이름이 있습니다. 예를 들어 무산소 구리(최소 99.95% Cu), 베릴륨 구리(0.02~0.2% Be), 문츠 메탈(Cu40Zn), 해군 황동(Cu-39.5Zn-0.75Sn), 상업용 브론즈(Cu-10Zn).
구리 합금의 많은 물리적 특성이 용접 공정에 중요합니다. 녹는 온도, 열팽창 계수, 전기 및 열전도성이 포함됩니다. 특정 합금 원소는 구리와 구리 합금의 전기 및 열전도성을 감소시킵니다.
여러 합금 원소가 구리와 구리 합금의 용접성에 현저한 영향을 미칩니다. 소량의 휘발성 독성 합금 원소가 구리와 그 합금에 종종 존재합니다. 결과적으로 용접공과/또는 용접기 운영자를 보호하기 위한 효과적인 환기 시스템 요구사항이 철금속 용접 시보다 더 중요합니다.
아연은 합금 내 아연 비율에 비례하여 모든 황동의 용접성을 저하시킵니다. 아연은 낮은 비점을 가지고 있어 구리-아연 합금 용접 시 독성 증기를 생성합니다.
실리콘은 탈산과 플럭싱 작용으로 구리-실리콘 합금의 용접성에 유익한 영향을 미칩니다.
주석은 1~10% 양으로 존재할 때 용접 중 핫 크랙 감수성을 증가시킵니다. 주석은 아연에 비해 훨씬 덜 휘발성이고 독성이 적습니다. 용접 중 주석은 구리에 비해 선택적으로 산화될 수 있습니다. 결과는 산화물 포집으로 용접부의 강도를 감소시킬 수 있습니다.
베릴륨, 알루미늄, 니켈은 용접 전 제거해야 하는 강력한 산화물을 형성합니다. 이들 산화물의 용접 공정 중 형성을 차폐 가스나 플럭싱으로, 적절한 용접 전류 사용과 함께 방지해야 합니다. 니켈 산화물은 베릴륨이나 알루미늄 산화물보다 아크 용접에 덜 간섭합니다. 결과적으로 니켈 실버와 구리-니켈 합금은 공정 중 사용되는 용접 전류 유형에 덜 민감합니다. 베릴륨 함유 합금도 용접 중 독성 흄을 생성합니다.
산소는 충분한 양의 인이나 다른 탈산제가 없는 특정 구리 합금에서 기공을 유발하고 용접 강도를 감소시킬 수 있습니다. 산소는 자유 가스나 산화아연으로 발견될 수 있습니다. 가장 일반적으로 용접되는 구리 합금에는 탈산 원소(보통 인, 실리콘, 알루미늄, 철, 망간)가 포함됩니다.
철과 망간은 이를 함유한 합금의 용접성에 유의미하게 영향을 주지 않습니다. 철은 일부 특수 황동, 알루미늄 브론즈, 구리-니켈 합금에 1.4~3.5% 양으로 일반적으로 존재합니다. 망간은 같은 합금에 일반적으로 사용되지만 철보다 낮은 농도입니다.
납, 셀레늄, 텔루륨, 황은 가공성 개선을 위해 구리 합금에 첨가됩니다. 비스무트는 무연 합금이 바람직할 때 이 목적으로 사용되기 시작했습니다. 가공성을 개선하는 이러한 미량 합금제는 합금을 핫 크랙 감수성으로 만들어 구리 합금의 용접성에 유의미하게 영향을 미칩니다. 용접성에 대한 부정적 영향은 약 0.05% 첨가제에서 나타나며 더 큰 농도에서 더 심각합니다. 납은 핫 크랙 감수성 측면에서 가장 해로운 합금제입니다.
특정 구리 합금을 구성하는 합금 원소 외에도 여러 다른 요인이 용접성에 영향을 미칩니다. 이 요인들은 용접되는 합금의 열전도성, 차폐 가스, 용접 중 사용되는 전류 유형, 조인트 설계, 용접 위치, 표면 상태와 청결도입니다.
용접 중 구리와 구리 합금의 행동은 합금의 열전도성에 강하게 영향을 받습니다. 높은 열전도성을 가진 상업용 구리와 약합금 구리 소재 용접 시 전류 유형과 차폐 가스는 국부적 용접 영역에서 급속한 열 발산을 상쇄하기 위해 조인트에 최대 열 입력을 제공하도록 선택되어야 합니다.
단면 두께에 따라 열전도성이 낮은 구리 합금에는 예열이 필요할 수 있습니다. 패스 간 온도는 예열과 동일해야 합니다. 구리 합금은 강철만큼 자주 용접 후 열처리되지 않지만, 일부 합금은 잔류 응력과 핫 쇼트니스를 최소화하기 위해 제어된 냉각 속도를 요구할 수 있습니다.
구리와 그 합금의 고유동성 특성으로 인해 가능한 한 평위치에서 용접합니다. 수평 위치는 일부 필렛 용접(모서리 조인트와 T-조인트)에 사용됩니다.
가장 중요한 침전 경화 반응은 베릴륨, 크롬, 붕소, 니켈, 실리콘, 지르코늄으로 얻습니다. 침전 경화 구리 합금 용접 시 산화와 불완전 융합을 피하기 위해 주의해야 합니다. 가능하면 구성요소를 어닐링 상태에서 용접한 다음 용접부에 침전 경화 열처리를 해야 합니다.
구리-주석과 구리-니켈 같은 구리 합금은 응고 온도에서 핫 크래킹에 취약합니다. 이 특성은 넓은 액상선-고상선 온도 범위를 가진 모든 구리 합금에서 나타납니다. 심각한 수축 응력이 금속 응고 중 간수지 분리를 생성합니다. 핫 크래킹은 용접 중 구속 감소, 예열로 냉각 속도 늦추고 용접 응력 크기 감소, 루트 오프닝 크기 감소와 루트 패스 크기 증가로 최소화할 수 있습니다.
특정 원소(예: 아연, 카드뮴, 인)는 낮은 비점을 가집니다. 용접 중 이들 원소의 기화로 기공이 발생할 수 있습니다. 이들 원소를 함유한 구리 합금 용접 시 더 높은 용접 속도와 이들 원소가 적은 충전 금속으로 기공을 최소화할 수 있습니다.
작업 표면의 그리스와 산화물은 용접 전 제거해야 합니다. 와이어 브러싱이나 브라이트 디핑을 사용할 수 있습니다. 알루미늄 브론즈와 실리콘 브론즈 표면의 밀스케일은 용접 영역에서 최소 13mm 거리까지 제거하며, 보통 기계적 수단으로 제거합니다. 구리-니켈 합금의 그리스, 페인트, 크레용 자국, 공장 먼지 등 오염물은 취성화를 유발할 수 있어 용접 전 제거해야 합니다. 구리-니켈 합금의 밀스케일은 연마나 피클링으로 제거해야 하며 와이어 브러싱은 효과적이지 않습니다.
이상적인 전극 소재는 공구강의 압축 강도와 은의 전도성을 가질 것입니다. 불행히도 그런 소재는 존재하지 않습니다. 그래서 여러 다른 구리 합금이 개발되었습니다. 모든 RWMA 권장 소재는 순수 구리보다 높은 어닐링 또는 연화 온도를 가지며 향상된 압축 강도와 내마모성을 가집니다. 구리가 더 높은 강도와 내마모 특성을 얻기 위해 합금되었기 때문에 전도성에는 일부 희생이 있습니다.
Class 1: 알루미늄 및 기타 고전도성 소재 용접에 가장 자주 지정됩니다. RWMA 합금 중 가장 전도성이 높습니다. 또한 가장 부드럽습니다(가장 낮은 강도와 내마모 특성).
Class 2: 가장 널리 사용되고 권장되는 구리 합금 클래스입니다. 다양한 강 합금에 권장됩니다. 스팟, 심, 돌출 용접, 교선 용접에 권장됩니다. Class 1보다 약간 낮은 전도성이지만 더 높은 강도와 내마모 특성을 가집니다.
Class 3: 주요 세 등급 구리 전극 소재 중 가장 낮은 전도성이지만 가장 높은 강도 특성을 가집니다. 높은 강도와 내마모성이 필수적인 대부분의 애플리케이션에 권장됩니다.
산업용 로봇
마그네슘 용접은 1차 제조 또는 수리를 위해 수행됩니다. 특성 알루미늄, 망간, 희토류, 토륨, 아연 또는 지르코늄과 합금된 주조 형태에서 약 1.74g/cm³(0.063lb/in³)의 밀도를 가진 마그네슘 합금은 높은 강도-중량비를 보여주어 중량 감소가 중요하거나 관성 힘 감소가 필수적인 곳(빠르게 움직이는 기계 부품)에서 선택되는 소재입니다. 마그네슘은 강철의 약 20%, 알루미늄의 67% 무게입니다. 마그네슘 주물은 놀라운 댐핑 용량을 보입니다. 순수 마그네슘은 650°C(1202°F)에서 녹습니다. 액체에서 고체로 수축은
로봇 산업 자동화는 생산의 얼굴을 바꾸고 있습니다. 전 세계 제조업체들은 더 효율적이고 안전하며 궁극적으로 수익을 늘리기 위해 어떤 형태의 자동화를 구현하고 있습니다. 일부 이점은 명백하지만, 생각보다 더 많을 수 있습니다. 모두 합치면 왜 많은 산업이 산업용 로봇에 투자하는지 알 수 있습니다. 산업 자동화의 8가지 이점: 품질 관리 - 누구나 품질 나쁜 제품을 사서 실망하고 싶지 않습니다. 로봇은 더 높은 품질 생산을 위한 훌륭한 솔루션입니다. 품질은 고객 신뢰와 가치 있는 기여에 대한 자부심을 만듭니다. 반복성 - 일관성