H₂S 환경에 노출된 316L 스테인리스강의 운전 중 응력부식균열 방지
응력부식균열(SCC)은 인장 응력과 부식 환경이 결합되어 발생하는 균열 현상입니다. 최악의 경우 정상적으로 연성인 금속 합금이 급작스럽게 파손될 수 있으며, 특히 고온 환경에서 위험성이 큽니다. (이 주제에 대한 소개는 '파이프라인에서 응력부식균열을 일으키는 원인은?' 기사를 참조하세요.)
파이프에서의 응력부식균열(SCC) 사고 사례
2011년 7월, 컴프레서 플랜트의 압력 안전밸브로 연결된 2인치 직경 파이프에서 누출이 보고되었습니다. 이후 이틀 동안 유사한 라인에서 두 건의 추가 누출이 보고되었습니다. 그림 1의 빨간 선은 인접한 컴프레서 트레인의 압력 안전밸브 상류에 위치한 두 플레어 파이프의 누출 위치를 보여줍니다.
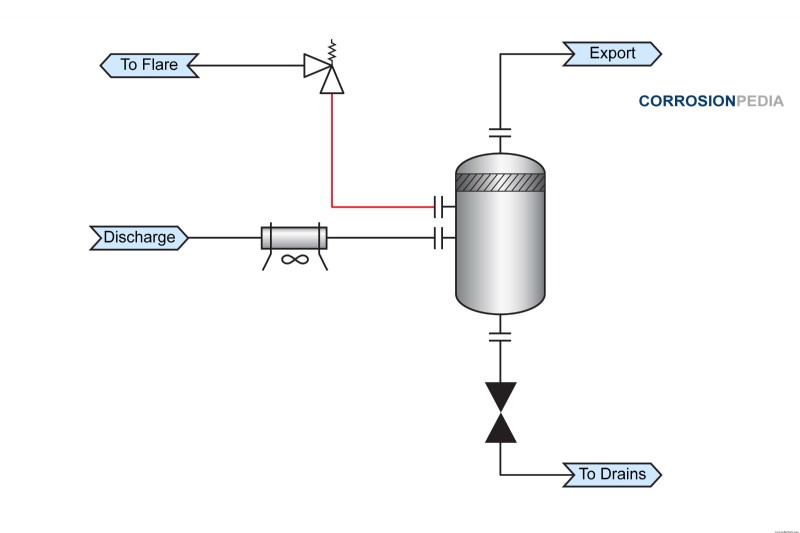
그림 1. 고장 위치를 공정 개략도.
각 고장은 수평 구간의 파이프-엘보 용접부에서 발생했습니다. 누출은 상부 파이프 구간에서 용접부의 열영향부(HAZ) 내에 있었습니다. 모든 고장 구간은 추가 조사를 위해 제거되었습니다.
응력부식균열 사고 조사
파이프 하부 절반에서 검은색 침전물이 발견되어 이 위치에 액체가 고여 있었음을 나타냈습니다. 현미경 검사에서도 파이프 외부 표면에서 균열이 발견되었으며, 13mm 헤어라인 균열도 포함되었습니다. 질산으로 세척하여 부식 생성물을 제거한 후 균열이 육안으로도 확인되었습니다.
매크로 사진 분석 결과, 피팅과 균열이 주로 용접부와 모재에서 발생했습니다. 응력부식균열은 입계 균열과 일부 분지가 특징적인 형태학적 특징입니다(그림 2).
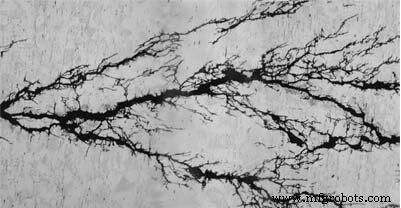
그림 2. 분지가 보이는 응력부식균열 현미경 사진. 출처: NASA 부식 공학 연구소.
고장의 근본 원인
컴프레서 배출 플래시 가스 내 황화수소(H₂S) 농도는 약 11몰%(분압 5.5 bar)였으며, 염화물 함량 260~900ppm의 물로 포화 상태였습니다. 정상 운전 온도는 52°C(126°F)로, 염화물 존재 하에서 오스테나이트계 스테인리스강의 ISO 15156 한계치 바로 아래였습니다. 무더운 여름 주변 온도와 튜브 핀의 오염은 이미 가혹한 환경을 더욱 악화시켰습니다. 표준 유지보수 절차는 쿨러를 끄고 핀을 물로 세척한 후 쿨러를 다시 가동하여 냉각 성능을 개선하는 것이었습니다. 그러나 이 절차 중에 쿨러가 꺼져 있는 동안 일시적으로 고온이 발생합니다.
NACE MR0175 및 ISO 15156 이해
NACE MR0175와 ISO 15156은 석유 및 가스 생산에서 H₂S 함유 환경에 사용되는 재료 기준이며, 환경 균열에 대한 예방 조치가 필요하다고 판단되는 H₂S 임계 한계값을 권고하기 위해 제정되었습니다. 2003년 최초 발간 당시 AISI 316L 스테인리스강의 한계는 염화물이 50ppm을 초과할 때 최대 60°C(140°F)였습니다.
실험실 테스트 수행 후 연구자들은 오스테나이트계 스테인리스강의 제한이 원래 ISO 15156 제한보다 더 가혹한 환경으로 확대될 수 있다고 주장했습니다. 2007년 AISI 316 재료에 대한 제한이 업데이트되어 2009년 표준 버전에서 공식 승인되었습니다.
업계에서 보고된 고장들은 현재 ISO 15156 제한 하에서는 감수성 환경으로 간주되지만, 최근 제안된 추가 완화 기준으로는 비감수성으로 분류될 수 있습니다. 대부분의 보고된 고장은 여러 설비에서 운전 4개월 후부터 최대 3.5년까지 발생했습니다.
여러 보고된 고장이 그림 3에 표시되어 있습니다. 세 가지 색상 영역은 ISO 15156의 원래 제한 (색상 1), 2007년과 2009년 수정안 (색상 2), 최근 제안된 추가 완화 (색상 3)을 나타냅니다. 노란색 영역에서 다수의 고장이 발생했는데, 이는 실험실 테스트 기준으로는 허용되는 구역입니다. 이는 실험실 테스트와 현장 경험 간의 격차를 보여줍니다.
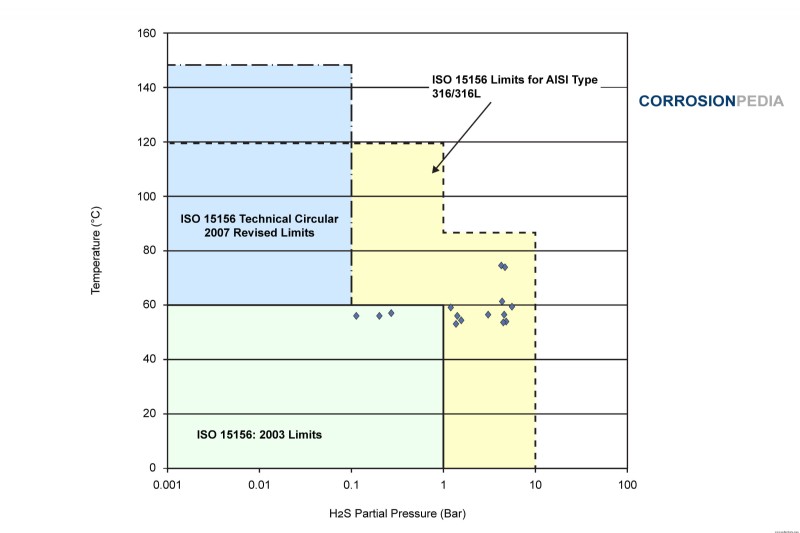
그림 X. 최대 염화물 함량 1000mg/L 조건에서 AISI 316/316L의 산업 현장 고장 분포도.
격차의 첫 번째 가능한 설명은 실험실 테스트가 액상 환경에서 수행되는 반면, 보고된 고장은 기상 단계에서 발생했다는 점입니다. 습한 증기는 증발과 응축 효과로 인해 염화물이 축적되기 쉽습니다. 앞서 언급한 사고의 고장 부품 내부 표면에서 제거된 고형분은 액상의 농도를 초과하는 높은 염화물 농도를 포함하고 있었습니다.
두 번째 요인은 용접부마다 다른 잔류 응력일 수 있습니다. 용접 매개변수에 따라 용접 테스트 시편의 결과가 크게 달라질 수 있습니다. (관련 읽기: 용접부의 부식 원인과 방지.)
셋째, 오스테나이트계 재료의 응력부식균열에는 상당한 잠복 기간이 필요합니다. 테스트 노출 시간은 중요한 요소이며, 일반적으로 실험실에서 수행되는 가속 테스트에서는 재현하기 어렵습니다.
마지막으로, 열변색과 열영향부의 존재를 포함한 용접부의 표면 상태가 금속의 내식성에 영향을 미칠 수 있습니다. 열변색은 모재와 용접부의 열 이력에 따라 다양한 산화물로 구성됩니다. 서로 다른 산화물 형태는 서로 다른 내식성 값을 가집니다.
응력부식균열 방지
용접 중 발생하는 잔류 응력은 응력제거 어닐링으로 완화할 수 있으며, 이는 탄소강에 일반적으로 사용됩니다. 그러나 오스테나이트계 스테인리스강의 경우 염화물 환경에서 잔류 응력의 임계값이 매우 낮습니다. 결과적으로 어닐링이나 용접 후 열처리는 염화물 함유 환경에서 오스테나이트계 스테인리스강에 대해 덜 효과적입니다.
용접 중 발생하는 인장 응력을 상쇄하기 위해 잔류 압축 응력을 도입하는 기계적 가공이나 처리를 할 수 있습니다. 쇼트 피닝이나 그릿 블라스팅 같은 처리는 표면 압축 응력을 생성하여 SCC 제어에 유익합니다.
합금 조성이 응력부식균열에 미치는 영향
염화물 SCC에 대한 내성은 사용되는 스테인리스강의 종류에 따라 달라집니다. 오스테나이트계 스테인리스강이 SCC에 더 취약하며, 그 내성은 니켈 함량에 좌우됩니다.
니켈 함량 8~10wt% 범위의 오스테나이트계 강종(예: 304/304L, 316/316L)은 SCC에 더 취약합니다. 합금 20, 904L, 6% 몰리브덴 초오스테나이트계 강종처럼 니켈과 몰리브덴 함량이 높은 오스테나이트계 강종은 SCC에 대해 우수한 내성을 보입니다.
타입 430, 444 같은 페라이트계 스테인리스강도 염화물 SCC에 대해 매우 강한 내성을 가집니다.
실험실 테스트 외에도 실제 산업 경험은 표준, 코드 제한 요건, 특정 환경 조건에서 사용할 재료 승인 결정에 중요한 요소입니다. 고려해야 할 중요한 점은 기상과 액상 환경의 차이, 잔류 응력의 역할, 테스트 기간, 용접 표면 상태입니다. 이러한 고려사항을 반영하면 ISO 15156이 본 기사에서 다룬 것과 유사한 사고를 예방하여 산업 안전을 개선할 수 있습니다.



