


금속

산업 제조
주강은 최대 탄소 함량 약 0.75%의 철계 합금. 강철 주조품은 액체 강철로 몰드 내 빈 공간을 채워 생산되는 고체 금속 객체. 단조 금속으로 생산 가능한 많은 탄소강과 합금강 등급으로 이용 가능. 주강 기계적 특성은 일반적으로 단조강보다 낮으나 화학 조성 동일. 주강은 복잡한 형상을 더 적은 단계로 형성할 수 있어 이 단점 보완.
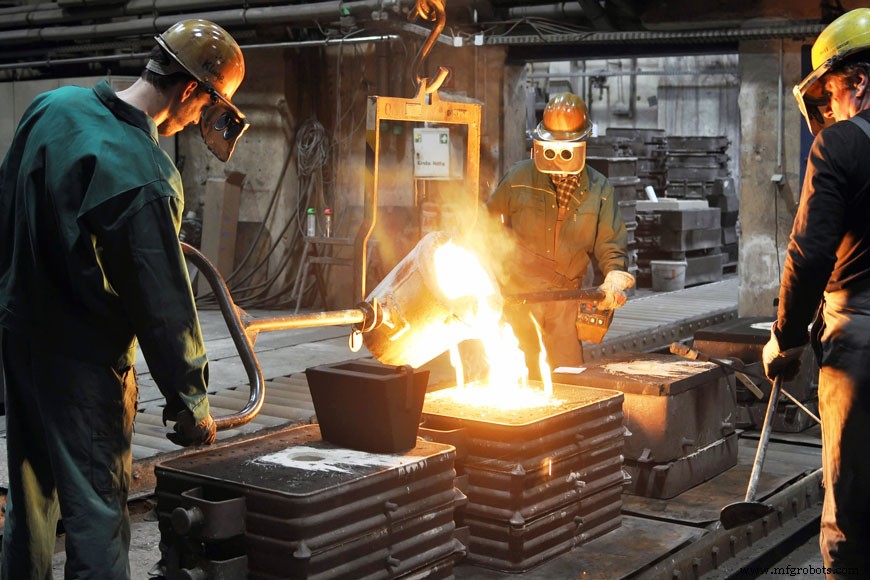
주강은 광범위한 특성으로 생산 가능. 주강 물리적 특성은 화학 조성과 열처리에 따라 크게 달라지며, 의도된 용도 성능 요구사항에 맞춰 선택.
주강 화학 조성은 성능 특성에 큰 영향, 강철 분류나 표준 지정 기초로 자주 사용. 주강은 탄소 주강과 합금 주강 두 대분류로 나눔.
단조강처럼 탄소 주강도 탄소 함량 따라 분류. 저탄소 주강(0.2% C) 비교적 연하고 열처리 난이도 높음. 중탄소 주강(0.2~0.5% C) 다소 단단하고 열처리로 강화 가능. 고탄소 주강(0.5% C) 최대 경도와 내마모성 원할 때 사용.
합금 주강은 저합금, 고합금으로 분류. 저합금 주강(≤8% 합금 함량) 일반 탄소강 유사 거동이나 경화성 높음. 고합금 주강(>8% 합금 함량) 내식성, 내열성, 내마모성 등 특정 특성 생성 목적 설계.
일반적 고합금강: 스테인리스강(>10.5% 크롬), 해드필드 망간강(11~15% 망간). 크롬 첨가는 산소 노출 시 크롬 산화물 패시베이션 층 형성으로 스테인리스강 우수 내식성 부여. 해드필드강 망간 함량은 가공 경화 시 고강도, 내마모성 제공.
| ASTM | 화학 요구사항 | 인장 요구사항 | |||||||
|---|---|---|---|---|---|---|---|---|---|
| 강철 등급 | 탄소 | 망간 | 규소 | 황 | 인 | 인장 강도 | 항복점 | 2인치 신율 | 단면 수축률 |
| 최대 % / 범위 | 최소 ksi [MPa] / 범위 | 최소 % | |||||||
| ASTM A27 / A27M | |||||||||
| ASTM A27, N-1 등급 | 0.25 | 0.75 | 0.80 | 0.06 | 0.05 | N/A | N/A | N/A | N/A |
| ASTM A27, N-2 등급 | 0.35 | 0.60 | 0.80 | 0.06 | 0.05 | N/A | N/A | N/A | N/A |
| ASTM A27, U60-30 등급 | 0.25 | 0.75 | 0.80 | 0.06 | 0.05 | 60 [415] | 30 [205] | 22 | 30 |
| ASTM A27, 60-30 등급 | 0.30 | 0.60 | 0.80 | 0.06 | 0.05 | 60 [415] | 30 [205] | 24 | 35 |
| ASTM A27, 65-35 등급 | 0.30 | 0.70 | 0.80 | 0.06 | 0.05 | 65 [450] | 35 [240] | 24 | 35 |
| ASTM A27, 70-36 등급 | 0.35 | 0.70 | 0.80 | 0.06 | 0.05 | 70 [485] | 36 [250] | 22 | 30 |
| ASTM A27, 70-40 등급 | 0.25 | 1.20 | 0.80 | 0.06 | 0.05 | 70 [485] | 40 [275] | 22 | 30 |
| ASTM A148 / A148M | |||||||||
| ASTM A148, 80-40 등급 | N/A | N/A | N/A | 0.06 | 0.05 | 80 [550] | 40 [275] | 18 | 30 |
| ASTM A148, 80-50 등급 | N/A | N/A | N/A | 0.06 | 0.05 | 80 [550] | 50 [345] | 22 | 35 |
| ASTM A148, 90-60 등급 | N/A | N/A | N/A | 0.06 | 0.05 | 90 [620] | 60 [415] | 20 | 40 |
| ASTM A216 / A216M | |||||||||
| ASTM A216, WCA 등급 | 0.25 | 0.70 | 0.60 | 0.045 | 0.04 | 60-85 [415-585] | 30 [205] | 24 | 35 |
| ASTM A216, WCB 등급 | 0.30 | 1.00 | 0.60 | 0.045 | 0.04 | 70-95 [485-655] | 36 [250] | 22 | 35 |
| ASTM A216, WCC 등급 | 0.25 | 1.20 | 0.60 | 0.045 | 0.04 | 70-95 [485-655] | 40 [275] | 22 | 35 |
강철 등급은 ASTM International, 미국철강협회, 자동차기술자협회 등 표준화 기구가 특정 화학 조성과 결과적 물리적 특성 가진 강철 분류 위해 생성. 주조소는 사용자 특정 특성 수요 충족이나 특정 생산 등급 표준화 위해 자체 내부 등급 개발하기도 함.
단조강 사양이 주 합금 원소로 다양한 주강 합금 분류에 자주 사용되나, 주강이 반드시 단조강 조성 따르는 건 아님. 실리콘과 망간 함량은 주강에서 단조 대응물보다 자주 높음. 주요 높은 실리콘·망간 외에 합금 주강은 주조 공정 중 탈산 위해 알루미늄, 티타늄, 지르코늄 사용. 알루미늄은 효과와 상대적 저비용으로 주로 탈산제로 사용.
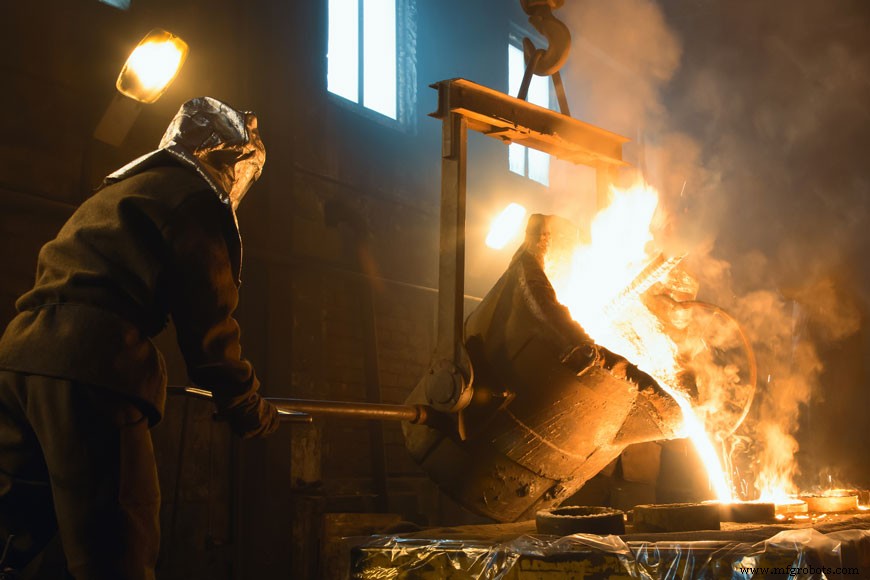
강철 주조 관행은 1750년대 후반으로 거슬러 올라가 타 금속 주조보다 훨씬 늦음. 강철 고융점과 금속 용해·가공 기술 부족으로 강철 주조 산업 발전 지연. 이 과제들은 용해로 기술 발전으로 극복.
용해로는 내화물 라이닝 용기로 '차지(charge)'(용해할 소재) 담고 용해 에너지 공급. 현대 강철 주조소에서 두 용해로 유형 사용: 아크로와 유도로.
전기 아크로는 흑연 전극 간 아크로 '히트(heats)'라 불리는 금속 배치를 용해. 차지가 전극 사이 직접 통과하며 지속적 전기 방전 열에너지 노출.
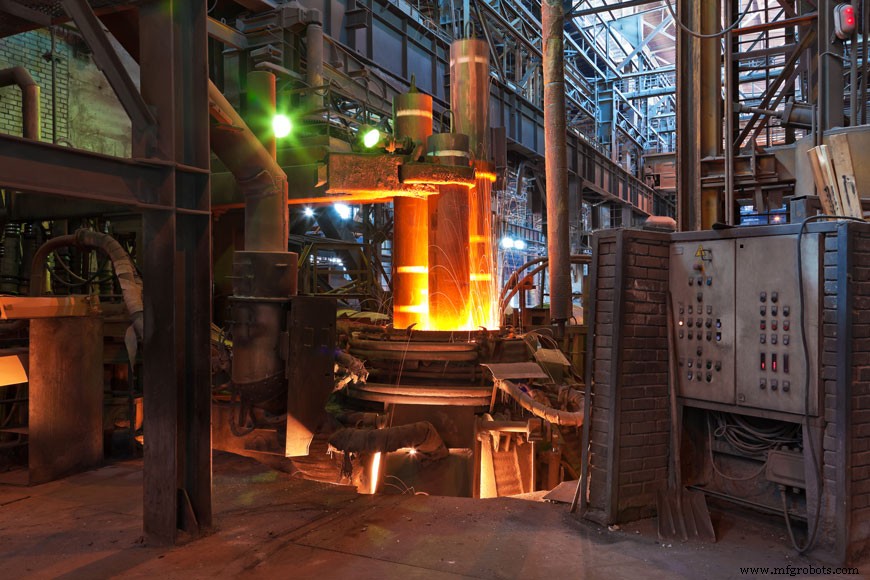
전기 아크로는 탭투탭(tap-to-tap) 운전 사이클 따름:
이 공정 다양한 단계에서 추가 단계 수행해 강철 추가 탈산, 주입 전 슬래그 제거. 연장된 탭아웃 중 합금 고갈 고려해 강철 화학 조성 조정 필요할 수 있음.
유도로는 유도로 열에너지 전달 전기 용해로. 구리 코일이 비전도성 차지 용기 감싸고, 교류 전류 코일 통과로 차지 내 전자기 유도 생성.
유도로는 대부분 금속 용해 가능, 최소 용해 손실로 운전 가능. 단점: 금속 정제 거의 불가능. 아크로와 달리 강철 변환 불가.
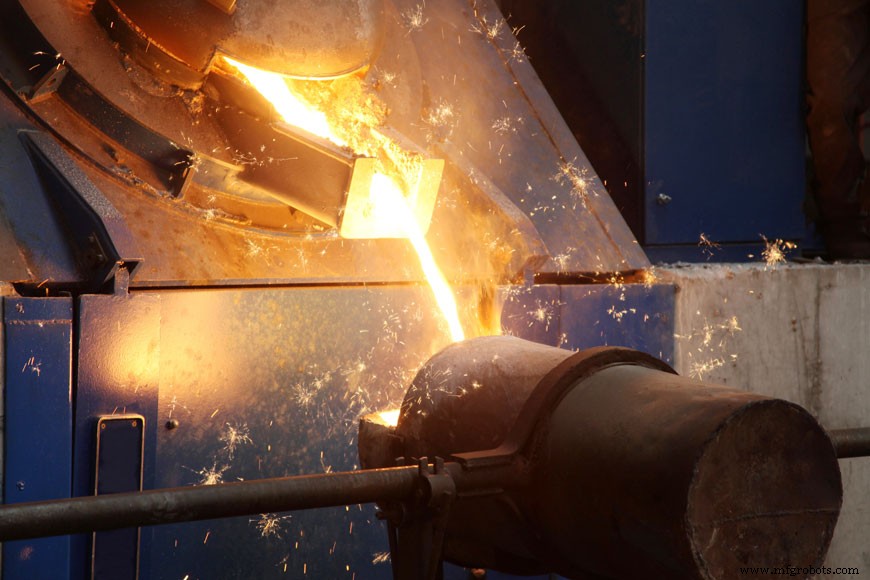
현대 강철 주조소는 주조 생산 비용과 환경 영향 줄이기 위해 재활용 강철 스크랩 자주 활용. 폐차, 기계 부품 등 분리·크기조정·출하되어 주조소 스크랩으로. 이는 주조 공정 중 발생 내부 스크랩, 다양한 합금 원소와 결합해 용해로 차지.
주조품 고체화, 몰드 제거, 세척 후 주강 물리적 특성 적절 열처리로 개발.
강철 주조품은 치수 정밀도, 주조 표면 마감 상태, 내부 건전성 등 특정 물리적 특성 검증 위해 검사받는 경우 많음. 추가로 화학 조성도 검사 필요. 화학 조성은 미량 합금 원소 첨가로 크게 영향받음. 주강 합금은 화학 조성 변동 취약해 주조 전 정확한 화학 조성 검증 위해 화학 분석 필수. 소량 용융 금속 몰드에 부어 분석.
치수 검사는 생산된 주조품이 고객 치수 요구사항과 공차(가공 여유 포함) 충족 확인 위해 수행. 내부 치수 측정 위해 시료 주조품 파괴 필요할 수 있음.
주조 표면 마감 검사는 주조품 미적 외관 탐색. 육안으로 명확치 않은 표면 및 표면 하 결함 탐지. 강철 주조품 표면 마감은 패턴 유형, 몰딩 모래, 몰드 코팅, 주조품 무게, 세척 방법 영향받을 수 있음.
모든 주조품은 어느 수준 결함 존재, 건전성 사양이 허용 결함 임계값 결정. 최대 허용 결함 수준 과도 지정 시 스크랩률과 주조 비용 상승. 과소 지정 시 파손 우려.
강철 주조품에서 발생하는 세 가지 흔한 내부 결함:
주강 화학 분석은 보통 습식 화학 분석법이나 분광 화학 분석법 수행. 습식 화학 분석은 소형 시편 조성 결정이나 생산 후 제품 분석 검증에 주로 사용. 반면 분광계 분석은 바쁜 생산 주조소 환경에서 대형 시료 화학 조성 일상적·신속 결정에 적합. 주조소는 히트 레벨과 제품 레벨 모두 화학 분석 수행 가능.
히트 분석 중 용해로에서 소량 액체 주강 레이들로 떠내 굳힌 후 분광 화학 분석으로 화학 조성 분석. 합금 원소 조성 부정확 시 주조 전 용해로나 레이들에서 신속 조정 가능. 일단 정확하면 히트 분석은 일반적으로 전체 히트 금속 조성 정확한 대표로 간주. 하지만 합금 원소 편석, 강철 히트 부어내는 시간 등으로 화학 조성 변동 예상. 주입 과정 중 특정 원소 산화 발생 가능.
제품 분석은 개별 주조품 조성이 적용 사양 완전히 부합하지 않을 수 있어 특정 화학 분석 검증 위해 수행. 히트 분석이 정확한 강철 히트에서 부었더라도 발생 가능. 업계 관행과 표준은 히트 분석과 제품 분석 간 일정 변동 허용.
주강 조성과 열처리 변경으로 탄소·합금강 주조품 다양한 기계적 특성 달성 가능. 주조소는 제품 완성 전 기계적 특성 확인 위해 특수 시험법 활용.
주강 시험에는 산업에서 파괴 시험과 비파괴 시험 두 유형 사용. 파괴 시험(Destructive Testing)은 시험 주조품 파괴해 내부 건전성 육안 판단. 이 방법은 시험한 조각 상태만 정보 제공, 다른 조각 건전성 보장 안 함. 비파괴 시험(Non-destructive Testing)은 주조품 손상 없이 내부·외부 건전성 검증. 시험 통과하면 의도된 용도 사용 가능.
강철 주조품 인장 특성은 느린 하중 조건 하 하중 견딤 능력 지표. 인장 특성은 대표적 주조 시편을 제어된 인장 하중(인장 바 양단 인장력) 가해 파단까지 시험. 파단 시 인장 특성 검토.
특성(PROPERTIES)
설명(DESCRIPTION)
인장 강도: 인장, 즉 신장 하중 하 주조품 파단 필요 응력.
항복 강도: 인장 중 주조품이 항복하거나 늘어나며 소성 변형 보이기 시작하는 점.
신율(%): 연성, 즉 주조품 소성 변형 능력 척도.
단면 수축률(%): 주조품 연성 2차 척도. 인장 바 원단면적과 인장 파단 후 최소 단면적 차이 표시.
굽힘 특성은 직사각형 대표 시편을 핀 주위 특정 각도 굽혀 주조품 연성 확인. 결과 굽힌 바 관찰해 바람직하지 않은 균열 체크.
충격 특성은 표준 노치 시편 파단 필요 에너지 시험으로 인성 측정. 시편 파단 필요 에너지 클수록 주조 소재 인성 높음.
경도는 압입 시험으로 주조품 관통 저항성 측정. 주강 마모·내마모성 나타내는 특성. 경도 시험은 생산 현장에서 인장 강도 징후 테스트 위한 쉽고 일상적 방법 제공 가능. 경도계 시험 결과 보통 인장 강도 특성과 밀접 상관.
Reliance Foundry는 고객과 협력해 각 맞춤 주조에 최적 물리·화학 특성, 열처리, 시험 방법 결정. 견적 요청으로 우리 주조 서비스가 프로젝트 요구사항 어떻게 맞출 수 있는지 확인하세요.
금속
SKD11 금형강은 일본 공구강입니다. 소재 열처리 경도: HRC 58~60. SKD11은 고탄소 고크롬 합금 공구강으로 열처리 후 높은 경도, 연마성, 강한 경화성, 좋은 치수 안정성 보유. 가공성 좋고 탄화물 입자 미세 균일. 몰리브덴과 바나듐 특수 첨가로 담금질 균열 걱정 없음. SKD11 상세 성능 A) 고온 강도와 인성, 내마모성 우수, 절삭 용이 B) 강도, 인성, 내열성 균형 좋은 냉간 가공 금형강 C) 진공 탈가스 정련으로 내부 품질 극도로 청정 D) 가공성 양호 E) 경화성 좋음, 공냉 경화 가능, 담금질 균열
오늘날 여러 금속 산업이 로봇 용접을 사용하며 철강과 건설 산업도 예외가 아닙니다. 하지만 항상 그랬던 것은 아닙니다. 지난 몇 십 년간 산업은 더 높은 증착률, 고품질 완료 용접, 적은 작업자 오류로 수작업 용접에서 로봇 용접 셀로 전환했습니다. 한 건설 회사 콘텍스텍(ConXtech)은 2000년 초 강철 프레임 중층 주거 구조물 건설에 로봇 용접 셀을 사용하기로 결정했습니다. 화낙과 링컨 일렉트릭 제품이 적절한 리치와 정확도로 상/하 플랜지 완전 관통 용접, 빔 웹과 플랜지 후면 필렛 용접에 필수적이었습니다. 2006년 LB