SKD11 공구강: 특성, 열처리, 성능 완벽 가이드
SKD11 금형강은 일본 공구강입니다. 소재 열처리 경도: HRC 58~60. SKD11은 고탄소 고크롬 합금 공구강으로 열처리 후 높은 경도, 연마성, 강한 경화성, 좋은 치수 안정성 보유. 가공성 좋고 탄화물 입자 미세 균일. 몰리브덴과 바나듐 특수 첨가로 담금질 균열 걱정 없음.
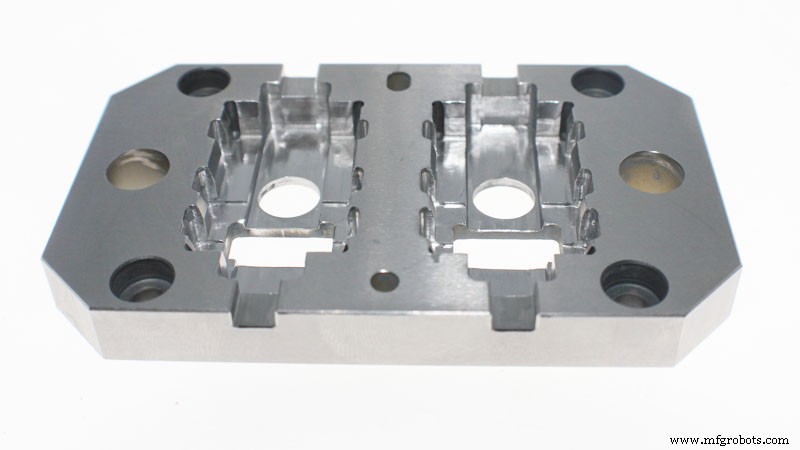
SKD11 상세 성능
- A) 고온 강도와 인성, 내마모성 우수, 절삭 용이
- B) 강도, 인성, 내열성 균형 좋은 냉간 가공 금형강
- C) 진공 탈가스 정련으로 내부 품질 극도로 청정
- D) 가공성 양호
- E) 경화성 좋음, 공냉 경화 가능, 담금질 균열 걱정 없음
- F) 열처리 변형 매우 작고, 담금질 편차 미미. 정밀도 요구 금형에 최적
- G) 내마모성 탁월, 녹슬기 쉬운 강재나 고경도 소재 블랭킹 다이스에 최적
- H) 인성 양호
- I) 금형 수명 길고 성능 안정적
- J) 가공 용이, 열처리 변형 작음
용도 소개
두께 6mm 이하 판재 고효율 블랭킹 다이. 펀칭 다이, 스탬핑 다이, 각종 가위, 인레이드 블레이드, 목공 블레이드, 나사 압연 다이, 내마모 슬라이더, 냉간 단조 다이, 열경화 수지 성형 다이, 고급 게이지 및 기타 딥 드로잉/냉간 압출 다이.
SKD11 사용법 (참고용)
- "담금질 + 뜨임" 상태에서 사용
- "담금질 + 냉처리 + 뜨임" (고정밀, 치수 안정성 요구 시 적합)
- "담금질 + 뜨임 + 질화 처리" (고표면경도 요구 시 적합)
- 극저온 처리: 최고 경도와 치수 안정성 위해 담금질 직후 금형 -70~-80°C 극저온 처리 3~4시간 유지 후 뜨임. 극저온 처리 후 공구/금형 경도 통상 열처리보다 1~3HRC 높음. 형상 복잡하고 크기 변화 큰 부품은 극저온 처리 시 크랙 발생 가능.
- 질화 처리: 금형/작업물 질화 처리 후 표면에 고경도·내식성 경화층 형성. 525°C 질화 후 표면 경도 약 1250HV. 질화 시간-침투층 깊이: 20h→0.25mm, 30h→0.30mm, 60h→0.35mm.
- 연질 질화: 570°C 연질 질화 후 표면 경도 약 950HV. 일반적으로 2시간 연질 질화로 경화층 깊이 10~20μm 도달. 금형 블랭크 연마나 저온 뜨임 상태 작업 시 연마 크랙 쉬움. 방지 위해 미세 연마 이송 다중 연마, 좋은 수냉 조건 병행 권장.
와이어 컷으로 형상 복잡/대형 금형 가공 시 최종 와이어 컷 라인에서 크랙 자주 발생.
크랙 방지 위해 가스 담금질과 고온 뜨임으로 열처리 응력 감소, 또는 금형 블랭크 캐비티 사전 가공 권장.
열처리
- 담금질(Quenching): 1차 예열 700~750°C → 1000~1050°C 가열 후 정공 냉각. 강공구 두께 6인치 초과 시 980~1030°C 가열 후 유냉 권장.
- 뜨임(Tempering): 150~200°C 가열, 유지, 정공 냉각. 경도: HRC 61 이상.
- 풀림(Annealing): 800~850°C 가열, 1~3시간 유지, 로내 서서히 냉각.
- 단조(Forging): 900~1050°C.
화학 조성
- C: 1.40~1.60%
- Si: 0.40%
- Mn: 0.50%
- Cr: 11.00~13.00%
- Mo: 0.80~1.20%
- V: 0.30%



