전기 전압은 전기방사 공정에서 나노파이버 형태와 제트 수에 중요한 영향을 미치나, 그 심층 메커니즘을 설명한 문헌은 드뭅니다. 본 연구에서는 수치 시뮬레이션으로 방사 전극 주변 전기장 분포를 먼저 연구했습니다. 결과는 상대적으로 낮은 전압에서 전기장이 돌출 방울 끝에 집중되다가, 높은 전압에서 돌출 방울이 사라지면 바늘 끝 가장자리로 이동함을 보여줍니다. 실험 결과는 수치 시뮬레이션과 잘 일치합니다. 즉, 낮은 전압(PVDF-HFP 및 PVA 나노파이버에서 20kV 미만)에서는 단일 제트만 형성되지만, 높은 전압에서는 다중 제트가 형성됩니다(PVDF-HFP 2개, PVA 4개). 이들 다중 제트는 (1) 각 제트에 실제로는 더 약한 전기장이 작용하여 더 큰 파이버 직경을 초래하고 (2) 불안정한 방사 공정(변화하는 제트 수/위치/높이)으로 인해 파이버 직경 분포가 넓어지게 만듭니다. 이 결과는 기존 단일 바늘 전기방사 및 기타 전기방사 방법에서 나노파이버 제조와 응용에 기여할 것입니다.
서론
나노파이버는 높은 표면적, 제어 가능한 파이버 직경과 막 두께, 연결된 기공 구조 등 많은 우수한 장점으로 집중 연구되어 공기 여과, 수처리 등 다양한 분야에 적용되었습니다. 나노파이버 제조 가장 간단한 방법 중 하나인 전기방사 기술은 학술 연구뿐만 아니라 실용적 산업화에서도 큰 주목을 받았습니다.
실용 공학적 응용 관점에서 나노파이버 직경과 직경 분포는 두 핵심 매개변수입니다. 한편, 대다수 응용 분야는 더 작은 파이버 직경을 선호합니다. 예를 들어 공기 여과에서 더 작은 직경은 더 높은 표면적(오염물질 흡착 용량 증가)과 더 작은 기공 크기(오염물질 차단 능력 향상)를 의미합니다. 더 미세한 나노파이버를 얻기 위해 많은 방법이 개발되었습니다. 예를 들어 이온/무기염 첨가는 방사 용액 전도도를 높여 효과적입니다. 왕 등은 코액셜 방사에서 시스 유체 유량 증가가 나노파이버 직경 감소에 기여함을 보고했습니다. 하이 등은 외측 고분자 튜브로 작업 유체에 에너지를 보유하게 하는 탈착 가능 동심 스피너렛을 개발하여 훨씬 더 미세한 코어-쉘 나노파이버 제조에 이바지했습니다. 다른 한편, 좁은 직경 분포는 나노섬유막 기공 크기 제어를 개선하여 특히 수처리 같은 분리 분야에서 중요합니다.
방사 공정에서 장치 및 전구체 용액의 많은 매개변수가 나노파이버 직경과 분포에 관여합니다. 첫째, 방사 전극 모양이 전기장 분포를 결정하여 방사 공정과 나노파이버 형태에 중요한 영향을 미칩니다. 둘째, 전구체 특성(농도, 표면 장력, 점도). 셋째, 방사 매개변수(전압, 수집기 거리, 수집기 모양). 넷째, 주변 조건(습도, 온도). 이 중 전압 값은 나노파이버 직경과 분포에 매우 중요한 영향을 미치며, 이들 매개변수가 시너지적으로 방사 공정과 형태에 영향을 줍니다.
이론적으로 나노파이버 직경은 전압 증가에 따라 감소합니다(전기장 힘 강화). 따라서 전압 증가는 초미세 나노파이버 달성의 실행 가능한 경로입니다. 하산자데 등은 폴리아크릴로니트릴 나노파이버 직경을 14→22kV 전압 변화로 212→184nm로 줄였습니다. 란즈바-모하마드 등은 검 트라간트/폴리비닐알코올 복합 나노파이버를 제조하고 10→20kV 전압 변화로 직경 153→98nm 감소를 달성했습니다. 그러나 흥미롭게도 전통적 단일 바늘 전기방사(TNE)에서는 높은 전압에서 두 현상이 나타납니다: (1) 더 높은 파이버 직경. 전압 증가에 따라 직경이 처음 감소하다가 높은 전압에서 증가하는 것이 잘 알려져 있습니다. (2) 넓은 파이버 직경 분포. TNE 방사 공정에서 높은 전압에서 넓은 직경 분포가 나타납니다. 즉 높은 전압은 TNE 방사 공정에서 바람직하지 않습니다. 결과적으로 TNE 방사 공정에서 제한된 전압 값으로 인해 더 작은 직경과 좁은 분포의 나노파이버를 얻는 것은 어려운 과제입니다.
따라서 관련 메커니즘 논의가 절실히 필요합니다. 그러나 TNE 방법이 높은 전압에서 더 높은 직경과 넓은 분포의 나노파이버를 제조하는 현상 메커니즘을 보고한 문헌은 거의 없습니다. 많은 선행 연구가 맥스웰 프로그램으로 수치 시뮬레이션을 적용하여 전기방사 장치의 전기장 분포와 강도를 직관적으로 평가했습니다. 본 연구에서는 특별한 관점에서 메커니즘을 연구하여 (1) 전압 공급 변화에 따른 TNE 방사 공정에서 방사 전극 주변 전기장 분포 수치 시뮬레이션, (2) 수치 시뮬레이션 결과와 전압 값이 방사 공정과 나노파이버 형태에 미치는 영향 실험 검증, (3) 전압 증가에 따른 방사 공정 결론과 높은 전압에서 비정상 나노파이버 형태 메커니즘 논의를 목표로 합니다.
실험 방법
재료
폴리(비닐리덴 플루오라이드-코-헥사플루오로프로필렌)(PVDF-HFP, Mw=400,000)은 알라딘 산업(상하이, 중국)에서 구입했습니다. 폴리비닐알코올(PVA), N,N-디메틸포름아마이드(DMF), 아세톤은 신약 화학 시약(쑤저우, 중국)에서 공급받았습니다. 모든 시약은 분석급으로 추가 처리 없이 사용했습니다.
다양한 전압에서 PVDF-HFP 나노파이버 제조
PVDF-HFP(11wt%)를 DMF/아세톤 이진 용매(중량비 1:1)에 상온에서 4시간 용해했습니다. 방사 실험에서 주사기 바늘 끝(내경 0.8mm)에 6, 10, 15, 20, 25, 30kV 전압을 인가했습니다. 수집기 거리는 15cm. 주사기 펌프로 1.0mL/h 일정 유량을 유지했습니다. 방사 공정 온도와 상대 습도(RH)는 25±2°C, 55±3%로 일정하게 유지했습니다.
다양한 전압에서 PVA 나노파이버 제조
PVA(12wt%)를 탈 이온수에 95°C에서 2시간 용해했습니다. 도데실벤젠설폰산나트륨(0.01%)을 첨가해 용액 표면 장력을 낮췄습니다. 방사 실험에서 주사기 바늘 끝(내경 0.8mm)에 7, 10, 15, 20, 25, 30kV 전압을 인가했습니다. 수집기 거리 15cm. 주사기 펌프로 0.8mL/h 일정 유량 유지. 온도와 RH는 25±2°C, 55±3%로 일정 유지.
특성 분석
전기방사 나노섬유막 형태를 주사 전자 현미경(히타치 S-4800, 도쿄, 일본)으로 20°C, 60% RH에서 관찰했습니다. 시료는 이미징 전 금 스퍼터 코팅했습니다. 시료를 2×4mm²로 잘라 5kV 가속 전압, 10mA 전류로 촬영했습니다. 전기방사 파이버 직경은 ImageJ 프로그램으로 최소 100개 파이버를 무작위 측정해 계산했습니다. 광학 이미지는 카메라(소니 ILCE-6400L)로 촬영했습니다. 촬영 시 검은 판을 뒤에 두고 횃불을 카메라 렌즈 반대편에 두어 방사 공정을 고화질로 촬영했습니다.
수치 시뮬레이션에서 맥스웰 2D(ANSOFT)로 방사 전극 주변 전기장을 계산했습니다. 시뮬레이션 파라미터: 바늘 외경/내경 1.2mm/0.8mm, 돌출 방울 길이 1.3mm, 0.88mm, 0mm, 수집기 거리 15cm. 맥스웰 프로그램은 유한 요소법과 적응형 메싱으로 수렴 해를 얻습니다. 시뮬레이션에서 에너지 오차와 델타 에너지가 1% 미만일 때 계산 종료. 시뮬레이션 모델 고분자 용액 전도도는 1.6µS/cm.
결과 및 고찰
제트 진화 모식도 및 전압 변화에 따른 전극 주변 전기장 수치 시뮬레이션
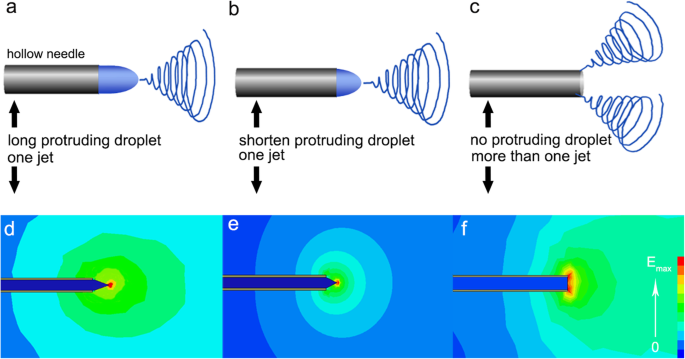
방사 공정에서 유체 제트 길이와 각도가 결과 나노파이버/입자 직경 예측에 도움이 됩니다. TNE 방사 공정에서 돌출 방울 길이는 전압 증가에 따라 감소합니다(그림 1a-c). 세 가지 돌출 방울 길이(긴 돌출, 짧은 돌출, 돌출 없음)를 각각 시뮬레이션했습니다(그림 1). 그림 1a에서 낮은 전압에서 약한 전기력 때문에 고분자 용액이 바늘 끝에 긴 돌출 방울을 형성합니다. 이때 전기장이 돌출 방울 끝에 집중됩니다(그림 1d). 따라서 이때 돌출 방울 끝에서 단일 제트만 생성됨을 추측할 수 있습니다(그림 1a). 전압 증가로 돌출 방울 길이가 감소합니다(그림 1b). 이는 적용 전압이 13→16kV 증가함에 따라 테일러 콘 높이가 점차 감소한다는 선행 연구와 일치합니다. 전기장은 여전히 돌출 방울 끝에 집중됩니다(그림 1e), 결과적으로 단일 고분자 제트 형성(그림 1b). 그러나 전압이 임계값에 도달하면 돌출 방울이 사라집니다(그림 1c). 가장 강한 전기장이 바늘 끝 튜브 가장자리로 이동합니다(그림 1f). 이때 바늘 튜브 가장자리를 따라 다중 제트 형성(그림 1c).
a-f 제트 진화 모식도와 세 가지 돌출 방울 길이(긴 돌출, 짧은 돌출, 돌출 없음)에서 전기장 분포
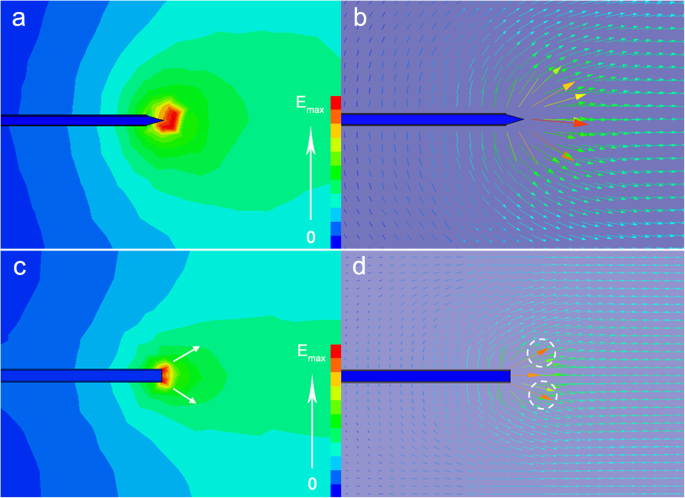
속도 벡터 다이어그램은 고분자 제트 수와 방향을 효과적으로 지시합니다. 따라서 바늘 끝 주변 속도 벡터 플롯을 그림 2b,d에서 시뮬레이션했습니다. 화살표는 속도 방향, 길이와 색상은 크기를 나타냅니다. 진한 빨간색 가장 긴 화살표가 고분자 제트 생성 위치입니다. 그림 2b에서 빨간색과 가장 긴 화살표가 용액 끝 앞쪽에 있어 단일 제트 형성을 나타내며, 이는 전기장 분포 다이어그램에서 전기장이 돌출 방울 끝에 집중됨과 일치합니다(그림 2a). 달리 돌출 방울이 없으면 전기장이 바늘 튜브 가장자리에 집중됩니다(그림 2c). 동시에 상대적으로 길고 빨간 화살표가 바늘 튜브 가장자리에서 시작됩니다(그림 2d). 결과적으로 바늘 튜브 가장자리에서 다중 제트 생성(그림 1c).
a 돌출 방울 존재 시 바늘 끝 주변 전기장 분포와 b 속도 벡터 다이어그램; c 돌출 방울 부재 시 전기장 분포와 d 속도 벡터 다이어그램
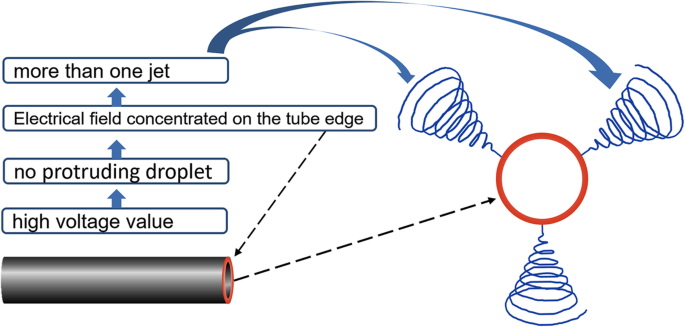
특히 높은 전압에서 돌출 방울이 사라지면 전기장이 튜브 가장자리에 집중되고, 이후 바늘 끝 주변에 다중 제트 형성(그림 3). 이는 방사 공정과 나노파이버 형태에 큰 영향을 미칩니다. 그림 3에서 추측컨대 다중 제트 수는 두 결과를 초래합니다: (1) 각 제트에 더 약한 전기장—높은 전압하에서도 증가된 제트가 제한된 전기장을 공유하여 실제로는 각 제트에 약한 전기장이 작용해 큰 파이버 직경 초래, (2) 불안정한 방사 공정. 이때 각 제트의 다른 전기장 강도와 변화하는 제트 수, 제트 위치가 불안정한 방사 공정을 초래. 결과적으로 이 불안정한 공정은 넓은 나노파이버 직경 분포와 나쁜 나노파이버 형태로 이어져 막 기공률과 기공 크기 분포 등 막 특성에 나쁜 영향을 미치고, 결과적으로 일부 실용 응용에서 성능 저하.
돌출 방울 없는 고전압에서 전기장 분포와 제트 수 모식도
전기방사 PVDF-HFP 나노파이버 실험 검증
전압 변화가 나노파이버 형태에 미치는 영향을 확인하기 위해 다양한 전압에서 PVDF-HFP 나노파이버를 제조했습니다. 그림 4에서 PVDF-HFP 나노파이버는 모든 전압에서 매끄러운 표면을 보입니다. 전압 증가에 따라 직경이 처음 감소합니다(6kV 1004.3±184.7nm, 10kV 387.4±46.6nm, 15kV 239.5±20.4nm, 20kV 149.2±9.5nm)(표 1)(그림 4a-d). 이는 전압 증가로 유도된 전기장 힘 증가 때문입니다. 그러나 25kV(194.2±47.9nm)(표 1, 그림 4e)와 30kV(247.9±59.6nm)(표 1, 그림 4f)에서 직경이 점차 증가합니다. 또한 나노파이버는 처음에 좁은 직경 분포를 보이다가 25kV(그림 4e)에서 나쁜 분포, 30kV(그림 4f)에서 더 악화됩니다.
다양한 전압에서 PVDF-HFP 나노파이버 형태 a 6kV, b 10kV, c 15kV, d 20kV, e 25kV, f 30kV (스케일바 600nm)
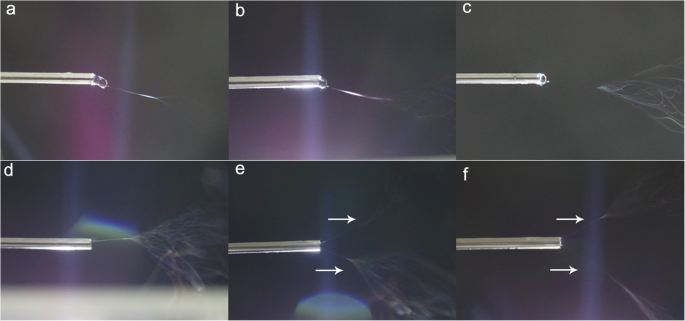
전압 변화가 방사 제트 수에 미치는 영향을 확인하기 위해 전압별 제트 진화 공정을 그림 5에 보입니다. 전압 6→20kV 증가에 따라 돌출 방울 길이가 감소합니다(그림 5a-d). 20kV 미만에서는 단일 제트만 개시되며, 이는 돌출 방울 소멸 전 전기장이 방울 끝에 집중되어 단일 제트 생성됨을 시뮬레이션 결과와 일치합니다. 그러나 전압 증가로 돌출 방울이 사라지고 바늘 끝에 2개 제트 형성(그림 5e,f). 이 결과는 고전압에서 더 강한 전기장이 바늘 튜브 가장자리로 향하여 다중 제트 형성됨을 시뮬레이션 결과를 추가 확인합니다.
다양한 전압에서 방사 공정 제트 진화 광학 이미지 a 6kV, b 10kV, c 15kV, d 20kV, e 25kV, f 30kV (스피너렛 내경 0.8mm, 외경 1.2mm)
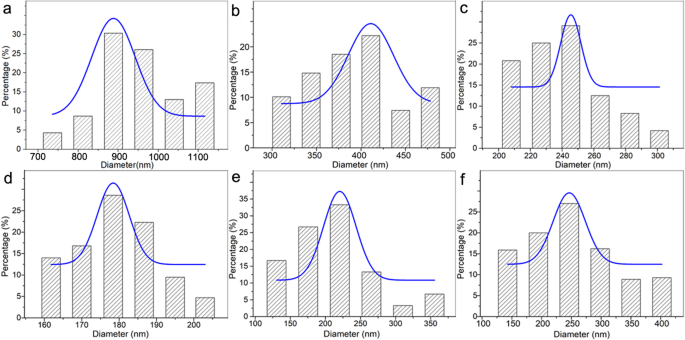
직경 분포는 실용 응용, 특히 정밀 수처리 같은 분리 분야에서 기공 분포에 영향을 주는 중요한 지표입니다. 그림 6a에서 6kV 직경 1004.3±184.7nm, 분포 495.1-1347.9nm. 10kV, 15kV에서 각각 387.4±46.6nm, 239.5±20.4nm로 좁은 분포(그림 6b,c). 20kV에서 149.2±9.5nm로 157.6-207.5nm 상당히 좁은 분포(그림 6d). 25kV에서 194.2±47.9nm로 108.7-377.8nm 넓은 분포(그림 6e). 30kV에서 247.9±59.6nm로 117.2-428.3nm 훨씬 넓은 분포(그림 6f). 20kV 미만에서 PVDF-HFP 나노파이버가 상대적으로 좁은 분포를 보임. 20kV 초과 시 평균 직경 증가와 함께 균일도 악화. 이 결과는 전압 증가에 따라 직경이 처음 감소하다가 증가함을 추가 입증하며, 높은 전압에서 넓은 분포를 보임은 수치 시뮬레이션 및 선행 연구와 잘 일치합니다.
다양한 전압에서 PVDF-HFP 나노파이버 직경 분포 a 6kV, b 10kV, c 15kV, d 20kV, e 25kV, f 30kV
전기방사 PVA 나노파이버 실험 검증
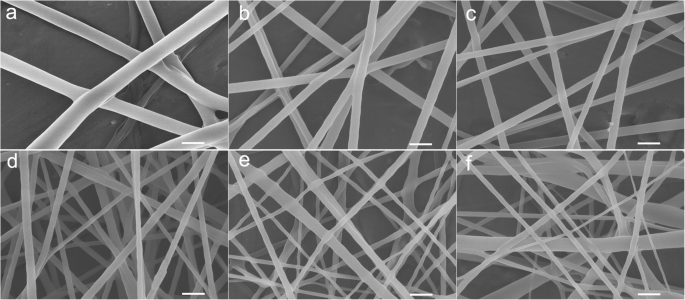
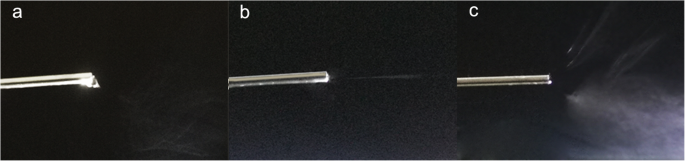
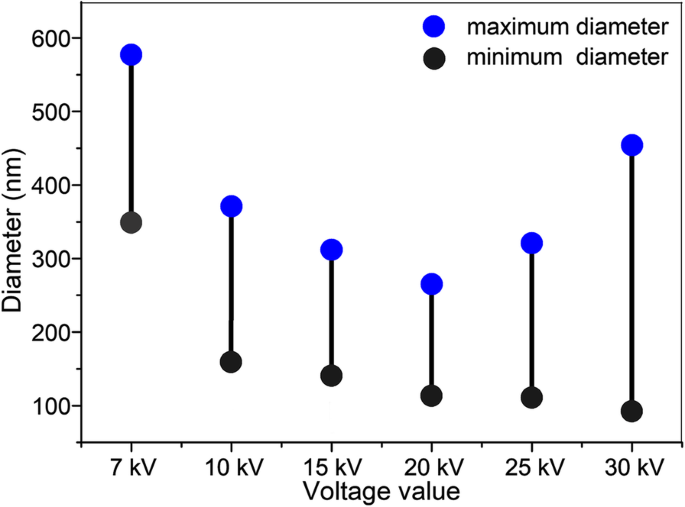
전압 공급 변화가 나노파이버 형태와 방사 제트 수 진화에 미치는 영향을 추가 확인하기 위해 다양한 전압에서 PVA 나노파이버를 제조했습니다. 그림 7에서 전압 증가에 따라 PVA 나노파이버 직경이 처음 감소(20kV 미만)하다가 25kV(186.7±43.4nm), 30kV(213.6±64.9nm)에서 점차 증가합니다. 이 결과는 PVDF-HFP 나노파이버와 잘 일치합니다. 전압별 제트 평가(15, 20, 30kV)는 그림 8에 나와 있습니다. 15, 20kV에서 돌출 방울 길이가 감소하고 돌출 방울 끝에서 단일 제트 생성(그림 8a,b). 그러나 30kV에서 바늘 끝에 다중 제트 형성(그림 8c). 증가된 제트는 두 결과 초래: (1) 높은 평균 직경(표 2, 그림 9 확인), (2) 더 나쁜 직경 분포(그림 9에서 최소-최대 직경 간격이 7kV 228nm, 10kV 212nm, 15kV 169nm, 20kV 149nm로 감소 경향 보이다 25kV 202nm, 30kV 361nm로 급격 증가).
다양한 전압에서 PVA 나노파이버 형태 a 7kV, b 10kV, c 15kV, d 20kV, e 25kV, f 30kV (스케일바 600nm)전압별 방사 공정 제트 수 광학 이미지 a 15kV, b 20kV, c 30kV (스피너렛 내경 0.8mm, 외경 1.2mm)다양한 전압에서 PVA 나노파이버 직경 분포
전압 증가에 따른 방사 공정 결론 및 제트 진화가 방사 공정과 나노파이버 형태에 미치는 메커니즘 논의
수치 시뮬레이션과 실험 검증 결과를 바탕으로 전압 증가에 따른 방사 공정과 제트 진화가 나노파이버 방사 공정과 형태에 미치는 메커니즘을 다음과 같이 잠정 결론 내립니다.
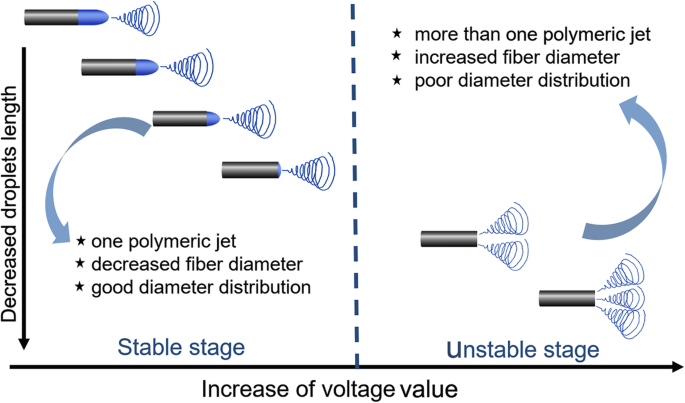
그림 10에서 보듯 돌출 방울 길이가 전압 증가에 따라 먼저 감소하고 점차 사라집니다. 동시에 전기장이 돌출 방울 끝에 먼저 집중되다가 바늘 튜브 가장자리로 이동합니다. 이 두 현상은 돌출 방울 존재 전(돌출 방울 소멸 전) 단일 제트 형성, 돌출 방울 소멸 후 다중 제트 형성으로 이어집니다(그림 10).
전압 증가에 따른 방사 공정과 제트 진화 모식도
따라서 방사 공정은 돌출 방울 소멸 전후, 즉 안정 단계와 불안정 단계로 합리적으로 분리할 수 있습니다(그림 10). 돌출 방울 소멸 전(안정 단계)에는 전압 증가에 따라 파이버 직경 감소하고 비교적 좋은 분포 보임. 돌출 방울 소멸 후(불안정 단계)에는 (1) 증가된 제트 수로 인해 실제로는 각 제트에 더 약한 전기장이 작용하여 파이버 직경이 반대로 증가하고 (2) 불안정한 방사 공정(변화하는 제트 수, 제트 위치, 각 제트 다른 전기장 강도)으로 인해 더 나쁜 직경 분포 초래. 위 논의에 따르면 돌출 방울 소멸 전 임계값이 더 미세한 파이버 직경과 좋은 직경 분포를 위한 최적 전압값입니다(그림 10).
결론
수치 시뮬레이션과 실험 검증 결과, 돌출 방울 존재 시 단일 제트 형성, 돌출 방울 소멸 후 다중 제트 생성됨을 보였습니다. 이는 전압 증가에 따라 전기장이 방울 끝에 집중되다가 바늘 튜브 가장자리로 이동하기 때문입니다. 증가된 제트는 각 제트 전기장을 약화시켜(높은 파이버 직경 초래) 불안정한 방사 공정을 만듭니다(넓은 직경 분포 초래). 이 결과는 TNE 방사 공정에서 높은 전압 시 나노파이버 형태 변화 메커니즘을 독창적으로 규명하여 TNE 방사 공정을 더 잘 이해하고 분리 여과 등 많은 분야에서 나노파이버 제조와 응용에 기여합니다.