6H-SiC의 원자 규모 변형과 물질 제거를 이해하는 것은 원자 단계의 초평활, 무손상 표면 생산에 필수적입니다. 나노스케일 가공 영역 직접 관찰이 현재 실험적으로 불가능하므로, 대규모 분자 동역학 시뮬레이션을 활용하여 전위 미끄럼, 상전이, 물질 분리 같은 핵심 현상을 포착했습니다. 본 연구는 결정학적 이방성이 미끄럼 변형과 나노미터 가공성에 미치는 영향을 체계적으로 탐구하여 6H-SiC 정밀 가공에 필요한 기초 지식을 발전시킵니다.
서론
실리콘 카바이드(SiC)는 넓은 밴드갭, 높은 항복 전계, 우수한 내방사선성, 높은 캐리어 속도 포화, 뛰어난 열전도율, 낮은 유전율, 견고한 화학적 안정성으로 3세대 반도체 기술의 초석입니다. 이러한 특성으로 SiC는 고온, 고주파, 고전력, 내방사선, 단파장 광전자 응용(쇼트키 정류기, 싸이리스터, MOSFET 등)에서 필수적입니다.
SiC 다형태 중 3C, 4H, 6H가 가장 널리 사용됩니다. 기존 가공(연마, 래핑, 폴리싱)은 단결정 SiC 제조의 주된 경로로 남아 있습니다. 그러나 다이아몬드와 SiC 경도 비율(가공 깊이 <50nm에서 ~2:1)은 권장 5:1에 미치지 못해 공구 마모 가속과 표면하 손상으로 웨이퍼 품질을 저하시킵니다. 3C-SiC에 대한 광범위한 연구는 절단 중 소성 변형 메커니즘, 공구 마모, 마찰 거동, 이방성, 온도 효과를 규명했습니다. 반면 복잡한 ABCACB 적층과 3eV 밴드갭을 가진 6H-SiC는 우수한 기술적 성숙도와 산업적 보급에도 불구하고 상대적으로 덜 주목받았습니다.
6H-SiC의 표면 및 표면하 무결성을 개선하려면 손상을 최소화하면서 제거 효율을 최대화하는 최적 결정면(가공 표면)과 방향(가공 방향)을 식별하는 것이 중요합니다. 스크래치 실험과 시뮬레이션은 나노스케일 물질 제거를 탐구하는 표준 도구로, 연마 가공을 안내하는 통찰을 제공합니다. 여기서는 분자 동역학 스크래치 시뮬레이션을 사용하여 결정학적 이방성이 6H-SiC 나노미터 가공성에 미치는 영향을 분석합니다.
방법론
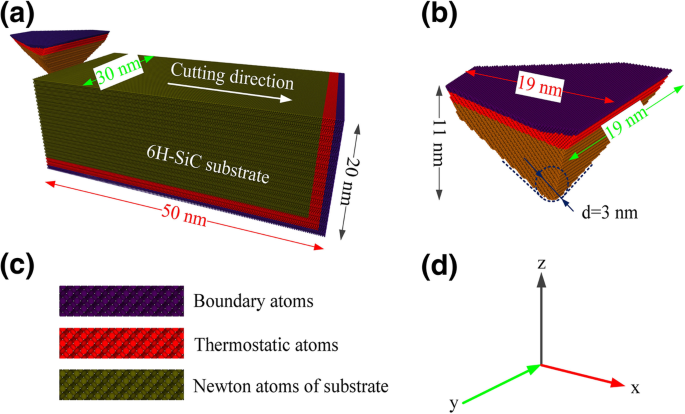
모든 절단 시뮬레이션은 대규모 원자/분자 병렬 시뮬레이터(LAMMPS)로 수행했습니다. 모델 가시화와 결함 식별에는 OIVTO와 다이아몬드 구조 검출 알고리즘을 사용했습니다. 공작물과 공구를 완전히 변형 가능한 바디로 모델링하여 스크래치 중 마모 진화를 포착했습니다. 각 모델은 경계층, 열역학층, 뉴턴 영역으로 구성됩니다. 공작물 바닥과 오른쪽 경계층 원자는 고정하고 나머지 원자는 뉴턴 제2법칙을 따릅니다. y 방향에 주기적 경계 조건 적용. 스크래치 전 50ps NVE 완화(베렌센 서모스탯)로 안정된 에너지 상태 확보.
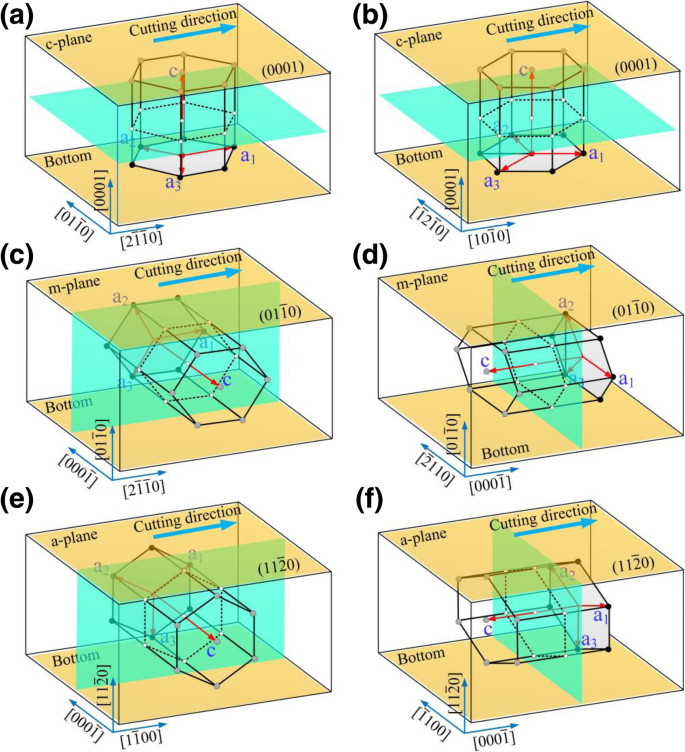
연마 팁은 90° 모서리-모서리 각도의 구면 크라운 삼각 피라미드입니다. 가공 표면으로 가장 흔한 6H-SiC 세 면—기저면(a-면), 프리즘면(m-면), c-면—을 선택했습니다. 결정 대칭을 고려해 여섯 표면/방향 조합을 조사했습니다: (0001)/[2-1-1-0], (0001)/[10-1-0], (01-1-0)/[2-1-1-0], (01-1-0)/[0001], (11-2-0)/[1-1-00], (11-2-0)/[0001]. 시뮬레이션 파라미터는 표 1에 나열. 스크래치 전 연마팁을 최상단 표면 아래 50Å, 공작물에서 30Å 떨어진 위치에 배치(원자간 포텐셜 컷오프 반경 밖). 연마팁이 +x 방향으로 이동하여 스크래치 완료.
a 나노스크래치 시뮬레이션 MD 모델. b 공구 형태. c 모델 구조. d 축 방향스크래치 공정 모식도, a-f는 (0001)/[2-1-1-0], (0001)/[10-1-0], (01-1-0)/[2-1-1-0], (01-1-0)/[0001], (11-2-0)/[1-1-00], (11-2-0)/[0001]에 각각 대응
에르트와 알베가 개발한 해석적 결합차수 포텐셜(ABOP)을 Si-Si, C-C, Si-C 상호작용 기술에 선택했습니다. SiC 기계적 특성과 제거 메커니즘에 대한 검증된 정확성 때문입니다. 파라미터는 표 2에 제시.
결과 및 고찰
나노미터 가공성 분석
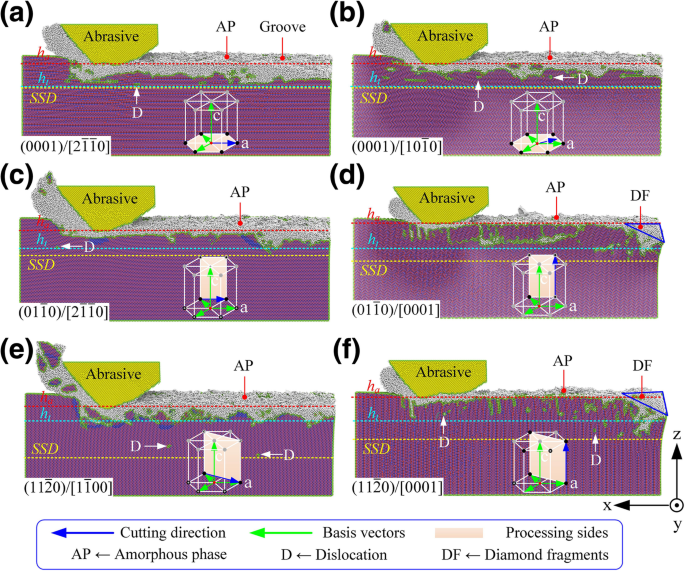
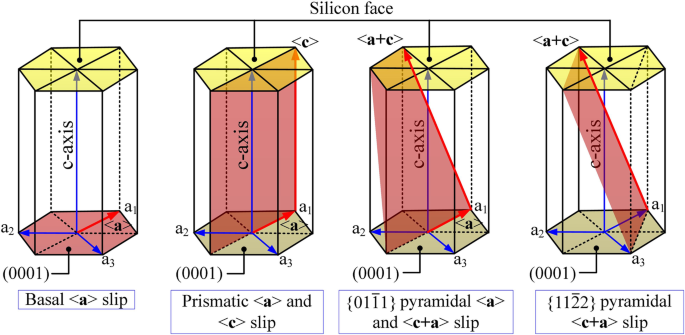
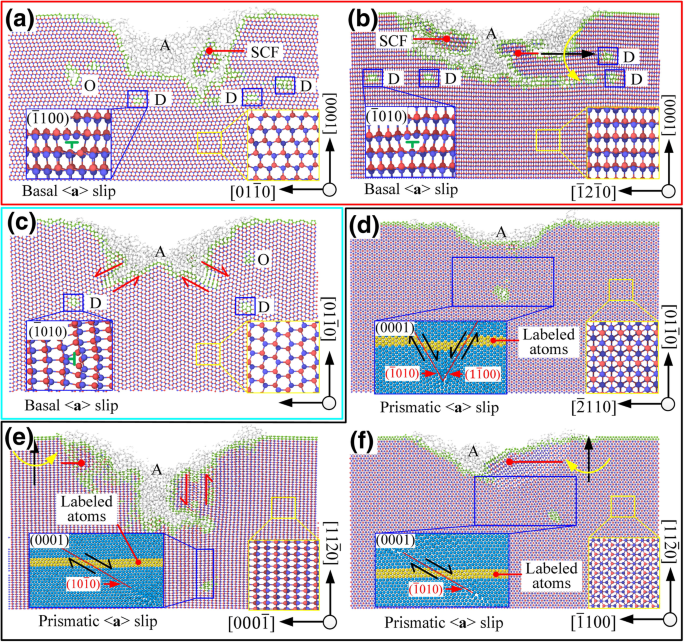
그림 3과 4는 6H-SiC 이방성이 나노미터 가공성(가공 깊이, 제거 모드, 제거량, 표면하 손상 깊이(SSD))에 강하게 영향을 미침을 보여줍니다. 가공 표면과 방향을 기저면/c-축과 연관시켜 가공 모드를 세 그룹으로 분류: (i) 기저면을 가공 표면으로; (ii) 기저면이 표면에 수직이고 c-축이 가공 방향에 수직; (iii) c-축이 가공 방향과 평행.
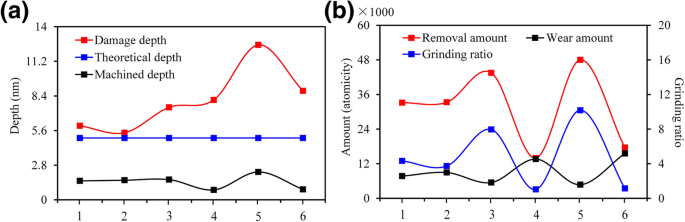
다양한 결정면/방향 조건에서 가공 표면 형상, a-f는 여섯 공정 모드에 대응다양한 결정면/방향 조건에서 나노미터 가공성. a 이방성이 가공 깊이와 손상 깊이에 미치는 영향. b 제거량, 마모, 연삭 비율. 번호 1-6은 위 공정 방법 대응. 손상층 깊이는 스크래치로 인한 내부 결정 결함 최대 깊이. 이론 깊이는 설정 제거 깊이, 가공 깊이는 스크래치 후 잔여 깊이. 제거량은 공작물에서 제거된 원자 수, 마모량은 스크래치 전후 연마제 원자 수 차이
주요 관찰:
(0001)/[2-1-1-0]과 (0001)/[10-1-0] 모드는 유사한 가공성을 보였으나 후자가 취성 제거 모드를 선호했습니다.
(01-1-0)/[2-1-1-0]과 (11-2-0)/[1-1-00] 모드가 더 높은 가공 깊이와 제거율을 달성했습니다. 이론 깊이 5nm에서 (11-2-0)/[1-1-00]은 (01-1-0)/[0001]보다 3.4배 더 많은 물질을 제거했으며 물질-제거-대-마모 비율 10.1을 보였으나 SSD는 (0001)/[10-1-0]보다 2.3배 컸습니다. 이 모드는 표면하 손상 허용 가능한 고처리량 나노그루브 가공에 적합. 반면 (01-1-0)/[0001]은 비슷한 제거율에 SSD 50%만으로 더 매끄럽고 기계적으로 견고한 그루브 제공—정밀 가공에 이상적.
가공 방향이 c-축과 정렬되면 연마팁이 초기에 심하게 마모되어 낮은 제거율(≈1.0)과 높은 SSD 유발. 이 모드들은 우수한 내마모성을 보이지만 미세-나노 그루브 제작에는 권장되지 않으며 절단 공구 경사면 설계에 유용할 수 있습니다.