열가소성 복합소재 레이저 보조 테이프 와인딩의 핵심 과제 해결
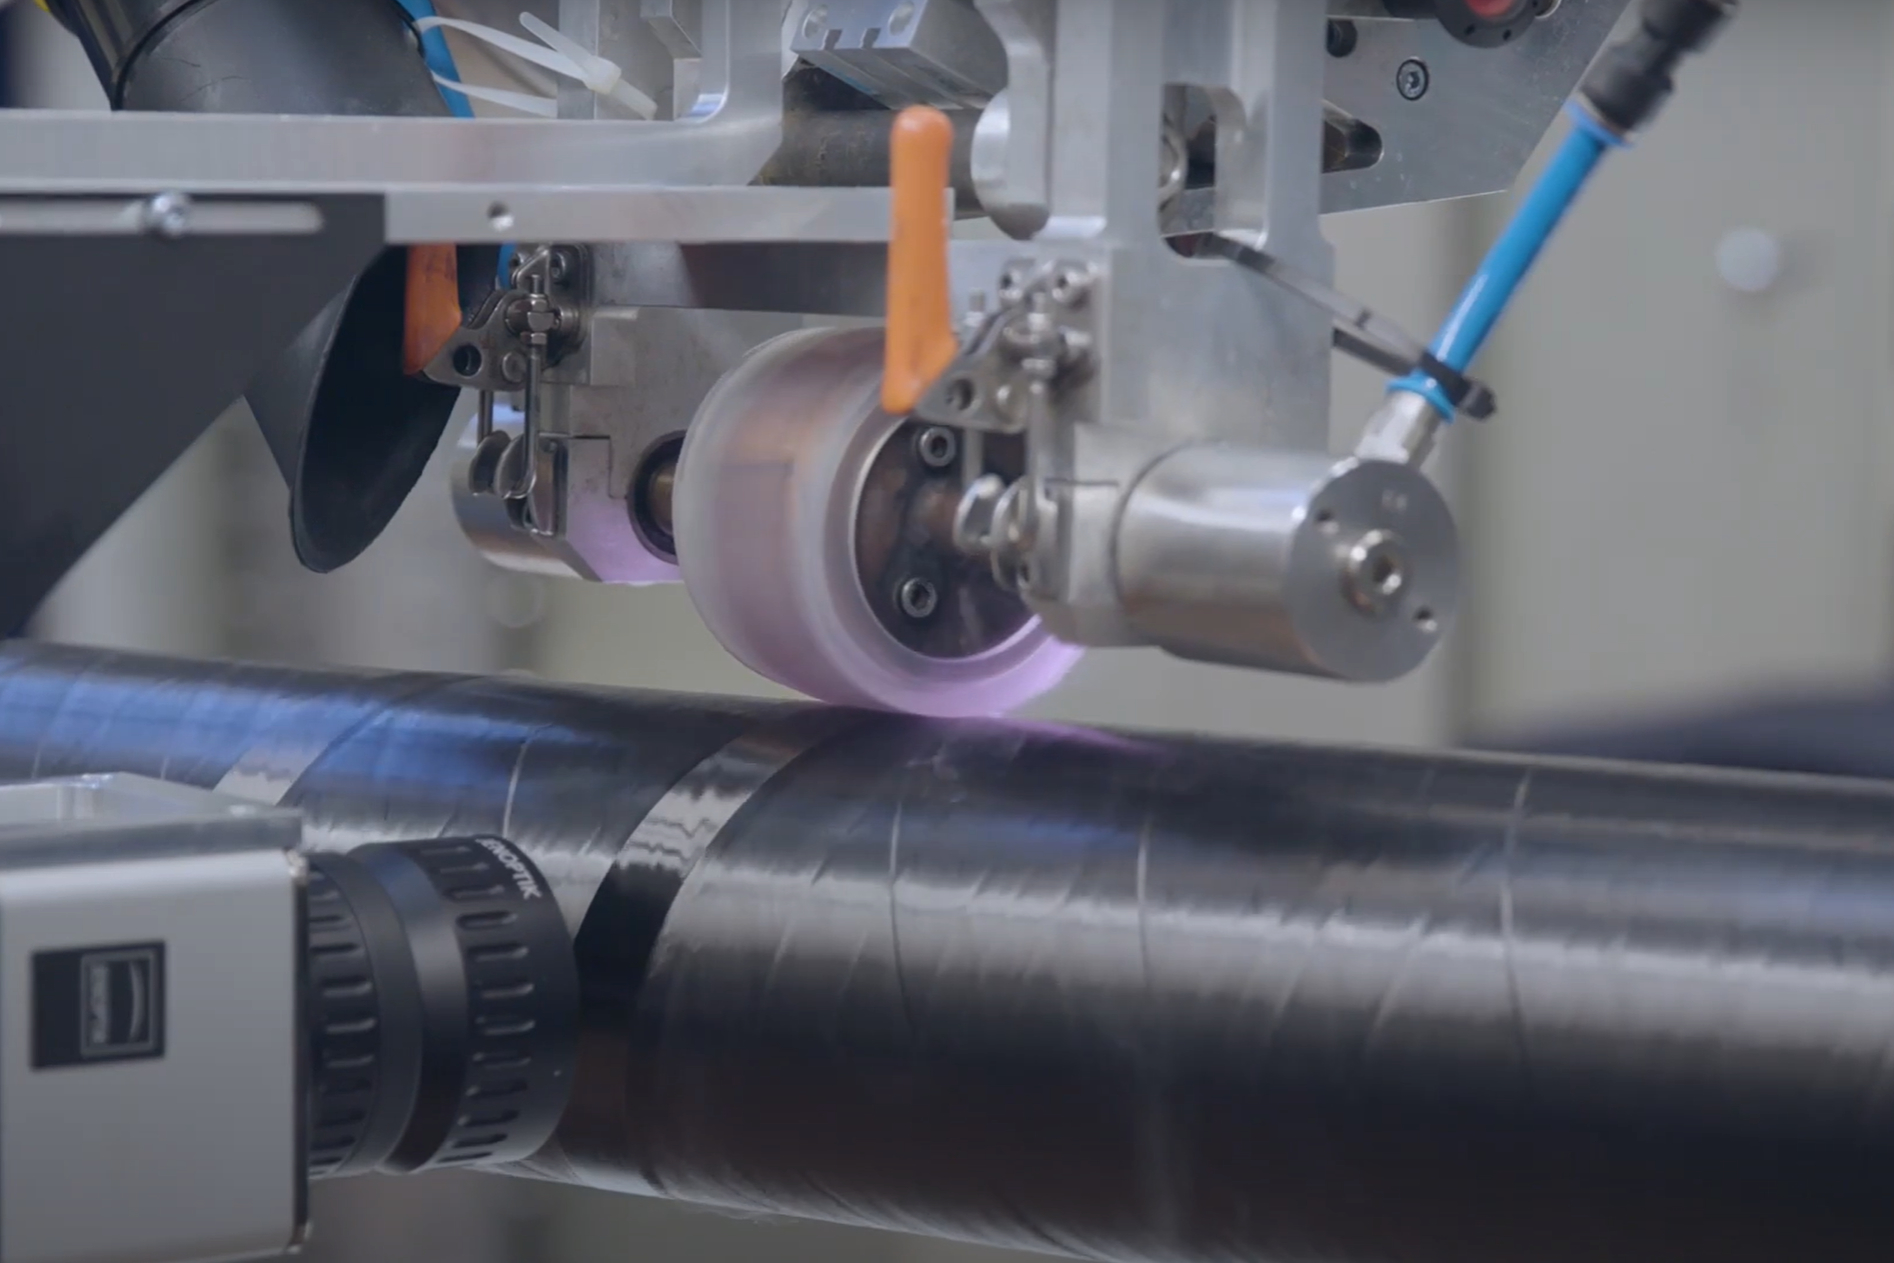
열가소성 복합소재(TPC)는 생산 속도 향상과 경량화 잠재력이 높아 최근 수년간 크게 주목받고 있습니다. TPC로 생산 속도를 높이는 가장 뜨거운 주제 중 하나가 자동 섬유·테이프 적층(AFP/ATP) 중 인시츄 통합(ISC)입니다.
ISC는 사실 구속 구조물(튜브 등)에서 처음 시연되었으며, 오버랩 압력 용기와 저장 탱크 제작에 여전히 큰 잠재력을 제공합니다. 이러한 구조물은 레이저 보조 테이프 와인딩(LATW)으로 제작 가능하며, 이는 레이저 보조 테이프 적층(LATP) 장비와 회전 맨드렐로 구성됩니다(그림 1).
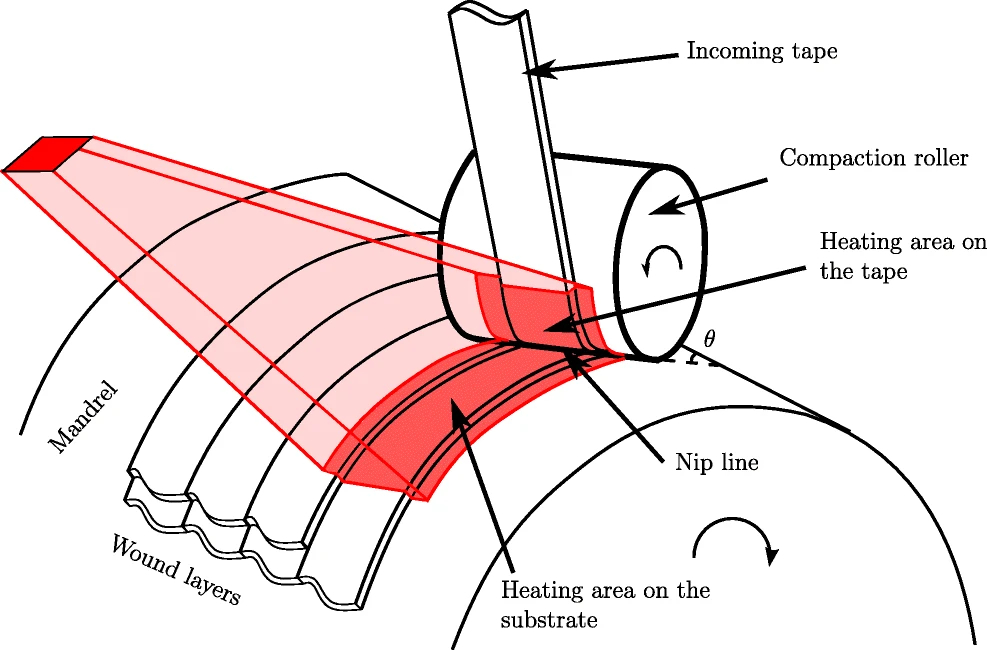
AFP/ATP 헤드는 CNC 6축 로봇에 장착되며, 레이저로 인입 테이프와 기판을 가열해 열가소성 폴리머를 용융시킵니다. 이후 롤러로 테이프를 기판에 압착해 층간 접착과 압착을 촉진합니다.
퍼스트 플라이 전략
적층 제조 공정에서와 마찬가지로 LATW에서 첫 번째 플라이(층)는 해결해야 할 과제입니다. 금속 맨드렐(알루미늄 선호)로 튜브를 생산할 경우, 와인딩 후 맨드렐 탈거를 고려해 이형제를 도포해야 합니다.
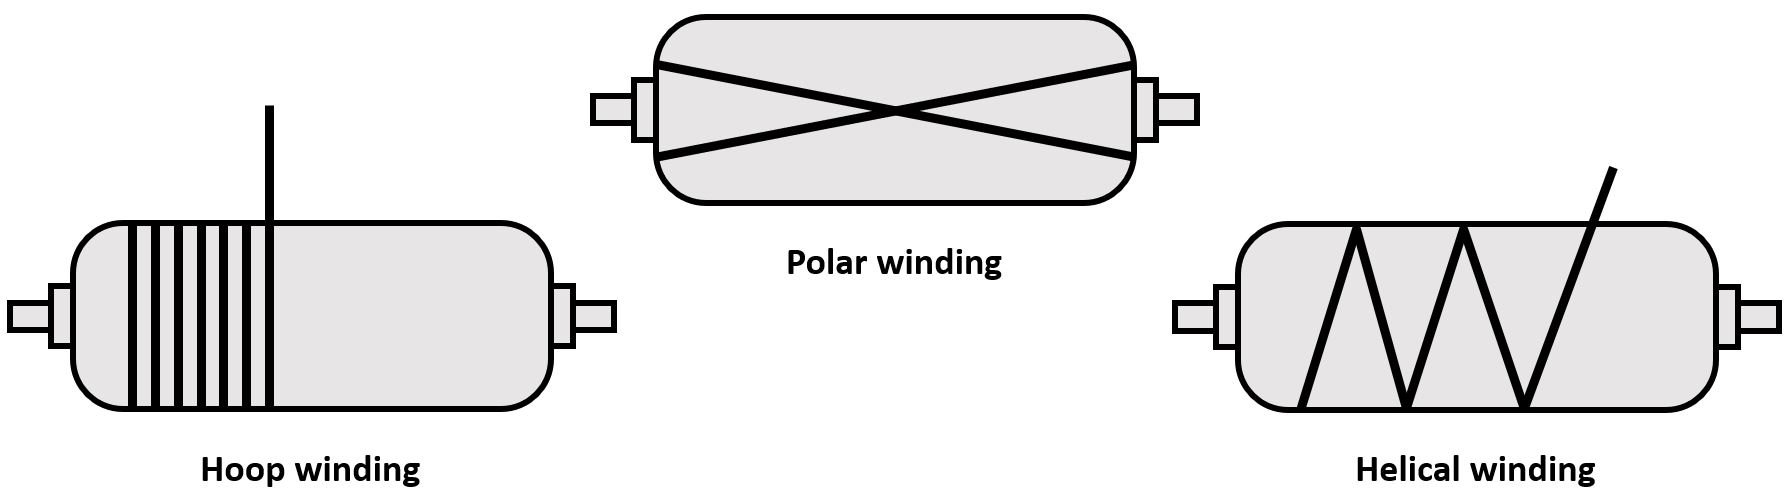
또 다른 고려사항은 고정입니다. 첫 플라이에 후프 와인딩을 적용할 경우(나선형 또는 축방향 적층 대비, 그림 2), 코스 시작과 끝에 접착 테이프를 수동으로 부착해 안정성과 인입 테이프와의 접착력을 높일 수 있습니다. 나선형 또는 축방향 적층이 필요하면 완전한 테이프 링을 실린더 양끝에 적용하고 접착 테이프로 고정해 미끄러짐을 방지해야 합니다.
타입 IV 압력 용기(플라스틱 라이너에 탄소섬유 복합소재 오버랩)나 플라스틱 파이프 오버랩 시에는 인입 테이프가 라이너에 융합됩니다. 이로써 접착 테이프 고정이 불필요해지지만, 플라스틱 라이너와 TPC 테이프의 베이스 폴리머가 동일해야 제대로 결합됩니다.
플라스틱 라이너 가열 시 문제가 발생할 수 있습니다. 예컨대 라이너가 레이저 열을 흡수 못하거나 금속 맨드렐을 쓰는 경우, 레이저 각도를 조절해 인입 테이프를 완전히 가열하는 방안을 고려해야 합니다. 즉, 인입 테이프와 기판 '사이'에 레이저가 분산되게 하는 일반적인 위치(그림 1) 대신, 레이저를 테이프 '쪽으로 더' 향하게 합니다. 이렇게 하면 레이저 반사를 피하고 테이프 가열을 더 균일하게 하며 에너지 소비를 줄일 수 있습니다.
플라이 각도나 형상 변화에 따른 레이저 분포 변화
위에서 설명했듯 일반적으로 LATP와 LATW 공정에서 레이저는 인입 테이프와 기판 사이에 분산됩니다. 이 분포는 반경 형상과 적층 방향이 일정할 때 일정합니다. 하지만 고려할 점이 있습니다. 예를 들어 튜브 맨드렐에서 '축방향' 적층 시(그림 3의 평판 몰드와 대략 동등), 인입 테이프는 후프 적층 때와 '같은' 복사를 받는 반면 기판은 후프 적층보다 '더 많은' 레이저 투사를 받습니다. 참고로 이는 대구경 튜브에서는 무시할 수 있습니다.
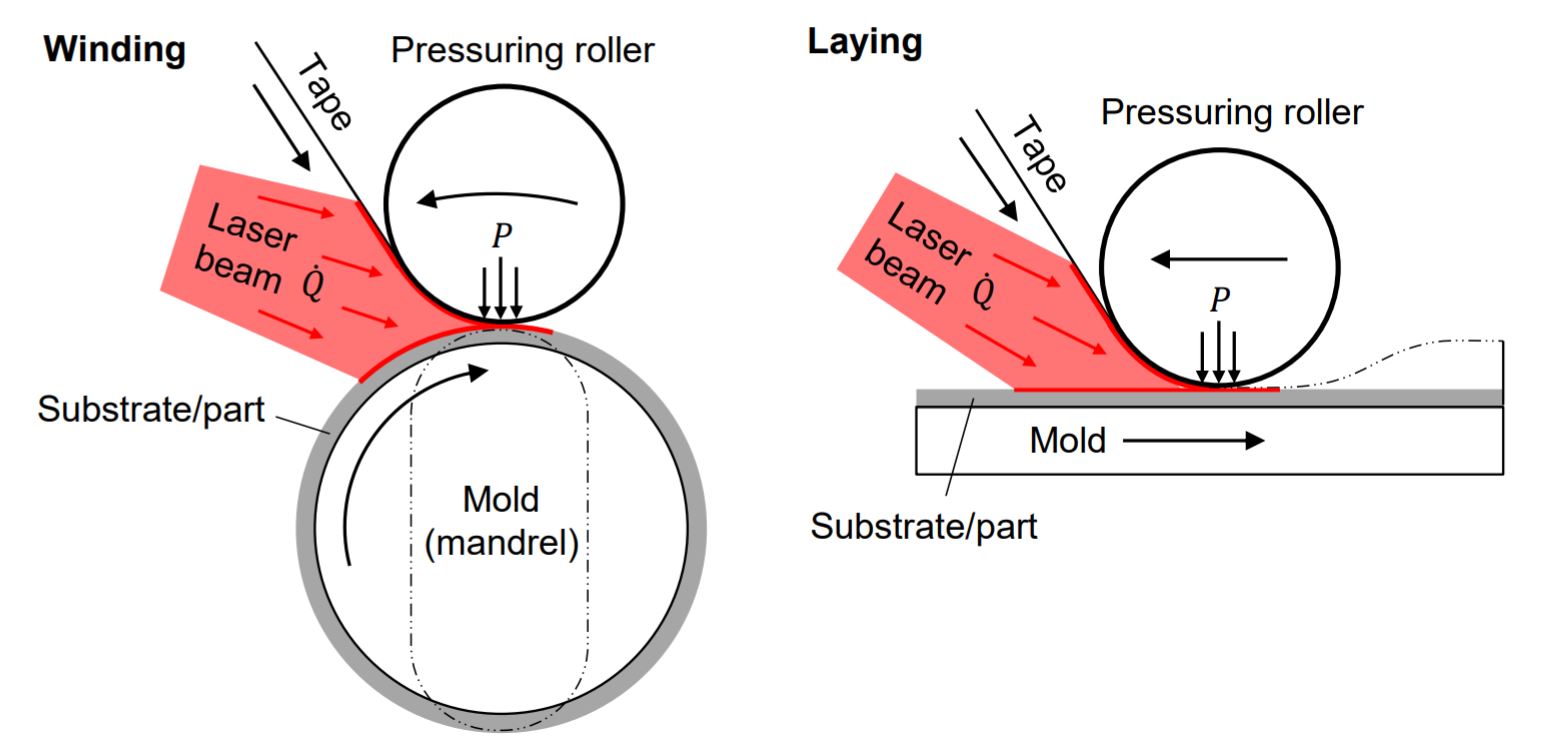
가열 중 열가소성 테이프는 온도와 적층 속도(가열 시간)에 따라 폴리머 점도 저하로 퍼지면서 넓어지고 얇아집니다. 폐루프 제어 시스템(가열 구역에서 '온도'를 일정 유지)에서는 축방향 적층 시 후프 적층보다 테이프가 더 넓어집니다. 반면 '출력' 제어 시스템에서는 축방향 적층이 더 낮은 온도에서 진행되어 테이프 확대 폭이 작아집니다. 테이프 치수의 고르지 않은 변화는 원치 않는 갭과 오버랩을 유발해 보이드 함량을 높일 수 있으므로 이를 이해하고 대처하는 것이 중요합니다.
튜브 와인딩 시 반경 형상은 일정하지만, 엔드 돔이 있는 압력 용기 와인딩 시에는 변합니다. 돔 진입·이탈 시 로봇이 감속하고 기판 상 레이저 스팟 크기가 줄어듭니다. 두 동작 모두 온도 급상승을 유발해 얇은 섹션, 물성 변화, 심지어 폴리머 손상을 일으킬 수 있습니다.
또 다른 고려사항은 와인딩 중 파이버 층이 쌓이면서 와인딩 대상 코어(맨드렐+지금까지 적층된 플라이)의 치수가 변한다는 점입니다. 따라서 갭을 피하기 위해 적층 각도를 조정해야 합니다. 맨드렐 직경을 업데이트하는 소프트웨어를 탑재한 LATP/LATW 시스템을 일부 공급사가 제공할 수 있습니다. 그렇지 않으면 수동 또는 인라인 검사 시스템으로 와인딩을 점검하고 보정해야 합니다.
위 고려사항들을 해결해도 갭, 오버랩, 두께 편차 같은 결함을 100% 제거하는 것은 불가능합니다. 따라서 와인딩 공정은 '완벽한 부품'을 추구하다 불필요한 비용을 늘리기보다, 부품의 설계 허용치를 달성하는 방향으로 개발되어야 합니다.
기계적 물성, 층간 접착, 결정도 극대화
열 관리는 적층 접착과 열가소성 매트릭스의 최대 결정도 달성의 핵심 요소입니다. 초기 층들은 맨드렐에 가까워 열 싱크 역할을 하는데, 이는 분자 간 확산을 방해하고 열악한 층간 접착, 낮은 결정도, 높은 보이드 함량을 유발할 수 있습니다. 이 과제 극복을 위해 적층 속도 저감, 온도 상승, 레이저 각도 조절로 가열 시간을 늘려 분자 확산을 보장해야 합니다.
하지만 이것만으로는 완전 결정화를 보장하지 못합니다. 분자 확산(용융 후 냉각 중 분자 재얽힘 재형성)은 결정화(분자가 정렬해 정렬된 결정 구조 형성)보다 훨씬 빠르기 때문입니다. 제작 부품이 얇은 경우(약 2mm 미만), 두꺼운 부품(더 많은 압착 패스와 맨드렐로의 열손실 감소)보다 결정도가 낮을 것으로 예상됩니다. 얇은 부품과 두꺼운 부품 모두 초기 플라이에서는 더 느린 적층 속도를 고려해야 합니다.
완전 결정화 달성을 위해 다음을 고려하세요:
- 와인딩 후, 열가소성 매트릭스의 Tg(유리전이 온도)와 Tm(융점) 사이의 온도에서 어닐링(열처리)합니다. 경험적으로 두 온도 중간 지점에서 결정화 속도가 가장 빠릅니다.
- 가열 맨드렐을 사용해 초기 층의 결정화를 촉진합니다. 이는 항상 가능한 건 아니며 비용이 더 들 수 있습니다. 가열 맨드렐 '사용 시' 맨드렐의 열팽창을 고려해야 합니다.
- 압착 패스 프로그래밍 — 즉, 인입 테이프 없이 레이저를 기판에 완전히 투사하는 와인딩 패스를 포함시킵니다. 이는 주로 압착 패스를 덜 받는 후기 플라이에 수행하지만, 초기 플라이의 층간 접착 개선에도 수행 가능합니다.
테이프 치수 — 설계 유연성과 생산 속도
테이프 치수는 테이프 와인딩의 핵심 파라미터입니다. 당연히 공급사로부터 일정한 테이프 폭과 두께를 공급받으면 반복 가능하고 균일한 제품 생산이 가능합니다. 하지만 테이프 치수는 설계 유연성도 정의합니다. 예컨대 튜브 맨드렐에서 축방향 적층 시, 테이프 폭이 맨드렐 곡률에 순응할 만큼 충분히 좁아야 합니다. 맨드렐 직경이 클수록 더 넓은 테이프 사용이 가능합니다. 넓은 테이프는 처리량 향상을, 좁은 테이프는 곡률 변화에 순응하기 쉽고 조향이 용이해 설계 친화적입니다.
비록 LATW에는 더 많은 이슈와 과제가 존재하지만, 양호한 부품 제작은 가능하며, 복합소재 튜브와 탱크가 수소 등 가스 저장 용도로 사용됨에 따라 이 제조 공법도 계속 발전할 것입니다.
저자 소개
예히엘 샤함(Yehiel Shaham)
예히엘 샤함은 이스라엘 선도 플라스틱·방산 기업에서 열가소성 수지 개발·제조 분야 12년 경력의 플라스틱·폴리머 엔지니어입니다. 2016~2020년 라파엘(RAFAEL)에서 열가소성 복합소재(TPC) 수석 엔지니어로 TP-AFP를 전문적으로 다뤘습니다. 현재 이스라엘 산업 내 TPC 보급에 힘쓰고 있습니다.



