복합재 솔루션, 콘크리트 파사드 제작 가속화

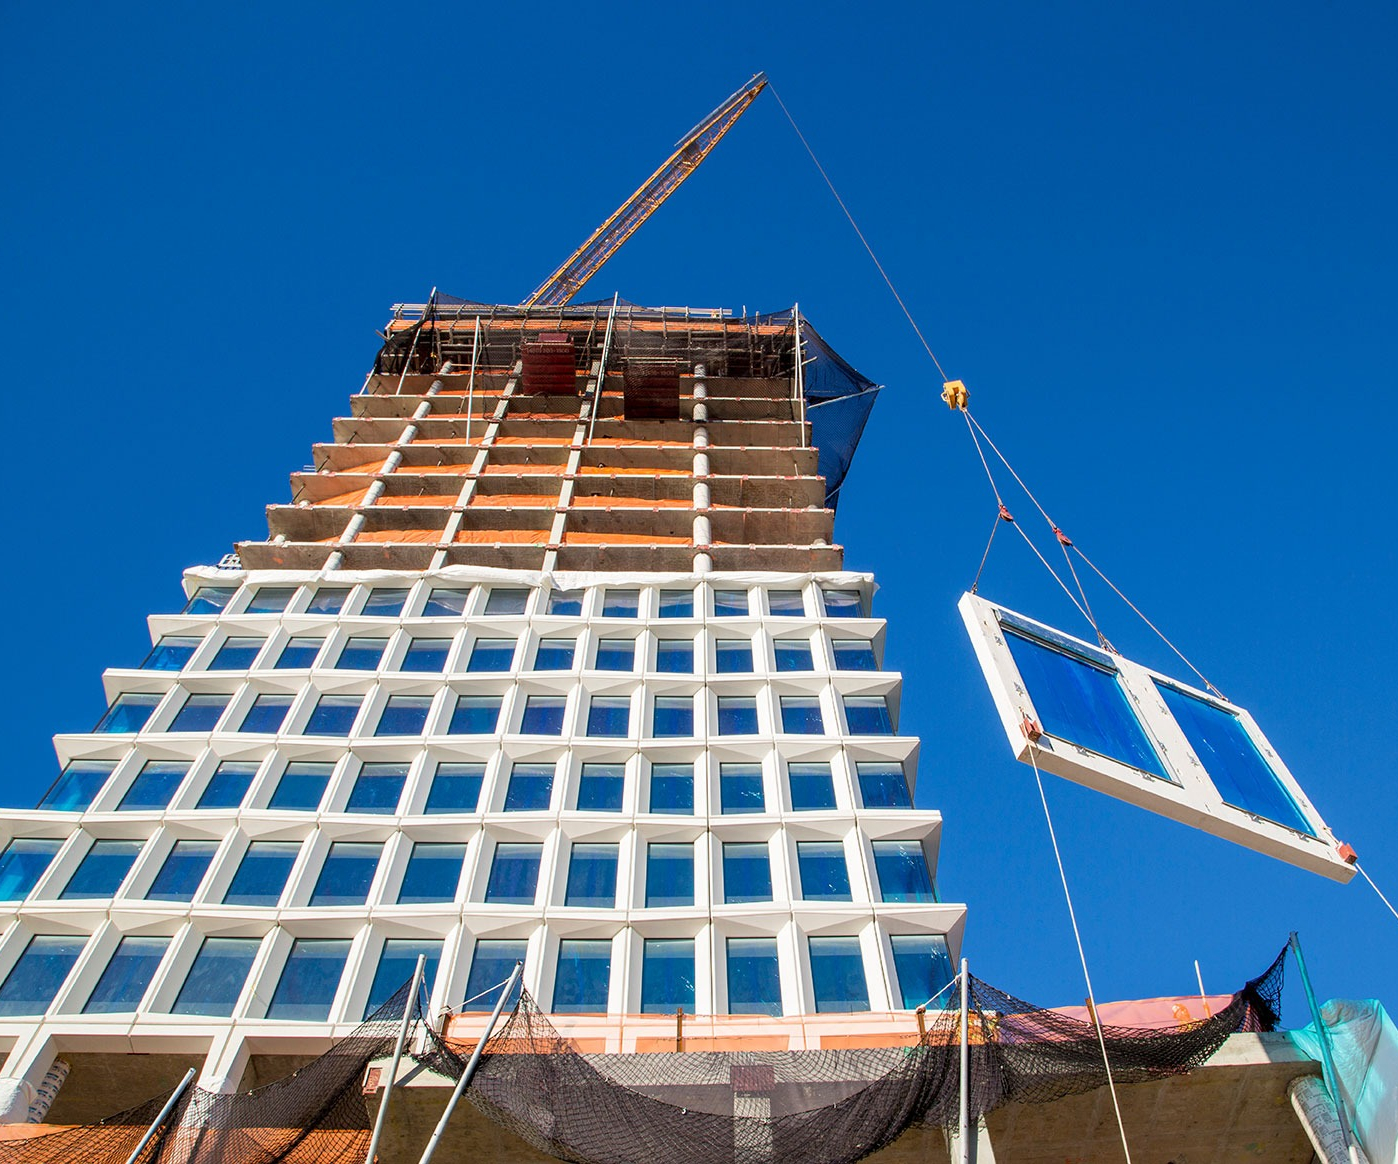
오늘날 건설되는 모든 다층 건물에는 파사드가 필요합니다. 프랑스어 façade에서 유래했고, 이는 이탈리아어 facciata에서 왔으며, "얼굴"을 의미합니다. 간단히 말해, 파사드는 건물에 캐릭터, 색상, 형태를 부여하는 외부 공공 면 구조물입니다. 건축가에게 파사드는 건물의 나머지 분위기를 설정하고 설계자의 건축적 의도를 많이 드러냅니다.
파사드는 기능적이기도 합니다. 창문과 문을 둘러싸는 구조를 제공하고, 건물을 날씨와 충격으로부터 보호하며, 건물의 에너지 효율에 영향을 미칩니다. 파사드는 복합재, 석재, 강철, 유리, 콘크리트 등 다양한 소재로 건설할 수 있습니다. 파사드의 콘크리트는 성형성 덕분에 콘크리트 형태가 다양할 경우 건물에 높은 입체감과 시각적 임팩트를 줄 수 있습니다.
설탕이 왕이다
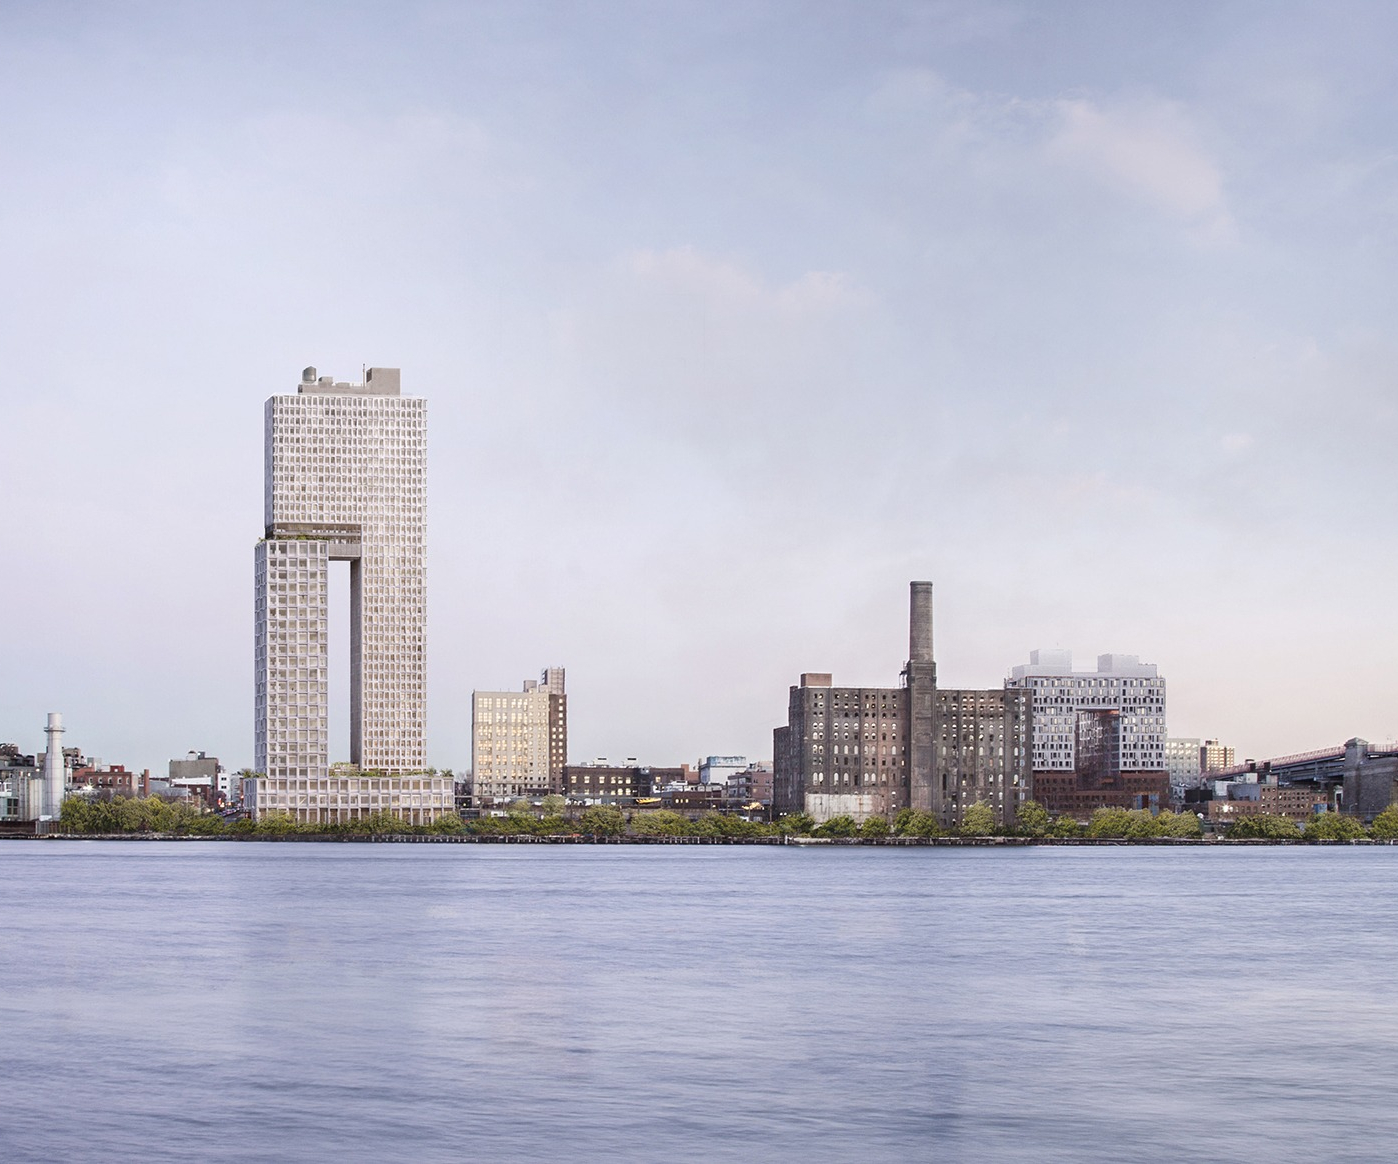
이는 브루클린 윌리엄스버그 워터프론트 11에이커 재개발 프로젝트인 도미노 파크(Domino Park)에서 그랬습니다. 도미노 파크 중심에는 138년 된 도미노 설탕 정제소가 있으며, 2004년 폐쇄 후 사무실과 소매 공간으로 리노베이션 중입니다. 도미노 파크에는 여러 신축 건물이 포함되며, 45층 원 사우스 퍼스트(One South First)와 연결된 10 그랜드(10 Grand)가 있습니다. 이 건물들을 위해 건축가 쿡폭스(COOKFOX, 미국 뉴욕)는 현장의 역사를 고려해 멀리서 설탕 결정의 느낌을 느슨하게 전달하기 위해 여러 표면 각도, 여러 창문 프레임 모양, 여러 창문 프레임 너비를 특징으로 하는 콘크리트 파사드를 결정했습니다.
게이트 프리캐스트(Gate Precast Co., 미국 플로리다주 잭슨빌)가 원 사우스 퍼스트 프로젝트의 콘크리트 파사드, 기본적으로 일련의 창문 프레임 계약을 따냈습니다. 회사는 일반적인 콘크리트 파사드처럼 자체 시설에서 프레임을 제작한 후 완성된 프레임을 현장으로 운반해 크레인으로 들어 올려 설치할 예정이었습니다. 게이트가 전통을 따랐다면 나무 몰드로 모든 콘크리트 프레임을 성형했을 것입니다. 그러나 게이트는 전통을 따르지 않기로 결정했습니다.
이를 이해하려면 2017년으로 거슬러 올라갑니다. 게이트는 프리캐스트/프리스트레스트 콘크리트 협회(PCI, 미국 일리노이주 시카고)와 오크리지 국립연구소(ORNL, 미국 테네시주 오크리지)와 협력해 대형 적층 제조를 사용한 복합재 금형으로 플랜트 내 프리캐스트 콘크리트 성형에 대한 예비 평가를 수행했습니다. 이 평가는 ORNL의 BAAM(빅 에어리어 적층 제조) 머신을 사용했습니다. BAAM은 25㎡ 빌드 엔벨로프를 가진 대형 적층 제조 머신으로, ORNL과 신시내티 Inc.(미국 오하이오주 해리슨)가 공동 개발했습니다. 게이트는 원 사우스 퍼스트 파사드용 복합재 금형 제작을 결정했습니다. 프로젝트에는 총 80개 금형이 필요했고, 그중 37개는 프린팅, 나머지 43개는 나무로 제작하기로 했습니다. 이 결정이 내려졌을 때 금형 납기 일정이 촉박했습니다.
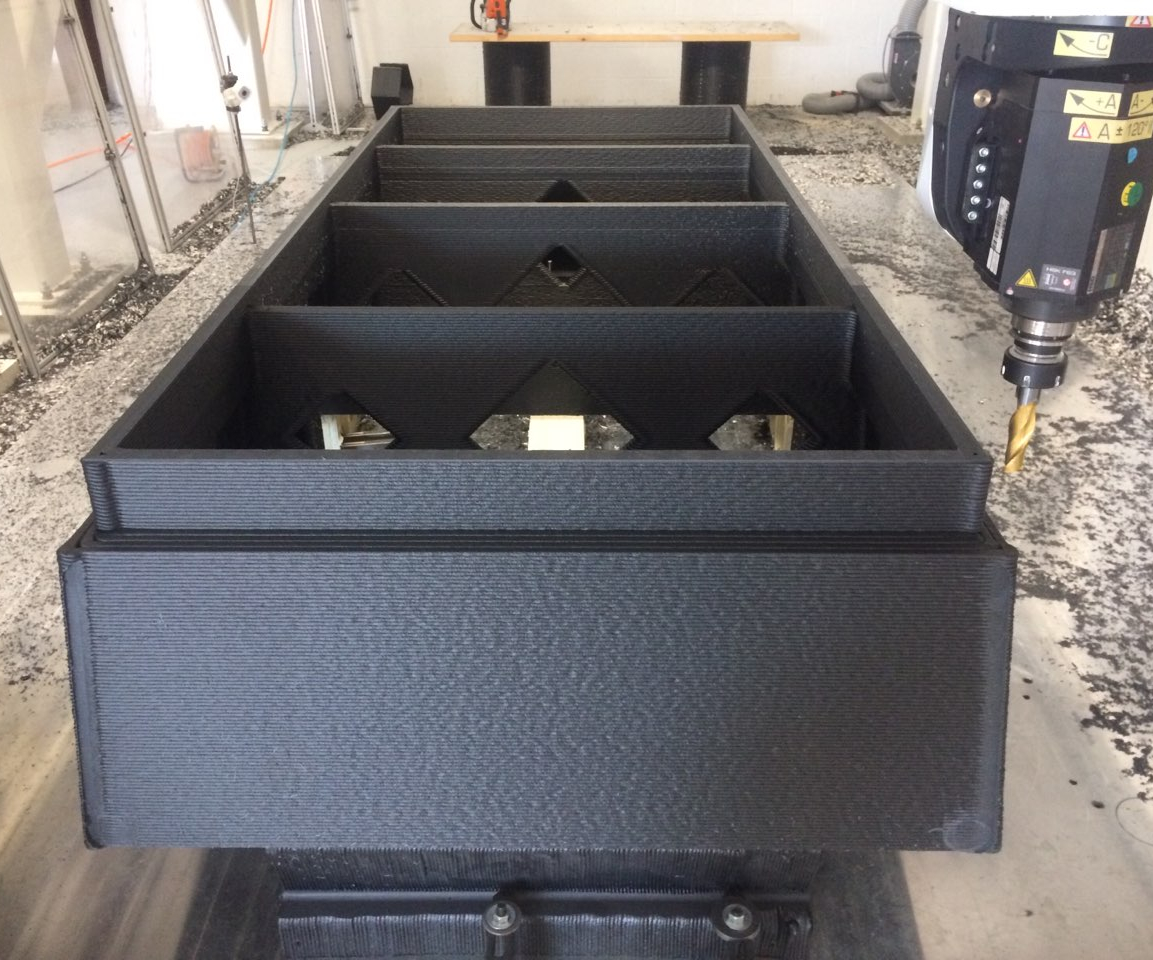
2016년, 애디티브 엔지니어링 솔루션(AES, 미국 오하이오주 애크론)은 신시내티 Inc.로부터 첫 BAAM 머신을 인수했습니다. 이로 인해 ORNL과 게이트 프리캐스트는 AES에 도움을 요청했습니다. AES 부사장 겸 공동 창업자 앤드류 베더(Andrew Bader)는 자사와 ORNL이 작업 패키지를 분담해 AES가 37개 금형 중 18개를 생산했다고 말했습니다. 베더는 각 창문 프레임 금형이 약 5-6피트 너비, 9-10피트 높이, 16인치 깊이, 무게 약 500파운드라고 말했습니다.
베더는 금형 내부 기하학이 직사각형 창문을 둘러싸는 프레임을 생산하도록 설계돼 비교적 단순했다고 말합니다. 그러나 앞서 언급한 프레임 외부 표면 설계는 더 복잡했으며, 각 금형에 다양한 깊이와 각도가 통합되었습니다. 하나의 프린팅 금형이 여러 개별 조각으로 잘라 못 박아 만든 나무 금형을 대체했습니다. "기하학은 단순하지만 복잡했습니다."라고 베더는 말합니다. "프레임 위치에 따라 여러 고유한 프레임 설계가 필요했습니다."
생산 일부로 AES는 SABIC(미국 텍사스주 휴스턴)이 공급하는 ABS 기반 20% 절단 탄소섬유 강화 고강성, 저변형 소재인 LNP 서모컴 AM 컴파운드를 선택했습니다. 베더는 BAAM 머신이 각 단일체 금형을 만드는 데 8-10시간, 퀸택스(Quintax, 미국 오하이오주 스토우) CNC 머신에서 4-8시간 가공 및 마무리가 걸렸다고 보고했습니다. 금형은 요구 치수로 샌딩되었지만 실링되지 않았다고 합니다.
창문 프레임 제작
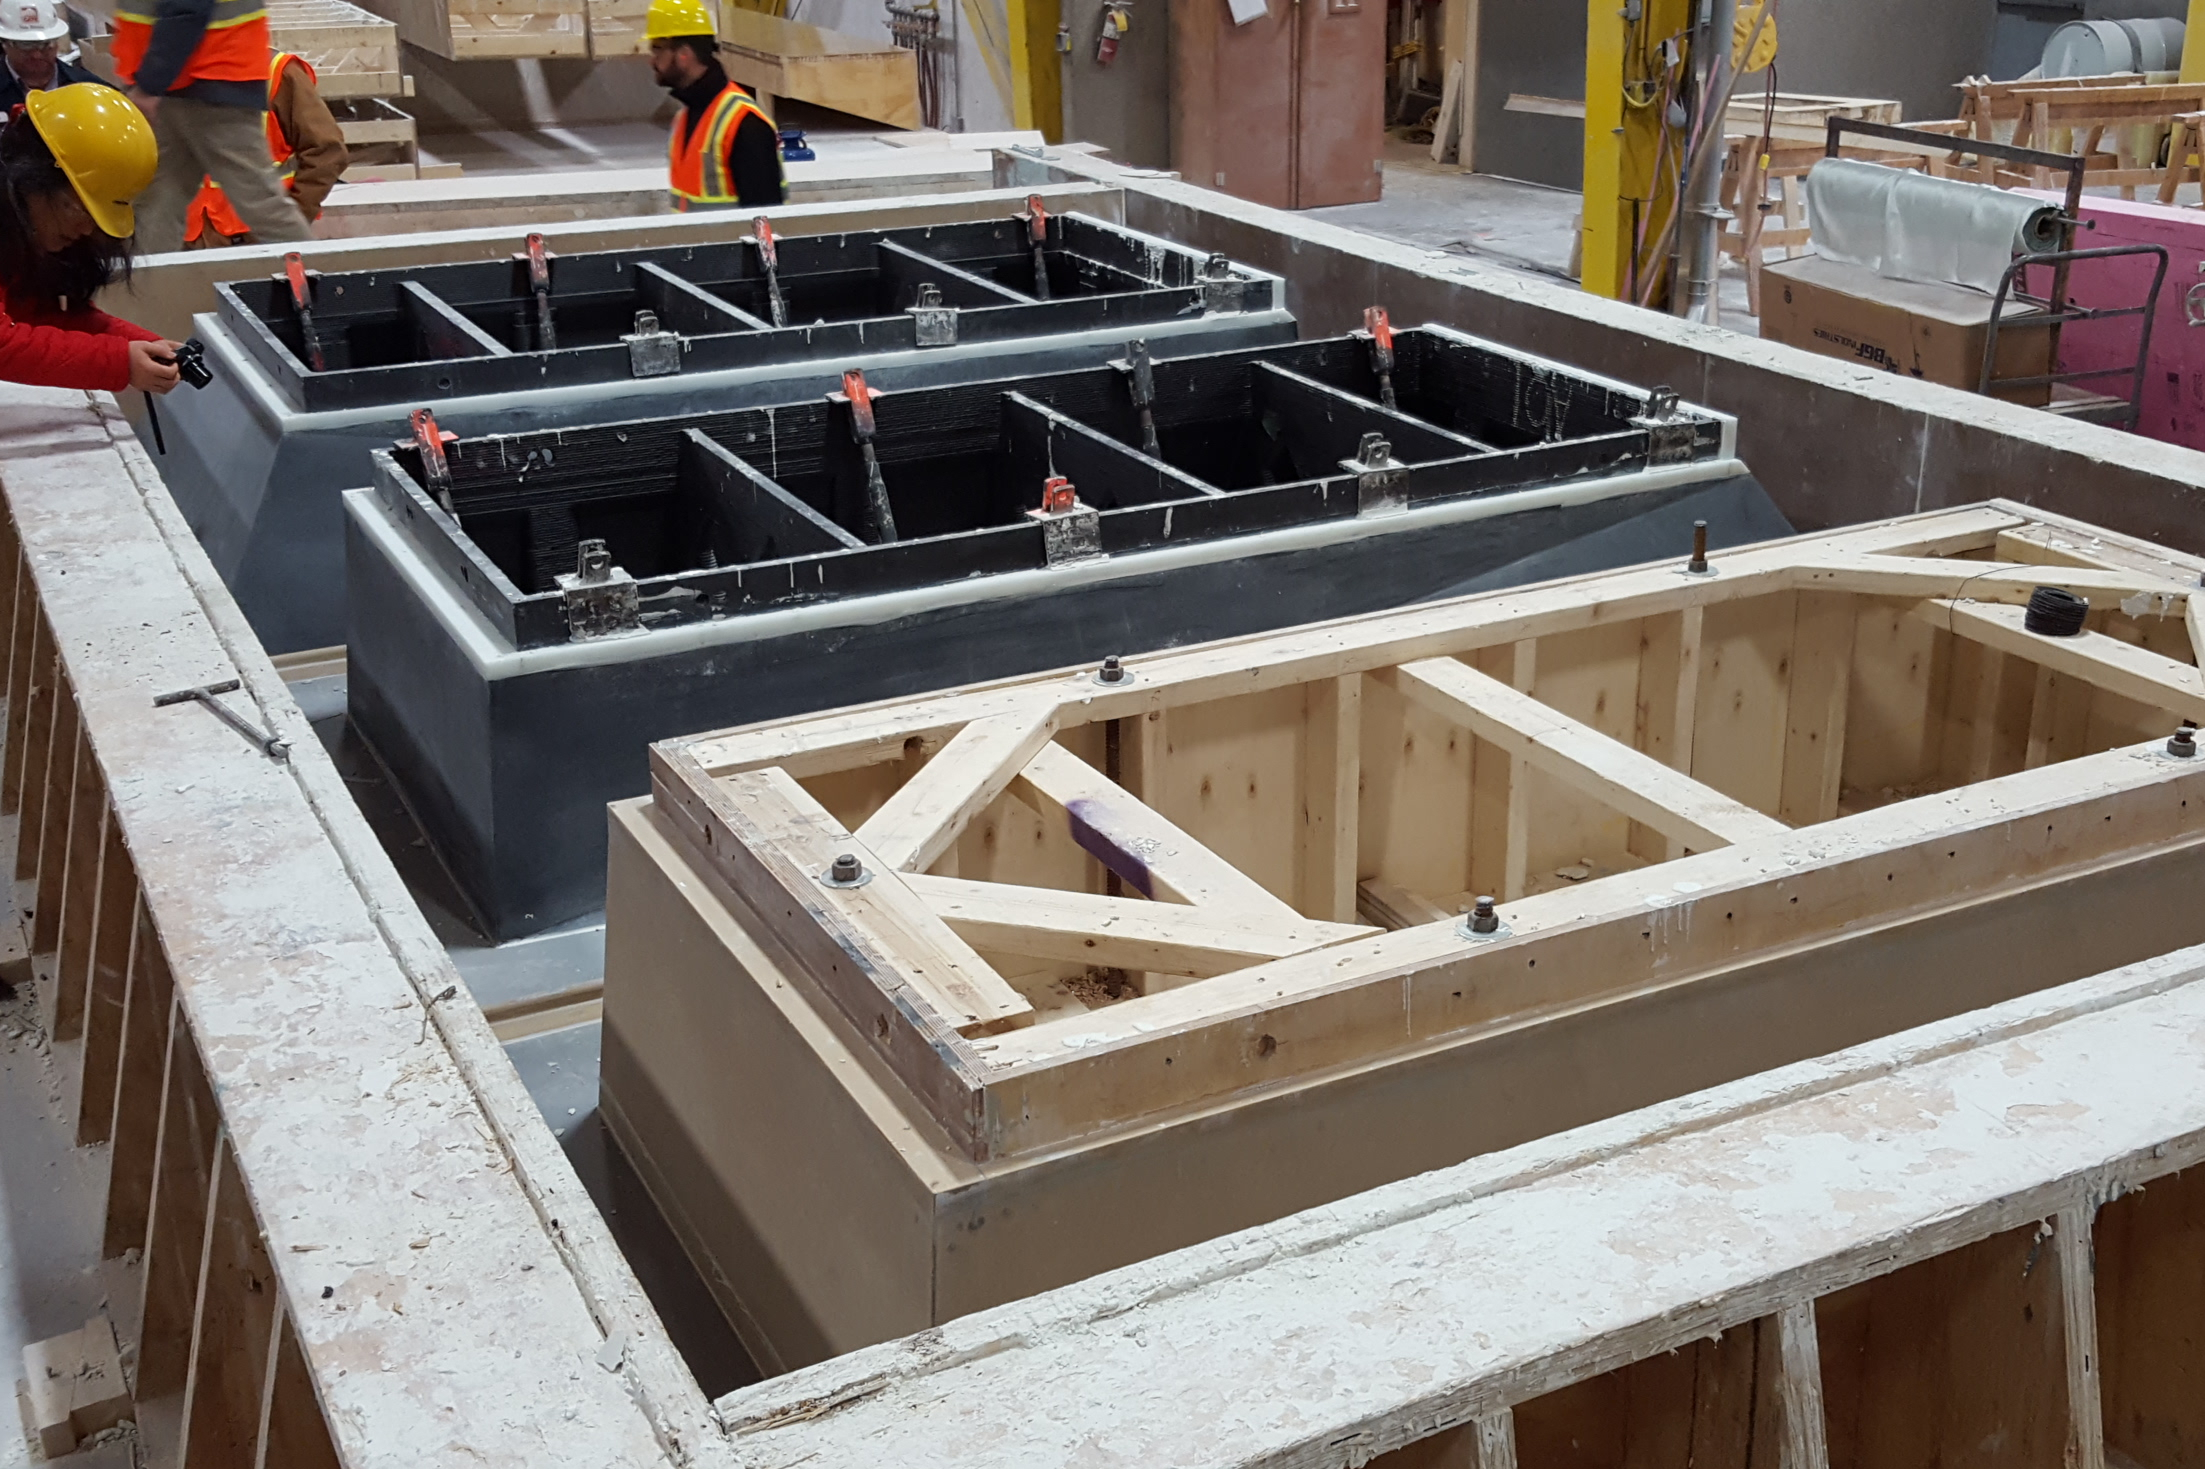
금형은 게이트의 미국 켄터키주 윈체스터 시설로 배송되어 게이트가 프로젝트용으로 제작한 43개 전통 나무 금형과 함께 사용되었습니다. 나무 금형은 게이트 직원들이 수조립한 후 유리섬유 매트와 레진 코트를 바르고, 성형된 콘크리트 프레임 분리를 돕기 위해 폼 오일을 뿌렸습니다. 폼 오일은 복합재 금형에도 뿌려져 분리를 도왔습니다.
콘크리트 타설을 위해 여러 금형을 길이 40-50피트 나무 캐스팅 테이블 위에 놓았습니다. 금형을 갱(gang)해 단일 프레임, 더블 프레임, 트리플 프레임을 생산했습니다. 강철 철근을 각 금형 내부에 배치하고 콘크리트를 철근 주위에 부었습니다. 캐스팅 테이블을 진동시켜 콘크리트를 다졌습니다. 14-20시간 경화 후 창문 프레임을 탈형, 산세척, 광택 처리했습니다. 그런 다음 창문을 설치하고 전체 패키지를 트럭으로 브루클린 건설 현장에 운송했습니다.
베더는 AES 복합재 금형이 전통 나무 금형과 함께 작동하며 빠르게 장점을 드러냈다고 말합니다. 첫째, 나무 금형은 15-20회 콘크리트 타설 후 서비스에서 제거해 리퍼비시하거나 교체해야 합니다. 반면 AES 금형은 최소한의 리퍼비시나 아웃오브서비스 시간으로 200회 콘크리트 타설이 가능했습니다. 그리고 200회 타설은 프로젝트 종료를 의미하며, 금형 수명 종료가 아닙니다. "그게 그냥 중단된 지점일 뿐입니다."라고 그는 말합니다. "우리 금형을 제대로 관리하면 수백 번, 수백 번 사용할 수 있다고 생각합니다."
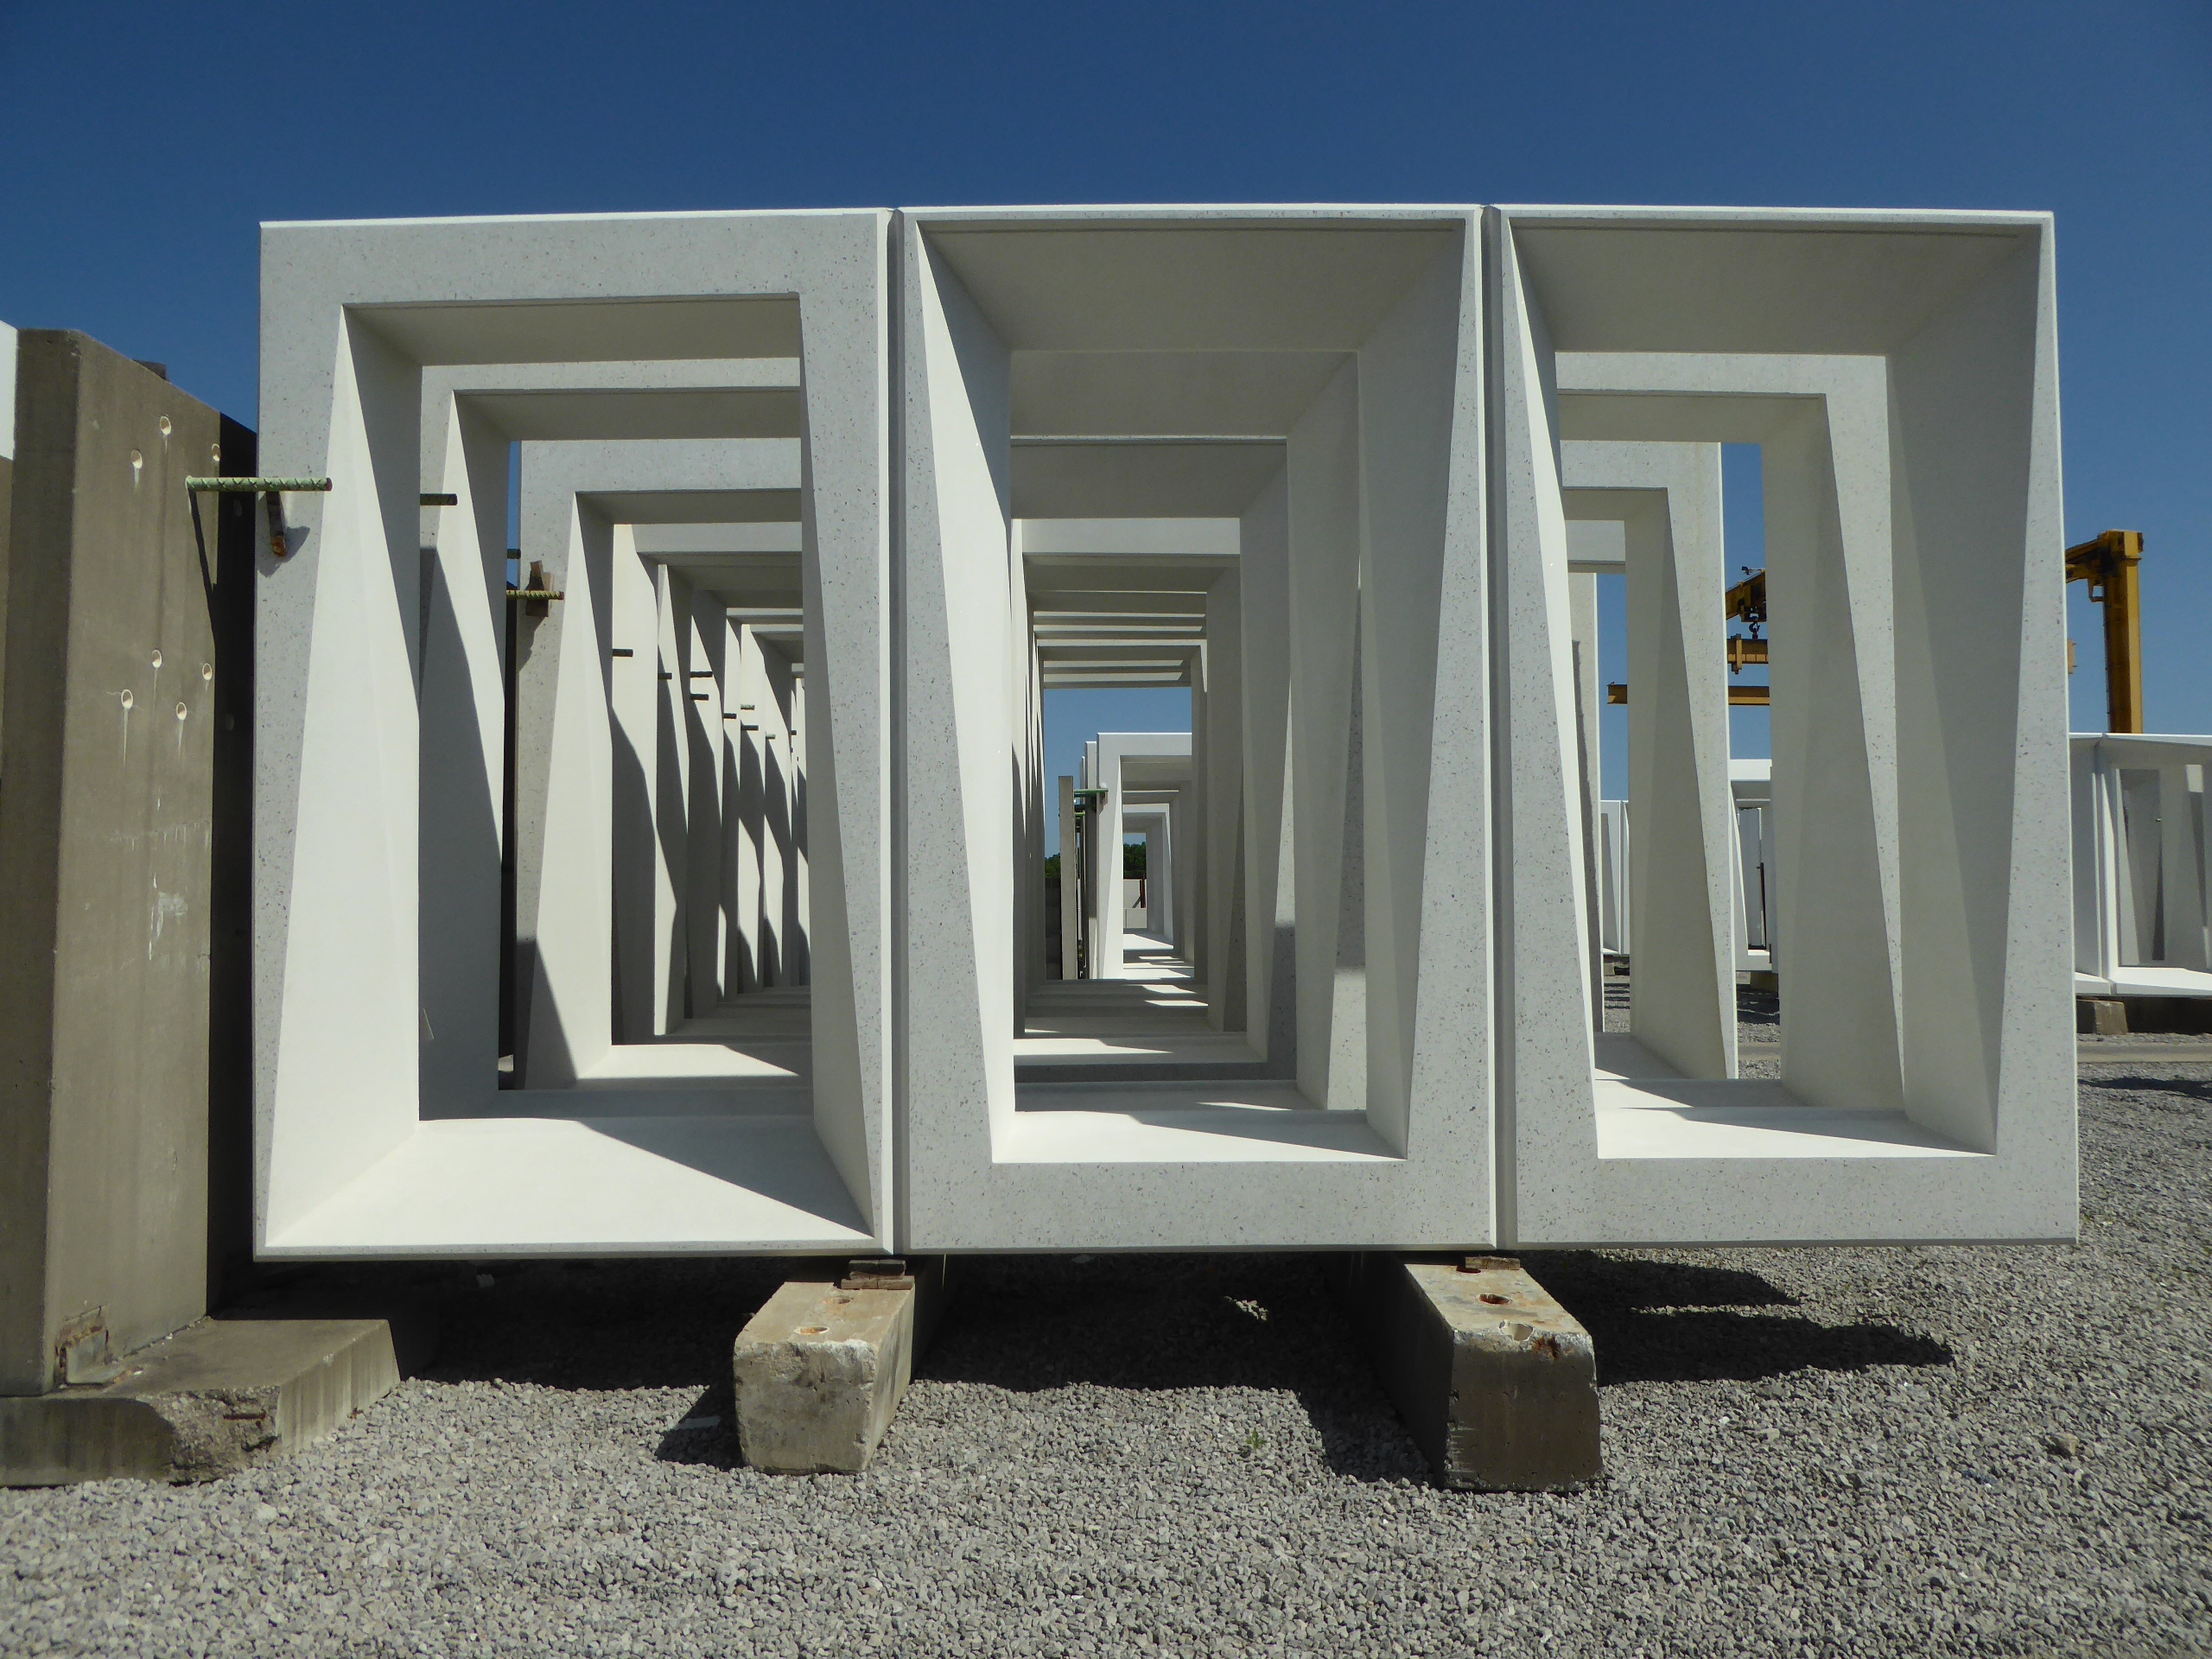
또한, 150회 타설 이상 사용 시 게이트 계산에 따르면 한 개의 AES 금형 성능을 맞추기 위해 최대 10개의 나무 금형이 필요했습니다. 또한 게이트가 나무 금형 하나 제작에 40인시(man-hours)가 걸리는 점을 고려하면, 37개 복합재 금형 없이는 원 사우스 퍼스트 프로젝트의 일정 요구사항을 맞출 수 없었을 것입니다.
베더는 AES 복합재 금형이 나무 금형보다 4배 비싸지만 최소 10배 더 내구적이라고 인정합니다. "프리캐스트 금형 제작 방식은 수십 년간 상대적으로 변하지 않았습니다."라고 베더는 주장합니다. "어느 날 갑자기 우리가 500파운드 3D 금형을 만들게 되었고 모두가 놀랐습니다." 그렇다 해도, 그는 이러한 금형 적층 제조가 복잡한 기하학이나 높은 반복(같은 금형 여러 번)이 있는 응용 분야에서 가장 비용 효율적임을 인정합니다.
AES는 베더 보고에 따르면 현재 BAAM 머신 4대를 소유·운영하며 최대 8피트 높이 부품 생산 가능합니다. 여러 조각을 결합해 훨씬 더 큰 부품도 제작되었습니다.