


수지

산업 제조
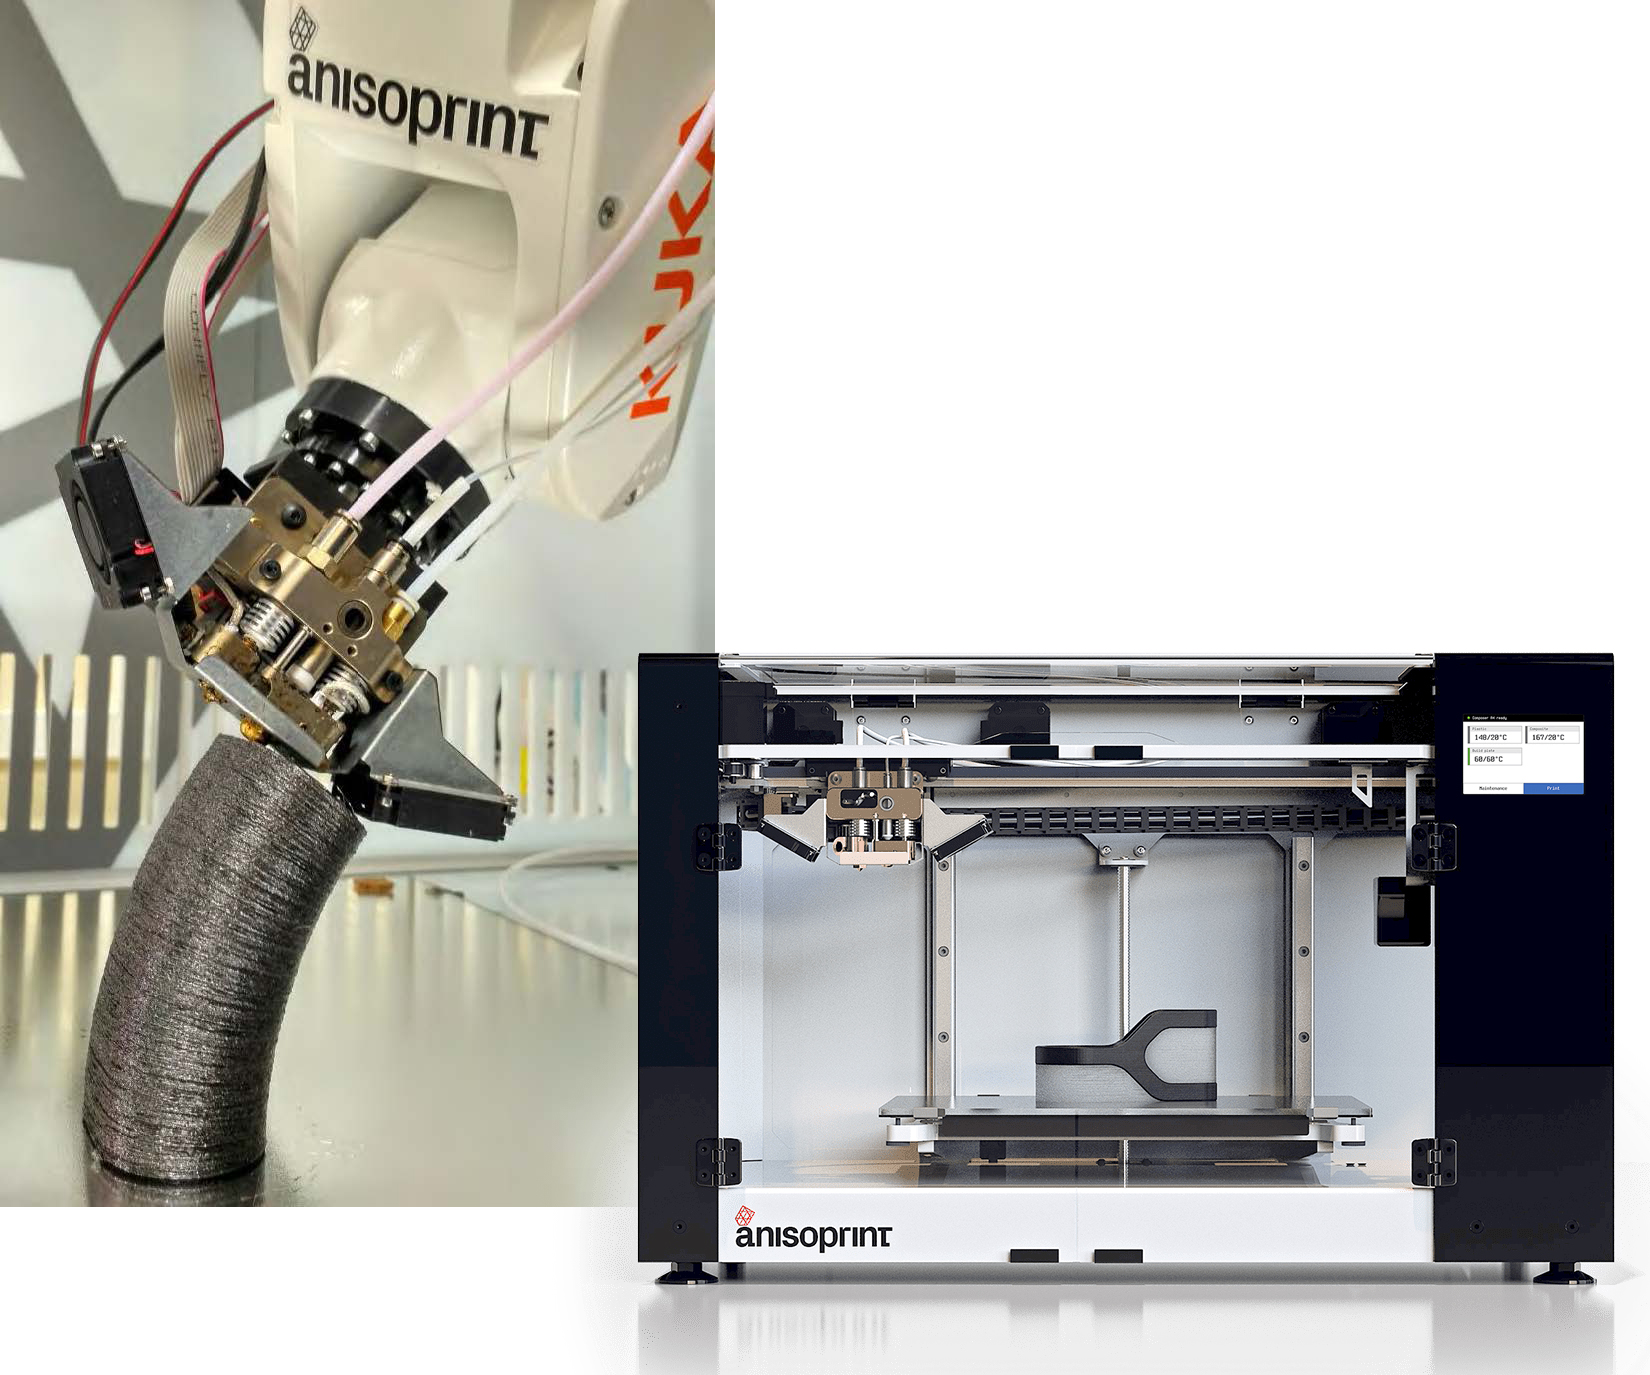
2014년 CEO Fedor Antonov가 설립한 Anisoprint(룩셈부르크 에슈슈르알제트)는 연속 섬유 복합재 3D 프린팅을 발전시키는 증가하는 기술 기업 중 하나입니다. 그러나 이 회사는 금속에서 복합재로 적층 제조(AM)를 전환하는 선구자로 알려지길 원합니다.
"복합재의 방향성 특성은 단점이 아닌 장점입니다."라고 Antonov는 말합니다. "단방향 탄소섬유 복합재는 금속보다 강하고 가볍습니다. 기존 제조와 금속 기반 AM은 복합재의 방향성 이방성을 완화해야 할 단점으로 보지만, Anisoprint는 이 이방성을 활용해 섬유를 배향·배치하여 구조적 하중을 정확히 충족시킴으로써 높은 강도와 강성을 유지하면서 부품 무게를 크게 줄입니다."
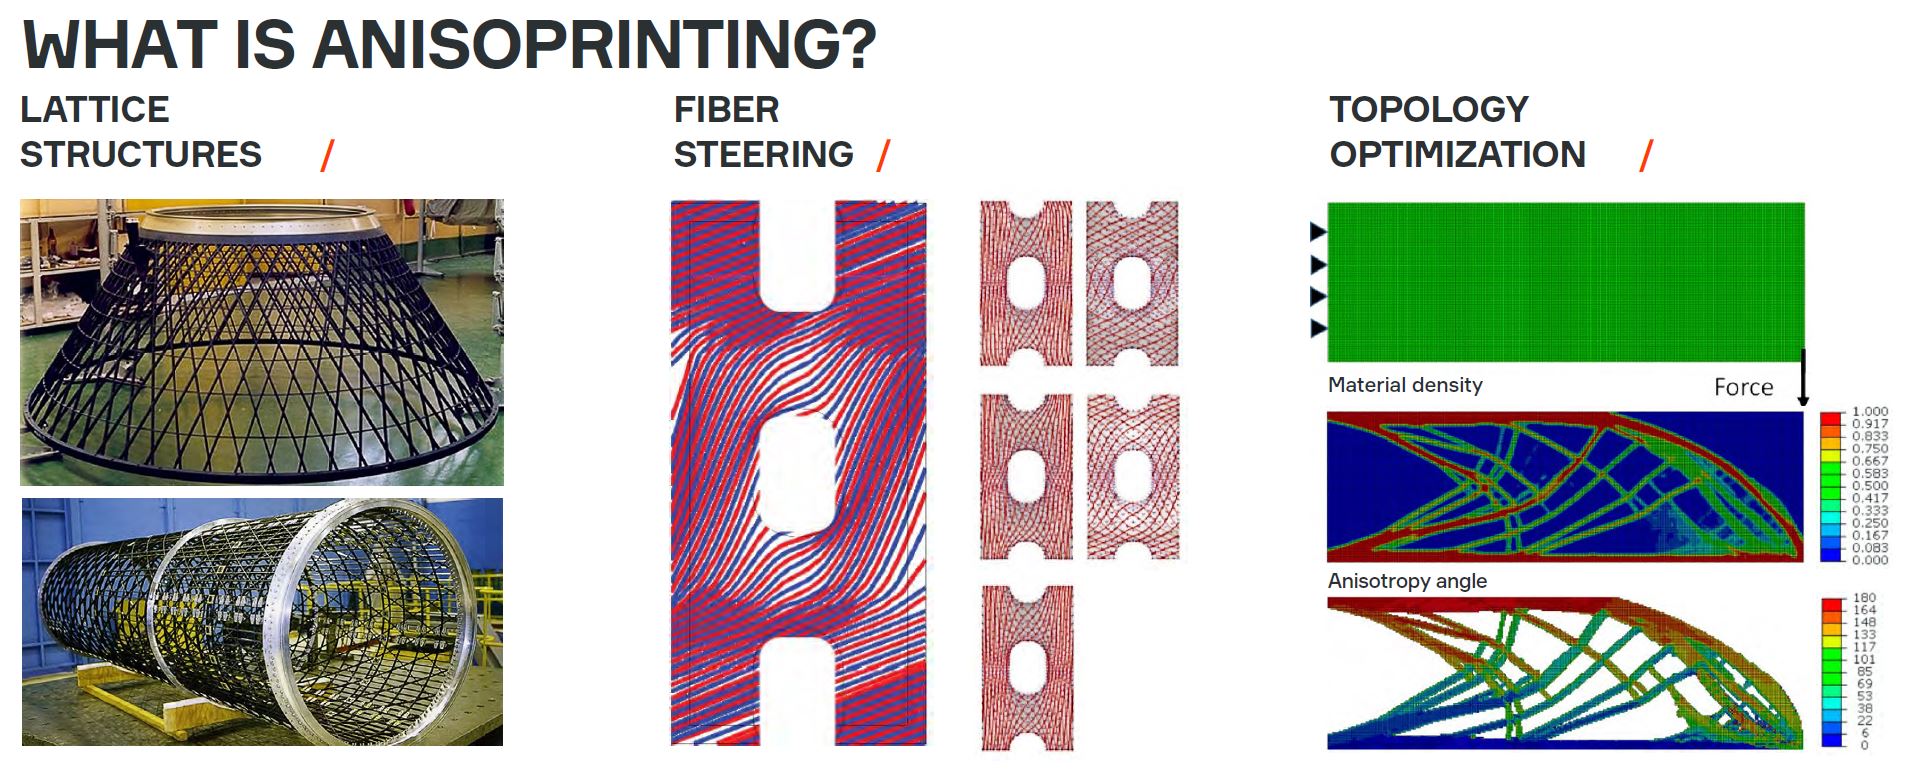
Antonov는 기존 복합재 제조가 준등방성 라미네이트, 홀 드릴링, 기계적 패스너 등 금속 산업의 관행을 일반적으로 사용해 왔다고 지적합니다. "이러한 방식은 복합재의 중량 및 성능 이점을 무효화합니다."라고 Antonov는 말합니다. "Anisoprinting 기술은 훨씬 더 빠르고 유연한 자동화 생산 방식을 제공합니다." 또한 위상 최적화 및 생성 설계 소프트웨어가 출력하는 더 효율적인 구조를 구현하는 방법을 제공합니다.
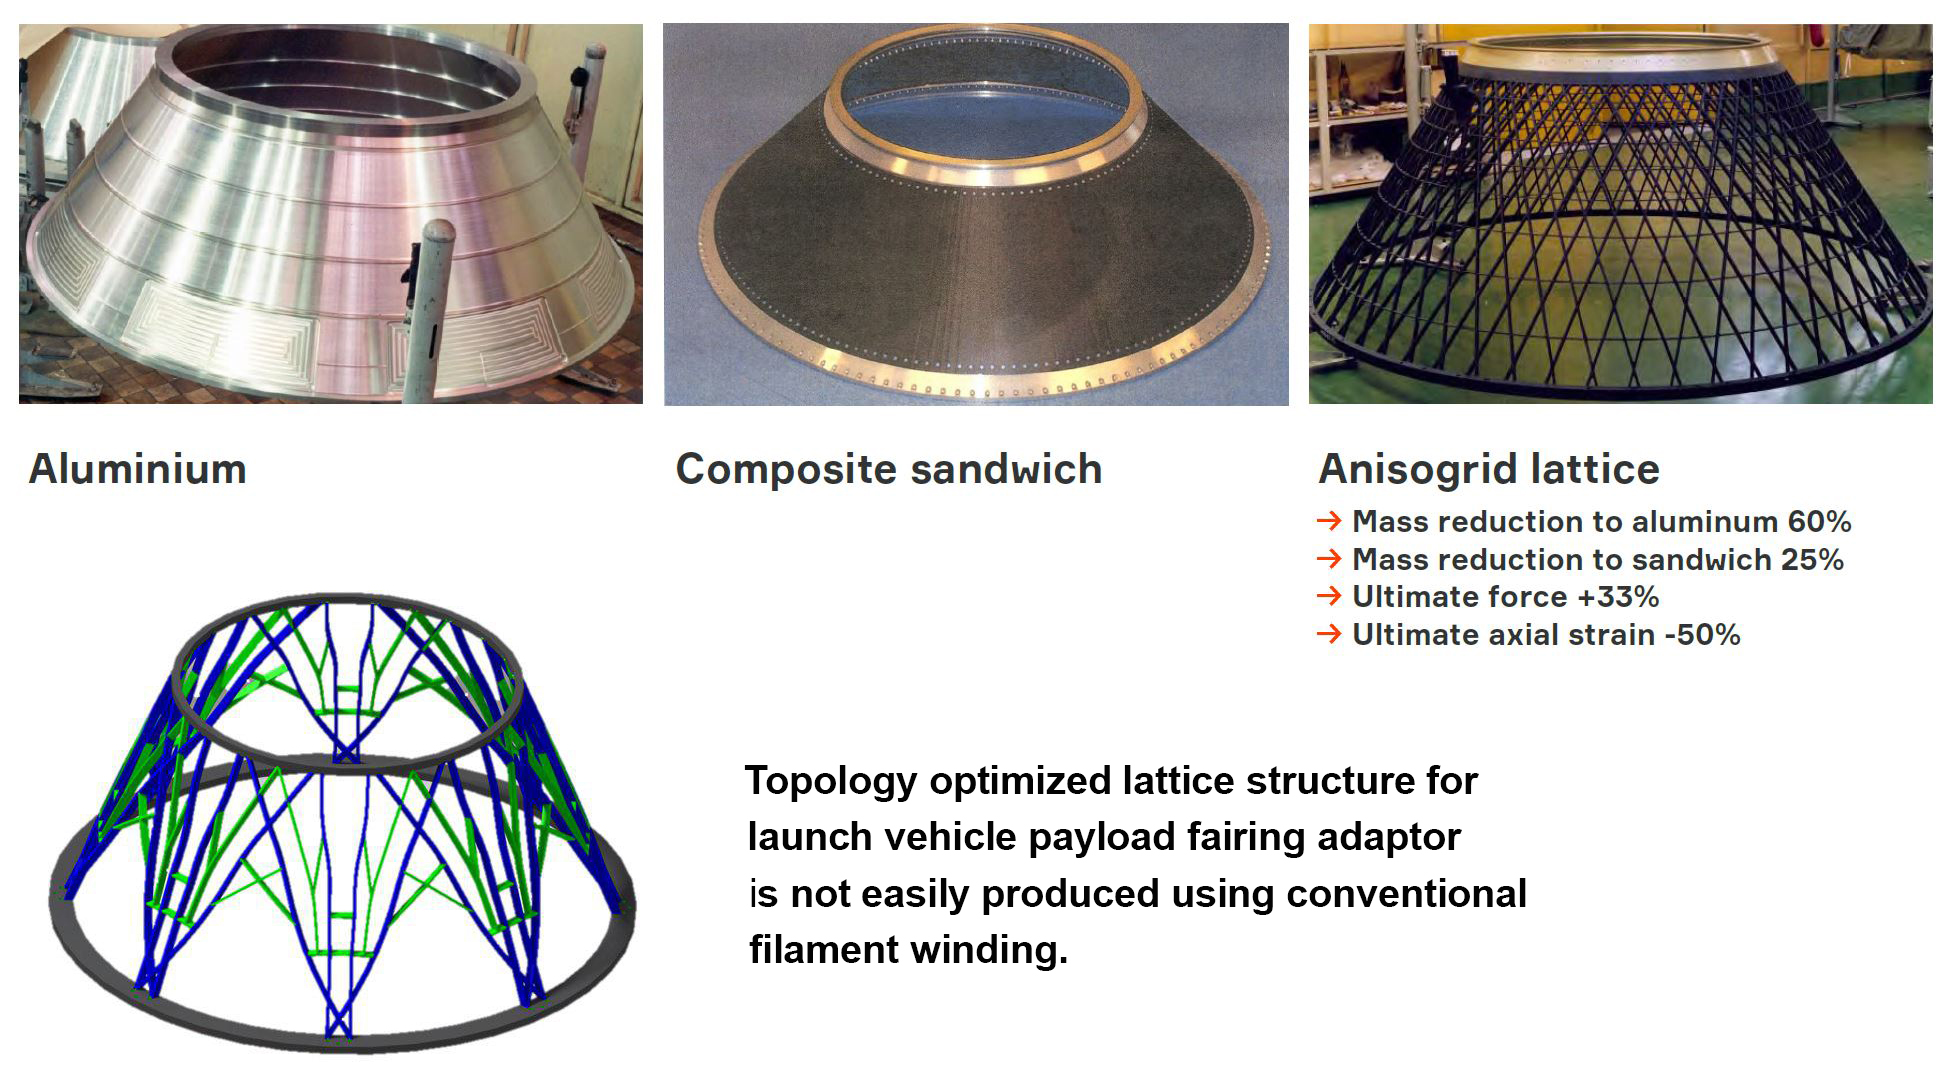
"자연의 가장 효율적인 구조인 나무와 뼈는 방향성 특성을 활용해 하중 지지 물질을 주로 하중 경로를 따라 배향합니다."라고 Antonov는 주장합니다. 그러나 이러한 위상 최적화 구조를 생산하기는 어렵습니다. 예를 들어 우주선 페어링 어댑터에 사용된 강한 경량 격자 구조는 일반적으로 필라멘트 와인딩으로 제작됩니다. 하지만 위상 최적화 버전은 추가 30% 중량 절감을 제공하지만 기존 복합 공정이나 최근 자동 섬유 배치(AFP)로는 더 이상 쉽게 생산할 수 없습니다.
"기존 이방성 격자 필라멘트 와인딩 구조는 툴링의 홈으로 달성하며, 립의 상대적으로 낮은 섬유 체적 비율로 교차시킬 수 있습니다."라고 Antonov는 말합니다. "AFP에서는 섬유 체적 함량이 항상 일정하므로 로컬 두께 변화 없이 섬유를 자르지 않고 립을 교차시키는 것이 불가능합니다."
(참고: 추가 연구는 https://www.researchgate.net/publication/321081593_Anisogrid_Payload_Adaptor_Structure_for_Vega_Launcher 참조)
파이버 스티어링은 AFP를 사용한 복합재 생산에 적용되는 기술로, 섬유를 직선 경로가 아닌 곡선 경로로 배치할 수 있게 합니다. AFP는 전통적으로 직선 경로를 사용했습니다. 파이버 스티어링으로 섬유 경로, 즉 복합 패널의 기계적 응답을 최적화해 기존 라미네이트보다 높은 성능을 발휘할 수 있습니다. 한 예에서 이 접근법은 직선 섬유 경로와 동일 질량의 기존 패널보다 44% 높은 제1 고유 진동수(진동 진폭 최소화 및 빠른 감쇠 허용)를 가진 우주선 태양광 어레이용 복합 기판 패널을 생산합니다. 또는 동일 주파수 성능으로 더 가벼운 패널을 달성할 수 있습니다.
파이버 스티어링은 위성용 구조 패널이나 고속 기계 부품 같은 부품의 설계 및 제조를 가능하게 하며 매우 높은 성능을 냅니다. 반복 가능한 공정으로 높고 일관된 품질을 달성하고 혁신적 신규 설계를 가능하게 합니다. 동일 기하학적 설계로 중량 감량에도 사용할 수 있습니다. 출처 | "Fibre-Steering technology for advanced composite panels" (원본 링크는 esa-tec 서버에서 더 이상 사용 불가: https://www.esa-tec.eu/space-technologies/from-space/fibre-steering-technology-for-advanced-composite-panels/)
"Anisoprinting은 격자 구조와 파이버 스티어링의 결합으로 위상 최적화 부품을 구현합니다."라고 Antonov는 말합니다. "이는 프린팅 복합재의 핵심 기술입니다. 예를 들어 상업용 항공기 동체 패널에 컷아웃이나 구멍이 있을 때 어떻게 만드나요?
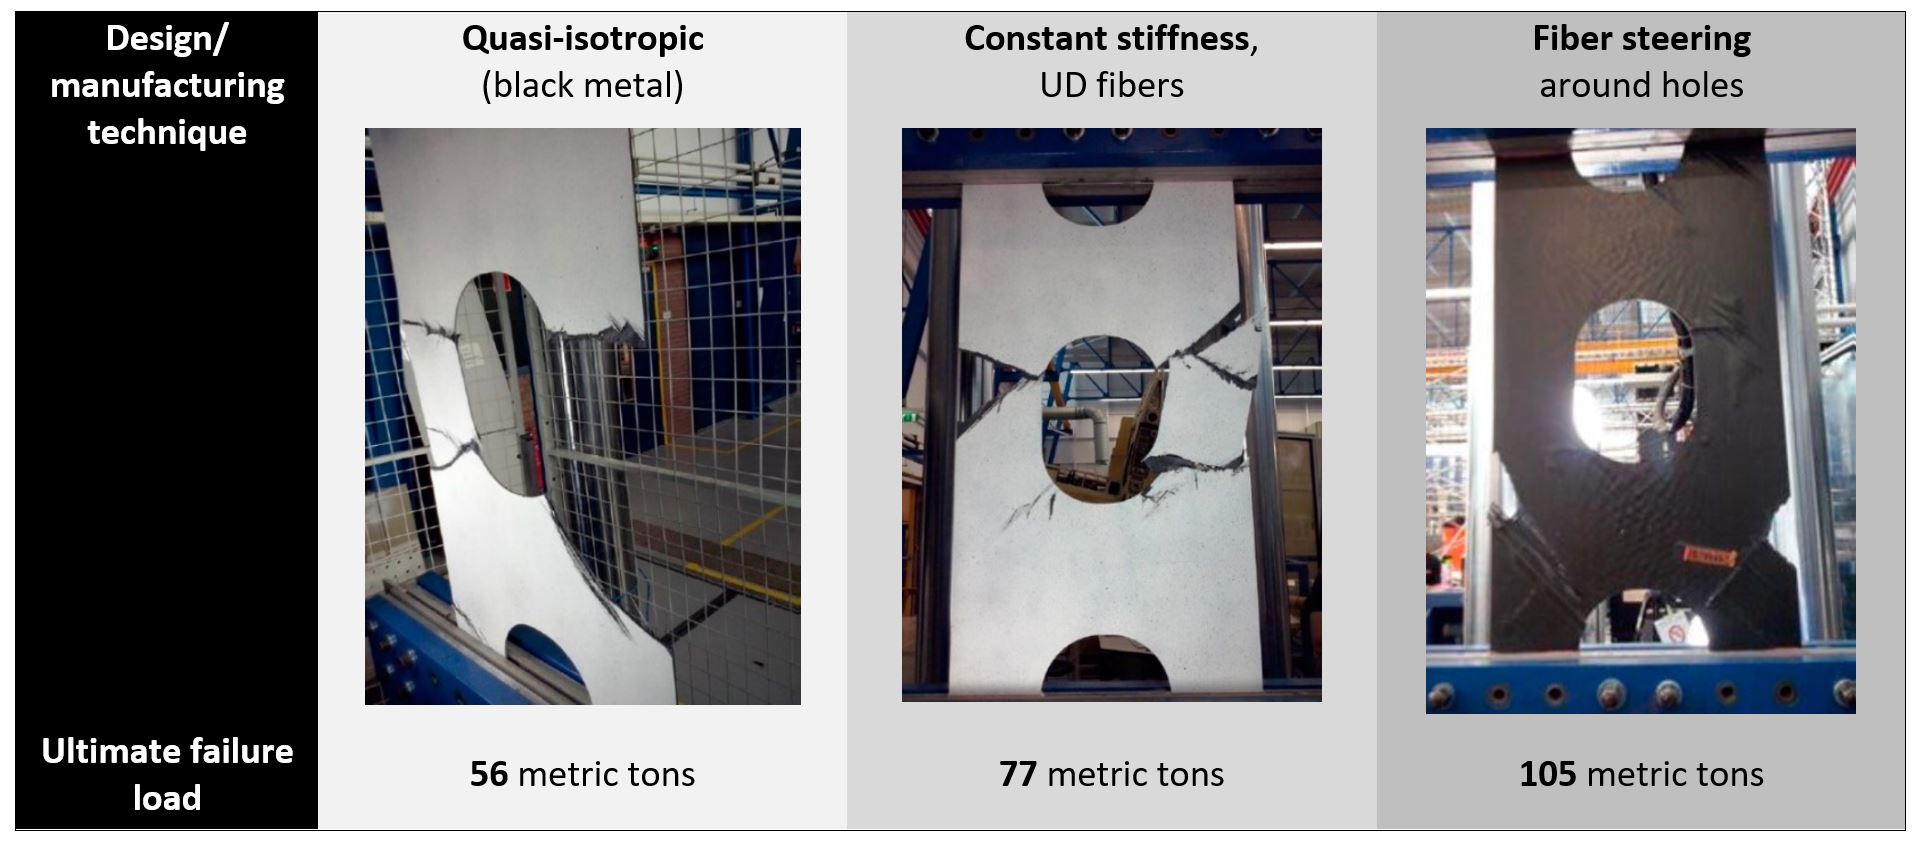
그는 동일한 두께와 무게의 복합 시편을 CNC 가공된 구멍이 있는 상태로 제작하는 세 가지 기술을 제시합니다(아래 표 참조). 압축 시험에서 파이버 스티어링으로 만든 시편의 궁극 압축 하중이 준등방성 복합재('블랙 알루미늄')의 2배, 일정 강성 UD 라미네이트보다 30% 높았다고 합니다. "따라서 파이버 스티어링은 강력한 도구입니다." Antonov는 말합니다. "Anisoprinting은 섬유 체적과 생산성을 높이면서 AFP 파이버 스티어링으로 나아갈 것이고, AFP는 우리 쪽으로 더 유연하게 이동할 것입니다."
Antonov가 말하는 '유연성'은 3차원 공간에서 섬유를 임의의 경로에 배치할 수 있는 정도를 측정합니다. Arevo 같은 연속 섬유 3D 프린팅 상용화 기업도 이런 유연성을 주장합니다. "Arevo 기술은 Coriolis, Automated Dynamics, Electroimpact 같은 AFP 기업들과 크게 다르지 않습니다." Antonov는 말합니다. "단지 소형화했고 얇고 넓은 테이프 대신 두껍고 좁은 테이프에 레이저 AFP 헤드를 사용할 뿐입니다. 모두 같습니다." Arevo의 3D 프린팅 기술은 처음부터 로봇 기반이었습니다. Anisoprint 기술이 로봇 플랫폼으로 이동하면 어떻게 변할까요?
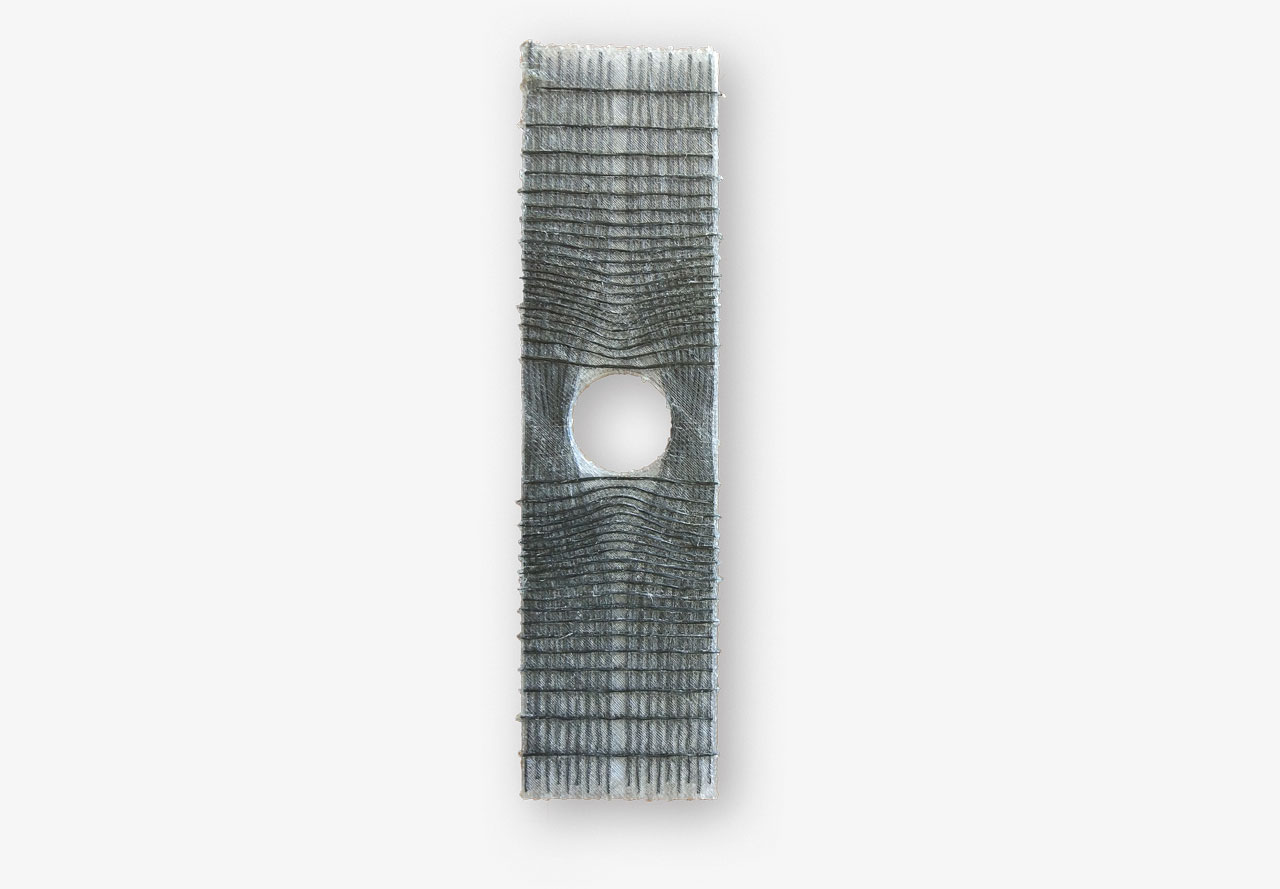
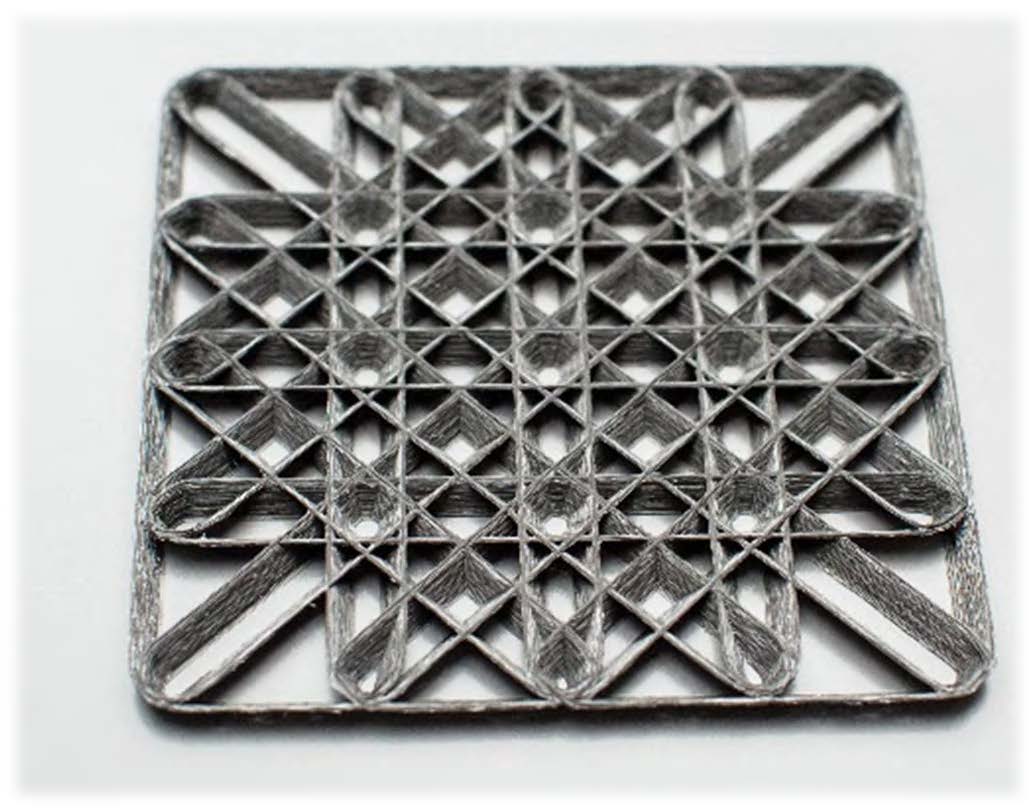
파이버 스티어링을 사용한 Anisoprint 3D 프린팅 복합 시편 예시.
Antonov와 공동 창업자들(Andrey Azarov, Alexey Khaziev, Mikhail Golubev, Zafer Gürdal)은 2011년 설립된 모스크바 서부의 새로운 대학 Skolkovo Institute of Science and Technology(Skoltech)에 있었습니다. 2014년 Antonov는 Skoltech의 새로운 복합재 기술 센터 구축을 위해 3D 프린팅 개발을 시작했습니다. 당시 복합재 센터 디렉터는 Zafer Gürdal로, 2015년 사우스캐롤라이나 대학 McNair Center로 돌아갔습니다. 그곳은 현재 복합재 및 연속 섬유 3D 프린팅 R&D로 유명합니다.
"Zafer Gürdal이 떠날 때 Skoltech에서 스핀오프하기로 결정했습니다." Antonov는 설명합니다. "2015년 여름까지 프로토타입 CFC 프린트 헤드를 개발했습니다. 다음 목표는 데스크톱 프린터 개발이었습니다."
Anisoprint는 2017년 Composer 데스크톱 프린터를 출시했습니다. Markforged 연속 섬유 프린터와 유사하게 Anisoprint의 Composer는 두 개의 프린트 노즐을 사용합니다: 하나는 연속 섬유 보강용, 하나는 플라스틱 매트릭스용. 유리 프린트 챔버 내에 있으며, 유리 프린트 베드는 120°C까지 가열 가능해 수축 효과를 최소화합니다. 현재 두 가지 크기로 제공:
표준 노즐 직경 0.4mm로 Composer의 프린트 속도는 비보강 시 10~80mm/s, 연속 섬유 보강 시 1~20mm/s로 인용됩니다. Anisoprint는 PLA, PETG, ABS, 나일론, PC 등 많은 플라스틱을 압출할 수 있으며, 자사 복합 탄소섬유(CCF) 소재로 보강 가능하고 최근 복합 현무암 섬유(CBF) 프린트 소재도 출시했습니다.
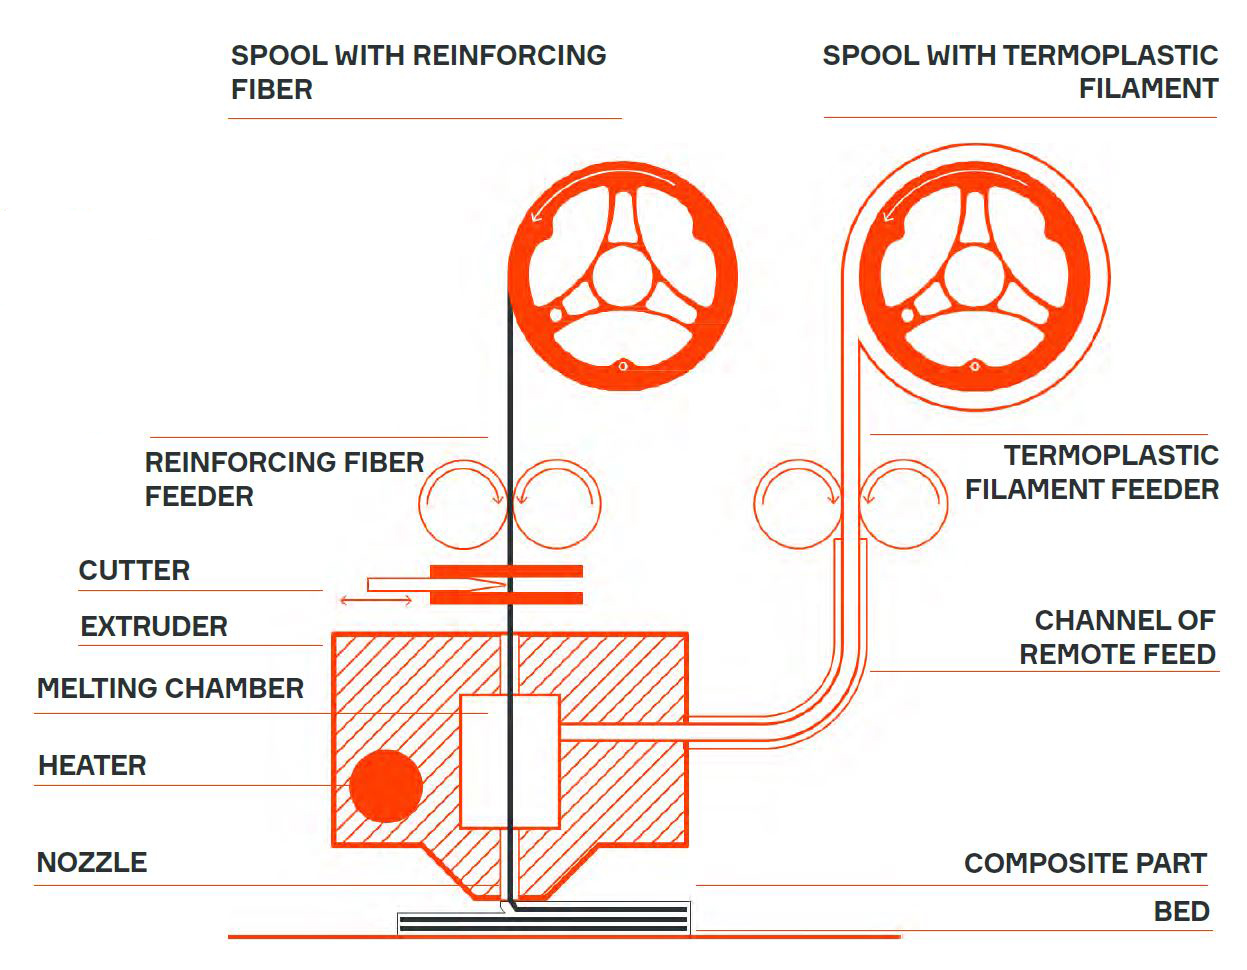
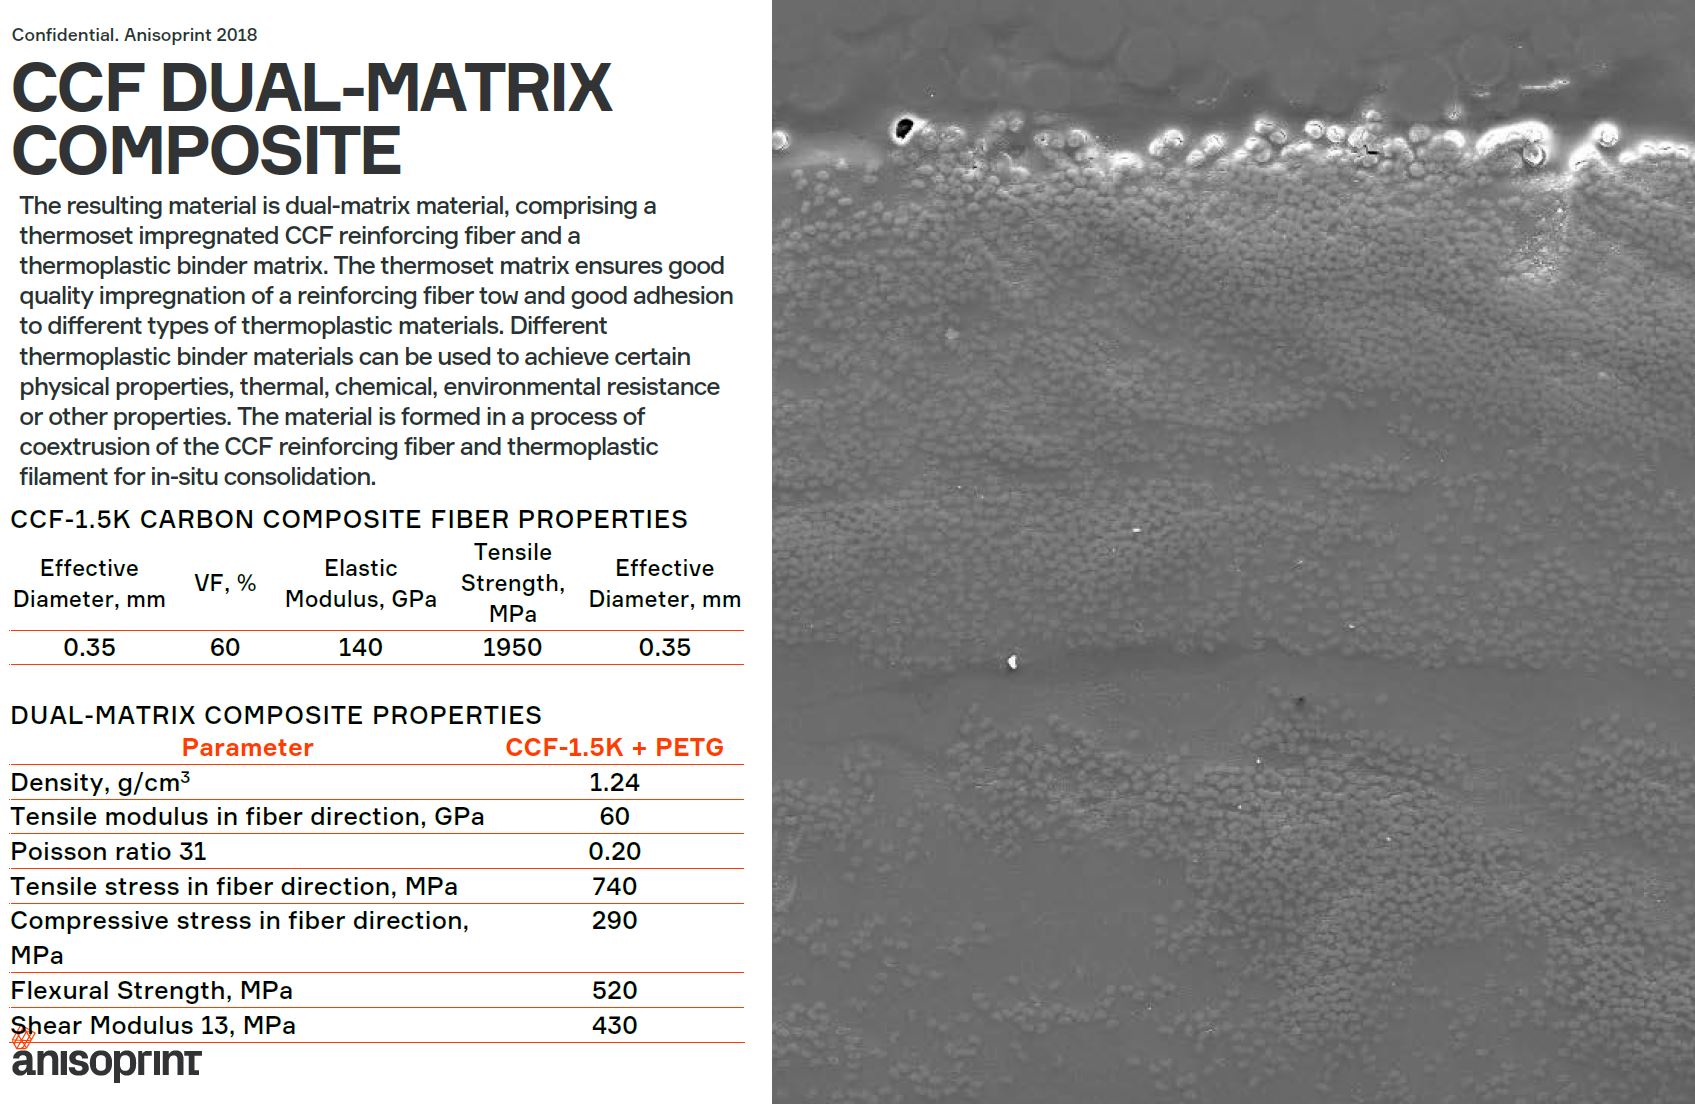
그러나 Anisoprint는 다른 연속 섬유 3D 프린팅 기술과 상당히 다릅니다. 왜냐하면 연속 섬유 보강재를 열경화성 폴리머로 먼저 함침시킨 후 프린팅 중 용융 열가소성 필라멘트에 압출하기 때문입니다. "이 이중 매트릭스 접근법은 낮은 기공률, 섬유-폴리머 간 우수한 접착, 탁월한 기계적 특성을 보장합니다." Antonov는 단언합니다.
그는 계속합니다. "Proton M 발사체 페이로드 어댑터용 필라멘트 와인딩 이방성 격자 발명가인 V.V. Vasiliev가 우리 자문 위원회에 있는데, 실제로 열경화성-열가소성(TS-TP) 이중 매트릭스 소재 사용이 단일 열경화성 또는 열가소성 매트릭스 사용보다 이점이 있음을 입증했습니다. 열경화성 매트릭스 소재는 취성 문제가 있어 섬유가 파괴되기 훨씬 전에 매트릭스가 크랙이 생깁니다. Vasiliev는 이중 매트릭스 접근법으로 이를 완화할 수 있음을 증명했습니다."
Anisoprint가 사용하는 열경화성 수지는 다성분 에폭시이며, 최종 프린트 라미네이트의 섬유 함량은 Technical University of Munich(TUM) 테스트 기준 최대 45%입니다.
Anisoprint의 특허 출원 중인 제공 사항에는:
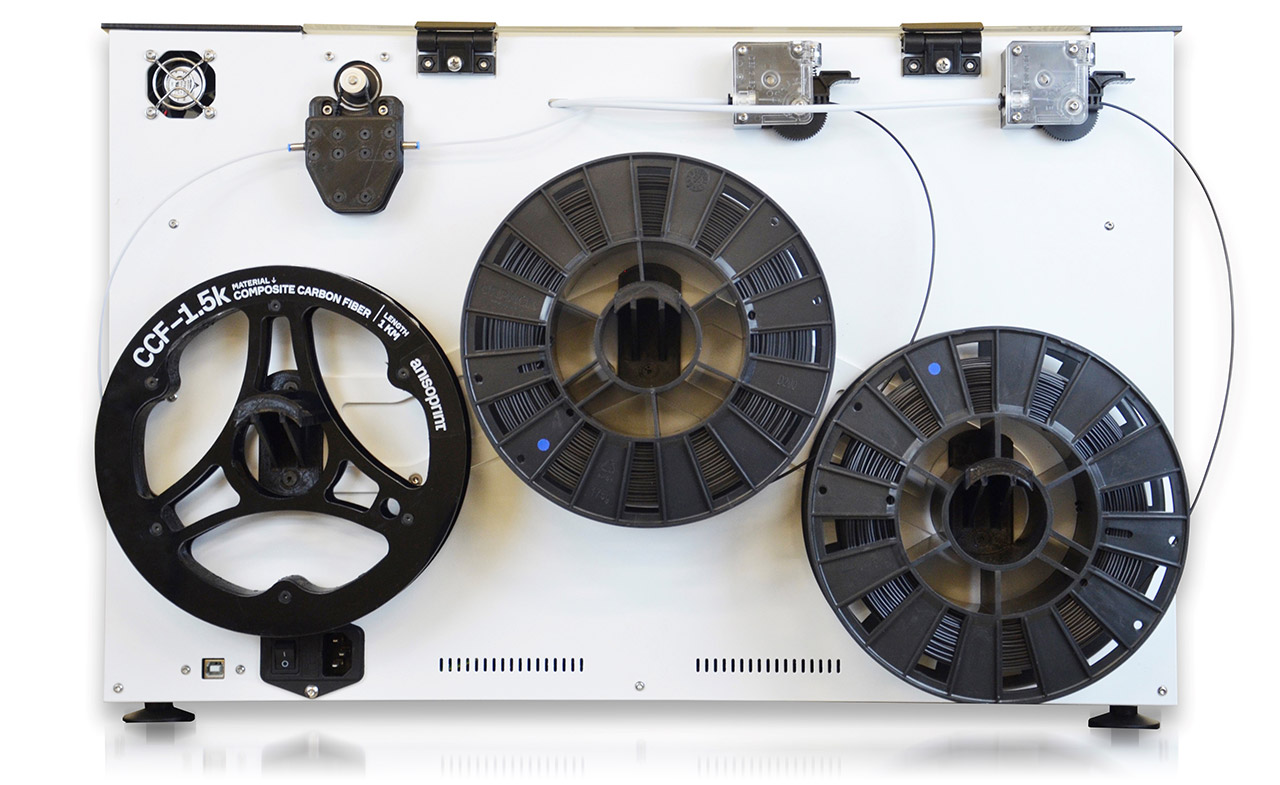
적층 제조를 위한 복합 섬유 공동 압출(CFC) 기술로, 자동화된 단일 단계 공정으로 열가소성 폴리머를 연속 섬유(탄소, 현무암 등)로 강화하며 툴링이나 후처리 없이 콘솔리데이션 및 경화.
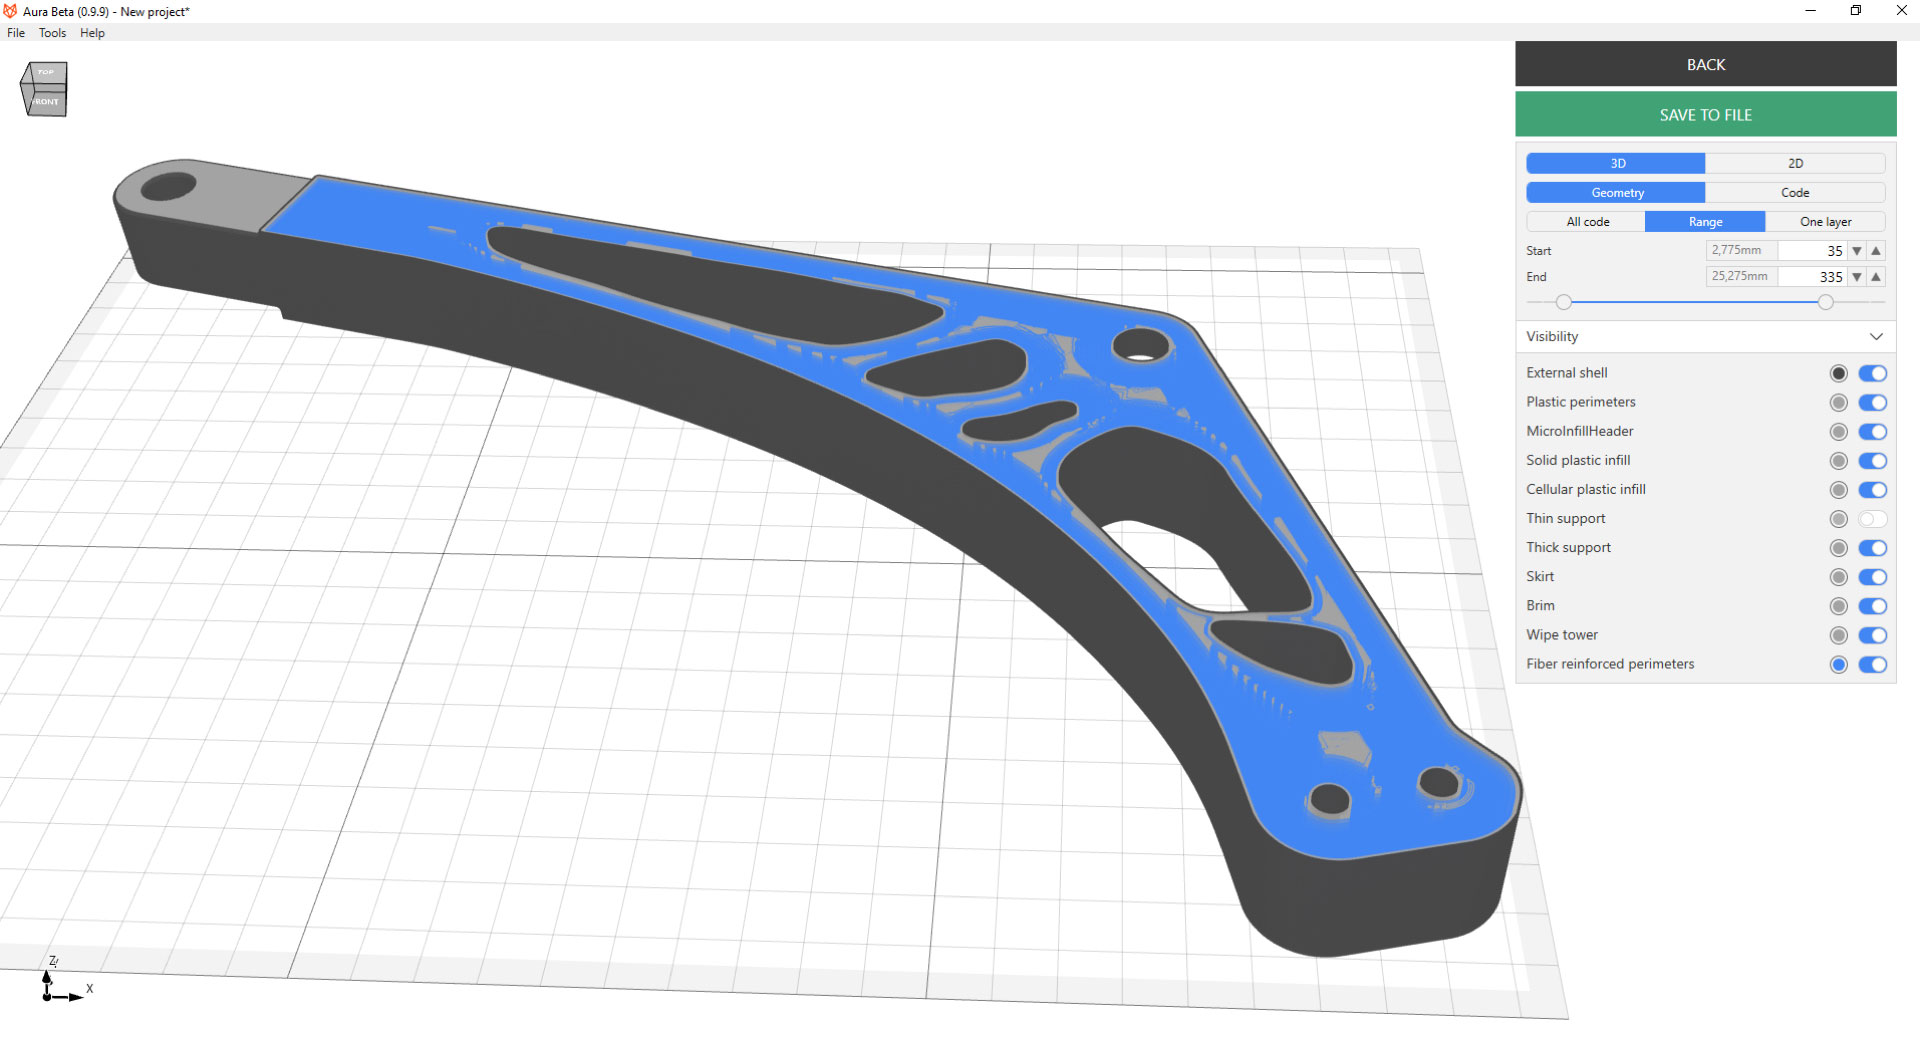
Composer CFC 프린터뿐만 아니라 기존 FFF 프린터용 3D 모델을 제조용으로 준비하는 Aura 슬라이서 소프트웨어.
Composer 데스크톱 3D 프린터(A4, A3, A2 세 가지 크기).
PROM 산업용 프린트 시스템 패밀리(로봇 및 갠트리 옵션), 2020년부터 상업적 제공 예정.
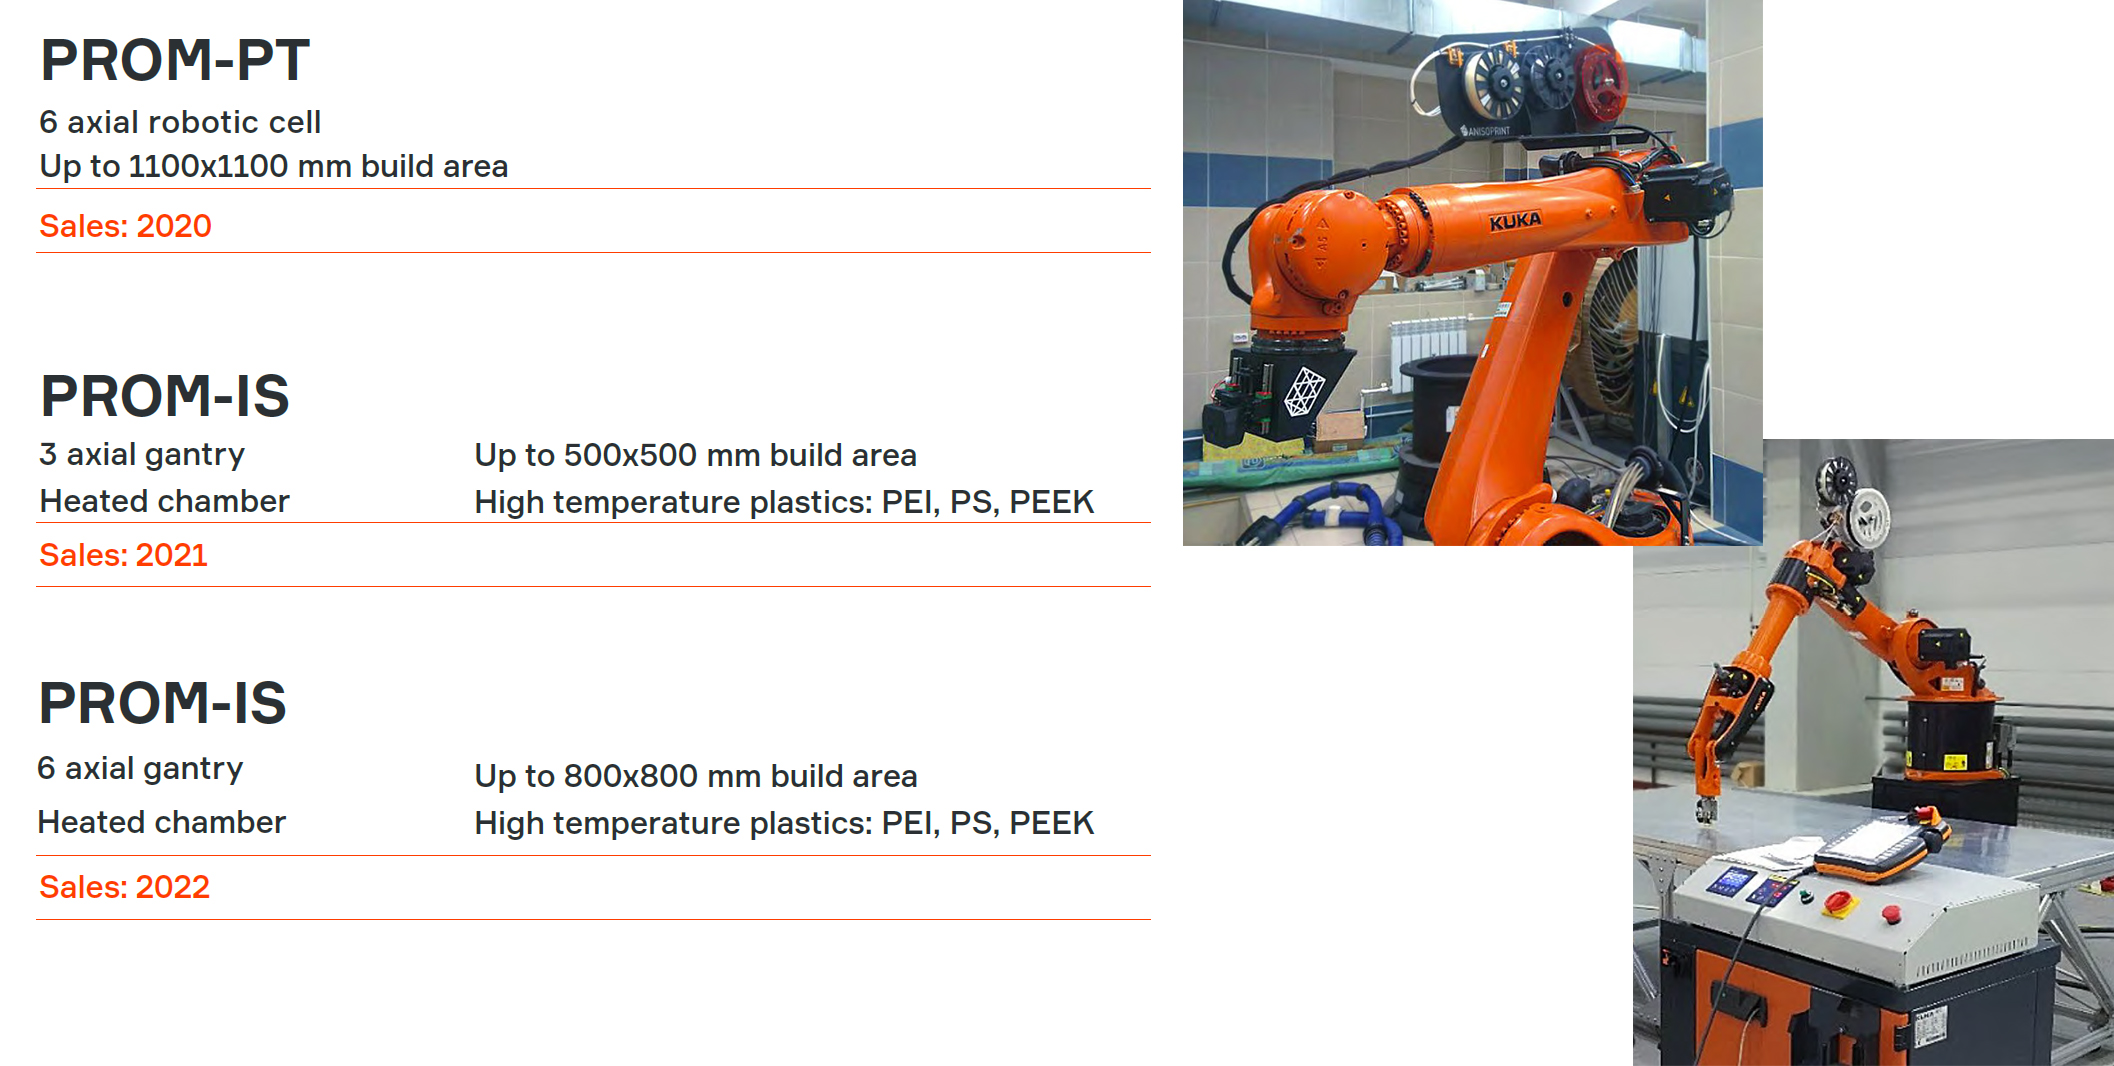
"로봇은 프린팅 중 이미 구조물이 있는 좁은 공간에 맞춰 헤드를 이동시켜야 하므로 다른 프린트 헤드가 필요합니다." Antonov는 설명합니다. "2D 평면에서는 문제가 안 됩니다. 하지만 3D 공간에서는 이미 구조가 있는 곳에 섬유를 놓아야 합니다. 이상적인 접근성은 바늘로 달성됩니다. 그래서 타협안인 바늘 같은 프린트 헤드가 필요합니다."
그는 산업용 제어 등 다른 차이점도 언급합니다. "데스크톱 프린터는 Arduino 같은 소비자 전자제품 기반입니다. 하지만 더 큰 로봇 시스템에는 산업용 모션 제어와 인터페이스, 레이저 측정 등 다양한 인시츄 품질 보증이 필요합니다. Markforged도 대형 기계에 이를 탑재했습니다. 가열/냉각 센서와 제어 수정도 필요합니다." 그는 이 모든 게 시간과 자원이 들고, 지난 2년간 데스크톱 기계 개발이 우선순위였지만 이제 로봇 시스템도 개발 중이라고 덧붙입니다.
Antonov는 Anisoprint 소프트웨어가 초보자와 고급 사용자 모두를 지원하는 유연성을 가졌다고 설명합니다. "소프트웨어는 사용하기 쉽지만, R&D 연구소가 프린트 파라미터를 변경할 수 있는 능력이 중요합니다."라고 그는 설명합니다. 실제로 고객에는 MFPA 연구소(독일 바이마르), Brightlands Materials Center(네덜란드 헬레엔), 뮌헨 공대뿐만 아니라 Schunk Carbon Technology, Airbus, BMW 같은 제조사도 포함됩니다.
Anisoprint, 3D 프린팅 복합 마이크로위성 부품으로 경량 금속 대비 최대 45% 중량 절감 달성.
오픈 소재 플랫폼을 표방하는 Anisoprint는 새로운 프린트 소재와 부품 개발을 위한 더 많은 파트너십도 모색 중입니다. 6월에는 몰타 기반 Thought3D와 Magigoo 접착제 사용 계약을 발표했습니다. 이는 첫 프린트 레이어를 프린트 베드에 고정해 부품 박리를 방지합니다. "나쁜 첫 레이어 접착은 프린트 초반이 아닌 중간에 부품을 망칠 수 있는 가장 흔한 문제 중 하나입니다." Antonov는 설명합니다. "이는 고객이 다양한 열가소성 수지를 선택할 수 있는 우리 오픈 소재 시스템에서 특히 중요합니다. 각기 다른 프린트 파라미터가 필요하므로 Aura 슬라이서 소프트웨어에 여러 첫 레이어 설정을 도입했습니다. 또한 모든 Composer 박스에 Magigoo 스틱을 포함해 고객이 좋은 첫 레이어 접착을 위한 적절한 솔루션을 바로 갖출 수 있게 했습니다."
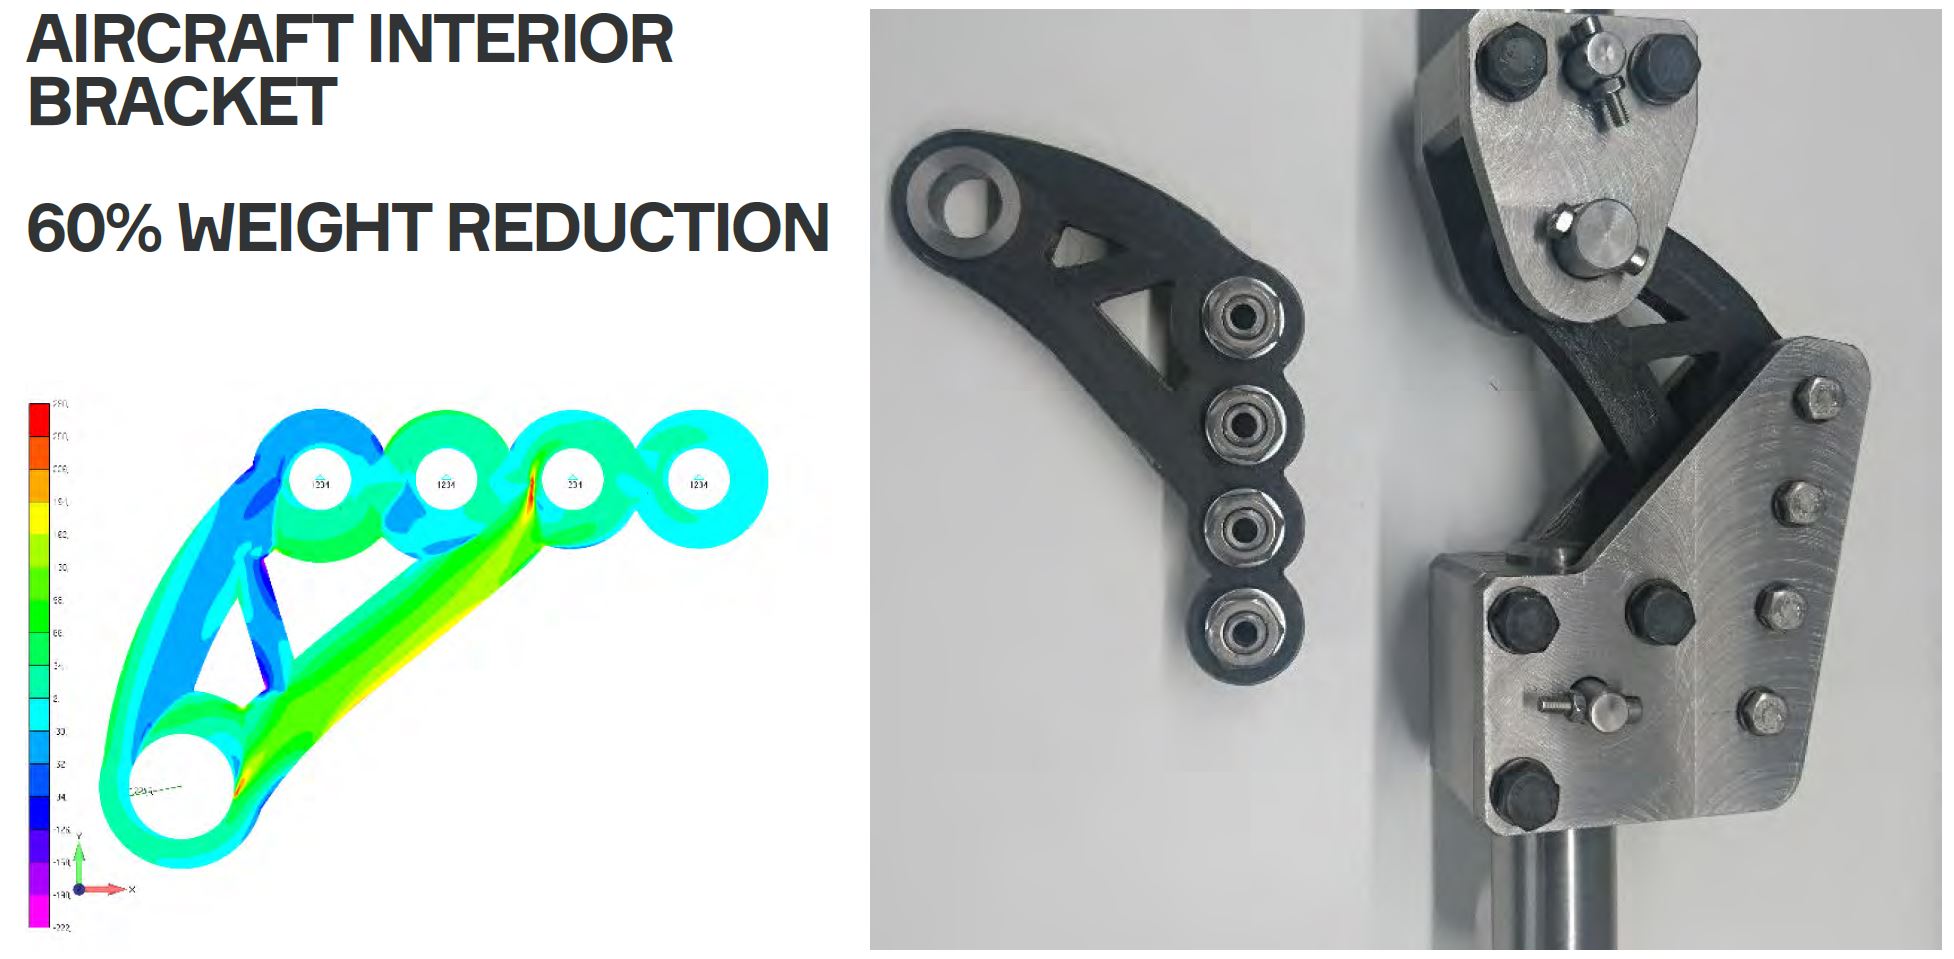
Anisoprint는 자사 기술이 항공우주부터 소비재, 의료까지 많은 분야에 적용 가능하다고 말합니다. 한 예로 1.5톤 하중을 견디는 항공기 시트 지지대가 알루미늄 대비 40% 중량 절감을 달성했습니다. 평균 단일 통로 여객기에 100개 이런 고정구가 있으면 연료 및 전체 운영 비용에서 상당한 절감 효과가 누적됩니다.
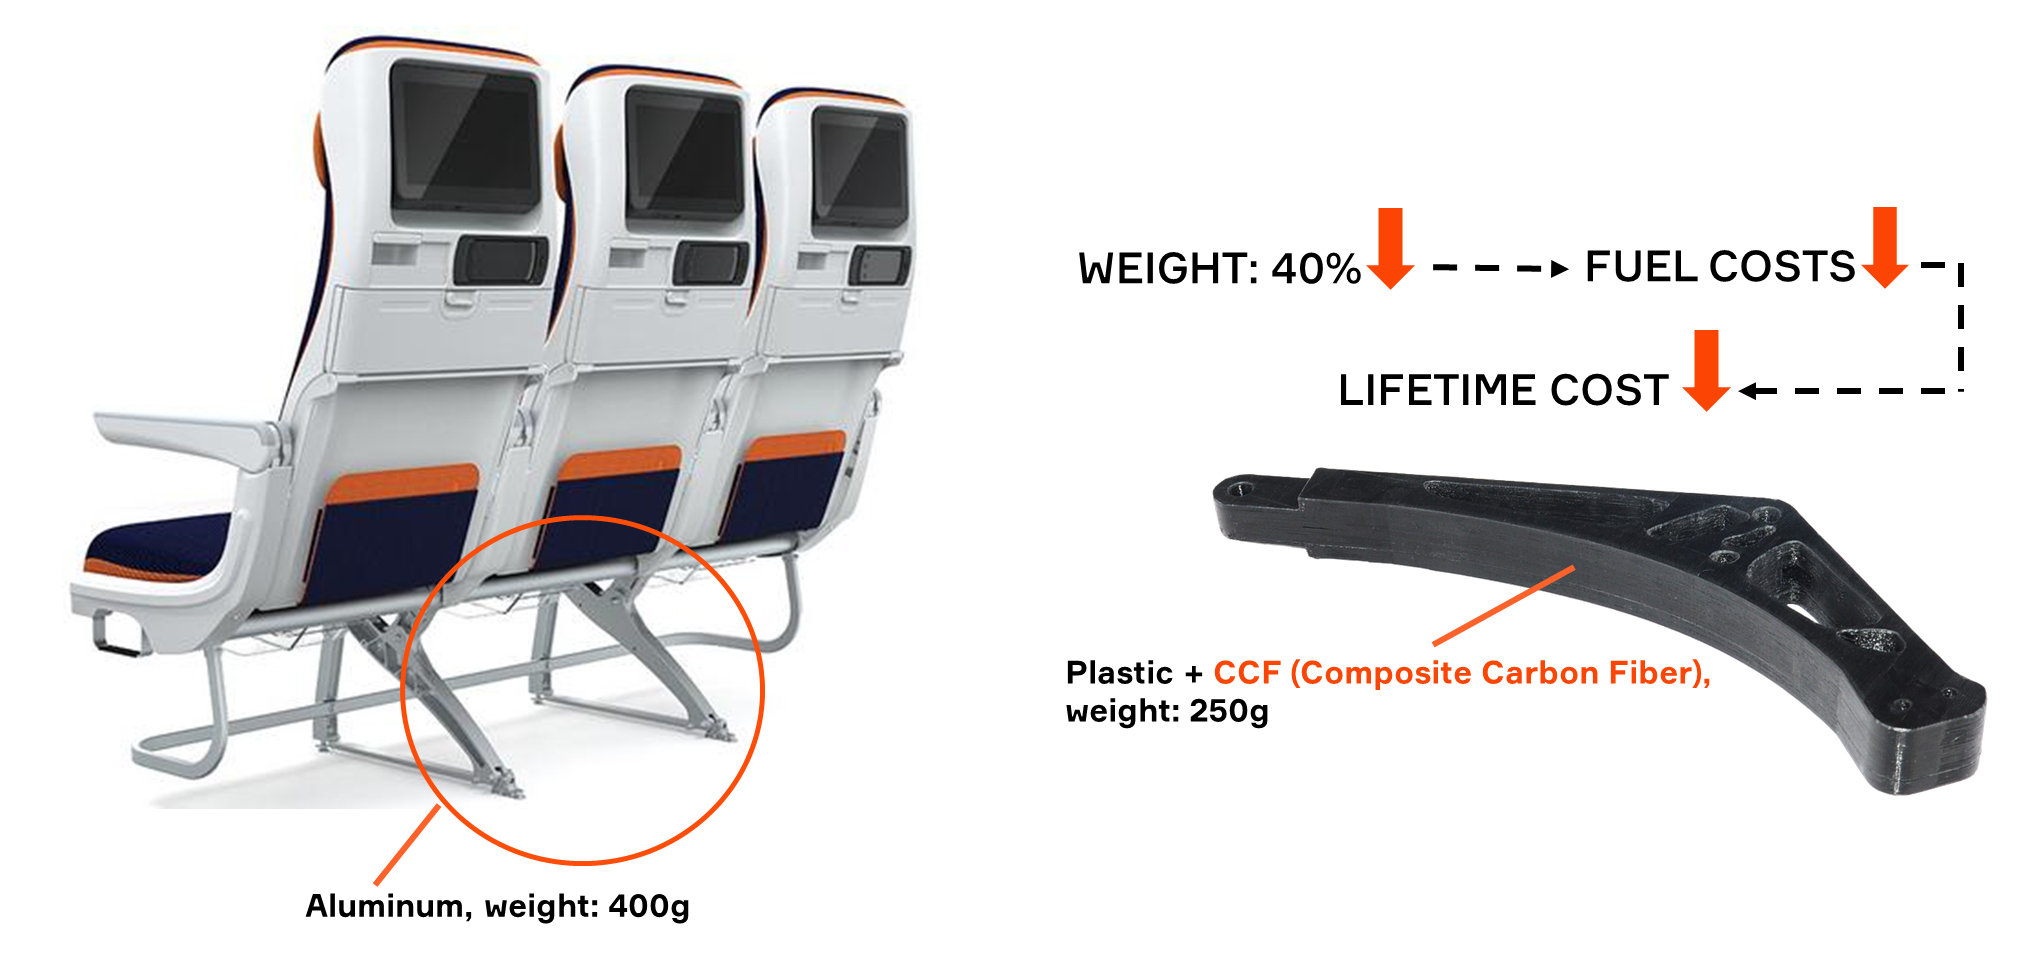
Anisoprint 3D 프린팅 복합 항공기 시트 지지대, 알루미늄 대비 40% 중량 절감.
또 다른 사례는 요거트 포트 성형용 피스톤으로, 유제품 생산 라인에 사용됩니다. 이런 피스톤은 일반적으로 밀링된 폴리아미드로 만들어지지만, 손상 시 교체에 3개월이 걸리고 그 기간 생산 라인이 중단됩니다. Anisoprint Composer로 프린트된 부품은 수명이 더 길고 생산 라인 다운타임을 3개월에서 24시간으로 단축했다고 합니다.
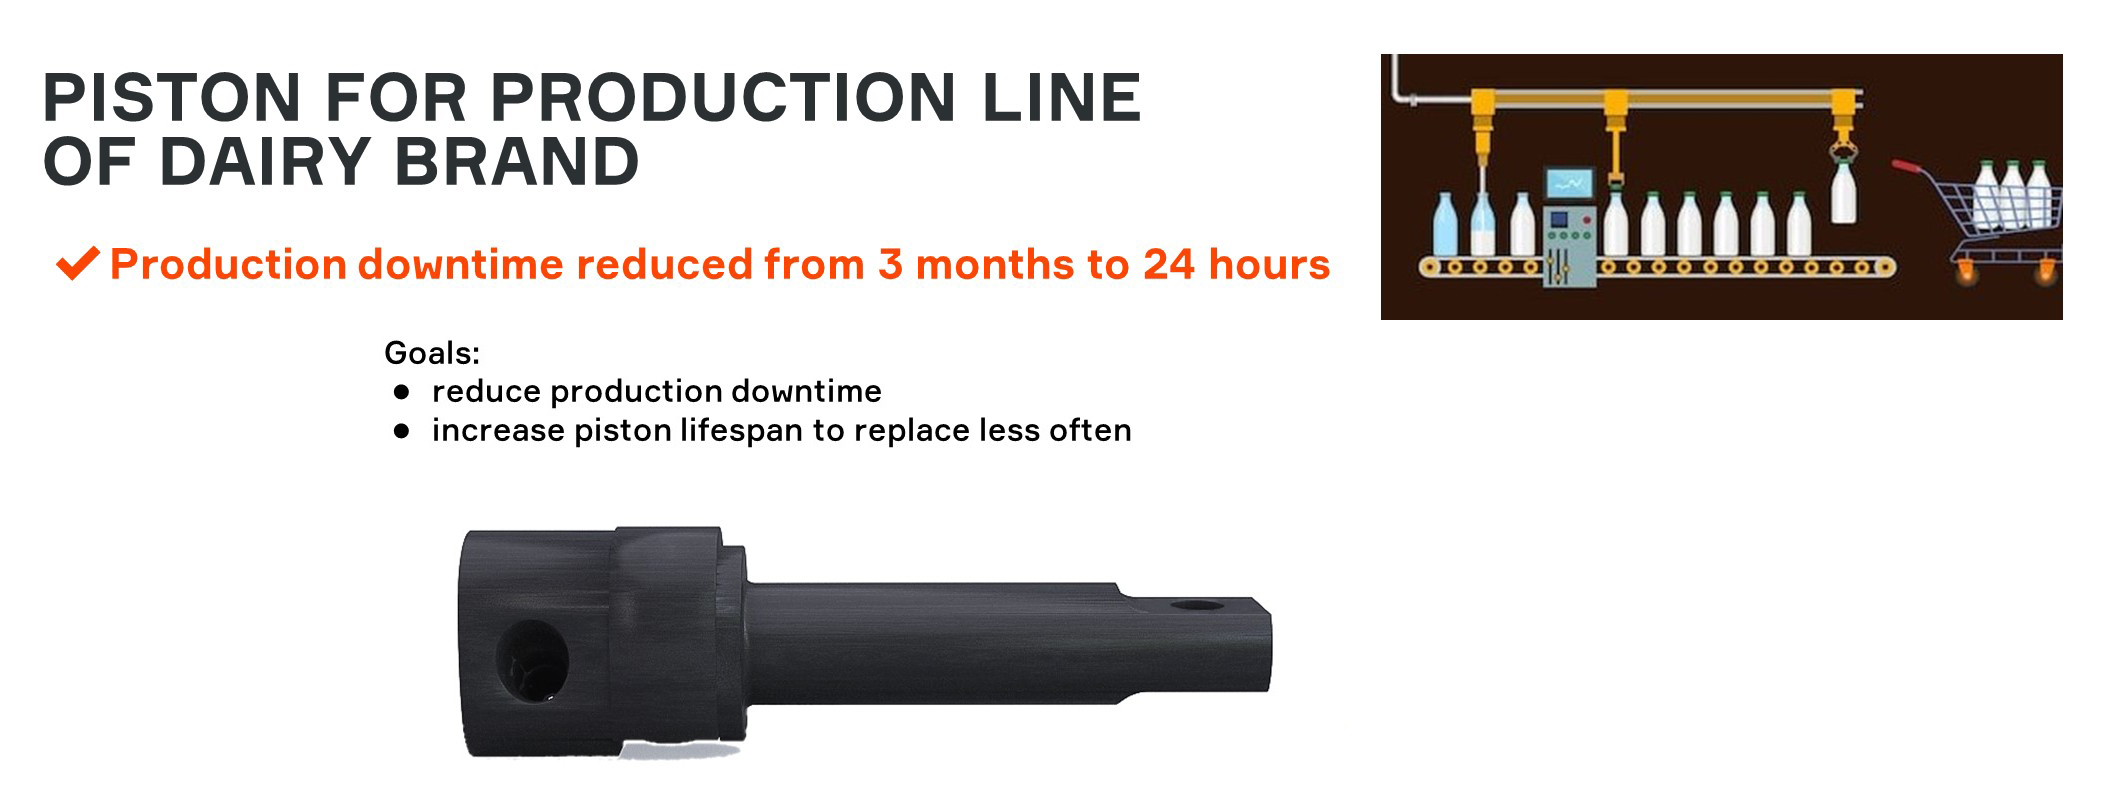
Anisoprint, 유제품 생산 라인 부품 요구사항을 3D 프린팅 복합 피스톤으로 충족하면서 교체 시간을 획기적으로 단축.
"Anisoprinting은 복합 섬유 공동 압출을 통해 최적의 복합 구조 설계와 생산을 가능하게 합니다."라고 Antonov는 말합니다. "열가소성 폴리머가 연속 섬유로 강화되고, 단일 단계 완전 자동화 공정으로 콘솔리데이션 및 경화되며 후처리가 필요 없습니다. 그 결과 전통적인 금속과 플라스틱보다 몇 배 더 강하고 가볍고 저렴하며 기존 복합재보다도 우수한 부품을 얻습니다."
수지
적층 제조(3D 프린팅 등)가 특히 항공우주 같은 하이테크 산업에서 채택이 증가함에 따라, 스페이셜 제품 관리 이사 레이 백리(Ray Bagley)와 대화하며 이 매혹적인 트렌드에 대한 이해를 구축합니다. 이 인터뷰에서 레이는 수십 년간 제조 공정의 주축이었던 절삭 제조가 적층 제조와 어떻게 다른지, 후자가 새로운 이점과 과제 측면에서 무엇을 제공하는지 살펴봅니다. 인터뷰어: 먼저 적층 제조와 절삭 제조의 주요 차이점을 명확히 해 봅시다. 레이 백리: 절삭 제조에서는 재료 덩어리에서 시작하여 최종 형태에 도달할 때까지 비트별로
산업 혁명 이후 제조 기술은 끊임없이 발전해 왔습니다. 기업은 항상 더 빠르고, 저렴하거나, 더 나은 생산 방법을 찾고 있습니다. 지난 몇 십 년 동안 맞춤형 부품 제조에 가장 신뢰할 수 있는 공정 중 일부는 두 가지 측면으로 나뉘었습니다: 적층 제조(Additive Manufacturing) 또는 감산 제조(Subtractive Manufacturing). 재료에는 플라스틱, 열가소성 수지, 철, 강철, 탄소 등이 포함될 수 있습니다. 적층 제조와 감산 제조 공정 모두 재료로부터 객체를 만드는 데 사용되지만, 둘은 동일하지 않습니