자동 프리포밍: 7부 – 필 게젤샤프트(Fill Gesellschaft)가 스키 생산을 혁신한 방법
프리포밍에 대한 7부작 시리즈의 마지막 편입니다. 시리즈 전체는 아래 링크를 참조하세요:
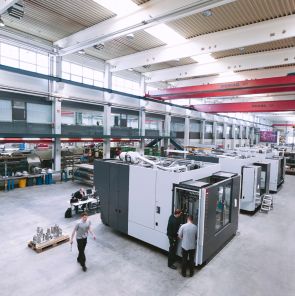
출처: 필 게젤샤프트
자동화 적용 사례
필의 최초 머신들은 피셔(Fischer)사의 스키 생산 자동화를 위해 개발되었다. 오늘날 원래 연간 생산량의 80%를 단 25%의 인력으로 생산한다. 스키는 유리/탄소섬유 복합재, 우드 코어, 스틸 에지, 다양한 플라스틱이 층을 이룬 하이브리드 설계임을 주목할 필요가 있다.
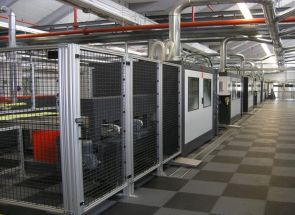
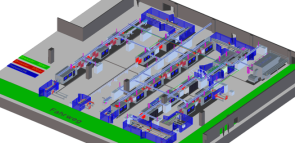
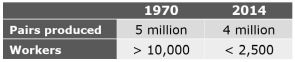
필은 복합재 스키 생산을 위한 여러 세대의 자동화 장비를 공급해왔다.
출처: 필 게젤샤프트 2017 CAMX 프레젠테이션.
BMW
BMW가 i3, i8, 신형 7시리즈(모두 탄소섬유 강화 플라스틱(CFRP) 복합재 사용) 개발에 나서면서 필은 다양한 자동화 솔루션을 공급했다.
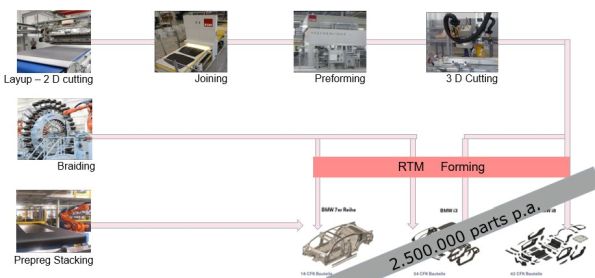
출처: 필 게젤샤프트 2017 CAMX 프레젠테이션
복합재 모노코크
필은 무베아 카보테크(Mubea CarboTech)를 위해 폭스바겐 VW XL1과 포르쉐 918 스파이더 두 차종의 CFRP 모노코크를 생산할 수 있는 독창적 생산 라인을 개발했다. 이 자동화 라인에는 다중 작동 성형 툴, 고압 레진 트랜스퍼 몰딩(HP-RTM) 프레스, 후경화 및 가공 기능이 포함됐다.
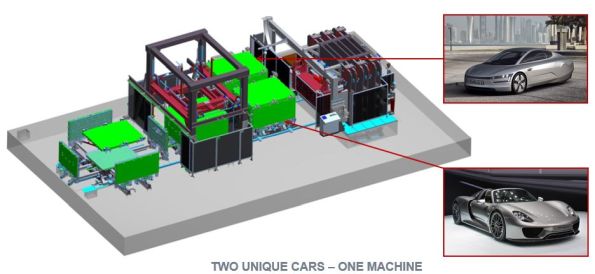
필이 무베아 카보테크용 복합재 모노코크 생산 라인 공급.
출처: 필 게젤샤프트 2017 CAMX 프레젠테이션
자동 레이업
자동 레이업용으로 필은 건식 직물(최대 3m 폭, BMW 대량 생산용) 등 다양한 소재용 시스템을 개발했다. 풍력 터빈 블레이드용 스피드레이어(SpeedLayer) 800 자동 스파 캡 레이잉 시스템은 단방향 탄소섬유 프리프레그를 최대 800mm 폭, 1.5m/s 속도, ±1.5mm 정밀도로 적용한다. 600kg 프리프레그 롤 처리 가능하며 공정 검증 및 품질 보증 기능 통합.
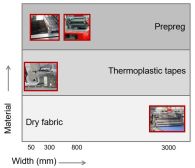
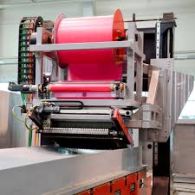
필이 다양한 자동 레이업 시스템(좌) 개발, 스피드레이어 800으로 풍력 블레이드 스파 캡용 UD 탄소 프리프레그 최대 800mm 폭 적용(우).
출처: 필 게젤샤프트 2017 CAMX 프레젠테이션
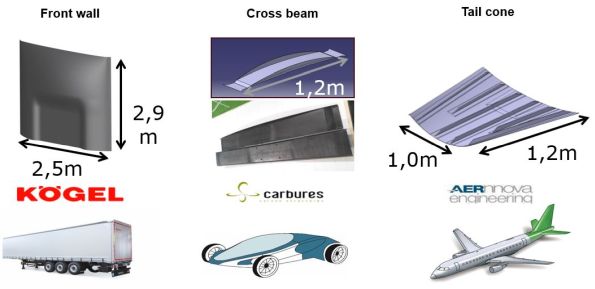
저비용 유연 통합 복합재 공정(LOWFLIP) 프로젝트는 필과 다른 9개 파트너가 참여한 3년(2013년 10월~2016년 10월)간의 EU 지원 이니셔티브로, 오토클레이브 외 경화(OOA) 수송 구조물용 프리프레그 레이업 자동화를 목표로 했다. 세 가지 시연체 포함:
- 트럭 트레일러용 2.5×2.9m 전면 벽
- 1.2m 길이 자동차 크로스 빔
- 1.0×1.2m 보강 스킨 항공기 테일콘 패널
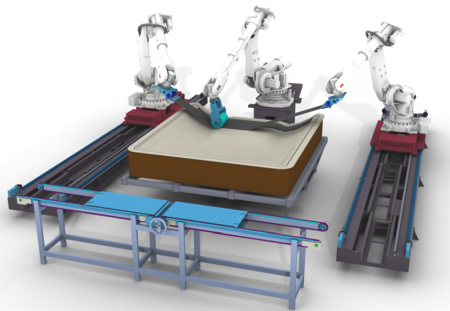
애니메이션 
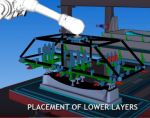
필이 9개 파트너와 LOWFLIP에서 오토클레이브 없는 대형 복합재 수송 구조물 생산용 자동 레이업 셀 개발.
출처: 필 게젤샤프트 2017 CAMX 프레젠테이션
"전기 저항 가열로 금형을 120°C까지 가열했습니다."라고 필의 복합재·플라스틱 역량 센터장 빌헬름 루페르츠베르거(Wilhelm Rupertsberger)는 회상한다. "자동 레이업 중 소재는 항상 장력 상태였습니다."라고 그는 덧붙이며, "주름 없는 드레이핑을 금형에 직접 구현했습니다. 로봇을 이용해 반복성을 개선한 인간 공정을 만들었습니다."라고 말한다.
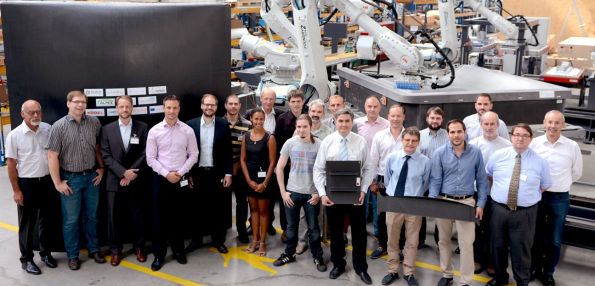
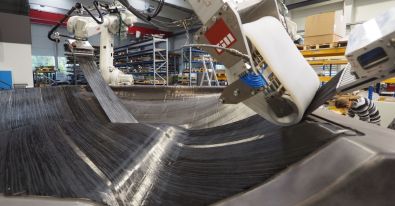
트럭 트레일러 벽(좌), 자동차 크로스빔, 항공기 테일콘 패널 시연체가 위 LOWFLIP 팀 사진에 보인다.
출처: 필 게젤샤프트 2017 CAMX 프레젠테이션
멀티 레이업에서 멀티레이어 시스템으로
필의 멀티 레이업 시스템은 열가소성 테이프를 사용해 자동차 바디 인 화이트(BIW) 부품(리어 월, 하부 범퍼 보강재 등) 생산용으로 개발됐다. 이 부품들은 오버몰딩된 리브 등 특징을 포함할 예정이었으므로 프리폼의 레이업 사이클이 후속 사출 성형 사이클과 맞아야 했다.
내 JEC 2017 포스트쇼 블로그 포스트에는 멀티 레이업 시스템 영상이 포함됐는데, 여러 롤에서 테이프를 공급해 층당 필요한 모든 테이프를 한 번에(시리얼하게 한 개씩이 아니라) 동시에 배치해 층당 10~15초 사이클 타임을 달성했다.
필은 이후 시스템을 추가 개량해 '멀티레이어(Multilayer)'로 명칭 변경했다. 최대 16개 테이프(폭 최대 50mm, 각 0.01~0.04mm 두께)를 회전 테이블 위에 공급, 절단, 배치한다. 테이프 레이잉 베드는 최대 1.6×1.6m 부품 생산 가능. 테이프 적용 속도 ≈500 m²/hr로 12~15초마다 풀사이즈 파트 레이어 한 층 적용, 완성 프리폼당 약 1분 사이클 타임. 레이어는 완전히 통합되지 않고 열접합으로 결합. 각 스풀이 다 소진되면 기계 정지 없이 자동 교체된다.
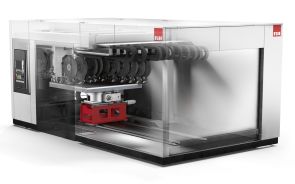
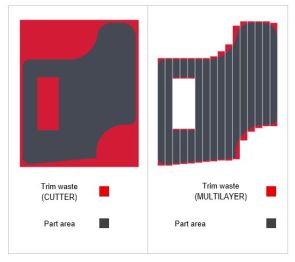
필의 멀티레이어 자동 프리포밍 시스템은 트리밍 폐기물 대폭 감축하면서 필요한 곳에만 테이프를 배치하고 필요한 방향으로 배향해 맞춤형 라미네이트 구현.
출처: 필 게젤샤프트 2017 CAMX 프레젠테이션
완성 프리폼은 프레스에서 통합된다. "멀티레이어를 자동 통합 프레스 및 엥겔(Engel) 사출 성형 셀과 통합해 1분 사이클 타임으로 함께 작동하게 했습니다."라고 루페르츠베르거는 말한다. 필은 올해 초 스윈번 공과대학(Swinburne University of Technology, 호주 멜버른)으로부터 첫 멀티레이어 시스템 주문을 받았으며, JEC 월드 2019(2019년 3월 12~14일, 프랑스 파리)에서 장비를 최초 라이브 시연할 예정이다.
RTM 프레스와 적응형 주입
필은 SGL 컴포지츠(SGL Composites) 등에 HP-RTM 프레스를 포함해 다수의 RTM 프레스를 공급해왔다.
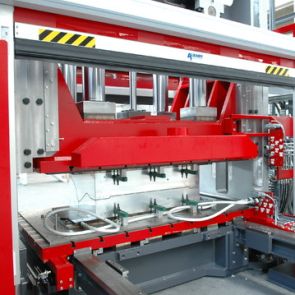
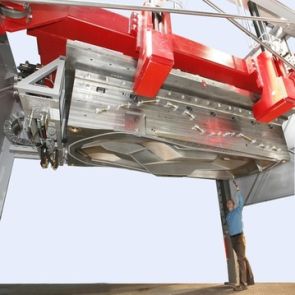
필이 복합재 생산용 다양한 프레스 공급, SGL 컴포지츠에 HP-RTM 프레스 공급(우).
출처: 필 게젤샤프트
에어버스 오퍼레이션스(Airbus Operations, 독일 슈타데)와 RWTH 아헨 대학교 플라스틱 가공 연구소(IKV)와 함께 필은 항공 복합재 구조물용 혁신적 적응형 주입 유닛을 RTM에 개발했다. RTM으로 만든 부품이 항공기에 탑재되려면 시간과 비용이 많이 드는 품질 보증(QA) 과정을 거쳐야 한다. 이 과정을 단축하기 위해 RTM 성형 툴에 센서를 장착해 QA를 생산 중 인라인으로 수행하게 했다. IKV, 에어버스, 필은 이제 이 센서들을 주입 시스템에 통합해 매번 성형 툴을 장착할 필요를 없앴다. 일반적인 RTM 시스템에서 피스톤 주입 시스템을 사용하는 것처럼 일회용 카트리지를 사용하며, 적응형 주입 유닛에는 센서 박스가 장착돼 다음 데이터를 현장에서 측정·기록한다:
- 온도
- 압력
- 수지 점도
- 수지 시스템의 가교 밀도
- 유리 전이 온도(Tg)
성형 부품 품질을 보장하면서 이 데이터는 주입 공정 관리·제어에도 활용될 수 있다. 이 인더스트리 4.0 적응형 주입 시스템은 항공 복합재용으로 개발 중이며 자동차 등 타 산업으로도 확장 중이다.
핫 드레이프 포밍
사라 블랙(Sara Black)과 내가 이스라엘의 고성능 복합재에 대해 쓴 최근 탐방 기사에서 지적했듯, 대부분의 기업이 핫 드레이프 포밍을 사용 중이다. 실제로 엘비트 사이클론(Elbit Cyclone)에서 우리 가이드 조나단 훌라티(Jonathan Hulaty)는 "핫 드레이프 포밍 없이 이런 유형의 고속 프리프레그 부품 생산을 어떻게 하나요?"라고 말하며 보잉 787 조립체용 빔과 스탠션을 예로 들었다. 핫 드레이프 포머(HDF)는 FBM과 이스라엘 항공우주산업(IAI)에서도 필수 장비로 여겨진다. 필은 수년간 HDF 시스템을 공급해왔으며, FACC에서 여러 대가 생산 중이다. 이들은 기본적으로 진공 성형 시스템으로, 적외선 등 가열 소재와 재사용 가능한 실리콘 고무 멤브레인을 장착해 경화 전 프리프레그 레이업을 툴 위에서 가열·압축(디벌킹)한다. HDF는 아래에 표시된 완전한 항공 복합재 생산 라인의 핵심 부분이 된다.
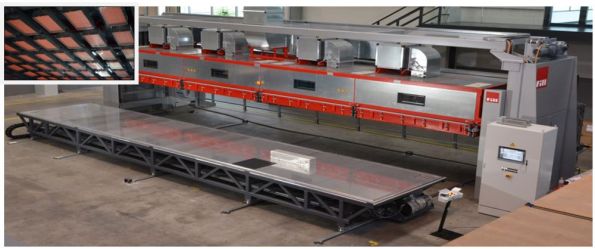
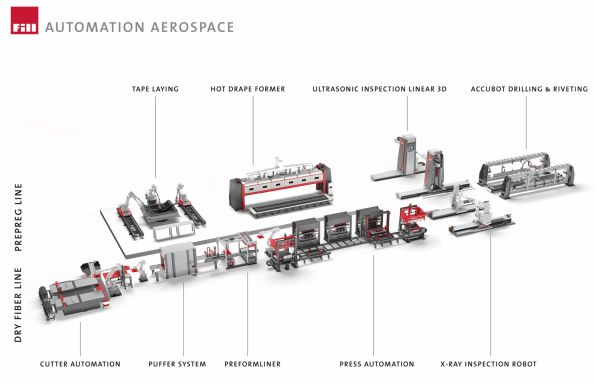
핫 드레이프 포밍이 프리프레그 복합재 항공 구조물의 대량 생산을 위한 핵심 인에이블러가 되었으며, 필이 풀 공정 체인 솔루션의 일환으로 자동화함.
출처: 필 게젤샤프트
CFRP용 인더스트리 4.0 생산 셀
2013년 말, 필은 에어버스 A320 랜딩 플랩 쉘 보강용 CFRP 스트링거 제조 생산 시스템을 1차 공급사와 협력해 개발하기 시작했다. 설치 후 이 시스템은 스테이션 수를 줄여 생산 흐름을 개선하고 사용자 편의성도 높였다. 구성 요소:
- 자동 성형 툴 보관
- HDF 스테이션
- 프레스-턴-리프팅 스테이션(라미네이트를 스트링거로 가공)
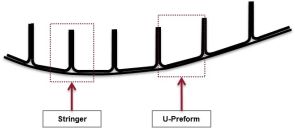
(이미지 클릭 시 확대) 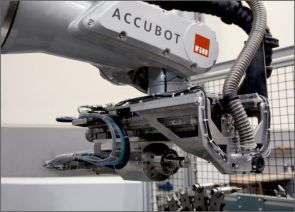
필이 프리프레그로 만든 랜딩 기어 플랩 스트링거용 3세대 자동 생산 셀 개발(우).
출처: 필 게젤샤프트
동일 유형 부품용 2세대 시스템이 2017년 가동됐다. 1세대가 개별 스테이션 최적화에 집중했다면, 후속 시스템은 수작업 최소화와 모든 툴 물류 통합을 목표로 했다. 세 가지 핵심 개발 영역으로 2세대 시스템은 높은 재현성과 생산성 대폭 향상 달성:
- 성형 툴의 수동 회수·보관을 완전 자동 툴 반납으로 대체, 물류 공정 시간 단축. 공간 요구량 50% 이상 감축.
- 서브 공정 추가 자동화로 비생산 시간 감소.
- 모든 기록·보고의 인더스트리 4.0 디지털화. 필 개발 소프트웨어로 공정 상시 가시화 및 공정 체인 전반의 각 부품 이력 기록. 센서가 툴·자재 가용성 감지해 병목 방지 및 재주문 개선.
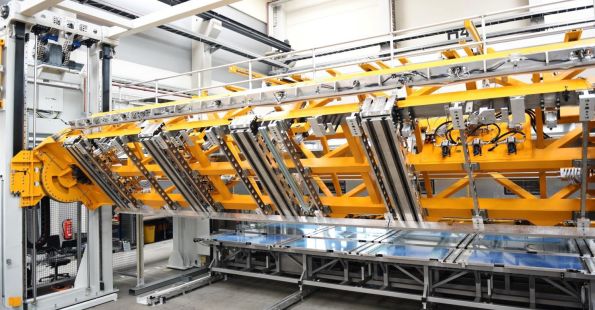
A320 및 A350 랜딩 기어 플랩 스트링거용 자동 생산 셀의 프레스-턴-리프팅 스테이션.
출처: 필 게젤샤프트
필은 현재 에어버스 A350-900용 랜딩 플랩 쉘 3세대 생산 시스템 개발 중. 툴 보관, 멤브레인 포밍(HDF) 스테이션, 프레스-턴-리프팅 스테이션, 자동 툴 반납으로 구성되나, 이전 수동 운반 트럭과 전동 트랙터를 무인 운반차(AGV)로 대체하는 이송 시스템이 추가됐다. 필은 이미 향후 시스템 개발 중으로, 인간과 기계 협업 추가 개선 방안 모색 중이다.
아큐봇(Accubot)
복합재 업계가 다중 작업 워크 셀의 미래 니즈를 말하기 전부터 필은 이미 최초 프로토타입인 '아큐봇(Accubot)'을 개발 중이었다. 레이저 트래커를 이용한 공간 보상과 직접 외부 측정 시스템을 사용하는 '정밀 로봇'을 개발하려는 구상이었다. 이 로봇은 엔드 이펙터 교체로 기능을 전환해 비파괴 검사(NDT) 셀이자 가공 셀이 될 수 있다. 아큐봇 응용 분야:
- 드릴링
- 리베팅
- NDT – 초음파(스퀴터 방식)
- NDT – X-레이
- NDT – 컴퓨터 단층촬영(CT)
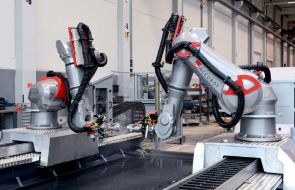
아큐봇 드릴링(좌) 및 고속 초음파 스캔을 이용한 NDT(우).
출처: 필 게젤샤프트.
플렉스하이조인(FlexHyJoin)
필은 EU 지원 프로젝트 '하이브리드 접합을 위한 유연 생산 셀(Flexible Production Cell for Hybrid Joining, FlexHyJoin)' 회원이다. 이 3년 프로그램은 레이저 접합과 유도 접합 기술을 결합해 자동차 응용 분야에서 금속 브래킷/피팅과 열가소성 복합재를 접합하는 완전 자동화 파일럿 공정 개발을 목표로 한다. 필은 소프트웨어와 다양한 기술 통합을 포함한 자동화 셀을 설계·제작했다.
필의 연구개발은 계속된다. 복합재 부품 제조를 더 경제적이고 대량 생산에 적합하게 만들려면 혁신적이고 지능적인 생산 시스템이 필요함을 이해하며, 고객의 규모와 특정 니즈에 맞춰 이러한 시스템 개발에 전념하고 있다.
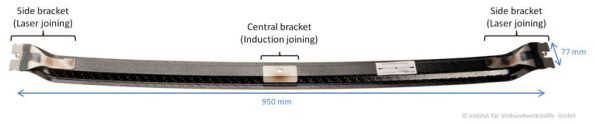
출처: 플렉스하이조인. 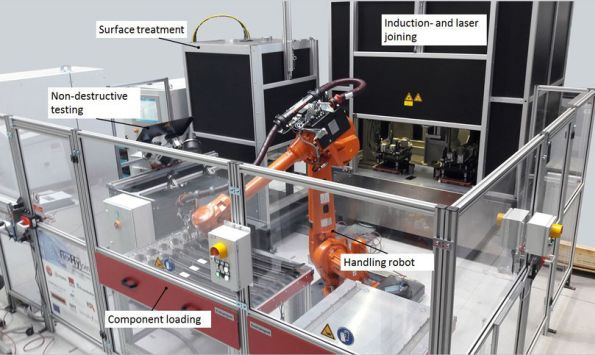
필 게젤샤프트가 플렉스하이조인 프로젝트 일환으로 개발한 자동 하이브리드 접합 셀.
출처: 필 게젤샤프트 및 플렉스하이조인.



