


3D 프린팅

산업 제조
[이 글은 우리 엔지니어링 수석 부사장 Carl Calabria가 작성했습니다.]
전통적인 목공인들은 강력하고 지속적인 결합을 위해 더브테일 조인트나 모티스-테논 조인트를 오랫동안 사용해 왔습니다. 저도 그런 장인 중 한 명이지만, 형식보다 속도가 우선일 때는 주저 없이 포켓 홀 지그를 사용합니다.
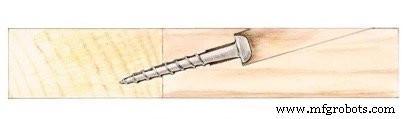
지그는 특수 드릴 비트를 정각도와 깊이로 나무에 안내합니다. 공작물을 임시로 클램프한 후 포켓 홀을 통해 나사를 박아 한 번에 조인트를 고정합니다. 15년 전에 만든 초기 설계는 Kreg Tool Company 부품, 발로 작동하는 공압 실린더로 보드를 클램프하고, 공압 드릴로 비트를 구동했습니다. 이 장치는 바이스에 고정되어 ¾″~1″ 및 1½″~2″ 두께의 자재에 작동했습니다. 두께 범위를 전환하려면 실린더를 풀고 재배치해야 하는 번거로움이 있었습니다.
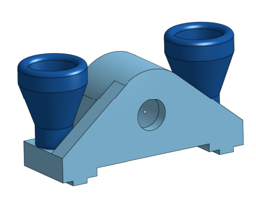
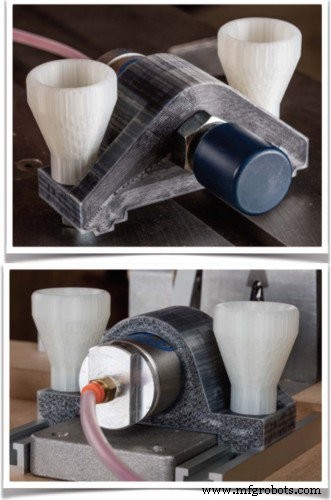
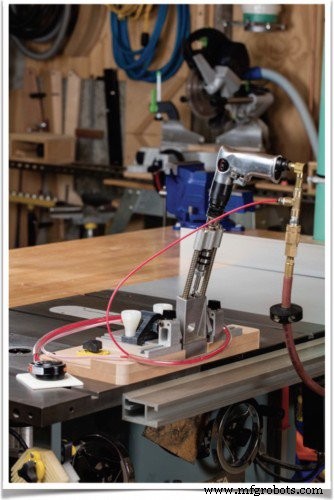
이러한 한계를 극복하기 위해 빠른 조정과 최대 4″ 두께 보드와의 호환성을 위해 지그를 재설계했습니다. 또한 자석 클램프를 추가하여 테이블 쏘에 직접 장착할 수 있게 함으로써 긴 공작물 취급을 단순화했습니다. 그 결과 MDF 베이스(안정성), 압출 알루미늄 레일(부드러운 이동), 탄소 섬유가 함유된 나일론으로 3D 프린팅된 브래킷으로 이루어진 하이브리드 구조가 탄생했습니다. 이 브래킷은 실린더용 직각 지지대, 레일 가이드, 가이드 어디에나 위치시킬 수 있는 슬롯을 통합하여 제작 과정을 간소화했습니다.
3D 프린팅
Fanuc 펙 드릴링 매크로 X축과 Z축을 따라 드릴링 사이클 시작 위치로 공구를 미리 이동시킵니다. 구멍 깊이는 Z(절대) 또는 W(상대)로, 절삭 깊이는 K로, 절삭 이송속도는 F로 지정하여 구멍을 가공합니다. 다음 커스텀 매크로는 Fanuc CNC 제어기(Series 30i/31i/32i-MODEL A)에서 작동합니다. 프로그래밍 G65 P9100 Z K F 또는 G65 P9100 W K F 파라미터설명 Z구멍 깊이 (절대 프로그래밍) W구멍 깊이 (증분 프로그래밍) K사이클당 절삭 깊이 F절삭 이송속도 커스텀 매크
Okuma G73 고속 깊은 구멍 드릴링 사이클 G73 고속 깊은 구멍 드릴링 사이클 프로그래밍 G73 X__ Y__ Z__ R__ P__ Q__ F__ 파라미터 파라미터설명 X,Y구멍 위치 좌표값 Z구멍 바닥 레벨G90 모드: 선택된 좌표계 내 위치G91 모드: R 포인트 레벨로부터 거리 RR 포인트 레벨 P구멍 바닥에서의 드웰 타임 Q펙량 (양수, 증분값) F이송속도 가공 시퀀스 X, Y축 급이송으로 구멍 위치 이동 R 포인트 레벨까지 급이송 이동 Q로 지정된 펙량만큼 절삭 이송속도로 정회전 스핀들로 드릴링 절삭