산업 제조
3D 프린팅
모든 3D 프린터 취미가가 겪는 일: 첫 머신 온라인 주문 후 며칠을 초조하게 기다립니다. 드디어 초인종 울리고, 귀찮은 이모님 아니지만(농담), 그렇게 기다리던 프린터 도착! 첫 출력 급한데 갑자기 내가 아는 게 별로 없단 걸 실감. 첫 질문: 3D 프린팅 권장 온도와 속도는? PLA와 일반 3D 프린터 기준 보통 노즐 온도 200°C, 속도 60mm/s 권장, 해당 필라멘트 제조사 스펙도 반드시 확인하세요. 대부분 3D 프린팅 플라스틱이 열가소성이지만 각자 고유 온도 범위가 있습니다. 또 다른 인기 필라멘트 ABS는 PLA보다
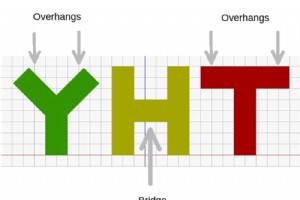
복잡한 3D 모델 출력 시 트리 서포트는 필수입니다. 큐라를 쓰신다면 트리 서포트 다루는 법과 최적 품질을 위한 설정을 알아야 합니다. 이 글에서는 서포트의 기본 개념, 특히 트리 서포트가 무엇인지, 장단점, 큐라에서의 사용법을 다룹니다. 3D 프린팅 서포트의 기초 FDM/FFF 프린터는 열가소성 수지 레이어를 쌓아 올립니다. 각 새 레이어는 이전 레이어 위에 올라가고, 바닥 레이어가 새로 출력된 레이어를 지지합니다. 아래에 받쳐줄 구조가 없는 부분을 출력해야 할 때 이 방식은 한계에 부딪힙니다. 그때 서포트, 특히 이 글 주제인
저도 3D 프린팅 시작할 때 겪은 일인데, 여러분도 겪고 있을 수 있습니다. 슬라이서에서 마법 같은 설정을 찾아 예쁘게 출력되니 제가 프린팅 천재라도 된 것 같고, 프린터 20대 더 사서 프린팅 팜 차려야겠다, 미래 요트 크기와 편의시설 상상하며 들떠 있었죠. 갑자기 출력 중간에 모델이 베드에서 떨어집니다. 요트 꿈 접고 다시 튜토리얼 찾아봐야 할 때입니다. 위 상황이 딱 본인 얘기라면 베드 청소법 배울 때입니다(기대치도 좀 낮추시고). 깨끗한 출력 베드는 레이어 접착력 향상과 더 예쁜 첫 레이어에 필수입니다. 70%~99.99%
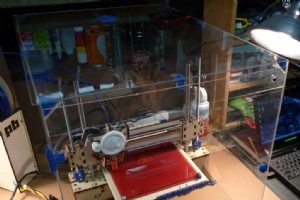
현재 대부분 3D 프린터는 카르테시안(Cartesian) 구조로, 인클로저(밀폐 커버) 없이 판매됩니다. 애니트 A8, 프루사 i3, 엔더 3 등이 대표적입니다. 개방형이라 공기 흐름과 온도 변화에 노출되어 출력 품질에 영향을 줍니다. 사용하는 소재와 설치 환경에 따라 심각한 출력 문제를 일으키거나 출력을 불가능하게 만들 수도 있습니다. PLA만 써오다 다른 소재를 시도하거나 실력을 키우고 싶다면 인클로저 장점을 반드시 고려해야 합니다. 인클로저는 프린터 내부 온도를 안정화해 소재가 급격한 온도 변화에 노출되지 않게 함으로써 워핑(
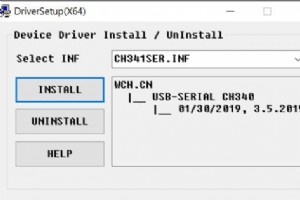
3D 프린터의 마이크로 USB 포트가 뭘까, 왜 항상 SD 카드로만 출력할까 궁금하셨나요? 이 글에서는 USB 포트를 이용해 SD 카드처럼 모델을 직접 출력하는 법을 다룹니다. 다만 단점도 있고 드라이버·추가 소프트웨어 설치가 필요합니다. 엔더 3 시리즈에 최적화된 큐라(Cura) 프로필로 시행착오 없이 고품질 출력을 원하시면 저희 프로필을 확인하세요(전체 $7). 큐라(Cura)로 USB 출력하기 큐라는 USB 케이블로 프린터를 컴퓨터에 연결해 소프트웨어에서 직접 출력할 수 있습니다. 하지만 그냥 되는 건 아니니 단계별 가이드와
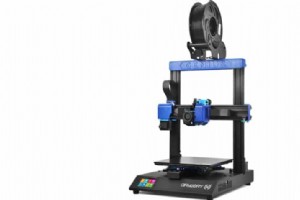
3D 프린팅 입문 시 가장 어려운 건 베드 레벨링입니다. 다행히 자동 베드 레벨링이 내장된 프린터들이 있고, 가격도 일반 프린터와 크게 차이 나지 않습니다. 이 글에서는 자동 베드 레벨링 탑재로 입문자 삶을 편하게 해줄 프린터 10종을 소개합니다. Artillery Genius Pro 아틸러리(Artillery) 지니어스(Genius) 업그레이드 버전으로 32비트 메인보드, 타이탄 익스트루더, 자동 베드 레벨링 등이 추가되었습니다. 눈에 띄는 건 베드 예열 속도입니다. 대부분 100°C 도달에 5분 이상 걸리지만 지니어스 프로는
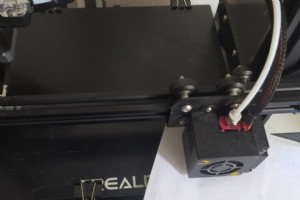
3D 프린터 베드 레벨링은 입문자가 가장 배우기 어려운 과정 중 하나입니다. 제대로 익히려면 며칠 이상 걸리죠(저도 그랬습니다). 종이를 이용해 노즐과 베드 사이 마찰감을 느껴 거리를 맞추는 게 일반적인데, 필러 게이지(feeler gauge)를 쓰면 더 정확하고 빠릅니다. 제 생각에 필러 게이지가 더 나은 방법입니다. 이 글에서는 두 방법의 차이, 실제 수행법, 장단점, 그리고 제 추천을 다룹니다. 종이로 베드 레벨링하기 가장 흔한 방법입니다. 공짜고 잘 작동하니까요. 하지만 노즐과 베드 사이 종이를 움직이며 마찰감을 익히는 데
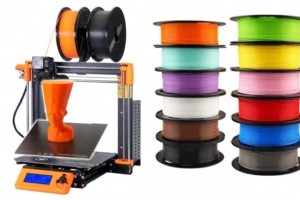
익스트루더는 필라멘트를 노즐로 밀어 넣는 핵심 부품입니다. 핫엔드와 함께 압출 시스템을 구성하죠. 설계마다 차이가 있지만 가장 일반적인 구조는 모터, 드라이브 기어, 그리고 스프링으로 필라멘트를 눌러주는 아이들러 휠(또는 듀얼 기어 설계의 두 번째 기어)로 이루어집니다. 익스트루더가 스텝을 건너뛰거나(스킵), 미끄러지거나(슬립), 딸깍거리는 소리(클릭)를 내는 것은 노즐로 충분한 필라멘트를 밀어내지 못하기 때문입니다. 원인은 부분적 또는 완전한 노즐 막힘, 노즐이 베드에 너무 가까움, 낮은 압출 온도, 필라멘트 엉킴, PTFE 튜브
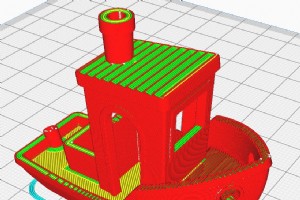
새로운 출력을 시작할 때 3D 프린터가 출력할 모델 주변에 작은 윤곽선을 그리는 것을 본 적이 있을 것입니다. 이를 스커트(skirt)라고 하며, 출력 과정을 초기화하고 원활하게 진행되도록 돕는 역할을 합니다. 왜 이 과정이 출력을 더 부드럽게 만드는지 궁금하셨을 텐데요. 간단히 말해, 3D 프린터가 초기에 아웃라인을 그리는 이유는 무엇일까요? 3D 프린터가 출력 시작 시 아웃라인을 그리는 것은 노즐을 프라이밍(priming)하여 출력 준비를 마치기 위함입니다. 이로 인해 출력 본격적으로 시작하기 전에 노즐 내 원치 않는 잔류물이나
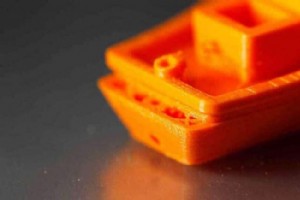
디테일한 모델 출력에 24시간 이상 걸리기도 합니다. 왜 이리 느릴까요? 기술적 한계는 무엇이고, 우리는 어떻게 속도를 높일 수 있을까요? 3D 프린터는 층층이 쌓는 방식이라 물리적 한계가 명확합니다. 필라멘트 방식(FDM)은 기계 부품이 정밀 이동하며 재료를 인치 단위로 놓아 레진 방식(한 층 통째 경화)보다 대형 출력 시 현저히 느립니다. 이 글에서 원인을 짚고 실전 속도 향상 팁을 드립니다. FDM vs 레진 프린터 속도 비교 기타 제조법은 분 단위지만 적층 방식은 본질적으로 느립. FDM과 레진 모두 해당. FDM:
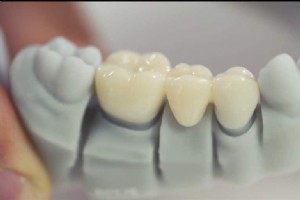
실리콘은 다용도 폴리머로 활용 범위가 넓습니다. 3D 기술 발전으로 실리콘 출력이 가능해졌으나, 여전히 고가·고난도라 일반인 접근은 제한적입니다. 3D 프린터로 실리콘 출력이 가능합니다. 전용 기술(증착/광경화 등)로 실리콘을 다루며, 일반 FDM/레진 방식과는 핵심 공정이 다릅니다. 모든 3D 프린터가 실리콘을 출력하나? 실리콘은 무독성·열안정성 폴리머지만 내열성이 강해 일반 FDM처럼 녹여 짜내는 방식으론 출력 불가합니다. 실리콘 출력은 전용 프린터와 전용 실리콘 소재가 필요합니다. 일반 프린터로는 못 합니다. 실리콘 3D
첫 3D 프린터 구매를 앞두고 안전·쾌적성 고민 중이신가요? 소음 외에도 열가소성 수지 냄새가 걱정됩니다. 결론부터: 어떤 방식이든 3D 프린터는 냄새가 납니다. 다만 프린터 종류와 소재에 따라 냄새 강도와 독성이 다릅니다. FDM: PLA는 달콤한 꿀 냄새 수준으로 무난, ABS는 탄 플라스틱 냄새에 독성 강함, PETG·나일론은 무취지만 독성 있어 환기 필수. SLA 레진은 출력 안 할 때도 강한 탄 플라스틱 냄새가 나고 지속 시간도 깁니다. 필라멘트냄새독성 PLA달콤·시큼한 꿀 향타 필라멘트 대비 낮음 ABS탄 플라
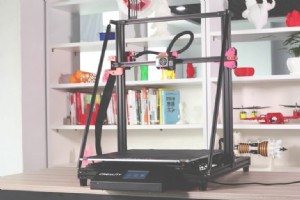
3D 프린팅의 한계는 상상력이지만, 현실에선 프린터 물리적 크기가 발목을 잡습니다. 대형 조형물이나 기계 부품 출력은 전용 대형 프린터 영역이지만, 일반 소비자 시장에도 큰 것을 원하는 이들을 위한 다양한 선택지가 있습니다. 입문자부터 전문가까지 아우르는 대형 빌드 볼륨 프린터 12종을 비교·리뷰합니다. 프린터 빌드 볼륨 오토 레벨링 드라이브 방식 듀얼 익스트루더 가격(USD) Creality CR-10 Max 450×450×470mm O Bowden X ~$1,000 Creality CR-10 S5 500×500
3D 프린팅으로 수익을 내거나 가성비를 따지려면 출력 비용 계산이 필수입니다. 프린터 가격만 비교해선 실제 출력 단가를 알 수 없습니다. 이 글에서는 필라멘트/레진 재료비, 전기 요금, 소모품 교체비, 후가공 재료비, 설계 비용 등 실제 운용 비용을 좌우하는 모든 요소를 분석하고 계산법을 알려드립니다. 가동 중인 3D 프린터 시간당 비용은 약 $0.35(약 460원)입니다. 필라멘트 소모($0.15), 전기($0.0158), 노즐 교체($0.01), 기계 감가상각($0.17) 포함. 하루 8시간·연 252일 가동 기준 연간 약 $
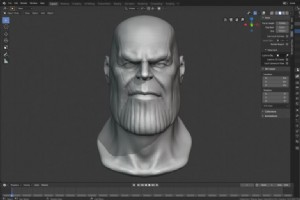
인터넷에서 모델 다운로드해 출력하다 보면 내 맘대로 수정하거나 새로 만들고 싶어집니다. 프로그램 종류가 너무 많아 막막하실 텐데요. 이 글에서 블렌더의 장단점을 낱낱이 까보고 경쟁 툴과 비교해 드립니다. 블렌더는 3D 프린팅뿐 아니라 애니메이션·시뮬레이션·렌더링까지 커버하는 막강한 올인원 툴입니다. 게다가 개인·상업 이용 완전 무료 오픈소스. 학습 곡선이 가파르지만 그만한 가치가 충분합니다. 블렌더, 배우기 쉬울까? 3D 모델링 초보자에게 블렌더는 쉽지 않습니다. 다만 최신 버전에서 UI가 대폭 정리돼 예전보다 훨씬 친절해졌습니
3D 프린팅 운용에 필요한 컴퓨터 사양을 두고 말이 많습니다. 모든 3D 분야는 고성능 PC가 필수라는 잘못된 통념 때문입니다. 첫 3D 프린터 구매 전 내 현재 PC/노트북으로 충분한지 궁금하실 겁니다. 결론부터: 3D 프린팅(슬라이싱 위주)에는 고사양 PC가 필요 없습니다. 8GB 램, 4코어 인텔 i5 또는 라이젠 동급, 수 GB 여유 저장공간이면 대부분 충분합니다. 예외는 직접 3D 모델링(CAD)까지 하려는 경우입니다. CAD 소프트웨어는 리소스를 많이 잡아먹어 더 좋은 사양이 필요합니다. 자세한 내용은 본문에서 다루지만,
엔더 3로 PETG 출력을 테스트하며 20mm 큐브와 화병 등을 여러 번 출력해 봤습니다. 이 글에서 제가 찾아낸 최적 설정과 실패 원인, 실물 사진을 공유합니다. 시행착오 없이 고품질 출력을 원한다면, 엔더 3 시리즈 전용으로 최적화한 큐라 프로파일을 확인해 보세요(전체 $7). 노즐 온도 (Print Temperature) 일반적으로 PETG는 220~250℃에서 잘 나옵니다. 하지만 엔더 3는 보우덴 방식이라 240~245℃ 이상이면 PTFE 튜브가 손상될 수 있어 220~240℃ 범위 권장입니다. 여러 테스트 결과 220
필라멘트 교체는 3D 프린터 사용자의 필수 기술입니다. 색상 변경이나 필라멘트 소진 시 반드시 거쳐야 하는 과정이니까요. 이 글에서는 엔더 3(Ender 3) 기준 단계별 교체법을 사진과 함께 설명합니다. 크리얼리티 CR-10, CR-10 미니, 엔더 5 등 유사 기종도 과정은 거의 동일하니 참고하세요. 별도 공구 없이 프린터와 새 필라멘트만 있으면 됩니다. 참고: 엔더 3 흔한 트러블슈팅 글도 몇 개 썼으니 필요하면 참고하세요. 엔더 3 X축 처짐 고치기 엔더 3 베드 레벨링 문제와 해결법 엔더 3 벨트 장력 조절하기 엔더 3
직접 3D 프린팅 모델을 디자인하고 싶으신가요? 수많은 프로그램 중 ZBrush가 나에게 맞는지 고민 중이라면 이 글을 주목하세요. ZBrush의 핵심 특징을 짚고 경쟁 소프트웨어와 비교해 선택을 돕겠습니다. ZBrush는 유기적 형태·예술적 디자인을 3D 프린팅하려는 분께 최고의 선택지입니다. 단, 정밀 치수와 기술적 디테일이 중요한 엔지니어링 파트에는 부적합합니다. 구독제 유료라는 점만 감당할 수 있다면, 압도적인 디테일과 조각 자유도로 상상력을 현실로 구현할 수 있습니다. ZBrush, 배우기 쉬울까? 3D 모델링 초보자에
PLA와 PETG는 가장 대중적인 필라멘트이자 출력 방식도 비슷합니다. 폴리카보네이트처럼 전용 장비가 필요한 소재와 달리, 기존 프린터로도 바로 출력할 수 있습니다. 하지만 출력 품질, 강도, 내자외선성, 슬라이서 설정 등에서 분명한 차이가 있습니다. 이 글에서는 주요 슬라이서 설정 차이를 먼저 짚고, 두 소재의 거동 특성과 용도별 추천을 정리해 드립니다. (엔더 3 PETG 최적 설정 글도 링크해 두었습니다.) 출력 설정 비교 전반적으로 두 필라멘트는 사용 난이도와 기본 설정이 거의 비슷하지만, 몇 가지 중요한 차이점이 있습니
3D 프린팅