산업 제조
3D 프린팅
얼마 전 한동안 안 쓰던 색상 필라멌으로 출력하려다 깜짝 놀랐습니다. 필라멘트가 여러 번 끊어지고 결과물 품질도 영 시원찮았습니다. 스풀 보관 시 제대로 신경 쓰지 않았던 게 화근이었습니다. 여러분도 겪으셨다면 왜 내 PLA 필라멘트가 부서졌지? 궁금하실 겁니다. PLA는 수분 흡수(습기)로 부서지기 쉬워집니다. PLA는 흡습성(hygroscopic) 필라멌이라 수분을 흡수하지만, 자외선(UV, 햇빛) 노출이 더 치명적입니다. 색이 바래고 부서지기 쉬우며 약해져 쉽게 끊어집니다. 올바른 보관으로 예방하세요. 왜 PLA가 부서지고
3D 프린팅을 생각하면 3개 직교 축을 따라 움직이며 플라스틱을 녹여 고체 객체를 만드는 기계가 연상됩니다. 단순해 보이지만 깊이 파고들면 이 과정을 결정하는 수많은 파라미터가 있습니다. 모델 종류에 따라 리트랙션 설정이 출력 성패를 가릅니다. 엔더 3 같은 보우덴(Bowden) 타입 프린터를 쓰신다면 다음 리트랙션 설정이 큰 도움이 될 겁니다: 보우덴 타입인 엔더 3는 더 긴 리트랙션 거리가 필요하며, 컴빙 모드(Combing Mode)를 활성화하고 인필 내부(Within Infill)로 설정하는 게 좋습니다. 또한 리트랙션 거리
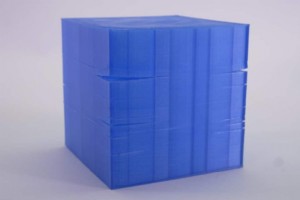
출력 시 모델이 갈라지고 레이어가 분리되나요? 이는 흔히 레이어 분리(layer separation) 또는 델라미네이션(delamination)이라고 하며, 본질적으로 약한 레이어 접착력 때문입니다. 이 글에서는 레이어 델라미네이션이 무엇인지, 왜 발생하는지, 어떻게 해결하는지 다룹니다. 레이어 델라미네이션(분리)이란? FDM 3D 프린팅은 이전 레이어 위에 새 레이어를 쌓아 올리는 방식입니다. 레이어 접착력이 충분하지 않으면 파트가 여러 지점에서 갈라지거나 분리되며, 이는 출력물 외관상 절단면이나 크랙으로 보입니다. 이는 AB
제가 3D 프린팅에 입문한 건 직접 RC카를 만들어 최대한 많은 부품을 출력하기 위함이었습니다. 타이어가 제대로 작동하려면 고무 같은 유연한 소재가 필요해 TPU 출력법을 찾기 시작했습니다. 엔더 3에서 TPU 출력은 분명히 가능하며, 특정 TPU 필라멘트와 유연성에 따라 순정 상태에서도 출력이 가능합니다. 하지만 더 유연한 TPU는 익스트루더 기어에 걸려 한계가 있습니다. 이 글에서는 엔더 3에서 TPU 출력 성공법을 최대한 깊이 있게 다룹니다. 순정으로 가능한 경우와 업그레이드가 필요한 경우, 슬라이서 설정, 출력/베드 온도 등
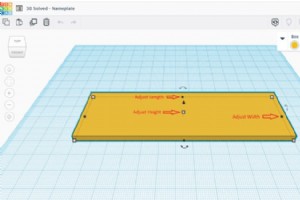
3D 프린팅으로 이름이나 로고용 3D 글자 같은 멋진 것들을 만들 수 있습니다. 이 글에서는 3D 모델링 소프트웨어로 원하는 텍스트를 설계하고 3D 프린팅하는 법을 시연합니다. 추천 슬라이서 설정과 컴퓨터 타이핑 텍스트뿐 아니라 손글씨 텍스트 3D 프린팅 워크스루도 제공합니다. 과정은 단순하고 오래 걸리지 않습니다. 텍스트 출력용 3D 모델링 소프트웨어 원하는 텍스트를 3D 프린팅하려면 3D 모델링 앱이 필요합니다. 대부분 이 용도로 사용 가능하니 취향껏 고르세요. 대표적으로 Tinkercad, Fusion 360, SketchU

우리 모두 3D 출력물에서 품질과 속도 모두 최고를 원합니다. 하지만 대개 품질과 속도는 양립하기 어렵고, 프린터와 필라멘트 타입마다 최적의 균형점(sweet spot)을 찾는 데 시행착오가 필요합니다. 이 글에서는 출력 속도가 품질에 미치는 영향, 흔한 문제들, 최적 설정 찾는 법을 다룹니다. 출력 속도가 출력 품질에 영향을 주나요? 대부분의 경우 출력 속도는 출력 품질에 상당한 영향을 줍니다. 경험칙상 느린 속도가 더 좋은 품질을 냅니다. 빠른 속도에서도 품질 유지가 가능하지만, 이는 프린터 종류와 소재 품질에 달려 있습니다
ABS는 엔더 3, 프로(Pro), V2에서 제대로 출력하는 법을 익히기 가장 어려운 소재 중 하나입니다. 주된 이유는 인클로저가 없는 오픈형 프린터이기 때문입니다. 하지만 설정 조정과 접착력 향상 트릭을 쓰면 엔더 3에서도 ABS 출력이 가능합니다. 요약: 엔더 3에서 ABS 출력하려면 노즐 온도 230~240°C, 베드 온도 100°C, 파트 쿨링 팬 끄기, 빌드 표면에 글루 스틱 도포로 접착력 높이고 휨 방지. 이게 다가 아니니, 제 테스트 결과와 접착력 향상법, 문제 예방법 등을 계속 읽어보세요. 엔더 3 고품질 출력 이상
3D 프린팅 입문 시 베드 레벨링만큼이나 많은 시간을 들여 배워야 하는 것이, 출력물을 베드에 붙게 하고 중간에 떨어지지 않게 하는 것입니다. 이 글에서는 제 출력 경험에서 얻은 팁들을, 일반적인 것부터 틈새 팁까지 공유합니다. 이 방법들로 출력물이 문제없이 베드에 붙게 하실 수 있습니다. 엔더 3에서 고품질 출력을 위한 이상적인 설정을 직접 시행착오로 찾고 싶지 않다면, 엔더 3 시리즈 전용으로 제작된 저희 큐라 프로필(Cura Profiles)을 확인해 보세요(전체 $7). 1. 베드를 제대로 레벨링하세요 베드 레벨링은 노
3D 프린팅 애호가로서 저는 항상 출력물 품질을 높일 방법을 찾습니다. 이 글에서는 평평한 윗면을 매끄럽게 다듬는 아주 유용한 슬라이싱 기능 아이언링(Ironing)을 소개합니다. 출력물 미관을 개선하고 싶다면 이 기능이 정답입니다! 아이언링이란 무엇인가요? 아이언링은 얼티메이커(Ultimaker) 슬라이서 큐라(Cura)에서 처음 도입된 기능으로, 현재 모든 인기 슬라이서에 탑재되어 있습니다. 아이언링은 평평한 윗면을 매끄럽게 만들기 위해 출력 완료 후 노즐을 가열된 상태로 유지하며 완성된 표면 위를 이동시킵니다. 가열된 노즐
3D 프린팅 애호가라면 인필(infill)이 출력물의 품질, 강도, 출력 시간에 얼마나 중요한지 잘 아실 겁니다. 수시간을 들여 출력했더니 인필이 쉘(벽면)과 맞닿지 않아 인필 구조가 무용지물이 된 경험, 누구나 한 번쯤 있으실 겁니다. 이 글에서는 인필이 벽면에 닿지 않는 원인과 해결 방법을 단계별로 안내합니다. 요약하자면, 벽면과 인필이 분리되는 주원인은 언더 익스트루전(under-extrusion)이며, 이는 낮은 노즐 온도, 과도한 이동 속도, 프린터 캘리브레이션 불량 등이 원인입니다. 또한 인필 오버랩(Infill Over
PLA 출력에 열 베드가 꼭 필요할까요? 3D 프린팅을 막 시작했고, 가장 출력하기 쉽다는 PLA 필라멘트를 구매했습니다. 그런데 프린터의 베드가 가열된다는 사실을 알게 되고 PLA에 열 베드를 써야 하나, 말아야 하나?라는 의문이 드실 겁니다. 결론부터 말씀드리면 단순한 예 또는 아니오로 답하기 어렵습니다. 몇 가지 요인에 따라 달라지기 때문입니다. 지금부터 자세히 알아보겠습니다. PLA는 열 베드 없이도 출력이 가능한가요? PLA는 비교적 낮은 온도에서 출력되므로 휨(warping) 위험이 낮습니다. 대부분의 경우 열 베드 없
3D 프린터 보유해 한 번이라도 써보셨다면 레이어 팬 중요성 잘 아실 겁니다. 이 작은 컴포넌트 적절한 설정이 출력물 성패 가릅니다. 말할 필요도 없이 필요할 때 작동하는 레이어 팬 필수. 지금 레이어 팬 문제 겪고 계시다면 제대로 오셨습니다. 가장 흔한 원인들 단계별로 짚으며 쉽게 해결해 드릴게요. 3D 프린터 레이어 팬 왜 안 돌까요? 3D 프린터 레이어 팬 안 도는 이유: 슬라이서 출력 파라미터, 기계 설정, 하드웨어 이슈, 또는 필라멘트 같은 외부 물체가 팬 막아 움직임 방해. 슬라이서 내 모든 레이어 팬 관련 설정 활성화
출력 시간 단축하면서 출력 품질 안 희생하고 싶다면 적응형 레이어(Adaptive Layers) 출력 고려해보세요. 이봐! 적응형 레이어가 뭔데? 물어보실 수 있죠. 이 글에서 그게 뭔지, 어떻게 작동하는지, 내 출력에 어떻게 적용해 더 나은 결과 얻을지 다룹니다. 한마디로: 적응형 레이어 활성화하면 가변 레이어 높이로 출력 가능. 프린터가 오브젝트 형상에 따라 레이어 두께 늘였다 줄이며 매끄러운 마감 필요 구간은 얇게, 나머지 구간은 두껍게 출력해 시간·필라멘트 절약. 큐라(Cura) 적응형 레이어 슬라이싱이란? 큐라 적응형 슬
3D 프린팅 입문 땐 출력물 품질과 프린터 이동 속도 역관계부터 배웁니다. 익스트루더 이동 속도 낮을수록 일반적으로 더 예쁜 출력물 나온단 단순 사실. 시간 지나며 원하는 결과 위해 조정 가능한 더 많은 파라미터들 배웁니다. 이동 속도 관련 중요 설정 두 가지: 저크(Jerk)와 가속도(Acceleration). 더 미묘하고 직관적이지 않지만 놀랍게도 중요해 프로젝트 성패 가를 수 있습니다. 저크는 프린터가 가속도 파라미터를 완전히 무시하고 저크 설정값 속도로 직행하는 속도 범위(0mm/s ~ 지정된 속도)를 결정. 반면 가속도는
3D 프린팅 커뮤니티 대부분은 출력물 전체 품질 높이는 법 끊임없이 찾습니다. 출력을 성패 가르는 가장 흔한 이슈 중 하나가 탑 레이어(최상단 표면) 품질입니다. 이 이슈들 고치고 싶은 건 당연하죠. 이 글에서 이슈들과 가장 쉬운 해결법 설명하겠습니다. 탑 레이어 표면 품질 높이려면 슬라이서에서 부적절하게 설정된 파라미터로 생기는 필로잉(pillowing)과 구멍 제거 필요. 가장 쉬운 해결: 인필 밀도 높이기 및/또는 탑 레이어 두께 늘리기. 탑 레이어 미관 더 좋게 하려면 아이로닝(ironing) 활성화도 추천. 흔한 탑 레이어
이 글 오신 가장 큰 이유: 필라멘트를 제대로 공급 못 하는 3D 프린터 때문이시죠. 서론 줄이고 바로 답부터: 필라멘트 공급 안 되는 3D 프린터 어떻게 고치나? 필라멘트 공급 안 되는 주원인: 압출 경로 막힘, PTFE 튜브 손상, 잘못된 리트랙션 설정, 원치 않는 필라멘트 장력, 너무 높거나 낮은 압출 온도, 노즐 막힘, 드라이브 기어 마모. 아시다시피 이 이슈 목록만으론 도움 안 되니 각 원인별로 개별 대응하겠습니다. 대부분 트러블슈팅 글이 그렇듯 사후 대응식이지만, 미래 예방 팁도 드릴게요. 제 블로그 다시 오시기 싫어서가
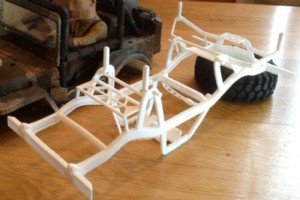
3D 프린팅 입문 때 저는 3D 프린팅의 거의 모든 걸 안다고 느꼈습니다. 잠시 후, 더닝-크루거 효과로 설명되듯 실제론 매우 피상적이고 약한 이해만 있었단 걸 깨달았습니다. 여러 부품이 각자 요구사항을 가진 첫 기능성 오브젝트 출력 때 겸손해졌습니다. 그때부터 다양한 열가소성 수지와 특성을 공부하기 시작했습니다. 이 글에선 일반적인 RC(무선조종) 카의 주요 부품들과 추천 필라멘트 타입을 다룹니다. RC용 추천 필라멘트는 부품별로 다릅니다. 섀시(chassis)는 ABS, 바디(body)는 PETG가 최적입니다. 유연성 덕분에 휠
3D 프린팅 입문자라면 필라멘트 직경 표준이 두 가지(1.75mm, 3mm)란 걸 모를 수 있습니다. 10년 전 직접 프린터 만들던 사람이 쓰던 중고 프린터를 샀을 수도 있고요. 어쨌든 두 직경 다 시장에 있으니 장단점 아는 건 프린터 구매 시 필수입니다. 요즘 표준은 1.75mm 필라멘트지만, 많은 제조사가 여전히 3mm도 생산합니다. 의견이 분분하니 각자 배워서 판단하세요. 깊이 파고들고 싶지 않다면 1.75mm 필라멘트 호환 프린터를 사세요. 아주 특수한 목적으로 3mm 노즐이 필요한 게 아니라면 항상 1.75mm 표준을 추천
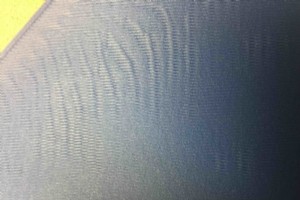
3D 프린팅 좀 해보셨다면 출력물 결함 다루는 데 익숙하실 겁니다. 시간 지나며 이 문제 원인은 아마 이거고 해결법은 저거다 하는 육감도 생기죠. 아직 트러블슈팅 초능력 개발 중이시라면, 이 글이 딱 맞습니다! 이 글에선 첫 레이어에 생기는 물결(리플, ripple)의 가장 흔한 원인과 해결법을 다룹니다. 핵심만 보셔도 되지만 자세히 읽으셔도 좋습니다. 요점: 첫 레이어 리플은 주로 부적절한 첫 레이어 높이 또는 플로우, 노즐이 베드에 너무 가까움, 고르지 못한(따라서 부적절한) 베드 레벨링, 너무 높은 출력 속도, 첫 레이어들에서
우리의 3D 프린터가 잘 보정돼 있어 평소엔 높은 퀄리티로 멋진 출력물을 뽑아냅니다. 그런데 한동안 안 쓴 필라멘트 롤로 새 오브젝트를 출력했더니 결과가 평소보다 한참 떨어집니다. 필라멘트 롤도 상해서 물성을 잃을 수 있을까요? 가장 유력한 원인들은 뭘까요? 필라멘트를 실리카겔 넣은 밀폐 용기에 보관하지 않으면 수분을 흡수해 부서지기 쉽고, 자외선(UV) 노출도 필라멘트를 취약하게 만듭니다. 또 필라멘트 끝을 롤 측면 구멍에 고정하지 않고 보관하면 엉키게 됩니다. 요약하면, 롤을 못 쓰게 만드는 원인과 결과, 해결책은 이 표와 같습
3D 프린팅