


산업기술

산업 제조
리머는 (원통형 또는 원뿔형의) 회전 절삭 공구로, 미리 형성된 구멍을 정밀한 치수로 확대하거나 마무리하는 데 사용됩니다. 이 공구들은 솔리드 또는 인서트 블레이드를 가질 수 있으며, 조절 가능하거나 비조절 가능할 수 있고, 수동용(핸드 리머) 또는 기계용(척킹 리머)으로 설계될 수 있습니다.
리머는 미리 드릴링, 보링, 또는 코어링된 구멍을 확대하거나 마무리하여 좋은 표면 조도와 정확한 치수를 얻기 위한 가공 공구입니다.
리밍은 이전에 드릴링 또는 보링된 구멍을 마무리하고 치수를 정하는 작업입니다. 사용되는 공구를 리머라 하며 여러 개의 절삭 날을 가집니다. 리머는 테일스톡 스핀들에 직접 또는 드릴 척을 통해 고정되며 정지 상태를 유지하고, 공작물은 매우 느린 속도로 회전하며 이송은 회전당 0.5~2mm 범위입니다.
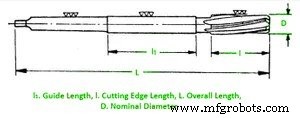
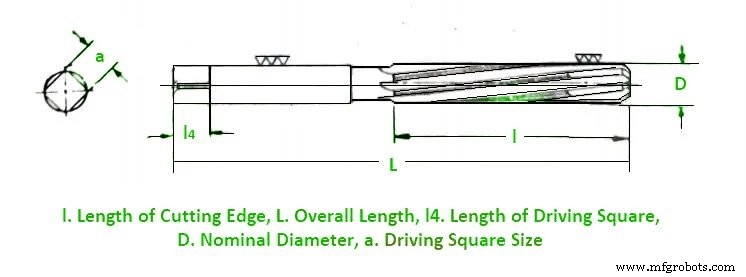
그림 (A), (B), (C), (D)에 표시된 리머의 명칭은 다음과 같습니다.
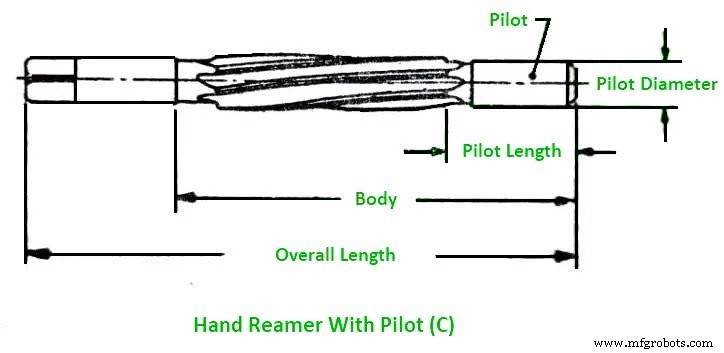
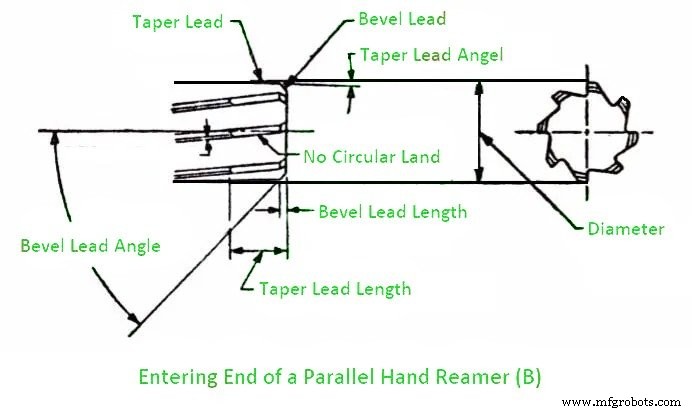
리머의 요소는 아래와 같습니다.
1. 축(Axis) :- 리머의 종방향 중심선입니다.
2. 백 테이퍼(Backer taper) :- 진입 단부터 생크까지 리머 100mm 길이당 직경 감소량입니다.
3. 베벨 리드(Bevel lead) :- 리머의 진입을 용이하게 하는 진입 단부의 각진 절삭 부분입니다. 이 부분에는 원형 랜드가 없습니다.
4. 본체(Body) :- 리머의 진입 단부터 생크 시작 부분까지의 구간입니다.
5. 원형 랜드(Circular land) :- 절삭 날의 선단에 있는 원통형으로 연마된 표면입니다.
6. 클리어런스(Clearance)
7. 절삭 날(Cutting edge) :- 면과 원형 랜드 또는 1차 클리어런스 제공으로 남은 표면의 교차로 형성된 절삭 날입니다.
8. 면(Face) :- 절삭 날에 인접한 플루트 표면 영역으로, 칩이 공작물에서 잘려나갈 때 닿는 부분입니다.
9. 플루트(Flutes) :- 절삭 날을 생성하고, 칩 배출을 허용하며, 절삭유가 절삭 날에 도달하게 하는 리머 본체의 홈입니다.
10. 힐(Heel) :- 2차 클리어런스 제공으로 남은 표면과 플루트의 교차로 생성된 모서리입니다.
11. 랜드(Land) :- 플루트 사이에 남겨진 플루트 본체의 부분, 절삭 날과 힐 사이의 표면 또는 표면들입니다.
12. 파일럿(Pilot) :- 리머의 진입 단부에 있는 원통형으로 연마된 부분으로 리머의 정렬을 유지합니다.
13. 리세스(Recess) :- 절삭 날, 파일럿, 또는 가이드 직경보다 직경이 줄어든 본체 부분입니다.
14. 생크(Shank) :- 리머를 고정하고 구동하는 부분입니다.
15. 직경(Diameter) :- 진입 단부의 리머 최대 절삭 직경입니다.
작업, 목적, 형상에 따라 다양한 리머 분류가 있습니다. 이 규격에 자세히 나와 있는 일반적으로 사용되는 것들은 다음과 같습니다.
핸드 리머는 머신 리머보다 더 긴 전면 테이퍼 또는 리드인을 가집니다. 이는 수동 힘만으로 구멍을 시작하는 어려움을 보완하기 위함입니다. 또한 리머가 직선으로 시작되게 하여 파손 위험을 줄입니다. 플루트는 직선 또는 나선형일 수 있습니다.
머신 브리지 리머는 평행 절삭 날을 가지며, 리머를 고정하고 구동하는 테이퍼 생크와 일체형인 리드를 가집니다.
그림에 머신 브리지 리머가 나와 있습니다.
머신 브리지 리머는 조선, 구조물, 플레이트 작업에서 리밍을 위해 휴대용 전동 또는 공압 공구에 사용됩니다.
머신 브리지 리머의 플루트는 직선 또는 나선형일 수 있습니다.
이 리머의 직경 범위는 6.4mm~37mm입니다.
머신 지그 리머는 베벨 리드와 생크 및 절삭 날 사이의 가이드를 가진 짧고 사실상 평행한 절삭 날을 가지며, 리머를 고정하고 구동하는 테이퍼 생크와 일체형입니다. 이 리머의 플루트는 나선형입니다.
본체의 평평한 부분은 지그의 부싱에 맞게 설계되어 리머를 정밀하게 위치시킵니다. 리머 직경 범위는 7~50mm입니다. 리머는 그림에 나와 있습니다.
이 리머들은 절삭 직경의 공칭 직경을 가진 생크와 끝단에 사각 탱을 가진 테이퍼 및 베벨 리드와 일체형인 사실상 평행한 절삭 날로 구성됩니다.
이 리머의 플루트는 직선 또는 나선형일 수 있습니다.
핸드 리머는 사각 탱을 가지며 손으로 구동되어 구멍을 정확하게 치수화하도록 설계되었습니다.
리머들은 0.05~0.125mm 사이의 최소 금속을 제거하도록 설계되었습니다. 쉽게 시작하기 위해 직경과 같은 거리만큼 끝단을 향해 약간 테이퍼져 있습니다.
이 유형의 리머는 그림에 나와 있습니다.
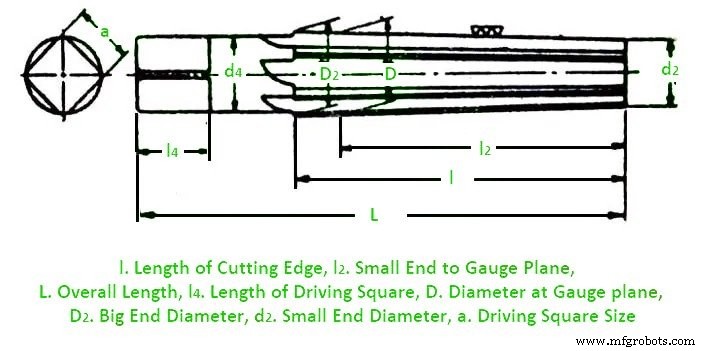
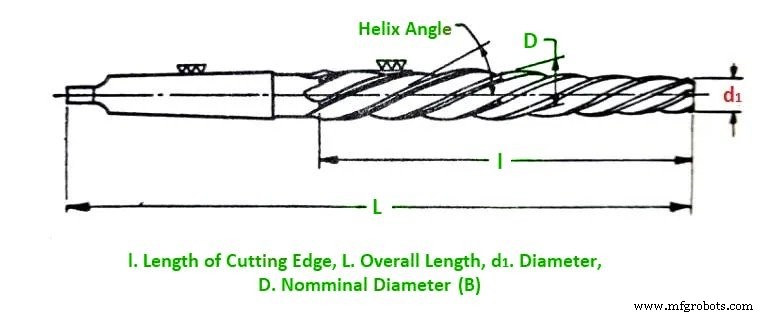
이 리머는 직선 또는 테이퍼 생크를 가질 수 있으며 수동 또는 기계 구동 가능합니다. 리머들은 모스 테이퍼에 맞는 평행 또는 테이퍼 생크와 일체형인 테이퍼 절삭 날을 가집니다. 이 리머의 플루트는 직선 또는 나선형일 수 있습니다.
리머는 러핑, 프리피니싱, 피니싱 세 가지 크기로 제공됩니다. 피니싱용으로 다양한 직경의 리머가 제공됩니다. 1~6번 모스 테이퍼 구멍용. 그림에 소켓 리머가 나와 있습니다.
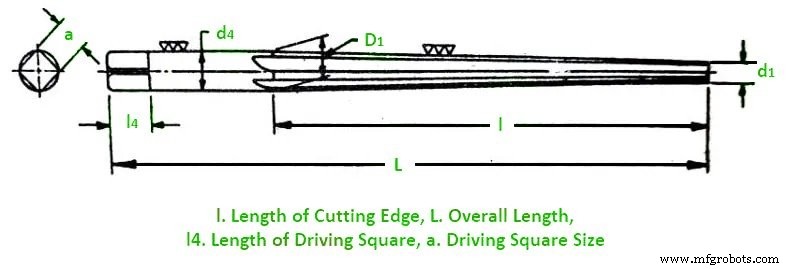
테이퍼 핀 리머는 테이퍼 핀을 공작물에 삽입할 때 거의 완벽한 핏을 위해 구멍을 마무리, 성형, 또는 확대하는 데 사용되는 리머 유형입니다.
이 리머는 수동 또는 기계 구동 가능합니다. 이 리머는 1:50 테이퍼의 핀에 맞는 구멍용 테이퍼 절삭 날을 가지며, 리머를 고정하고 구동하는 평행 또는 테이퍼 생크를 가집니다.
이 리머의 플루트는 직선 또는 나선형일 수 있습니다.
셸 리머는 미리 형성된 구멍을 정밀한 직경으로 확대하고 더 매끄러운 마무리를 위해 사용되는 다중 플루트 엔드 커팅 공구입니다.
아래에 셸 리머 그림이 나와 있습니다:
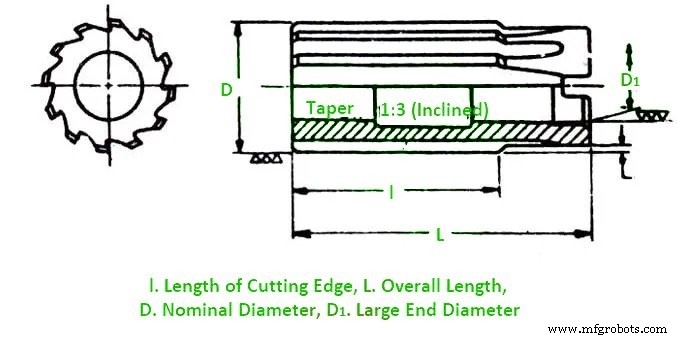
셸 리머는 아버(Arbor)에 장착하기 위한 축방향 구멍을 가집니다. 셸 리머는 연마된 베벨 리드를 가진 사실상 평행한 절삭 날을 가집니다. 이 리머들은 공구 비용 절감을 위해 큰 구멍 마무리에 사용됩니다.
다양한 크기의 셸을 단일 아버에 교환 장착할 수 있습니다. 이렇게 하면 매번 솔리드 생크 비용을 절약할 수 있습니다. 셸 리머는 홀 트루잉용 로즈 척킹 타입 또는 피니싱용 플루트 타입일 수 있습니다.
이 리머의 플루트는 직선 또는 나선형일 수 있습니다. 리머 직경 범위는 24~100mm입니다.

익스팬션 리머는 조절 가능한 플루트를 가진 다중 플루트 엔드 커팅 공구로, 미리 형성된 구멍을 정밀한 직경으로 약간 확대하고 더 매끄러운 마무리를 위해 사용됩니다.
익스팬션 리머는 마모를 보상하거나 구멍 크기 변동을 수용하기 위해 매우 소량 조절할 수 있도록 제작됩니다. 확장을 위해 그림과 같이 클램핑 너트를 풀고 플러그 1을 안쪽으로 밀어 넣습니다. 이로 인해 블레이드가 약간 확장됩니다.
척킹 리머는 고온에서 우수한 내마모성을 제공하는 범용 절삭 공구입니다.
참고 :- 척킹 리머는 머신 리머(Machine Reamer)라고도 합니다.
척킹 리머는 가장 일반적인 리머 유형입니다. 선반, 드릴 프레스, 나사 가공기에서 사용되며 구멍에 매끄러운 마무리를 제공합니다.
이 리머들은 생크와 긴 본체 리세스를 가진 베벨 리드와 짧고 사실상 평행한 절삭 날을 가지며, 리머를 고정하기 위한 평행 또는 테이퍼 생크와 일체형입니다.
이 리머의 플루트는 모두 직선이나 생크는 직선 또는 테이퍼일 수 있습니다.
저속으로 구동되며 모든 절삭은 플루트를 따라 수행됩니다. 플루트는 리머 본체 둘레에 불규칙하게 간격을 두고 배치되어 있습니다. 이는 채터링 경향을 줄이는 데 도움이 됩니다.
플루트 리머는 더 정확한 리밍에 사용됩니다. 직선 생크 척킹 리머 직경 범위는 1.5~32mm, 테이퍼 생크 척킹 리머는 5~32mm입니다.
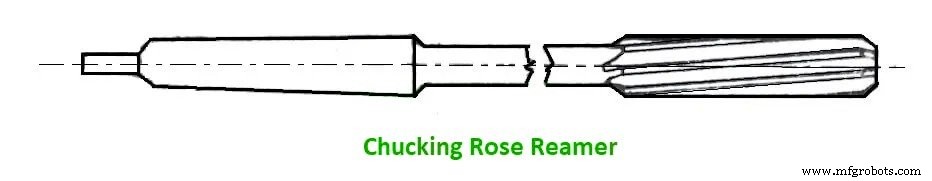
로즈 리머는 플루트 타입과 다릅니다. 플루트 타입에서는 절삭 날이 모두 끝단의 베벨드 에지에 있습니다.
면취된 절삭 날이 45° 각도를 이룹니다. 플루트 본체는 리밍된 구멍에 맞도록 설계되었습니다.
구멍에서의 휨 방지를 위해 본체는 생크 쪽으로 약간 테이퍼져 작아집니다. 이 유형의 리머는 플루트 리머보다 더 많은 금속을 제거할 수 있습니다. 그림에 척킹 로즈 리머가 나와 있습니다.
두 개 이상의 절삭면을 가진 리머를 콤비네이션 리머라고 합니다. 콤비네이션 리머는 부품의 여러 내부 직경을 닮은 패턴으로 정밀 연마됩니다. 콤비네이션 리머 사용의 장점은
리머의 용도는 다음과 같습니다.
리머는 회전 방향에 따라 다음과 같이 명명됩니다.
진입 단에서 볼 때 시계 방향으로 회전하며 절삭하는 리머.
진입 단에서 볼 때 반시계 방향으로 회전하며 절삭하는 리머.
리머의 각도는 다음과 같습니다.
베벨 리드 각도(Bevel lead angle) :- 베벨 리드의 절삭 날과 리머 축이 이루는 각도.
클리어런스 각도(Clearance angles) :- 1차 또는 2차 클리어런스와 절삭 날에서 리머 외주에 대한 접선이 이루는 각도.
헬릭스 각도(Helix angle) :- 절삭 날과 리머 축 사이의 각도.
레이크 각도(Rake angle) :- 절삭 날에서 면과 반경선이 이루는 직경 평면상의 각도.
테이퍼 리드 각도(Taper lead angle) :- 테이퍼 리드의 절삭 날과 리머 축이 이루는 각도.
산업기술
용접은 금속 조립품을 결합하는 효율적이고 신뢰성 높으며 심미적으로도 훌륭한 방법입니다. 하지만 용접 공정이 워낙 다양하다 보니, 제품 설계자는 자신의 프로젝트에 가장 적합한 공정이 무엇인지 알기 어려울 수 있습니다. 일부 용도에서는 전자빔 용접이나 서브머지드 아크 용접 같은 특수 공정이 필요하지만, 대부분의 제작자는 우선 스틱, MIG, TIG라는 세 가지 용접 방식 중 하나를 고려합니다. 1) 스틱 용접 (SMAW) 피복 아크 용접(SMAW), 통칭 스틱 용접은 현장 수리, 소규모 보수, 차고 용접 등에 가장 널리 쓰입니다.
3D 프린팅이라는 용어는 부품을 층별로 쌓아 올리는 여러 제조 기술을 포괄합니다. 각 기술은 플라스틱과 금속 부품을 형성하는 방식이 다르며 재료 선택, 표면 마감, 내구성, 제조 속도 및 비용에서 차이가 있을 수 있습니다. 3D 프린팅에는 여러 유형이 있으며, 다음이 포함됩니다: 광경화성 수지 적층 조형(SLA) 선택적 레이저 소결(SLS) 융합 증착 모델링(FDM) 디지털 광처리(DLP) 멀티 제트 퓨전(MJF) PolyJet 직접 금속 레이저 소결(DMLS) 전자빔 용융(EBM) 애플리케이션에 적합한 3D 프린팅 공정을