전기화학 가공(ECM): 기초 원리, 구성 요소, 장단점 및 산업적 응용
전기화학 가공(ECM)이란?
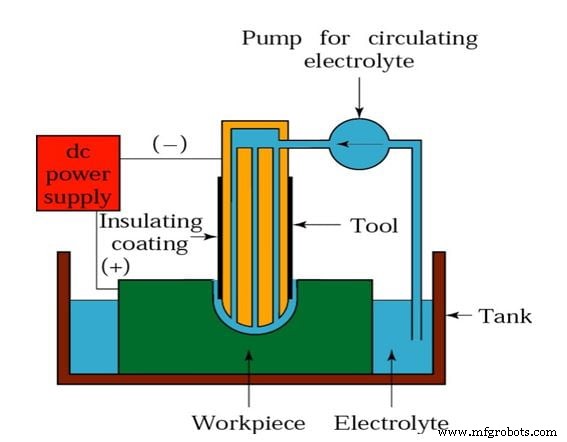
전기화학 가공(Electrochemical Machining, ECM) 은 전기도금의 역공정으로, 도전성 전해액 속에서 공구(음극)와 공작물(양극) 사이에 대전류를 흘려 금속 이온을 용해 제거하는 비접촉, 비전통적 정밀 가공 기술 입니다. 공구 재료가 공작물보다 경도일 필요가 없어, 경도·강도·인성에 관계없이 모든 도전성 재료 가공이 가능하며, 고강도 소재의 복잡한 공동(cavity) 가공에 탁월합니다.
기초 원리는 1833년 패러데이가 정립한 전기분해 법칙(Faraday's Laws of Electrolysis) 에 기반합니다.
전해질 용액 속 두 전극 사이에 전류를 흘리면 화학적 현상(전기분해)이 발생합니다. 고체 도체에서는 전자가, 전해질에서는 이온(양이온/음이온)이 전하를 운반합니다. 양이온은 음극으로, 음이온은 양극으로 이동하며, 이 전극-전해질 시스템을 전해전지라 합니다.
ECM 주요 구성 요소
전원 공급 장치 (Power Supply)
전해액 (Electrolyte)
공작물 (Workpiece)
공구/전극 (Tool)
이송 장치 (Feed Unit)
가공 탱크 (Tank)
공작물 고정 테이블 (Workpiece Holding Table)
압력 게이지 (Pressure Gauge)
유량계 (Flowmeter)
유량 제어 밸브 (Flow Control Valve)
압력 릴리프 밸브 (Pressure Relief Valve)
펌프 (Pump)
저장 탱크 (Reservoir Tank)
필터 (Filters)
슬러지 용기 (Sludge Container)
원심분리기 (Centrifuge)
흄 추출기 (Fume Extractor)
인클로저 (Enclosure)
전원 공급 장치
공구-공작물 간극이 좁아 단락 방지를 위해 저전압(2~35V)을 유지하며, 재료 제거율 ∝ 전류 밀도이므로 대전류(50~40,000A) 직류(DC)를 사용합니다.
전해액
전극 재료에 맞춰 선정하며, 주요 조합은 다음과 같습니다.
염화나트륨(NaCl, 20%) — 철계 합금
질산나트륨(NaNO₃) — 철계 합금
염산(HCl) — 니켈 합금
NaCl + H₂SO₄ 혼합 — 니켈 합금
HF + HCl + HNO₃(각 10%) — 티타늄
수산화나트륨(NaOH) — 텅스텐 카바이드(WC)
전해액 필수 특성: 고전도도, 저점도, 저독성/저부식성, 화학적·전기화학적 안정성
3대 기능: 전류 전달, 가공 생성물(슬러지) 배출, 줄열(Joule heat) 제거
공정 조건: 온도 20~50°C, 유량 20 L/min per 100A, 압력 0.5~20 bar, 농도 100~500 g/L
공작물 (양극, Anode)
가공 대상 도전성 재료로, 원자량과 원자가에만 의존하여 제거율이 결정됩니다. 시스템으로부터 절연하여 누설 전류를 방지합니다.
공구 (음극, Cathode)
양극 형상의 복제품(replica)으로, 다음 특성을 가져야 합니다.
우수한 전기 전도성
하중 및 유체 압력 견딜 강성
전해액과 화학적으로 비반응성
목표 형상으로 성형/가공 용이
고정밀도 제조
공구 재료: 구리, 황동, 티타늄, 구리-텅스텐, 스테인리스강, 알루미늄, 흑연, 청동, 백금, 텅스텐 카바이드 등
공정 중 공구에 물질이 퇴적되나, 산업용으로는 전해액이 이를 씻어내도록 설계합니다. 공구 역시 시스템으로부터 절연됩니다.
이송 장치 (Feed Unit)
서보 모터로 공구에 제어된 이송(0.5~15 mm/min)을 제공하여 일정한 간극을 유지합니다.
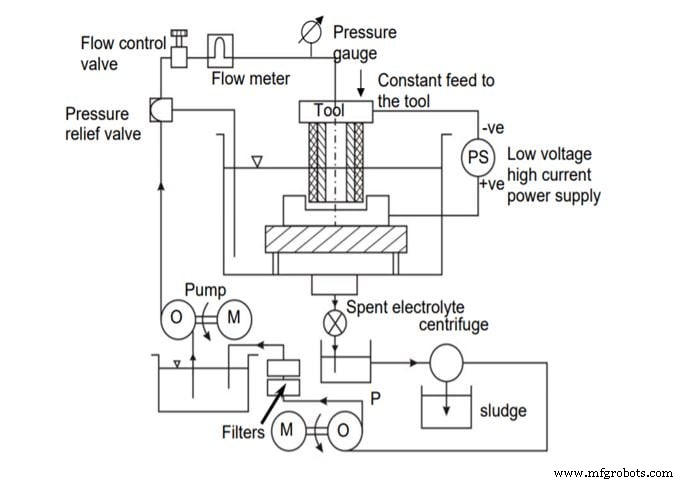
탱크: 전해액 및 공구/공작물 수용공작물 고정 테이블: 공작물 고정압력 게이지: 전해액 공급 압력 표시유량계: 가공 영역 전해액 유량 표시유량 제어 밸브: 전해액 유량 조절압력 릴리프 밸브: 공급 라인 과압 시 바이패스
펌프 및 순환 시스템
전해액 순환용 펌프, 저장 탱크, 필터(불순물/독성 이온 제거), 슬러지 용기, 원심분리기(슬러지-전해액 분리), 흄 추출기, 밀폐 인클로저로 구성되어 환경 및 작업자 보호를 도모합니다.
ECM 작동 원리 상세 (철 공작물 예시)
철 공작물(양극)과 공구(음극)를 NaCl 전해액에 담그고 약 10V 직류 전원을 연결합니다. 전해액은 저장 탱크에서 펌프로 순환되며 공구 내 홀을 통해 간극으로 공급됩니다.
양극 반응 (공작물 용해):
Fe → Fe²⁺ + 2e⁻ (철 이온 용출)
Na⁺ + OH⁻ → NaOH
Fe²⁺ + 2OH⁻ → Fe(OH)₂↓ (슬러지)
Fe²⁺ + 2Cl⁻ → FeCl₂↓ (슬러지)
음극 반응:
2H⁺ + 2e⁻ → H₂↑ (수소 가스만 발생, 공구 형상 변화 없음 — ECM 최대 특징)
초기 불균일했던 간극(0.1~2mm)은 가공 진행되며 균일해지고, 최종 형상은 공구 형상의 복제품이 됩니다. 슬러지는 원심분리기로 제거, 전해액은 여과 후 재순환됩니다.
ECM 장점
오목/볼록 공구로 복잡한 곡면 가공 용이
CNC 연동으로 고난도 형상 구현
공구 마모 거의 없어 반영구적 사용
비접촉 → 절삭력/잔류 응력 없음
원자 단위 용해로 열 손상 없는 우수 표면 조도
발열 적음
ECM 단점
염기/산성 전해액이 공구, 공작물, 장비 부식 유발
단위 부피당 에너지 소모 큼
도전성 재료만 가공 가능
연질 재료 가공 부적합
대면적 설치 공간 필요
건강/환경 유해성 우려
ECM 응용 분야
다이 싱킹(die sinking), 홀 컨투어링
전기화학 연마(ECG) — 음전하 연마 숫돌 결합
제트 엔진 터빈 블레이드 등 복잡 구조체 깊은/불규칙 구멍 가공
트레파닝(trepanning), 마이크로 가공 — 나노팹/나노기술 적용
증기 터빈 블레이드 등 복잡 프로파일 정밀 가공