CNC 스위스 선반 부품의 정밀 표면 마무리 구현하기
표면 마무리 요구사항과 영향 요인
파이오니어 서비스는 다양한 표면 마무리 요건을 충족하는 선삭 금속 부품을 생산합니다. 일부 마무리는 '머신 오프(machine-off)' 상태에서 바로 나오지만, 추가 마감 공정이 필요한 경우도 있습니다. 부품 형상과 소재 선택은 CNC 스위스 선반이나 CNC 터닝 센터에서 가공 시 달성 가능한 표면 마무리에 영향을 줍니다.
가공 부품의 표면 마무리 요건은 주로 최종 제품의 용도에 따라 결정됩니다. 핵심 결정 요인은 △사용 환경의 가혹성 △맞물림 부품의 소재 △기능적 요구사항 △부품 사용 기간입니다. 또한 조립 후 노출되는 부품(손잡이, 엔드캡 등)의 경우 심미적 이유로 표면 마무리를 지정하기도 합니다.
표면 텍스처의 3요소
- 레이(Lay): 부품上的 공구 자국 방향
- 웨이비니스(Waviness): 공구 자국 간 간격
- 러프니스(Roughness): 공구 자국의 깊이
표면 거칠도 수치 표기(Ra)
표면 마무리는 보통 Ra(산술 평균 조도)로 수치화합니다(단위: µm 또는 µin). 부품 표면의 여러 지점을 측정해 평균낸 값입니다. 숫자가 작을수록 높이 변이가 작아 더 미세한 마무리, 클수록 거친 마무리를 의미합니다.
- CNC 스위스 머신과 CNC 터닝 센터는 일반적으로 64~125Ra 마무리를 머신 오프 상태로 냅니다. 부품 형상과 소재에 따라 32Ra까지 달성 가능하기도 합니다.
- 더 작은 수치(더 미세한 마무리)가 필요하면 연삭 공정이 추가됩니다.
실제 측정 사례
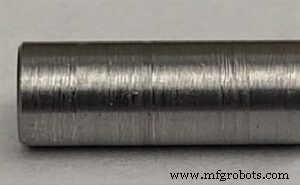
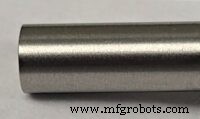
왼쪽 사진은 CNC 스위스 부품의 머신 오프 상태 표면(약 50Ra) 고해상도 이미지, 오른쪽은 연삭 후 15Ra를 달성한 부품 이미지입니다.
프로필로미터 측정
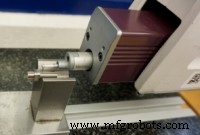
파이오니어 서비스는 프로필로미터(Profilometer)로 금속 부품 표면 마무리를 측정합니다. 다이아몬드 팁 스타일러스가 표면을 '긁으며' 텍스처를 읽고, 측정값 평균을 디지털로 표시합니다.
왼쪽 이미지는 프로필로미터로 측정 중인 CNC 스위스 정밀 가공 부품, 오른쪽은 측정 결과(표면 마무리 43)와 프로브 이동에 따른 그래프입니다.
센터리스 연삭 역량
파이오니어 서비스는 인하우스 센터리스 연삭 설비로 외경(OD) 표면 마무리를 6Ra까지 구현합니다(인피드 및 스루피드 장비). 외부 파트너 네트워크를 통해서도 다양한 연삭 옵션을 제공합니다.
후처리가 표면 마무리에 미치는 영향
열처리, 아노다이징, 패시베이션, 흑색 산화 처리는 일반적으로 부품 표면을 더 거칠게 만듭니다. 경우에 따라 후처리 후 연삭으로 표면 마무리를 개선할 수 있습니다. 반면 전기연마, 비드 블라스트, 도금은 가공 부품 표면을 개선하는 효과가 있습니다. 소재, 부품 형상, 마무리 요건을 종합적으로 고려해 역량을 판단해야 합니다.
파이오니어 서비스의 정밀 선삭 역량, AS9100/ISO9001:2015 품질경영시스템, 표면 마무리 역량에 대해 자세히 알아보려면 오늘 엔지니어링 팀에 문의하세요.



