유압 부품 정밀 가공을 위한 속도, 이송, 절삭 깊이 최적화
유압 기계는 중장비, 식품 가공, 항공기 등 산업·상업·공공 분야 전반에서 다양한 작업을 수행합니다. 유압 부품 제작에는 CNC 선반 등 정밀 공작기계가 주로 사용됩니다.
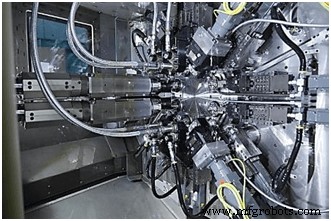
유압 부품 생산용 선삭 가공기는 피스톤, 실린더 어셈블리 등을 신속하고 비용 효율적으로 제작할 수 있습니다. CNC 선반은 공작물을 회전시키며 설정된 속도로 소재를 제거해 목표 깊이에 도달합니다. 정밀 가공 시 마찰, 칩 형성, 발열, 열전도 등이 발생할 수 있으며, 이는 금속 조직에 악영향을 미쳐 치수 부정확을 초래할 수 있습니다.
CNC 선반은 속도, 이송, 절삭 깊이에 대한 사전 프로그래밍된 파라미터로 이러한 문제를 최소화합니다.
절삭 속도, 이송, 절삭 깊이
이 세 파라미터는 유압 부품이 어떻게 절삭되는지를 결정합니다. 절삭 속도는 공작물에서 금속이 제거되는 빠르기입니다. 절삭 이송은 공구 1회 회전 동안 절삭 스핀들이 금속 부품을 따라 이동하는 거리입니다. 절삭 공구가 금속 내부로 진입하며 이동하는 거리가 절삭 깊이입니다. 이 세 파라미터는 완성 공작물의 치수 정밀도와 표면 조도를 보장합니다.
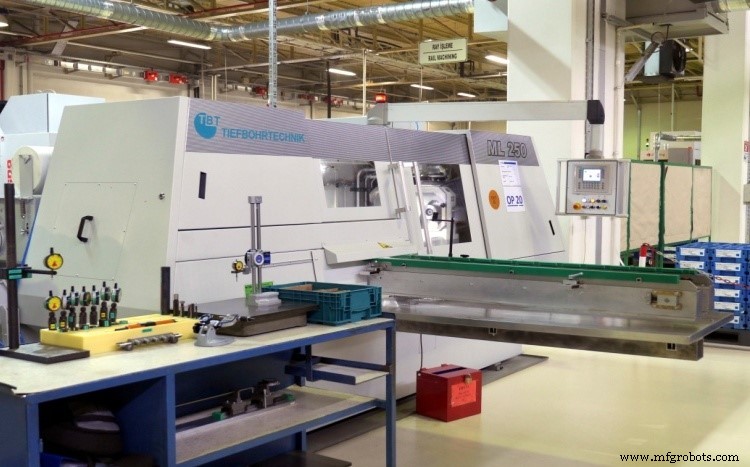
절삭 속도와 이송 파라미터
정밀 공작기계의 절삭 속도는 회전 공구를 지나가는 공작물의 주속(peripheral speed)을 기준으로 결정되며, 분당 피트 또는 미터 단위로 표시됩니다. 절삭 이송률과 절삭 속도는 공구의 동력 요구량을 산정하는 기준이 되며, 1회 회전당 제거되는 소재량에 적합한 속도를 정의합니다.
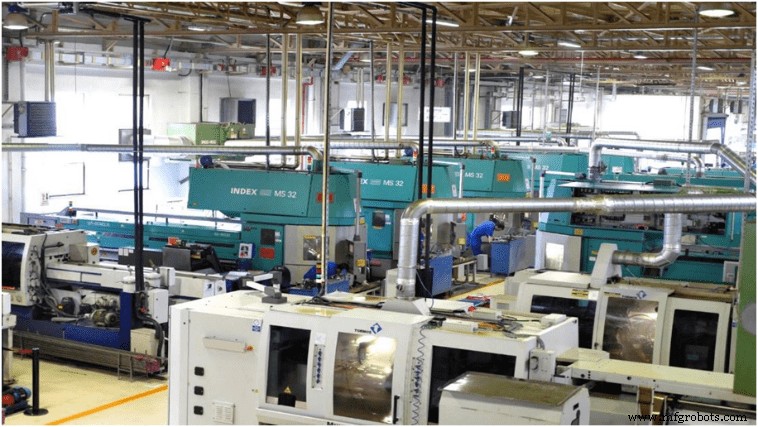
이 두 파라미터를 CNC 선반에 사전 프로그래밍할 때는 금속 경도와 공작물의 강성을 반드시 고려해야 합니다. 연질 금속에 과도한 속도나 이송을 적용하면 한 패스에 너무 많은 소재가 제거되고, 경질 금속에 너무 낮은 속도나 이송을 적용하면 원하는 표면 조도를 얻기 어렵습니다. 핵심은 금속의 경도와 강도가 높을수록 공구 회전 속도도 높여야 한다는 점입니다.
절삭 깊이 파라미터
절삭 깊이는 공구가 공작물 내부로 밀어 넣어지는 3차 절삭 운동의 깊이로, 천분위 인치 또는 밀리미터 단위로 관리됩니다. 통상 0.1~1.0mm 범위에서 설정됩니다.
이 파라미터는 정밀 가공의 성능과 효율에 직접적인 영향을 미칩니다. 적정 절삭 깊이 선정을 위해 다음 요소를 종합 고려합니다.
- 가공 작업 유형
- 부품 소재 강도
- 생산성 요구사항
- 공구 성능
- 표면 조도 요구사항
CNC 선반을 활용하면 공작물 품질을 크게 개선할 수 있습니다. 절삭 깊이 파라미터를 낮추면 더 거친 마감을, 높이면 더 많은 소재 제거와 생산 속도 향상이 가능합니다.
유압 부품 가공에 대한 자세한 정보는 Impro 홈페이지를 참고하십시오.



