3D 프린트 표면 마감 향상: 검증된 기술로 우수한 표면 품질 달성
3D 프린팅 공정이 프린터에서 바로 사출 성형급 표면 마감을 내주지 않는다는 건 비밀이 아니지만, 좋은 소식도 있습니다. 도움이 되는 기술들이 있고 새로운 개발이 끊임없이 이어집니다. 후처리가 수동에서 자동화로 전환됨에 따라 3D 프린팅 부품 비용도 내려갈 것입니다.
서포트 구조 제거(또는 SLS와 MJF의 경우 파우더 케이크 제거)는 빌드에 필요했던 서포트 구조에서 프린팅된 부품을 해방시키는 첫 단계입니다. 서포트 제거를 위한 신기술 활용 사례는 PolyJet 케이스 스터디를 참고하세요. 부품이 프린팅된 지지 층에서 해방되면, 사용된 소재에 따라 표면 거칠기를 해결하는 여러 방법이 있습니다. 경우에 따라 애플리케이션에 맞으면 아예 다루지 않는 것이 나을 수도 있습니다.
매끄러운 3D 프린팅 부품이 높은 수요인 이유
왜 스무딩(smoothing)이 이렇게 인기가 있을까요? 여러 이유입니다. 스무딩은:
- 미관 개선
- 코팅, 페인트, 염색 접착력 향상
- 내화학성 향상
- 부식 가능성 감소
- 내구성 향상
- 다공성 감소, 표면 밀봉으로 세척 및 멸균 용이
- 약점이나 파손점이 될 수 있는 표면 결함 제거
- 마찰 효과 최소화
- 전도성 향상
- 내수성 향상
- 적층 부품에 사출 성형 같은 표면 생성
이 목록은 결코 포괄적이지 않지만 부품 텍스처 평가 시 고려할 포인트를 제공할 것입니다.
표면 거칠기 측정
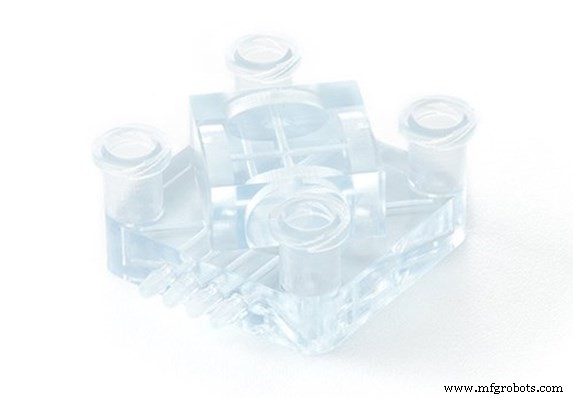
표면 거칠기의 가장 널리 쓰이는 척도는 Ra, 즉 거칠기 프로파일과 평균선 사이의 평균 거칠기입니다. Ra는 이상적 표면 평면으로부터의 편차를 마이크로인치 또는 마이크로미터로 측정합니다. Ra 단위가 클수록 더 거친 표면입니다. 예를 들어 SLS와 MJF 3D 프린팅 표면은 종종 설탕 결정이나 청바지와 비교됩니다.
대부분 엔지니어에게 표면 거칠기 상한선 설정은 기계적 애플리케이션이나 미적 이유로 일반적으로 바람직하지 않기 때문에 필수입니다. 때로는 인간공학이 핸들이나 터치패드에 '그립감'을 요구할 때 Ra 사양이 사용됩니다. 표면 거칠기 파라미터에 대한 더 깊은 분석은 ISO 25178을 참조하세요.
가이드 다운로드에 문제가 있으면 여기를 클릭해 다운로드하세요.
FDM 부품 스무딩
 융합 증착 모델링(FDM) 공정은 프린팅 중 불균일한 레이어를 생성합니다. 현재 스무딩 방법에는:
- 샌딩 (Sanding)
- 갭 필링 (Gap-filling)
- 폴리싱 (Polishing)
- 페인팅 (Painting)
- 증기 스무딩 (Vapor smoothing)
- 디핑 (Dipping)
- 에폭시 코팅 (Epoxy coating)
- 금속 도금 (Metal plating)
각 방법은 부품 공차에 특정한 영향을 미치므로, 이러한 스무딩 공정 중 하나를 시작하기 전에 어떤 트레이드오프를 감수하는지 이해해야 합니다.
스테레올리소그래피(SLA) 부품 스무딩
SLA(스테레올리소그래피) 공정은 필라멘트 기반 접근을 사용하지 않으므로 프린터에서 바로 FDM보다 훨씬 매끄러운 표면을 만듭니다. SLA 부품 스무딩의 두 가지 일반적인 방법은 수동 샌딩과 미디어 블라스팅(media blasting)입니다. 미디어 블라스팅은 모래, 그릿, 세라믹 비드로 할 수 있습니다. 균일한 텍스처를 얻기 위해 수동 샌딩이나 두 방법 조합이 필요한 경우가 많으며, 원형 샌딩 동작이 가장 효과적입니다. 더 높은 광택을 원하면 고입도 샌드페이퍼를 사용하세요.
선택적 레이저 소결(SLS) 및 멀티 제트 퓨전(MJF) 부품 스무딩
SLS와 MJF 같은 파우더 기반 프린팅 공정은 기능성 애플리케이션에 수동 샌딩을 활용할 수 있습니다. 하지만 고입도 샌드페이퍼로도 당사 검토 수준까지 이 표면들을 스무딩하기는 어렵다는 것을 발견했습니다. 특히 페인트 도포가 필요하면 더욱 그렇습니다. 결과는 더 매끄럽게 느껴질 수 있지만 텍스처가 벨벳 같은 표면으로 변합니다. SLA 부품 샌딩과는 1:1 비교가 아닙니다. 이러한 소재를 진정으로 스무딩하는 가장 좋은 방법은 가공입니다.
나일론과 TPU 부품은 화학적 또는 증기 스무딩 같은 추가 기술로 표면을 균일한 텍스처로 본질적으로 녹여냅니다. 이 방법은 점점 더 널리 퍼지고 있습니다. 당사는 MJF 부품을 항상 블랙으로 염색해 균일한 미적 외관을 만듭니다. 매끄럽게 페인트된 SLS 또는 MJF 부품을 원한다면 프라이머를 두껍게 도포해 소재를 밀봉하는 것으로 시작하는 것이 가장 좋습니다. 프라이머는 페인트 도포 전에 스무딩할 수 있습니다.
금속 3D 프린팅 부품 스무딩
프린팅이든 가공이든 금속 부품에는 매끄러운 표면이 기대됩니다. 적층 제조에서 프린트 후 가공은 거친 에지를 제거하는 한 방법입니다. 다른 가능성으로는:
- 전체 부품 샷 피닝(shot peening) 또는 부품 특정 영역 폴리싱/버니싱(burnishing)
- 전기화학적 폴리싱 또는 에칭
- 진동 마감, 터블링(tumbling), 원심 마감도 표면 스무딩에 좋은 방법입니다. 미디어 블라스팅과 샷 피닝처럼 이 공정들은 외부 표면 마감에 잘 작동하지만 내부 표면과 채널 접근은 어려울 수 있습니다.
- 연마 유동 가공(abrasive flow machining, 일명 엑스트루드 혼/extrude hone)으로 내부 벽 스무딩. 연마 매체가 내부 통로를 본질적으로 침식하고 디버링합니다.
- 등방성 초정밀 가공(isotropic superfinishing)으로 진동과 폴리싱을 사용해 거울 같은 마감 구현
거친 표면과 전체 표면적 최대화가 부품 설계에 필수적인 경우도 있습니다. 가장 많이 인용되는 예는 골유착(뼈가 임플란트로 성장)을 위해 다공성 임플란트 설계가 무엇을 달성할 수 있는지 개척하는 스트라이커(Stryker) 같은 회사입니다.
적층 부품 표면 마감 제어와 공정 자동화 모두 급속히 발전하고 있으며 향후 5년간 어떤 추가 공정이 떠오를지 기대됩니다. 주머니 속 참고자료로 3D 프린팅 표면 마감 가이드를 확인해 각 3D 프린팅 기술로 제작 가능한 부품과 표면 마감 근접 예시를 보세요.



