우리가 감탄하는 최고의 CNC 가공 설계
관계는 개인적이든 비즈니스든 상호 존중에 관한 것입니다. 당사는 매년 수만 개의 가공 부품 CAD 파일을 봅니다. 누군가가 설계에 가공을 신중히 고려했는지 즉시 알 수 있습니다. 그 공정 이해가 보이면 당사는 그 부품을 빠르고 효율적으로 생산할 수 있어 당사와 고객 모두에게 좋습니다. 동시에 문제가 되는 것들을 볼 땐 고객에게 그 이슈를 전달하는 것이 당사 책임입니다. 설계에서 항상 찾는 것들입니다.
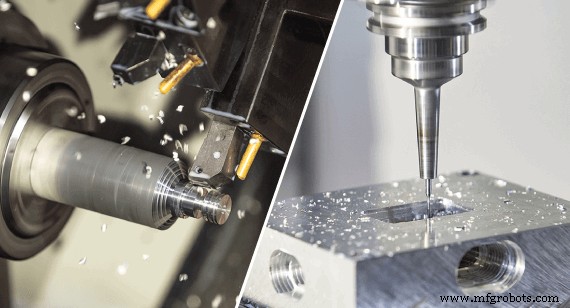
밀링 vs 터닝: 가공의 기본
기본적으로 가공에는 두 가지 유형이 있습니다: 밀링(드릴링 방식 사용)과 터닝(선반 사용). 매우 원통형 부품은 선반 터닝 공정을 염두에 두고 설계해야 하고, 매우 정방형/직교형 부품은 밀링을 사용해야 합니다. 여러 면에서 이들은 정밀한 역관계입니다. 둘 다 제거 공정이지만, 밀링에서는 절삭 공구가 (일반적으로) 고정된 소재에 대해 회전하며 원치 않는 금속이나 플라스틱을 제거합니다. 터닝은 정반대입니다. 부품이 정의된 축을 중심으로 회전하고 공구가 회전하며 소재를 깎아냅니다. 부품이 완성을 위해 두 공정 모두 거쳐야 할 수 있으며, 정상적인 상황에서 당사는 CAD 파일에서 무엇을 원하고 어떻게 가공할지 알 수 있어야 합니다.
가공 코너: 둥글수록 좋다
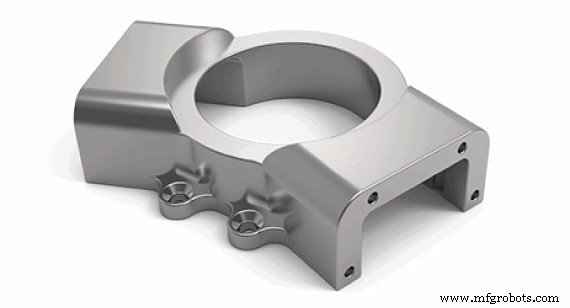
이걸 많이 봅니다. 잠시 시각화해 보면 라운드 엔드밀로 두 벽이 만나는 코너에서 90도 각도를 절대 만들 수 없다는 걸 알 수 있습니다. 코너를 둥글게 하는 필렛(fillet) 추가는 그런 지식이 있음을 보여줍니다. 물론 더 작고 더 작은 엔드밀로 날카로운 코너를 근사할 수 있지만, 그건 그냥 더 작은 필렛이고 더 큰 청구서로 이어질 뿐입니다. 파트너로서 더 넓고 둥근 코너로 괜찮다면 비용을 아껴드릴 수 있습니다. 게다가 보기에도 꽤 좋습니다.
수평선 평평하게: 벽이 바닥과 만나는 곳
이건 앞 섹션의 정반대입니다. 여기선 평평함, 즉 벽이 바닥과 만날 때 날카로운 90도 각도를 목표로 합니다. 벽이 바닥과 날카로운 90도 각도로 만나면 가공 공정이 훨씬 효율적입니다. 사각 엔드밀(square endmill)로 하는데, 다른 엔드밀과 같지만 아래 절삭면이 뾰족하지 않고 평평합니다. 평평한 표면을 만들기 위해 소재를 밀링아웃하는 데 특화돼 있습니다. 필렛이 적용돼 바닥과 벽 사이 둥근 전환이 생기면 필렛 윤곽을 따라가는 데 훨씬 더 많은 가공 시간을 써야 합니다. 이는 가공 시간을 불필요하게 훨씬 더 길고 비싸게 만들 수 있습니다.
구멍과 포켓의 안팎
제조를 위한 설계 시 그 멋진 구멍과 포켓이 장기적으로 귀하와 고객을 위해 작동하도록 하는 게 중요합니다. 당사는 그런 면에 민감한 특징을 좋아합니다. 각 특징의 종횡비(aspect ratio)에 대한 주의가 필수적입니다. 원칙적으로 깊은 구멍과 포켓은 큰 직경이어야 하고, 길게 서 있는 포스트나 리브는 더 두꺼워야 합니다. 일반적으로 특징의 LxD 비율이 작을수록 좋습니다. 설계상 상당한 이유가 없는 한 거의 어떤 특징도 8:1 LxD 비율을 초과해선 안 됩니다.
어셈블리: 나누는 게 항상 어려운 건 아니다
때로는 볼트, 용접, 기타 방법으로 나중에 결합하기 위해 설계를 두 개 이상 구성요소로 나누어 단순화하는 게 더 쉽습니다. 구성요소 수 최소화와 어셈블리 필요성 사이의 트레이드오프에 주의를 기울이는 설계자/엔지니어를 보는 건 훌륭합니다. 일부 CAD 모델에서는 더 복잡한 부품을 서브 구성요소로 분해해 가공 부품 복잡성을 줄이는 게 더 합리적입니다. 이는 매우 복잡한 부품에 이점이 있을 수 있습니다.
이상이 CNC 가공용 CAD 모델에서 당사가 좋아하는 것들입니다. 다른 서비스 라인(3D 프린팅, 사출 성형, 판금 가공)에서 당사가 좋아하는 설계 요소를 읽어보세요.



