제품 개발에서 완벽한 사출 성형 부품은 미적 매력과 효율적 생산 모두에 필수적입니다. 초기 제품의 전면 A 표면에 두드러진 싱크 마크는 광택 마감을 위협하고 출시를 지연시킬 수 있습니다. 로고 배지로 결함을 가리는 것보다 금형 설계와 부품 지오메트리에서 더 효과적인 해결책을 찾는 것이 낫습니다.
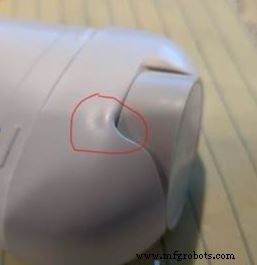
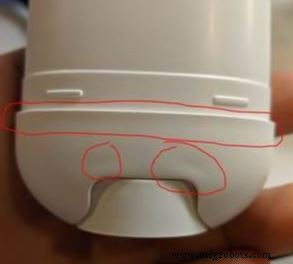
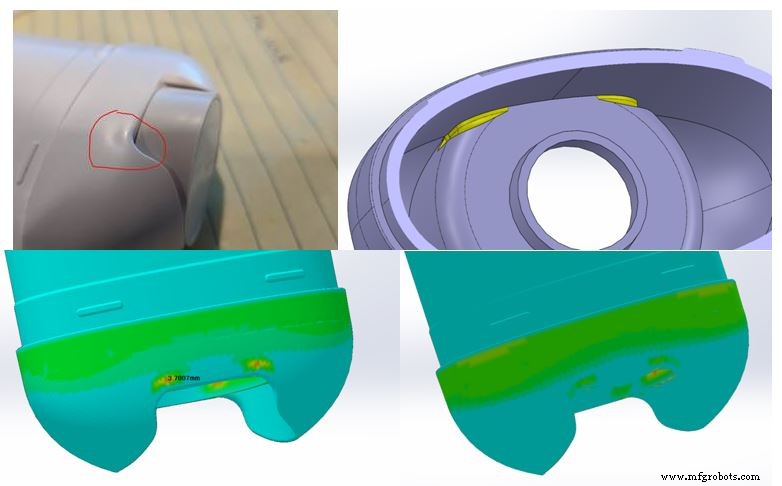
소비자 디스펜싱 제품의 외관 면에 생긴 싱크 마크.
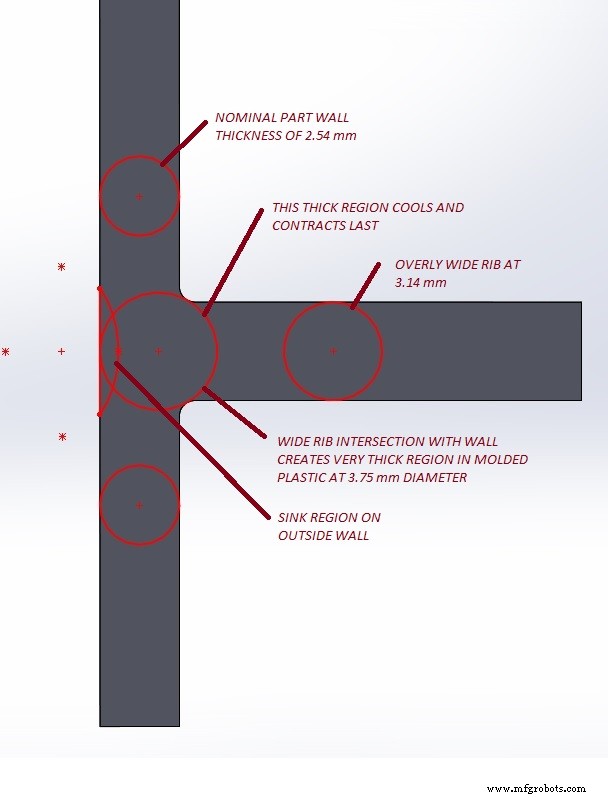
싱크 마크는 부품의 두꺼운 섹션(내부 리브나 보스가 벽과 만나는 지점 등)에서 차등 냉각으로 인해 발생합니다. 두꺼운 영역의 코어가 마지막으로 냉각되어 소재를 안쪽으로 당기며 반대쪽에 딤플을 만듭니다. 이 효과는 매끄럽고 광택 있는 표면과 어두운 플라스틱 색상에서 가장 눈에 띕니다.
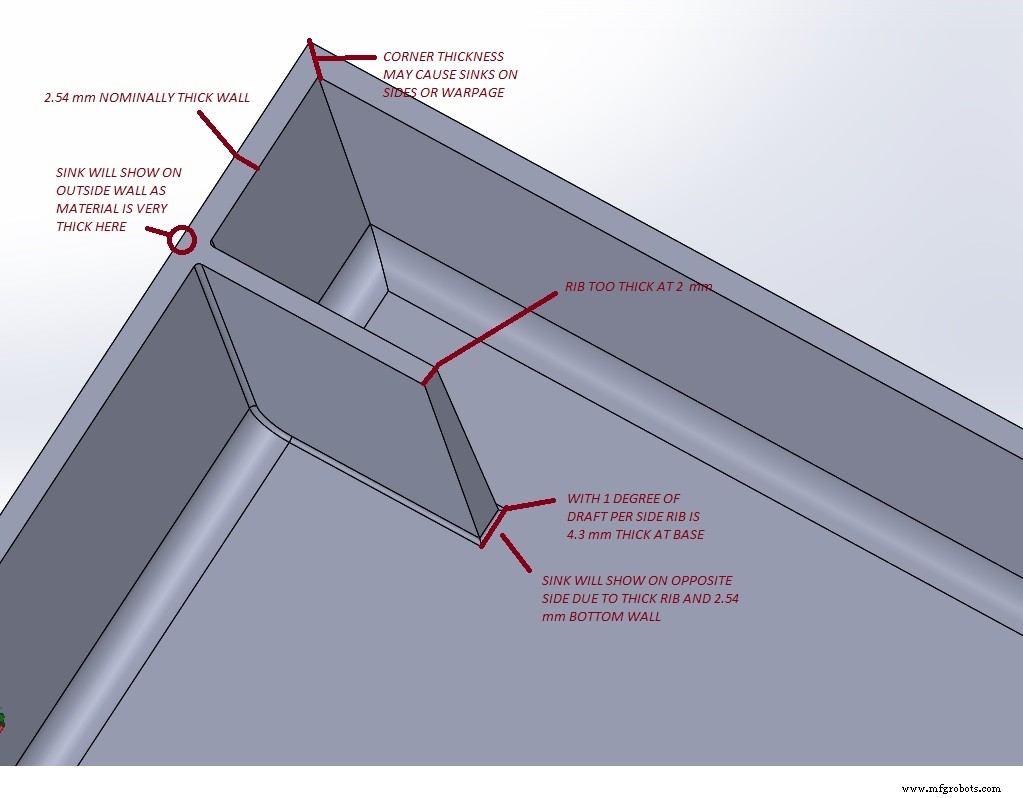
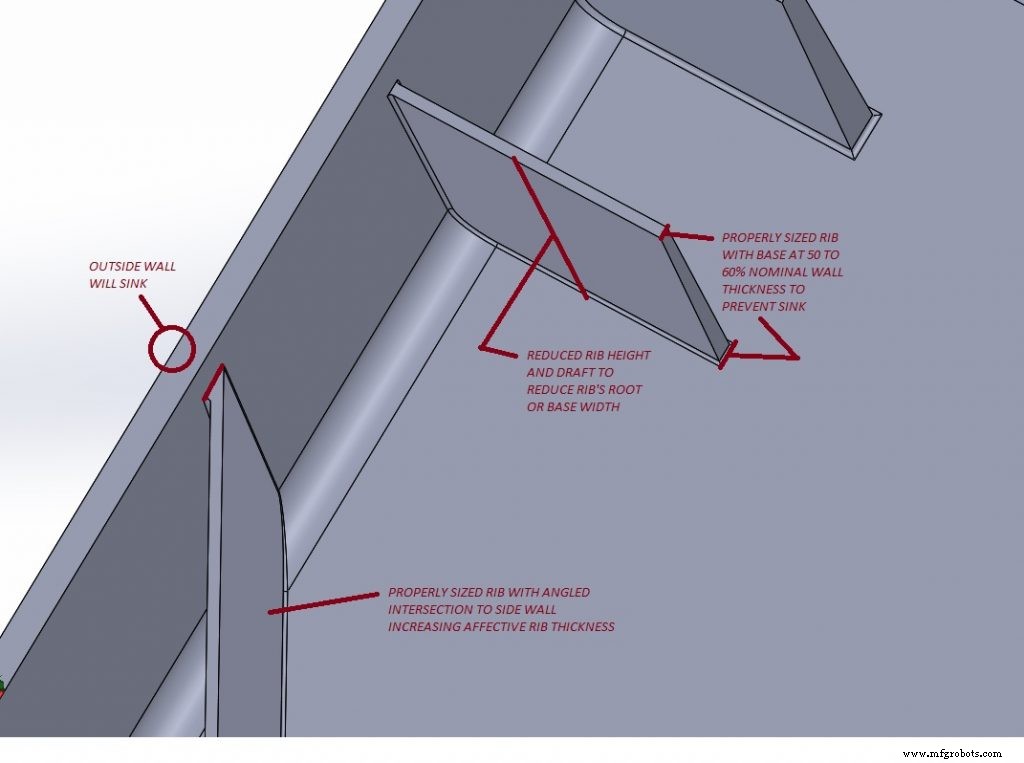
과대 기능으로 설계된 부품의 싱크 취약 구역.두꺼운 영역이 마지막으로 냉각되어 소재를 당겨 외부 표면에 싱크를 유발합니다.
두 외부 벽의 교차점이나 경사면도 싱크를 유도할 수 있습니다. 특히 리브가 날카로운 각도로 벽과 만날 때 그렇습니다. 일반적인 경험칙은 내부 벽과 리브 두께를 공칭 외부 벽 두께의 50~60%로 유지하는 것입니다. 이는 두꺼운 지점과 그에 따른 싱크 결함 가능성을 줄입니다.
적절히 크기 조정된 리브(공칭 벽의 55%)도 외부 벽과 각도로 교차해 더 큰 단면을 만들면 싱크를 생성할 수 있습니다.
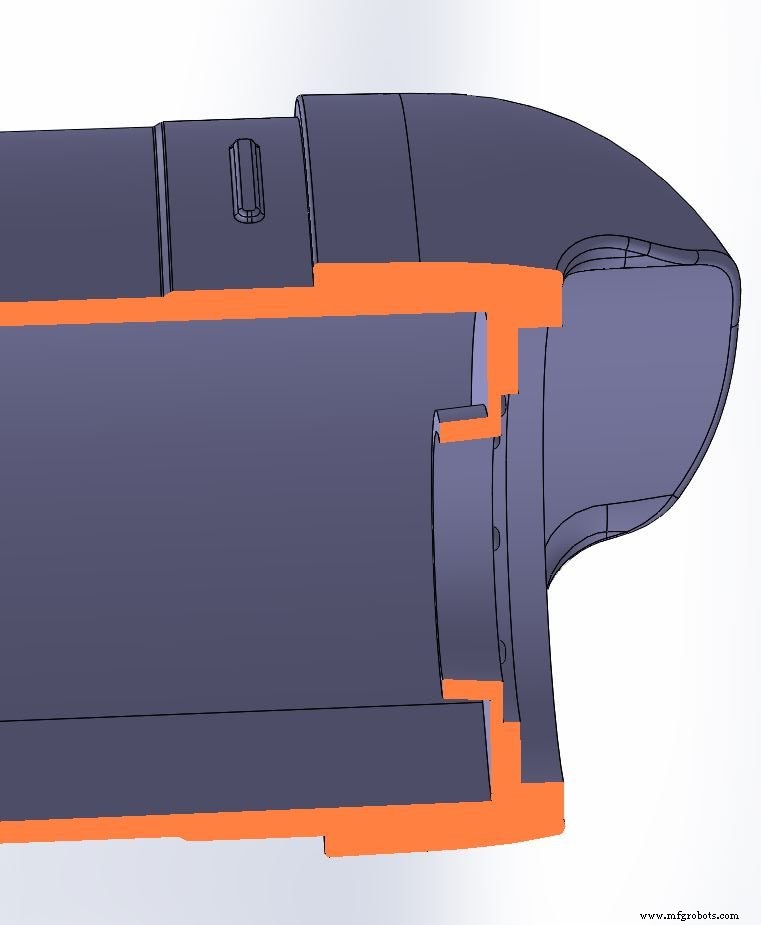
복잡한 형태는 중요한 전이를 숨겨 두꺼운 섹션을 조기에 감지하기 어렵게 만듭니다. 흰색 디스펜싱 캐니스터 베이스의 경우 설계는 단순해 보였으나, 엄지 나사용 하단 카운터보어가 경사진 벽 교차점을 도입해 가시적 싱크 마크를 생성했습니다. 단면 분석은 국부적 벽 두께를 증가시키는 기능의 수렴을 드러냈습니다.
베이스의 단면은 여러 기능이 두꺼운 섹션을 생성해 외부 싱크 마크를 유발했음을 보여줍니다.
이러한 기능은 제품의 컴팩트한 크기와 기능을 해치지 않고 수정하기 어려웠습니다. 그러나 미세한 코어링(light coring)을 추가해 벽 접합부의 소재를 덜어내 싱크를 줄였습니다.
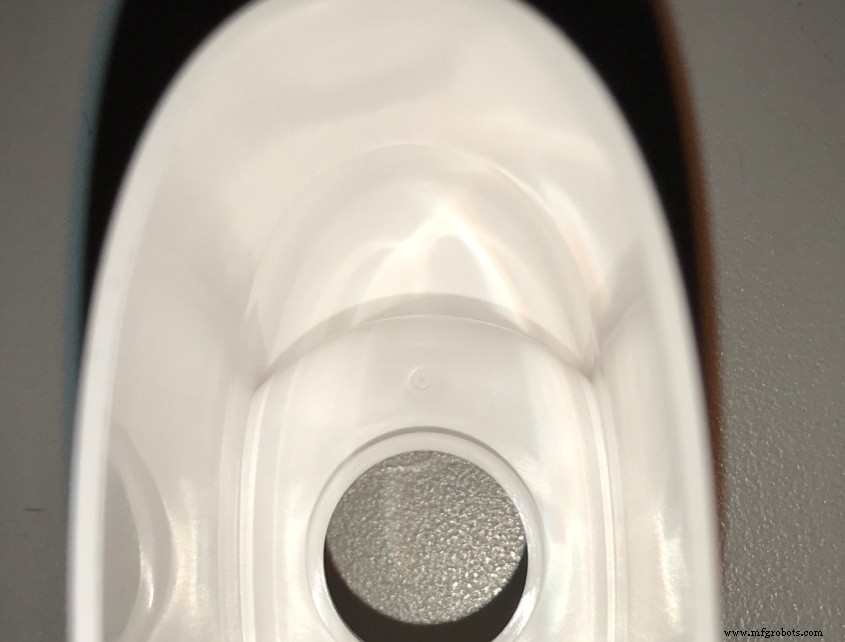
코어링 추가 전.
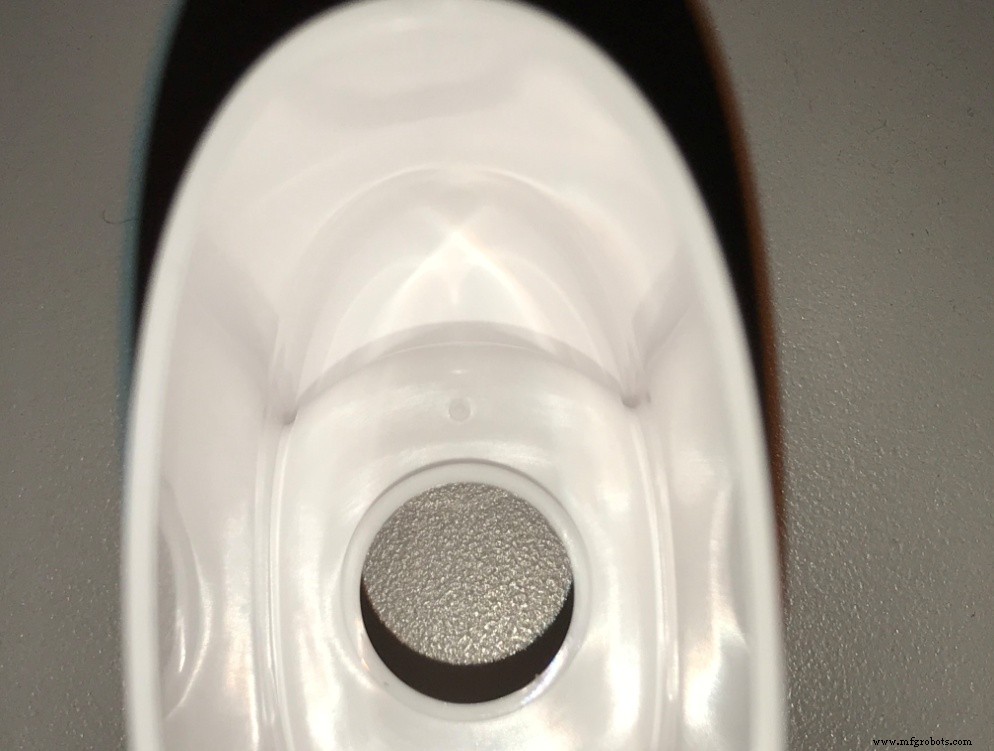
후: 벽 접합부에서 소재 감소.
추가된 코어링(우상단)이 두꺼운 영역을 줄였습니다. 두께 분석 플롯이 개선을 확인합니다.
더 긴 사이클 타임으로 철저한 냉각을 허용하고 공정 조정을 결합한 결과, 결함 없고 기능적인 부품이 탄생했습니다. 설계 엔지니어와 금형 제작자 간의 긴밀한 협업이 이러한 문제를 신속히 해결하는 데 필수적이었음이 입증되었습니다.
보스(또는 바디)는 또 다른 도전을 제시합니다. 원뿔형 리브로서 강도, 나사 패스너와의 핏, 싱크를 피하기 위한 최소 두께를 균형 있게 맞춰야 합니다. 향후 포스트에서 보스 설계를 탐구하겠습니다.
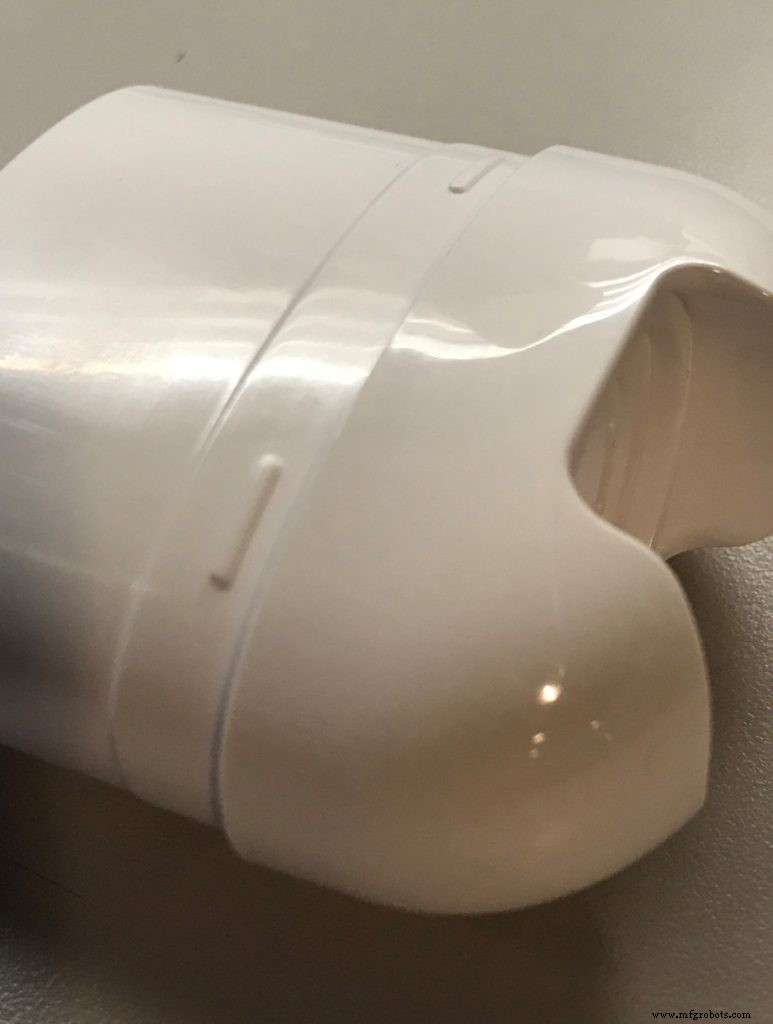
이 사출 성형 부품에서 싱크 마크가 제거되었습니다.
건전한 사출 금형 엔지니어링 관행과 고급 3D CAD 도구를 활용해 설계자는 싱크 마크 및 기타 외관 결함 위험을 최소화할 수 있습니다. 금형 제작자와 손발 맞춰 작업함으로써 기능적 요구사항을 충족하는 고품질, 시각적으로 매력적인 부품을 확보하고 시장 출시 시간을 단축할 수 있습니다.
핵심 요점: 내부 벽과 리브를 공칭 두께의 50~60% 내로 유지, 날카로운 교차점 최소화, 두께 변화를 줄이기 위한 약간의 드래프트 변경 고려, CAD 두께 분석 도구 활용. 성형업체와 일찍 협업하고 초도 1~2회 런에서 설계와 공정을 반복 개선하세요.