


제조공정

산업 제조
시트메탈 어셈블리는 상당한 구조물을 비용 효율적으로 구축하는 방법을 제공하므로 대규모 생산의 필수 요소입니다. 성숙한 스탬핑, 셰어링, 벤딩 장비는 고가 맞춤 플라스틱 금형 필요성을 제거합니다.
주문이 10,000개 미만일 때 대부분의 설계자는 여전히 스탬핑 또는 CNC 컷 시트 후 반자동 벤딩을 선택합니다. 풀스케일 다이 툴링 비용이 상각되지 않기 때문입니다.
그러나 이러한 기계가 수행하는 단일 단계 벤딩은 RIM, 구조 폼, 프로그레시브 다이 포밍 같은 원샷 공정과 현저히 다른 공차 스택업을 생성합니다. 추가 벤드나 성형 피처마다 누적 공차에 더해지며, 이를 무시하는 설계자는 휜 부품이나 메이팅 실패 부품을 생산할 위험이 있습니다.
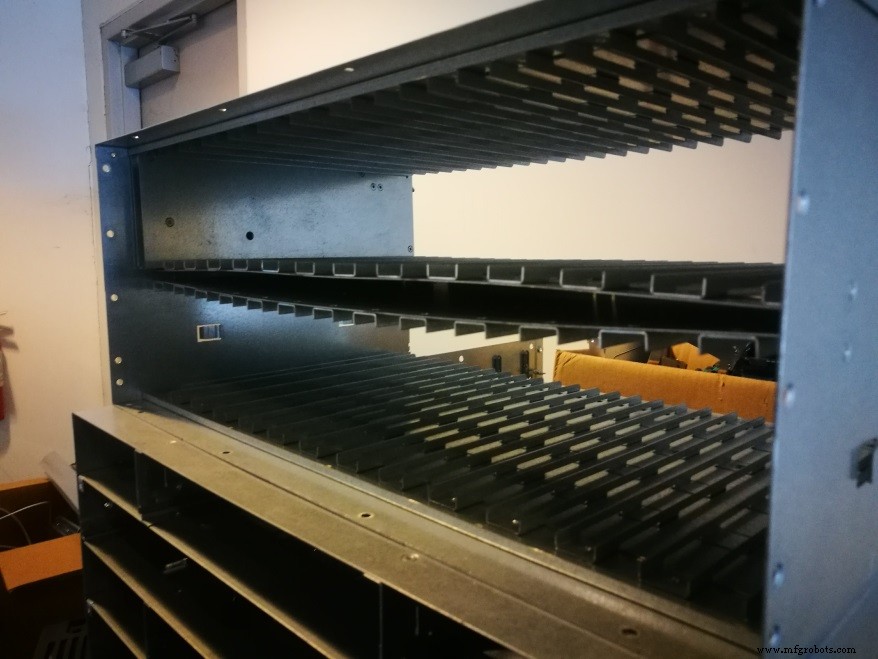
실제로 가장 높은 공차는 단일 셋업에서 컷아웃된 평평한 섹션에서 발견됩니다. 따라서 단일 평면에 배치할 수 있는 키투키 또는 정렬 피처는 여러 벤드에 의존하는 것보다 본질적으로 더 정밀합니다.
드라이브 랙을 예로 들어보세요. 나중에 잠글 볼트와 같은 볼트로 수직 디바이더를 배치하면 볼트 구멍 사이에 최소 두 번의 벤드가 도입되어 느슨한 공차와 기울어진 디바이더가 됩니다. 더 나은 접근법은 디바이더에 탑과 바텀 플레이트의 슬롯에 메이팅되는 머시닝 탭을 만드는 것입니다. 탭과 슬롯이 평평한 시트에서 형성되므로 더 타이트한 핏을 제공합니다. 디바이더는 플랜지의 불가피한 벤드 공차를 수용하기 위해 오버사이즈 홀이 있는 플랜지로 고정할 수 있습니다.
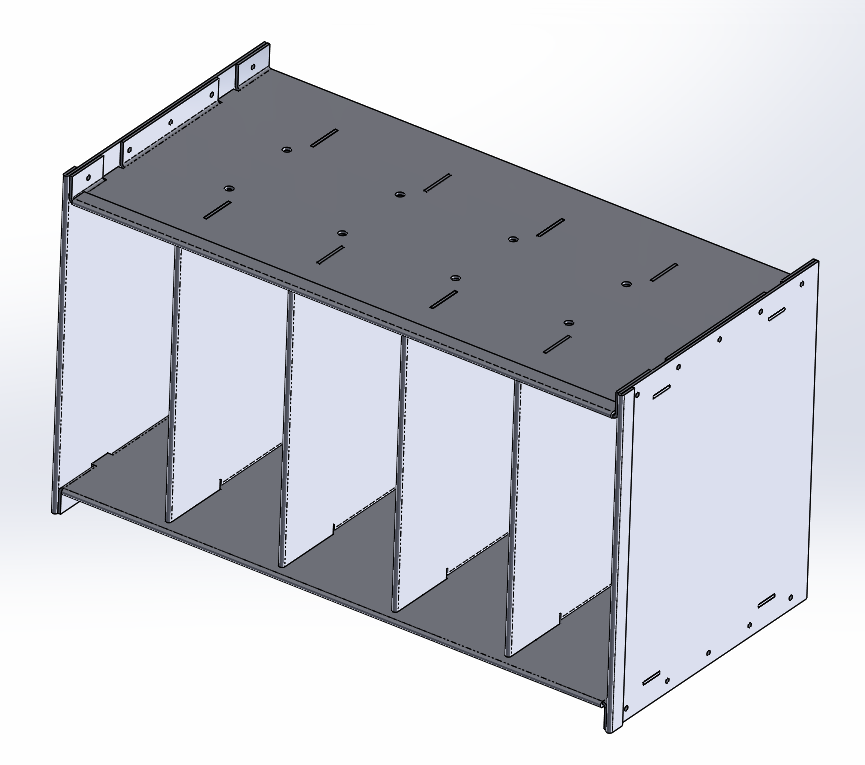
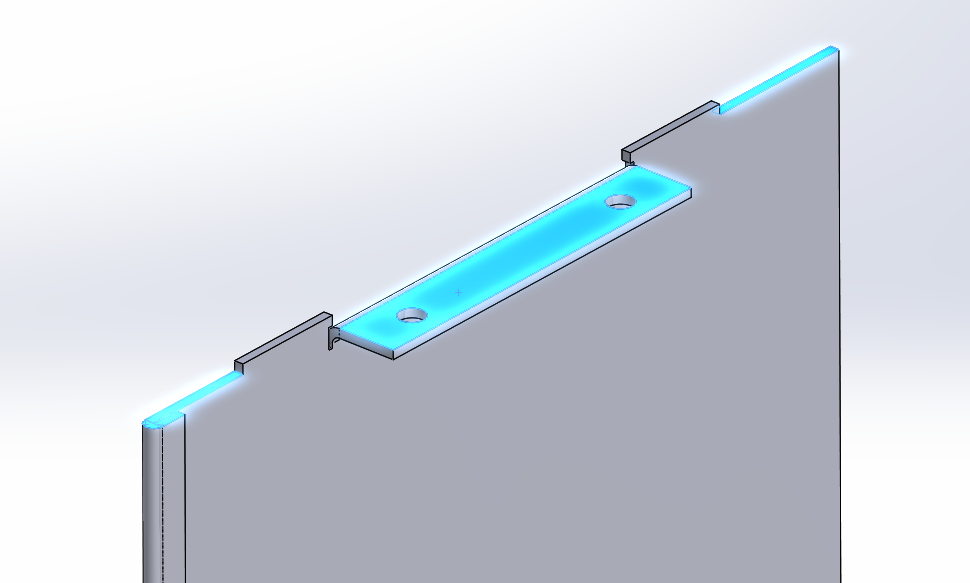
수평 부재의 탭을 사용하면 추가 벤드투벤드 공차가 도입되어 슬롯투슬롯 공차보다 커집니다. 탭 숄더를 플랜지 위에 위치시킴으로써 더 정확한 평면 피처가 정렬을 지배합니다.
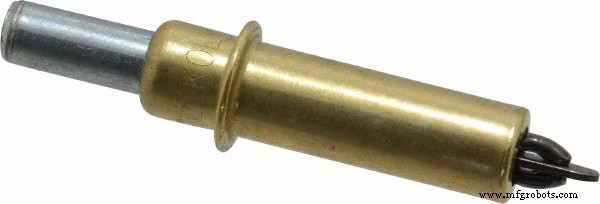
두 평면 시트 메이팅 시에도 같은 원칙이 적용됩니다. 펀치 홀을 로케이팅에 사용하고 Cleco 클립이나 리벳을 사용하면 벤드에서 부품이 여전히 플렉스할 수 있도록 하면서 신뢰할 수 있는 정렬을 얻습니다.
기계 설계자는 탭 기반 접근법의 결함을 알아차릴 수 있습니다: 조립 순서가 모든 디바이더를 상하 플레이트에 부착한 후 사이드 플레이트 추가를 요구하고, 단일 디바이더 제거에 전체 유닛 분해가 필요합니다. 이를 해결하기 위해 하프시어나 슬릿을 사용할 수 있습니다. 시트가 여전히 평평할 때 상하 플레이트에 돌출부를 생성함으로써 정렬을 고정하면서 공차를 희생하지 않습니다.
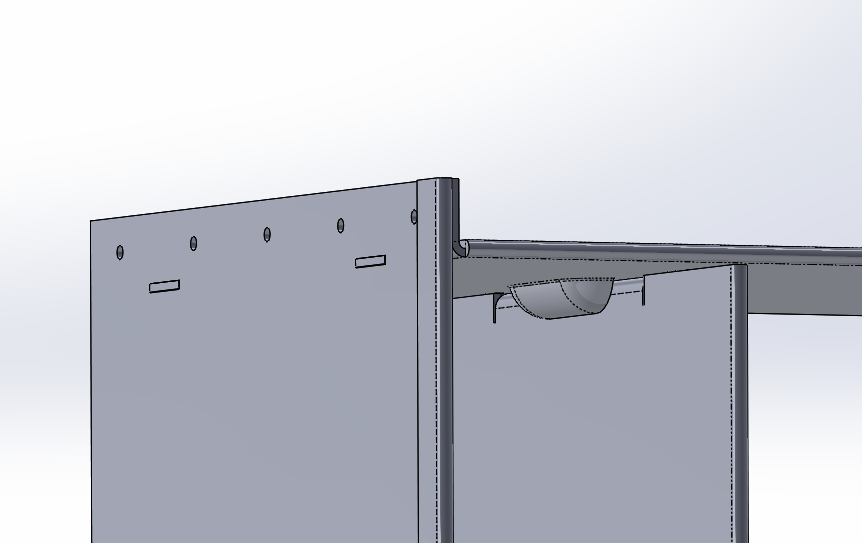
이러한 공차 고려는 시트메탈 메이팅을 넘어 확장됩니다. 금속을 용접물, 플라스틱, 구조 폼 스킨에 부착할 때 고정밀 정렬을 단일 평면 내에 유지하고 벤드와 플랜지에 강도를 의존하는 것이 최선입니다. 오버사이즈 홀이나 슬롯은 과도한 구속을 방지합니다.
저/중량산 시트메탈 제조의 현실을 염두에 두면 설계자는 공차 범위 전반에서 안정적으로 맞는 부품을 만들 수 있습니다. 벤더와 긴밀히 협업해 제조 제약을 조기에 발견하면 비용이 큰 툴링 변경 전 설계 적응이 가능합니다.
제조공정
두 판금 조각을 융합해야 하는 부품을 설계한다면 용접과 리벳 중 무엇을 선택할지 고민해야 합니다. 각 방법의 강점과 단점을 알면 더 강하고 오래가는 부품을 만들 수 있습니다. 용접(Welding): 장점 용접이 보는 재미가 있다는 건 다들 아실 겁니다(특수 고글이나 실드 착용 필수). 연마하고 광내면 용접부 표면 마감도 훌륭합니다. 설계자에게 용접은 플랜지를 설계해 리벳이나 스팟 용접을 수용할 필요가 없고 지오메트리가 더 역동적일 수 있어 많은 자유를 줍니다. 결론적으로 용접은 두 표면 사이에 본질적으로 영구적인 결합을 제공합니다
판금 부품에 설계 개선을 적용하면 미적 가치 추가 이상의 다양한 목적을 달성합니다. 일부 특징은 판금 부품에 높은 화장품적 마감 룩을 주기도 합니다. 정사각형 또는 직사각형 부품 모서리에 일반적으로 사용되고 권장되는 두 가지 판금 설계 특징은 챔퍼(chamfer)와 라디우스(radius)입니다. 둘 다 날카롭고 날것 또는 반날것의 금속 모서리를 제거하고 둥근 모서리(라디우스) 또는 각진/베벨진 모서리(챔퍼)로 대체할 수 있습니다. 판금 설계에 챔퍼나 라디우스를 적용해야 하는 이유는 많습니다. 큰 다섯 가지를 소개합니다. 안