CNC 공작기계: 역사, 설계, 미래 트렌드
배경
CNC(Computer Numerical Control, 컴퓨터 수치 제어) 공작기계는 현대 기술에 필수적인 복잡한 부품을 가공하는 첨단 금속 가공 장비입니다. 컴퓨터 발전과 함께 진화해 선반, 밀링 머신, 레이저 커터, 연마제트 커터, 펀치 프레스, 프레스 브레이크 등 다양한 형태로 발전했습니다. 이 글에서는 가장 대표적인 CNC 선반과 밀링 머신을 중심으로 개발 역사, 설계, 제조 공정을 다룹니다.
역사
목공 선반은 성경 시대까지 거슬러 올라가지만, 최초의 실용적 금속 선반은 1800년 헨리 모즐리(Henry Maudslay)가 만들었습니다. 모즐리의 설계는 공작물을 고정 회전시키고 절삭 공구로 면을 깎는 방식이었습니다. 작업자가 핸드휠로 공구를 움직이고 눈금 다이얼의 시각 피드백으로 치수 정밀도를 확보했습니다. 각 부품마다 같은 수작업 순서를 반복해야 해 재현성과 효율이 낮았습니다.
1818년 일라이 휘트니(Eli Whitney)가 최초 밀링 머신을 선보였습니다. 회전 주축에 고정된 공작물을 작업자가 핸드휠로 이동시켰습니다. X(좌우), Y(전후), Z(상하) 3축에 선택적 수평/수직 회전으로 4축, 이후 일부 기계는 주축 피봇용 5축까지 확장되었습니다.
수작업은 높은 스크랩률과 낮은 생산성을 낳았습니다. 초기 자동화 시도는 캠(cam)으로 공구나 작업대를 정해진 패턴으로 움직이게 했습니다. 셋업은 까다로웠지만 반복 정밀도를 제공했고, 오늘날 스위스 정밀 기계의 조상이 되었습니다.
초기 설계부터 현재 운용까지
존 T. 파슨스(John T. Parsons)는 1940년대 후반 헬리콥터 로터 블레이드 가공 중 IBM 컴퓨터를 결합해 고정밀 윤곽 가이드를 생산함으로써 CNC에 혁명을 일으켰고, 자동 윤곽 절삭기 공군 계약을 따냈습니다. 이 선구적 시스템은 카드 리더와 서보모터로 작업자 동작을 전례 없는 정밀도로 재현했습니다.
1960년대 들어 자동화 기계가 더 저렴해졌습니다. 직류 전동 구동에 천공 테이프 리더로 구멍을 전기 펄스로 해석했습니다. 이 'NC' 기계는 메모리 없는 단순 컴퓨터를 썼고, 프로그램은 종이 테이프에 기록했습니다. 테이프 길이가 프로그램 크기를 제한했습니다.
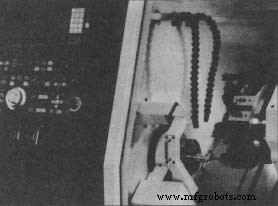 1980년대 CNC 척킹 머신은 공작기계와 컴퓨터의 시너지를 보여줍니다. 헨리 포드 박물관 & 그린필드 빌리지 소장.
산업계, 학계, 군의 협력이 CNC 발전을 이끌어 현대 제조 기술 뒤의 집단적 노력을 보여줍니다.
집적 전자 기술 발전으로 테이프가 사라지고 자기 메모리가 주 저장 매체가 되었습니다. 현대 CNC 컨트롤러는 디지털 파일에서 프로그램을 로드하며, M03(주축 시작), G99(보조 입력 읽기) 같은 G-코드 명령을 씁니다. 대화형 프로그래밍도 가능해 작업자가 평이한 언어로 명령을 입력해 교육 시간을 단축하면서도 내부적으로는 G-코드에 의존합니다.
컨트롤러는 자동 공구 선택 기능도 갖췄습니다: 피처 위치, 직경, 깊이를 입력하면 최적 절삭 방식을 자동 선택합니다. 일부 고급 시스템은 CAD 모델을 받아 공구 속도, 이송, 경로를 자동 계산해 별도 프로그램 작성 없이 가공합니다.
현대 설계와 원재료
구조적 무결성이 최우선입니다. 주축(보통 기계에서 가장 강한 부품)은 대형 베어링으로 지지되고 자동 클램핑으로 공작물이나 공구를 신속 고정합니다. 주물 철이나 미하나이트(Meehanite)가 기계 프레임을 지배했지만, 현대 설계는 열간 압연강과 스테인리스 강 용접 구조를 선호해 비용 절감과 복잡한 형상 구현을 이룹니다.
공구 매거진은 최대 400개 공구를 수용하며 교환 시간은 2~8초입니다. 전송 암(transfer arm) 또는 툴 바(tool bar)가 프로그램 지시에 따라 공구를 교환합니다. 여러 대를 셀(cell)로 결합해 플렉서블 머시닝 셀(Flexible Machining Cell)을 구성하면 무인 자율 운전, 이른바 '라이트 아웃(lights-out)' 제조가 가능합니다.
제조 공정
현대 CNC 기계는 표준화되어 대량 생산과 신속 배치가 가능합니다. 가격은 버티컬 센터 5만 달러에서 풀 플렉서블 머시닝 시스템 500만 달러까지 다양합니다.
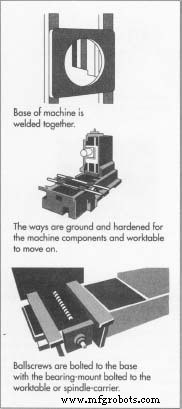
베이스 용접
- 주물 또는 용접 베이스를 열처리해 응력 제거와 금속 정상화(normalize)를 합니다.
- 가이드웨이(ways) 장착부를 사양대로 가공합니다.
볼스크류 볼팅
- 볼스크류(ball-screw)는 회전 운동을 정밀 직선 운동으로 변환해 베드나 주축 이동에 씁니다.
- 베이스에 볼트 고정하고, 베어링 마운트를 작업대나 주축 캐리어에 고정합니다.
주축 장착
- 주축을 가공, 연마 후 구동 모터와 캐리어에 볼트 고정합니다.
컨트롤러
- 기계와 별도로 메모리, 전원, 회로를 내장합니다.
- 기계 슬라이드에서 연속 위치 데이터를 수신해 실시간 정보를 화면에 표시합니다.
- 시운전 중 전용 메모리에 저장된 보정 인자를 교정해 정밀도를 유지합니다.
품질 관리
품질은 설계부터 납품까지 전 과정에 내재화됩니다. 컨트롤러가 충돌 임박을 감지하면 비상 정지합니다. CNC는 보호 포장 후 공장 훈련 기술자가 설치합니다. 종합 매뉴얼이 동봉됩니다.
미래
신개념으로 6개의 텔레스코핑 볼스크류 스트럿에 주축을 매달아 거미 같은 형상의 기계가 제시되어 전례 없는 윤곽 가공 능력을 예고합니다. 개발 비용은 높지만 AI와 컴퓨팅 발전으로 더 빠르고 직관적인 CNC 시스템이 기대됩니다. 고급 모델은 고가 유지되겠지만, 기본 3축 기계는 더 저렴해져 산업 전반 접근성이 확대될 것입니다.



