


제조공정

산업 제조
베르너 폰 지멘스(Werner von Siemens)의 다이나모 기계 개발로 전기 에너지의 산업적 활용이 시작되었습니다. 전기로는 수년간 스크랩 철 용해(개방 아크로)와 환원 공정(잠수 아크로) 모두에 사용되어 왔습니다. 잠수 아크로(SAF)의 경우 광석과 환원제가 상부에서 지속적으로 투입되어 전극이 혼합물에 묻히고 아크가 잠기게 됩니다. 아크가 잠겨 있기 때문에 잠수 아크로라고 명명되었습니다. 가장 일반적인 물리적 배열은 원형 욕조에 세 개의 수직 전극이 삼각형으로 배열된 것입니다. 원형 또는 직사각형 욕조를 가진 6전극 로도 사용되지만 덜 일반적입니다.
잠수 아크로는 페로알로이, 화학 산업, 납, 아연, 구리, 내화물, 이산화티타늄, 재활용, 인 등 20개 이상의 주요 산업 분야에서 응용되고 있습니다. 페로크롬 생산을 위한 잠수 아크로의 일반적인 개략도와 물질 수지는 그림 1에 나와 있습니다.
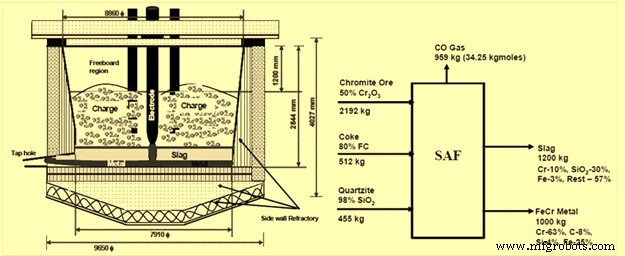
20세기 초 제강용 페로알로이와 탈산제 수요 증가로 최초의 잠수 아크로 개발이 이루어졌습니다. 최초 SAF 건설은 1905년에 시작되었습니다. 이 1.5 MVA 유닛은 독일 에센 호르스트 루르(Horst Ruhr)에 칼슘 카바이드 생산을 위해 설치되었습니다. 1906년 성공적으로 시운전되었으며 DC(직류) 기술 기반이었습니다.
이후 다양한 용도로 DC 및 AC 기반 로를 포함하여 많은 수의 SAF가 시운전되었습니다. 오늘날 대다수의 잠수 아크로는 AC(교류) 기반 개념에 기초합니다.
기존 SAF의 원리는 전기 저항 가열입니다. 전기 에너지는 부담(burden) 또는 용융 슬래그의 저항(R)을 사용하여 열과 환원 에너지로 변환되며, 때로는 슬래그와 전극 사이의 아크 전기 저항에 의해 강화됩니다. 에너지는 탄소 전극을 통해 로 바닥(hearth)으로 전달됩니다. 로 전력은 바닥 저항과 전극 전류의 제곱의 곱입니다. 따라서 제한적인 전극 전류 증가가 상대적으로 큰 부하 증가를 초래할 수 있습니다.
SAF 공정의 특징은 전극이 원료를 관통하여 바닥의 금속 풀 위까지 아래로 침투한다는 것입니다. 일반적으로 슬래그는 이 코크스 베드에 침투하지만 전극 팁과 접촉할 정도로는 아닙니다. 제련을 위한 전기 열은 전압 강하의 대부분이 집중되는 전극 팁 근처에서 발생합니다. 가열된 코크스 베드는 냉간 투입재에 비해 매우 높은 전기 및 열전도도를 가집니다. 결과적으로 전극 측면에서 나가는 전류는 극히 일부에 불과합니다. 코크스 베드는 전극에서 떨어진 제련 구역으로 열을 전도합니다. 제련 구역에서 발생한 반응 가스(주로 CO 가스)는 하강하는 원료를 통과하며 상승하여 부분적으로 현열을 방출하며 예열하고, 부분적으로 고상에서 고철 산화물의 고상 환원을 일으킵니다.
그러나 물질이 반응 온도로 가열되는 영역의 두께가 너무 작아 가스가 광범위한 환원을 위한 충분한 체류 시간을 갖지 못합니다. 냉간 투입 운전에서 10~20% 사전 환원이 일반적입니다.
로에 투입되는 전력에 대한 기본 방정식은 P = 3E Cos φI = 3RI²로 주어지며, 여기서 P는 전력, E는 변압기와 로 바닥 간 표면 전압, I는 전극 전류, R은 옴 바닥 저항입니다. 역률에 대한 방정식은 PF = Cos φ – V [R/(R²+X²)]이며, 여기서 R과 X는 각각 시스템의 옴 저항과 리액턴스입니다. 로 리액턴스 X는 주로 로 치수와 전기 배열에 의해 결정되며, 일반적인 운전 조건이 유지되는 한 거의 일정합니다. 전력망의 역률을 고려하지 않으면, 바닥의 옴 저항과 전극의 허용 전류가 로의 부하를 결정하는 매개변수입니다.
그러나 낮은 역률의 영향은 전력망의 역률을 보정하기 위해 커패시터 뱅크를 설치함으로써 쉽게 보상할 수 있습니다.
원료 선택, 특히 탄소 물질의 입도와 품질에 따라 옴 저항을 조절하는 다양한 방법이 있습니다. 그러나 특별한 고려가 필요한 몇 가지 주요 요소는 다음과 같습니다.
기존 SAF의 경험에 따르면 경제성은 저렴한 전력의 가용성에 의존합니다. 또한 로 내 전기 저항률을 제어하기 위한 특정 유형의 환원제 요구사항이 중요합니다. 고로에 비해 로 내 체류 시간이 짧아 고상 환원과 로 내 가스 이용률을 낮출 수 있습니다. 배가스는 따라서 공정 열 입력의 큰 비중을 차지하며 가스의 의미 있는 활용은 공정 경제성의 주요 요소입니다.
원료 품질이 공정에 가장 큰 영향을 미칩니다. 한편으로는 슬래그 조성에 영향을 미치고, 다른 한편으로는 (물리적 특성과 에너지 입력량에 기반한) 로 내 제련 패턴에 영향을 미칩니다.
물리적 특성은 제련기가 (i) 슬래그 전기 저항을 사용하는 기존 저항 모드, 또는 (ii) 슬래그와 아크의 전기 저항 또는 투입 믹스의 전기 저항을 사용하는 차폐 아크 모드 중 어느 것으로 운전할 수 있는지를 결정합니다.
전형적인 슬래그 운전 SAF는 슬래그와 금속을 위한 별도의 탭홀이 있는 원형 또는 직사각형 로 쉘로 구성됩니다. 일부 공정에서는 슬래그와 금속이 하나의 탭홀을 통해 탭핑되고 하류에서 캐스케이드 주조 또는 스키머로 분리됩니다. 로 쉘은 내화물로 라이닝되며, 공정에 의해 추가 쉘 냉각이 필요한 경우 특수 측면 냉각 시스템으로 수냉됩니다. 쉘 바닥은 일반적으로 강제 공기 환기로 냉각됩니다. 전극은 로 욕조에 의해 소모됩니다. 케이싱이 있는 자가 소성 전극 또는 프리베이크드 전극이 주기적으로 새 조각으로 연장됩니다. 전극은 로가 최대 전기 부하 상태에서 반자동으로 욕조에 미끄러져 들어가며 로 운전 중단 없이 수행됩니다.
전극 컬럼 어셈블리는 욕조 내 관입을 유지, 미끄러짐, 조절하는 모든 시설을 포함합니다. 모든 전극 작업은 유압으로 수행됩니다.
전기 전력은 일반적으로 로 변압기에서 고전류 라인, 전극의 수냉 플렉시블 버스 튜브, 접촉 클램프를 통해 전극으로 공급됩니다. 공정이 일정량의 CO를 포함하는 배가스를 생성하면, 로는 일반적으로 밀폐형 로 타입으로 설계되고 배가스는 발전, 가열, 펌핑, 증기 발생 등 추가 용도로 회수되어 활용됩니다.
AC 기반 로의 주요 일반적인 특징은 다음과 같습니다.
DC 로는 일반적으로 원형이며 전기 에너지는 주로 전극 팁과 슬래그 욕조 사이에 형성된 아크에 의해 열로 변환됩니다. 상부 전극은 음극으로 연결되고 바닥 도전 시스템은 양극으로 연결됩니다. 개방 슬래그 욕조 운전의 전형적인 로는 보통 1~3개의 슬래그 탭홀과 더 낮은 고도에 1~2개의 금속 탭홀을 가집니다. 액체 슬래그 온도가 내화물과 직접 접촉하고 아크 복사열 때문에 로는 지붕과 측면 벽 영역에 고급 냉각 배열이 필요합니다. 내화물 개념은 일반적으로 이러한 공격적인 조건을 수용하도록 신중하게 설계됩니다. 전극은 로 공정에 의해 소모됩니다. 프리베이크드 전극이 주기적으로 새 조각으로 연장됩니다. 기존 개념은 전극 암을 적용하여 전극을 조절합니다. 기계적 기능과 전기 전력 전달 원리는 기존 AC 기반 전극 컬럼과 유사합니다.
DC 로도 밀폐형으로 설계할 수 있으며 CO를 회수할 수 있습니다. 티리스터 점화 컨트롤러 및 고속 전극과 결합된 전극 이동 조절기로 에너지 소비를 최적화할 수 있습니다. DC 전극 컬럼 시스템은 일반적으로 최대 전력 하에서 미끄러짐과 니플링을 허용합니다(전력 투입 시간 최대화). 퀵 체인저블 센터 피스 장치는 최대 운전 시간에 필수적입니다. DC 로에서는 일반적으로 처리량과 내화물 수명 극대화를 위해 지능형 공급 배열이 필요합니다. DC 로의 기타 특징은 다음과 같습니다.
DC 로는 일반적으로 개방 아크로 운전되며, 이는 매우 짧은 시간 내에 물질을 용해시킵니다. 물질은 중공 전극 시스템을 통해 아크에 직접 투입될 수 있습니다. 일반적으로 아크는 전극 팁에서 춤춥니다. 따라서 전극 팁 주변에 직접 물질을 투입하는 것도 실용적입니다. 일부 로에서는 충전된 물질로 측면 벽 보호층을 쌓을 수 있습니다. 대부분의 공정에서 슬래그가 과열되면 이러한 종류의 측면 벽 보호는 허용되지 않습니다. 일반적으로 다음 이유로 DC 로의 전체 에너지 소비가 AC 로에 비해 더 높다고 말할 수 있습니다.
DC 로의 이점은 미세 물질을 직접 사용하여 업스트림 로에 필요한 집중적인 응집 공정 투자를 없애는 것입니다. 또한 미세 물질의 낮은 가격 수준은 전체 운영 비용 절감에 도움이 됩니다.
SAF의 응용 분야에는 페로크롬, 페로니켈, 페로망간, 실리코망간, 페로니오븀, 일메나이트(TiO₂ 슬래그) 생산뿐만 아니라 폐기물 재활용 잠재력도 포함됩니다.
원래 페로알로이는 특수 고로에서 독점적으로 생산되었으며, 그 결과 소량에서 중량의 실리콘, 크롬, 망간을 함유한 선철이 생성되었습니다. 용해 유형과 야금적 평형이 이러한 합금의 탄소 함량을 결정했습니다. 잠수 아크로는 온도 제어와 다양한 환원 전위에 대한 조정 측면에서 페로알로이 생산에 훨씬 더 적합한 유닛입니다. 시간이 지나며 오늘날 철강 산업의 영구적으로 증가하는 수요를 충족하는 독립적인 페로알로이 산업이 확립되었습니다. 대다수의 페로알로이는 잠수 아크로에서 이루어지는 피로야금 제련으로 생산됩니다. 이 부문에서 잠수 아크로의 강력한 경쟁력은 주로 고급 고출력 제련 유닛 설치로 달성되었습니다.
현재 페로알로이와 TiO₂ 생산의 99% 이상이 AC 잠수 아크로에서 수행됩니다. AC 로에서 수행할 수 없는 피로야금 분야에서 DC 로의 응용은 없습니다.
대형 전극 시스템 개발, 고급 변압기 기술, 새로운 로 건설 원칙으로 길이 36m, 폭 17m까지의 대용량 직사각형 SAF 설계가 가능해졌습니다. 기술적 관점에서 더 큰 유닛도 가능하지만 경제적 타당성을 신중히 검토해야 합니다.
현재 티리스터 및 구리 냉각 시스템을 갖춘 120 MVA 직사각형 고로와 페로크롬용 70 MW DC 로가 설치되었습니다.
슬래그 욕조 운전을 증가시키는 공정에 적용되는 신개발은 높은 전력 밀도를 가진 고효율 유닛 건설로 인식되고 있습니다. 로 내 높은 전력 밀도는 측벽을 통한 더 높은 열유속을 초래하여 새로운 냉각 개념 적용을 필요로 합니다.
제어 시스템도 지난 수십 년간 아래와 같이 상당한 진화를 거쳤습니다.
1950년대 말부터 모든 SAF는 전극 컨트롤러를 장착했습니다. 오늘날의 고급 잠수 아크로는 소프트웨어 컨트롤러를 활용합니다. 잠수 아크로 기술에 대한 DC 적용은 특히 일부 페로알로이, 슬래그 정제, TiO₂ 생산 유닛의 틈새 분야에서 전 세계적으로 점유율이 증가하고 있습니다. 그럼에도 불구하고 대다수의 잠수 아크로는 AC 기술 기반이며 앞으로도 그럴 것입니다.
제조공정
서브머지드 아크 용접(Submerged Arc Welding, SAW)이란? 서브머지드 아크 용접(SAW)은 연속 공급되는 전극과 용접할 공작물 사이에 전기 아크를 형성하는 접합 공정입니다. 분말 플럭스 담요(Blanket)가 아크를 둘러싸 덮으며, 용융 시 접합할 금속과 전극 사이 전기 전도 경로를 제공합니다. 최초 SAW 특허는 1935년 출원. 연속 공급되는 소모성 솔리드 또는 튜블러(메탈 코어드) 전극 필요. 용융 용접부와 아크 존이 석회, 실리카, 산화망간, 플루오르화칼슘 등 화합물로 된 입상 융해성 플럭스 담요 아래 잠김
서브머지드 아크 용접(Submerged Arc Welding, SAW)은 전극에 의해 아크가 형성되는 공정입니다. 아크는 전기적 전하를 이용해 용접 와이어와 공작물을 통과하여 용접을 수행합니다. SAW와 일반 아크 용접의 차이점은 용접 와이어, 아크, 용접 조인트가 플럭스 층으로 덮여 있다는 점입니다. 플럭스는 아크가 용접 대상 소재로 이동할 수 있는 경로를 생성하며, 용융 재료를 보호하여 스패터와 오염을 방지합니다. SAW 장점 서브머지드 아크 용접의 최대 장점은 고온 재료가 작업자에게 튀는 것을 방지한다는 것입니다. 또 다른