고상 용접(Solid-State Welding): 원리, 종류, 적용, 장단점 완벽 가이드
고상 용접(Solid-State Welding)이란?
고상 용접은 모재를 용융시키지 않고 고체 상태에서 압력, 열, 확산 현상을 이용해 접합하는 용접 방식의 총칭입니다. 필러 메탈, 플럭스, 실드 가스가 불필요하며, 모재의 기계적·물리적 특성 변화가 최소화돼 내열성 재료, 이종 금속, 정밀 부품 접합에 이상적입니다.
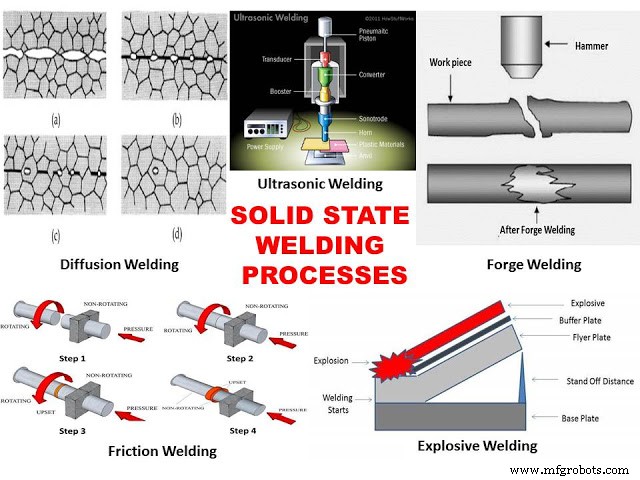 고상 용접 공정 분류 개요
기본 원리: 계면 확산 (Interfacial Diffusion)
청정한 두 금속 표면을 원자 거리(수 Å) 이내로 접근시키고 충분한 압력·온도를 가하면, 계면 원자들이 상호 확산하며 금속 결합을 형성합니다. 이 과정은 용융 없이 고체 상태에서 일어나며, 확산 속도는 온도(아레니우스 식)와 압력(접촉 면적 증가)에 의존합니다.
주요 종류 및 특징
1. 단조 용접 (Forge Welding) - 가장 오래된 고상 용접
모재를 용융점 50~90% 온도로 가열 후 해머링/가압으로 접합. 플럭스로 산화막 제거 필수. 철강 위주, 소형 부품, 수공예적 특성 강함.
2. 마찰 용접 (Friction Welding)
회전체와 정지체 간 마찰열로 계면 가열 → 소성 변형 온도 도달 → 가압 접합. 원형 봉재·관재 접합에 강점. 변형: 마찰 교반 용접(FSW), 선형 마찰 용접(LFW).
3. 초음파 용접 (Ultrasonic Welding)
고주파(20~40kHz) 진동으로 계면 전단 변형·마찰열 발생 → 국부 소성화·확산 접합. 얇은 박판, 와이어, 비철금속, 플라스틱에도 적용. 초고속(초단위) 사이클.
4. 폭발 용접 (Explosive Welding)
폭발 충격파로 플라이어 플레이트를 베이스 플레이트에 고속 충돌시켜 계면 파동형 금속 결합 형성. 대면적 이종 금속 클래딩(티타늄/강, 알루미늄/강 등)에 독보적.
5. 확산 접합 (Diffusion Bonding)
고진공/불활성 분위기에서 고온(용융점 50~70%)·고압 장시간 유지로 계면 원자 확산만으로 접합. 초정밀, 복잡 형상, 이종 재료(세라믹/금속 등) 접합에 최적.
적용 분야
- 항공우주: 터빈 블레이드(확산 접합), 동체 패널(마찰 교반), 연료 탱크(FSW)
- 자동차: 드라이브 샤프트, 액슬, 기어 레버, 커넥팅 로드(마찰 용접), 알루미늄 차체(FSW)
- 해양·플랜트: 대형 파이프 클래딩(폭발 용접), 열교환기 튜브-튜브시트(폭발/마찰)
- 전자·전기: 구리-알루미늄 버스바(초음파/확산), 배터리 탭 용접(초음파)
- 절삭 공구: 초경 팁-강생크 브레이징 대체(확산 접합)
장점
- 모재 용융 없음 → 열영향부 최소, 모재 특성 유지
- 이종 금속, 금속-세라믹 등 난접합 조합 가능
- 필러·플럭스·실드 가스 불필요 → 청정 접합
- 자동화·로봇화 용이 (FSW, 마찰, 초음파)
- 표면 품질 우수, 후가공 최소화
단점
- 장비·설치비 고가 (특히 FSW, 확산 접합, 폭발 용접)
- 계면 청정도·평탄도 요구 엄격 → 전처리 공정 복잡
- 전용 지그·고정구 필요, 형상 제약 존재
- 대량 생산 시 사이클 타임 길어질 수 있음 (확산 접합 등)
- 비단조성 재료(주철, 일부 주강 등) 접합 곤란
고상 용접은 '용융 없는 접합'이라는 패러다임으로 현대 제조업의 경량화, 이종 소재 적용, 고신뢰성 요구에 부응하는 핵심 기술군입니다. 특히 마찰 교반 용접(FSW)과 확산 접합은 항공우주·전기차 배터리·수소 에너지 분야에서 적용이 급증하고 있습니다.



