사출 성형(Injection Molding) 공정: 원리, 설비, 장단점, 응용 총정리
사출 성형(Injection Molding) 은 열가소성/열경화성 수지, 엘라스토머, 유리 등을 용융 상태에서 고압으로 금형 캐비티에 사출·충전·냉각·고화시켜 원하는 형상의 제품을 대량 생산하는 공정입니다. 다이캐스팅(금속)과 원리 유사하나 폴리머 가공에 특화 되어 있으며, 플라스틱 제품 제조의 절대 주력 공정입니다.
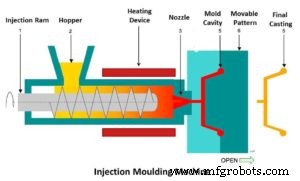
사출 성형기 주요 구성 (Main Components)
호퍼(Hopper): 펠릿/분말 원료 저장·공급. 건조기 연계 필수(수분 제거)배럴(Barrel) & 스크류(Screw): 원료 이송·압축·용융·혼련·계량·사출 핵심 요소. 스크류 설계(L/D, 압축비, 플라이트 형상)가 품질 결정히터 밴드(Heater Band): 배럴 외주 가열. 존별 온도 제어(후단 고온 → 전단 저온)사출 유닛(Injection Unit): 스크류 전진(사출) + 후진(계량) 구동. 유압식/전동식/하이브리드금형(Mold) & 금형 장치(Clamping Unit): 캐비티/코어, 러너/게이트, 냉각 채널, 이젝터. 클램핑 힘으로 금형 밀착 유지제어 장치(Controller): 온도, 압력, 속도, 위치, 시간 다변수 실시간 제어. 산업용 PC/펌웨어 기반
사출 성형 사이클 (Molding Cycle)
계량(Metering/Plasticizing): 스크류 후진 회전하며 원료 용융·혼련·계량 완료(쇼트 방지용 쿠션 유지)사출(Injection): 스크류 고속 전진으로 용융 수지 금형 충전. 속도/압력 프로파일 다단 제어(1~5단)보압/보유(Packing/Holding): 수축 보상용 추가 충전. 게이트 동결까지 압력 유지냉각(Cooling): 금형 냉각수 순환으로 제품 고화. 사이클 타임 50~80% 차지. 균일 냉각 설계가 변형/수축 제어 관건금형 개방/취출(Ejection): 이젝터 핀/슬리브/스트리퍼로 제품 탈형. 금형 폐합 → 다음 사이클
주요 공정 파라미터 (Process Parameters)
파라미터
일반 범위
영향/제어 포인트
제품 중량
100~500 g
스크류 직경/금형 캐비티 수로 결정
사이클 타임
5~60 초
냉각 시간이 지배적. 박벽품은 초단타 가능
용융 온도
150~350 °C
수지 그레이드별 권장 범위 준수. 과열 시 열분해, 저온 미충진
사출 압력
100~150 MPa
충전 완료 압력. 점도/금형 형상/게이트 크기에 따라 결정
클램핑 힘
0.1~8.0 MN
사출 압력 × 투영 면적 × 안전율(1.2~1.5) 이상 확보
사출 용량
12,000~2.2×10⁶ mm³
기계 선정 기준. 최대 사출량의 20~80% 구간 사용 권장
장점 (Advantages)
복잡 형상/박육(Wall thickness 0.5~3 mm) 일체 성형 가능 - 후가공 최소화치수 공차 ±0.05~0.1 mm, 면조도 Ra 0.1~0.8 μm 고정밀 달성
스크랩/러너 재생 사용으로 재료 손실 최소(2~5% 수준)
사이클 타임 극단적 단축(초단위) → 단위 시간당 생산성 최고
다중 캐비티(Multi-cavity), 패밀리 몰드, 인서트 몰딩, 오버몰딩, 가스 어시스트, 인몰드 라벨링 등 파생 기술 풍부
자동화/무인화 라인 구축 용이
단점 (Disadvantages)
금형 제작비/리드타임 초고가 (수천만~수억 원, 수주~수개월). 설계/시험/수정 반복 비용 큼적용 소재 제한: 열가소성 수지 주력. 열경화성/엘라스토머/유리는 특수 사양 필요
금형 수명 한정(보통 50만~100만 샷). 유지보수/수리 비용 발생
초기 투자비 회수 위해 대량 생산(연간 10만 개 이상) 필수
두꺼운 제품/깊은 리브/언더컷 등 설계 제약 존재(DFM 필수)
수지 수분, 온도 이력, 전단 열 등 공정 변수 민감 → 품질 편차 관리 난이도 높음
주요 응용 분야 (Applications)
자동차: 범퍼, 대시보드, 도어 트림, 인테이크 매니폴드, 라이트 하우징, 커넥터
가전/전자: 하우징, 리모컨, 배터리 케이스, 커넥터, 스위치, LED 리플렉터
포장: 병뚜껑, 용기, 캡, 클로저, 팔레트, 크레이트
의료: 주사기, 바이알, 카트리지, 수술 기구 핸들, 임플란트 트라이얼
생활/소비재: 장난감, 식기, 가구 부품, 문구, 스포츠 용품
산업/건설: 파이프 피팅, 밸브 바디, 전기 박스, 센서 하우징
최신 기술 트렌드 (Advanced Trends)
마이크로 사출 성형(Micro-molding): mg 단위, μm 정밀도. 의료/전자/광학 부품다성분/다색 사출(Multi-component/Multi-color): 2K/3K 사출기, 회전 테이블/코어 백 방식슈퍼크리티컬 발포 사출(MuCell®): 초임계 유체(CO₂/N₂) 용융 수지 혼입 → 미세 발포로 중량 10~30% 경량화, 수축/변형 저감인몰드 센싱/스마트 금형: 압력/온도 센서 내장으로 공정 실시간 모니터링, 품질 예측바이오/리사이클 수지 대응: PLA, PHA, r-PET, r-PP 등 친환경 소재 전용 스크류/금형 설계하이브리드/전동 사출기: 에너지 효율 30~50% 향상, 정밀 제어, 청정 환경
사출 성형은 '금형이 곧 제품'인 공정입니다. 금형 설계(DFM), 수지 선정, 공정 조건 최적화, 금형 유지보수 4박자가 맞아떨어져야 수익성 있는 양산이 가능합니다.