주요 주조 결함 및 불연속: 원인과 예방
표면, 개재물, 몰딩, 주입, 냉각 결함 심층 분석
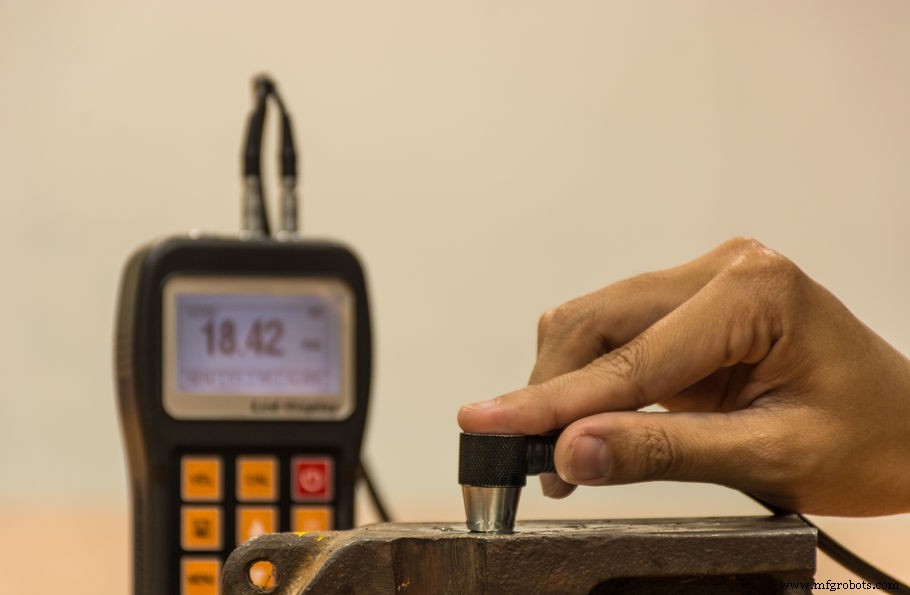
주조소에서의 금속 주조는 복잡한 공정입니다. 품질 보증을 위해 주물 검사 시험 방법이 마련되어 있습니다. 이러한 검사 방법은 잠재적 주조 결함을 식별하는 데 도움이 됩니다. 다른 제조 공정과 마찬가지로 주조도 사형 주조이든 정밀 주조이든 여러 유형의 결함에 취약합니다. 주조 결금은 금속 주조 제조 공정에서 발생하는 원치 않는 이상 현상을 나타냅니다. 결함 유형에는 표면 결함, 개재물 결함, 몰딩 및 주입 결함, 냉각 결함이 포함됩니다.
표면 결함
표면 주조 결함은 검사자가 육안으로 확인할 수 있습니다. 매우 거칠거나 고르지 않은 표면, 고온에서 금형 균열로 인한 "베인(vein)" 또는 "랫 테일(rat tail)", 급속 냉각으로 인한 주름인 "엘리펀트 스킨(elephant skin)", 탄 모래, 박리 결함 등이 포함됩니다. 박리 결함은 금형 내 가스 포집으로 인해 표면에 금속 박편이 생기는 현상입니다.
개재물 결함
슬래그 개재물
슬래그 개재물은 비금속 물질이 주물 내 포켓이나 리본 형태의 혼입물을 생성하는 결함입니다. 슬래그는 로 내 용해 공정의 중요한 부분으로, 실리카 및 칼슘 기반 슬래그의 화학적 공정이 금속 점도를 변화시켜 양질의 주물을 만드는 데 필요합니다. 그러나 주입 시 주조 작업자는 슬래그가 금형 자체에 들어가지 않도록 해야 합니다. 주입 직전 슬래그를 주로 걷어내지만, 이 단계에서 모든 슬래그를 포집할 수는 없습니다. 금형의 스프루(sprue)나 게이트(gate)도 슬래그를 포집하도록 형성되어야 합니다. 이 공정 중 어느 단계에서든 실패하면 슬래그가 금속을 오염시킬 수 있습니다. 또한 장시간 고온에 머문 금속의 산화도 문제가 될 수 있습니다. 슬래그가 금형 내부에서 형성될 수 있기 때문입니다. 산화물만 슬래그가 아니며, 탄화물, 황화물, 질화물도 원인이 될 수 있습니다.
모래 개재물
모래 개재물은 매우 흔합니다. 모든 사형 주물에서 표면 깊이에서 소량 발견되는 것은 정상입니다. 그러나 과도한 모래 개재물은 주물을 망칠 수 있습니다. 이 결함에서 금형의 모래가 금속 내에 포집됩니다.
표면에 많은 모래 개재물이 있다면 몰드 워시(mold wash) 필요성이나 다른 몰딩 시스템 필요성을 시사할 수 있습니다. 안정성을 위해 구워진 주조용 모래의 경우, 오븐에 너무 오래 두어 취약해졌을 수 있습니다. 노베이크 몰딩(no-bake molding)이나 정밀 주조(investment casting)가 더 나은 선택일 수 있습니다. 이 결함은 바인더가 충분하지 않거나, 강한 셸을 만들기 위한 적절한 종류의 바인더가 아니었을 수 있음을 시사하기도 합니다. 또 다른 가능성은 모래가 충분히 다져지지 않았다는 것입니다.
몰딩 및 주입 결함
언더포어(Underpour) 또는 미스런(Misrun) 결함
이 주조 결함은 금형을 채우기에 충분한 용융 금속이 투입되지 않았을 때 발생합니다. 때로는 오픈 라이저(open riser)로 금형이 찼는지 판단하는데, 위치가 잘못되면 쇼트 포어(short pour)될 수 있습니다. 때로는 주입 중 조기 동결로 미스런이 발생합니다. 미스런에서는 주물의 일부가 불완전하며, 보통 금속이 금형 벽에 도달하기 전 얼어붙어 둥근 모서리를 가집니다.
라이즈드 몰드(Raised Mold) 또는 플로팅 코어(Floating Core) 결함
이 결함은 주물의 치수가 잘못되게 만듭니다. 용융 금속은 압력을 가하므로, 코어가 안정화되지 않았거나 금형이 제대로 클램핑되지 않으면 들뜨며 주물을 변형시킵니다.
플래싱(Flashing) 결함
주물에서 이음부 플래싱은 흔하지만 제거해야 합니다. 플래싱은 금형의 닫힌 이음새 사이로 액체 금속이 스며들어 생기는 얇은 피막입니다. 금형에 불안정성이 있으면 플래싱이 심해 주물을 변형시킬 수 있습니다.
몰드 미스매치(Mold Mismatch) 또는 몰드 시프트(Mold Shift) 결함
코프(cope)와 드래그(drag), 즉 금형 상하부가 닫힐 때 정렬이 어긋나면 발생합니다. 결과 주물은 상하부가 어긋나 종종 우스꽝스러운 모양이 됩니다.
모래 불안정 결함
모래 불안정, 불충분한 다짐, 주조용 모래 혼합물 문제로 주물 디테일이 손실될 수 있습니다. 이 문제는 글자나 장식 같은 미세 디테일에 영향을 주거나, 주물 전체에 걸쳐 가장자리가 물결치듯 변형되게 할 수 있습니다.
콜드 랩(Cold Lap) 또는 콜드 셧(Cold Shut)
금형 온도나 용융 재료 온도가 너무 낮을 때 발생합니다. 금속 흐름이 금형 전체를 빠르게 채우는 대신, 금속 흐름 일부가 느려지며 굳기 시작합니다. 이 동결 돌기가 장애물이 되어 나머지 금속이 주변을 소용돌이치며 흐르게 만듭니다: 강의 바위처럼 장애물 하류 측에 교란이 생깁니다. 콜드 랩의 눈에 보이는 둥근 입술은 주물 표면에 영구적인 불연속을 만듭니다. 이 결함은 표면에서 보이며, 때로는 작아서 연마나 충전으로 처리 가능하지만, 콜드 셧이나 랩이 깊게 들어가 주물의 구조적 무결성을 위협할 수도 있습니다.
콜드 샷(Cold Shots)
콜드 샷도 일부 금속의 조기 동결로 유사하게 발생합니다. 주변 재료에 매달린 작은 철 구슬이나 물방울 모양으로 보입니다.
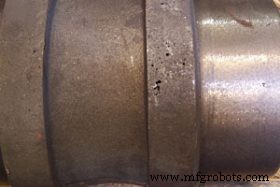
핀홀과 블로우홀 또는 가스 기공
금형 내 가스가 용융 금속을 뚫고 빠져나가며 냉각 시 보이드나 기포를 남겨 발생할 수 있습니다. 금형 조건이 가스 배출에 충분히 다공성이 아니면 포집 가스가 발생할 수 있습니다. 녹슨, 수소 함량 높은 스크랩 금속 투입재는 더 많은 수소를 가져와 핀홀 결함을 유발하기 쉽습니다. 가스 기공은 수축 기공과 다릅니다. 둘 다 주물에 작은 구멍을 남기고 같은 금속에서 발견될 수 있지만, 가스 기공은 금형 상부 근처에 규칙적인 기포 모양 핀홀을 남기는 경향이 있습니다.
냉각 결함
수축 기공(Shrinkage Porosity)
금형 내 금속 부피 부족으로 발생합니다. 금속이 냉각되고 수축하면서 주물 전체에 작은 구멍이 남습니다. 이 구멍들은 가스로 인한 매끄러운 부유 핀홀과 달리 보통 톱니 모양입니다.
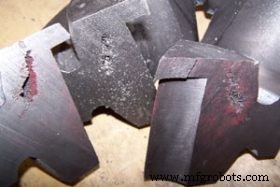
수축 공동(Shrinkage Cavities)
수축 기공과 마찬가지로 주물이 냉각되고 수축할 때 공간을 채울 충분한 금속이 없어 발생합니다. 그러나 이 결함은 더 심각한 구조적 문제인 경향이 있습니다. 종종 금속 부피 중심부에 크고 들쭉날쭉한 틈새처럼 나타납니다. 주물은 외부부터 내부 순으로 냉각되므로 공동은 마지막으로 냉각되는 곳에 형성될 수 있습니다. 항상 그런 것은 아닙니다: 게이트, 러너, 라이저 인프라에 따라 주물 외부에서 수축 함몰이 보일 수 있습니다. 이 함몰은 보통 들쭉날쭉하거나 열려 있지 않고, 금속이 의도한 형상보다 움푹 들어간 곳입니다. 수축이 심한 물체는 주조 설계 변경(벽 두께 테이퍼링, 모서리 둥글게, 추가 라이저 배치, 게이트 위치 변경)으로 개선될 수 있습니다.
칠링(Chilling) 결함
금형이 너무 차갑거나 주물이 모래에서 너무 빨리 꺼내지면 칠링 주조 결함이 발생할 수 있습니다. 급속 동결은 주물 표면을 마치 공기 담금질된 것처럼 극도로 취약하게 만듭니다. 결함이 기계적이나 구조적이지 않을 때, 어닐링으로 주물을 열처리해 취성을 제거함으로써 구제할 수 있습니다.
열균열(Hot Tears 또는 Cracks)
너무 빠른 냉각에서도 열균열이 발생할 수 있습니다. 이는 급속 수축으로 인한 금속 내 리본 형태의 보이드인 수축 공동과 유사합니다. 열균열이 있는 주물은 기계적으로 저조한 성능을 보입니다.
냉각 변형(Cooling Deformation)
매우 길고 얇은 주물에서 흔한 결함이지만 다른 형상에서도 발생할 수 있습니다. 이 결함에서 금속 주물이 냉각 중 의도한 형상에서 뒤틀려 지정된 공차 밖으로 벗어납니다.
검사
치수 공차나 표면 마무리 문제는 육안 검사와 측정으로 종종 확인할 수 있습니다. 기계적 특성 시험도 단순하게 수행할 수 있습니다. 기공이나 수축 공동 같은 다른 문제는 주물 내부에 있습니다. 내부 문제를 포착해 주물이 하중 하에서 예기치 않게 파손되지 않도록 하는 시험 방법이 있습니다.
주조 서비스나 프로젝트 관련 문의사항이 있으시면 당사 영업팀에 연락 주세요.



