알루미늄 주조 공법 비교: 최적 기술 선택 가이드
알루미늄 주조 공법은 사형 주조, 다이캐스팅, 압력 다이캐스팅, 연속 주조, 셸 몰드 주조 등 제조 공정별로 다양합니다. 각 공법은 고유한 장단점을 가지며, 주조품 크기와 복잡도에 따라 최적 공법을 선택할 수 있습니다.
알루미늄은 비산업·산업용 다양한 주조 부품에 널리 적용됩니다. "알루미늄 부품 어떻게 주조하나?" 의문이 드는 분들을 위해: 알루미늄 주조소는 다양한 주조 기술을 활용하며, 품질은 기술 선정의 핵심 요소입니다.
주조 품질은 주조품 내외부, 강도, 연성으로 평가됩니다. 엔지니어는 알루미늄 주조 공법의 장점은 극대화하고 단점은 극복해 제품 품질 향상과 고객 니즈 최적 충족을 도모해야 합니다.
알루미늄 주조 공법 비교표:
| 주조 공정 |
크기 범위 |
공차 |
툴링 비용 |
대량 생산 상대비용 |
소량 생산 상대비용 |
표면 조도 |
최소 드래프트 |
최소 벽두께 |
| 사형 주조 |
전 크기 |
0-3″=1/32″ 3″-6″=3/64″ 6″+=1/18″. 파팅라인 기준 소형 +0.020″, 대형 +0.090″ 추가 |
$50-$15,000 |
낮음 |
최저 |
175-350 RMS |
1-5° |
0.125″-0.25″ |
| 압력 다이캐스팅 |
소형 |
0.002″ 미만 아님. 파팅라인 영향 치수 +0.010″ 추가 |
$5,000-$150,000 |
최저 |
최고 |
20-90 RMS |
1-3° |
0.050″(소형) 0.080″(중형) |
| 셸 몰드 주조 |
최대 80cm² 사용 금형 면적 |
1″=0.004″ 1″-3″=0.010″ 3″-6″=0.013″ 6″-12″=0.016″ 12″-20″=0.020″. 파팅라인 +0.005″-0.010″ |
$1,500-$25,000 |
중간 |
중간 |
75-125 |
외부: 0-1.5° 내부: 0-2° |
0.100″ |
| 영구 금형 주조 |
0.25kg-50kg |
0.015″-1″. 파팅라인 소형 ±0.010″, 대형 ±0.030″ |
$1,500-$55,000 |
낮음 |
최저 |
125-200 RMS |
2-4° |
0.100″-0.150″ |
| 정밀 주조(인베스트먼트) |
1온스-100파운드 |
±0.005″-3″ ±0.002″ 이후 |
$500-$20,000 |
최고 |
중간 |
60-120 RMS |
없음 |
0.3″ |
| 원심 주조 |
직경: 1-120″. 길이: 50ft. 중량: 5톤 |
원통형 ±0.01″. 복잡형상 ±0.002″ |
정보 없음 |
낮음 |
중간 |
원통형 63-500 µin. 복잡형상 32-500 µin. |
없음 |
0.1-5.0″ |
| 연속 주조 |
최대 0.2-1m |
- |
- |
낮음 |
높음 |
- |
없음 |
형상 의존 |
알루미늄 주조 공법 상세
1. 알루미늄 사형 주조
사형 주조는 약 2,000년 전 등장한 가장 오래된 주조 공법 중 하나입니다. 20세기 초 알루미늄 금속 보급과 함께 알루미늄 주조에 활용되었습니다.
알루미늄 사형 주조에서 금형은 모래와 결합제로 만들며, 패턴을 금형 내 배치해 단단히 다집니다.
패턴 인출 후 알루미늄 주조 형상 복제품인 금형 공동이 생성됩니다.
게이팅 시스템 통해 용융 알루미늄을 금형 공동에 주입하고 응고시킵니다. 주조품 냉각 후 주조사가 모래 금형을 깨고 주조품을 회수합니다.
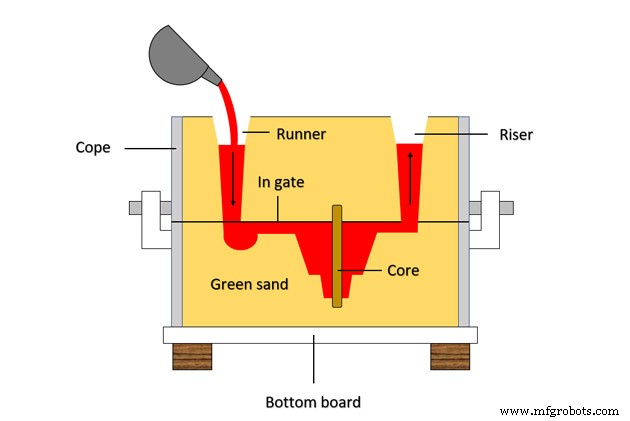
요즘 사형 주조 기술 향상으로 알루미늄 사형 주조 중량과 평균 크기가 증가했습니다. 50kg 초과 다수, 심지어 100m³ 규모 대형 주조도 가능.
사형 주조 상세 기사 참조.
알루미늄 사형 주조 장점
- 저비용.
- 소량/대량 주문 모두 유연한 생산.
- 열간 단성(핫 쇼트니스) 합금 포함 모든 알루미늄 합금 주조 가능.
- 그린 샌드 저압축 강도로 열간 균열 결함 위험 최소화.
- 패턴 설계 변경 용이.
알루미늄 사형 주조 단점
- 표면 조도 불량. 샌드블라스팅으로 표면 품질 개선 가능.
- 타 공법 대비 주조품 크기 공차 큼.
알루미늄 주조 수축 계산법: https://vietnamcastiron.com/aluminum-casting-shrinkage/
알루미늄 사형 주조 응용
이 공정은 거의 모든 부품을 크기 불문 제조 가능해 응용 열거가 어렵습니다.
중간 예산으로 표면 조도 요구가 높지 않은 알루미늄 제품 주조 시 사형 주조가 1순위 선택입니다.
그린 샌드 금속 주조 상세:
2. 알루미늄 압력 다이캐스팅
다이캐스팅은 알루미늄 고압 다이캐스팅과 알루미늄 저압 다이캐스팅 두 유형으로 나뉩니다.
고압 알루미늄 다이캐스팅
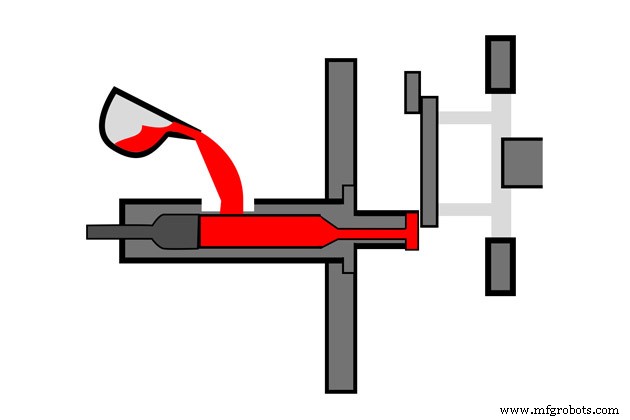
고압 알루미늄 다이캐스팅은 용융 알루미늄을 고압(약 1,200bar)으로 실린더-피스톤 통해 강철 금형에 압입해 주조 부품을 제조하는 공정입니다.
액체 알루미늄이 고속 주입되어 빠르게 응고되어 주조품 형성.
고압 알루미늄 다이캐스팅에는 두 유형의 주조 챔버가 있습니다:
- 핫 챔버: 실린더와 피스톤이 용해로 시스템 내 위치해 알루미늄 합금 용점과 동일 온도 유지.
- 콜드 챔버: 용융 알루미늄 합금을 실린더에 부은 뒤 피스톤이 고압으로 금형에 압입. 피스톤이 로 외부에 있어 냉간 상태. 콜드 챔버가 알루미늄 합금에 주로 사용.
알루미늄 고압 다이캐스팅은 약 5kg 이하 소형 부품 대량 생산에 적합. 박벽, 약 0.4mm 두께 구현 가능. 주조품 대형화 시 비용 급증.
저압 알루미늄 다이캐스팅
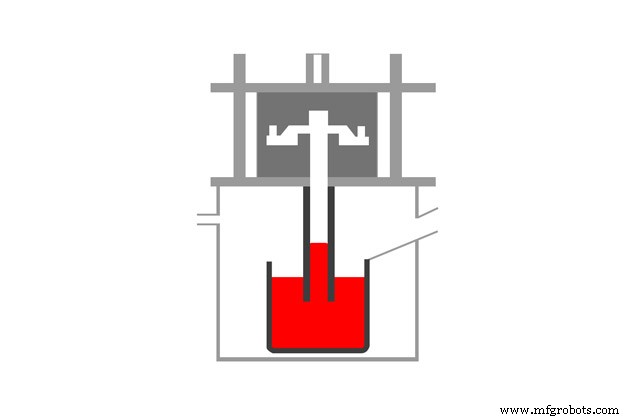
저압 알루미늄 다이캐스팅은 압력 조절 가능 도가니(보통 0.7bar)에서 액체 금속으로 금형 충전.
금속 어닐링로가 하부에 위치(고압은 수평), 용융 알루미늄이 아래서 위로 금형 충전.
저압 알루미늄 다이캐스팅은 벽두께 3mm 이상 주조품, 최대 150kg까지 제조 적합.
다이캐스팅에서 알루미늄 합금은 타 금속 대비 2배 빈도로 주조되는 최다 주조 금속.
다이캐스팅용 알루미늄 합금 유형
- 380.0 (Al+Si+Cu+Mg): 주조 알루미늄 합금, 고기계강도, 양호한 내식성, 고희석, 저가. 기어박스 주조용. 현재 프레스 다이 알루미늄 주조 알루미늄 합금 85% 점유.
- A360.0 (Cu 저감): 고급 주조 알루미늄 합금, 불순물 적고 380 대비 내식성 우수. 악기, 내식 디테일 주조용.
- 413.0 (Al+Si): 주조 합금, 360보다 내식성 우수. 권총, 크랭크샤프트 주조용.
- 518 (Al+Mg): 최상 잉곳 합금, 최고 내마모성, 저희석·주조난도 높음·고비용.
다이캐스팅 장점
- 알루미늄 주조 치수 공차 엄격.
- 표면 매끄럽고 광택, 표면 결함 적어 도장 코팅 용이.
- 알루미늄 결정립 미세·치밀·매끄러워 고기계적 특성, 내마모성 우수.
- 자동 생산라인 적합.
다이캐스팅 단점
- 용융 알루미늄 고속 주입·급냉으로 응축물 혼입, 용접·열처리 곤란. 가스 포집 처리 위해 진공 탈스케일 기술 사용. 짧은 응고 온도 범위 합금 선정 필요.
- 설비·금형 투자비 고가, 대량 주문만 적합.
- 사형 주조처럼 제품 설계 변경 어려움.
- 고압 합금 흐름으로 금형 마모 빠름.
다이캐스팅 응용
조명 부품 같은 단순 부품부터 엔진, 트랜스미션 하우징, 휠, 자동차 서스펜션, 우주선 부품 등 복잡 부품까지 광범위한 응용.
3. 셸 몰드 알루미늄 주조
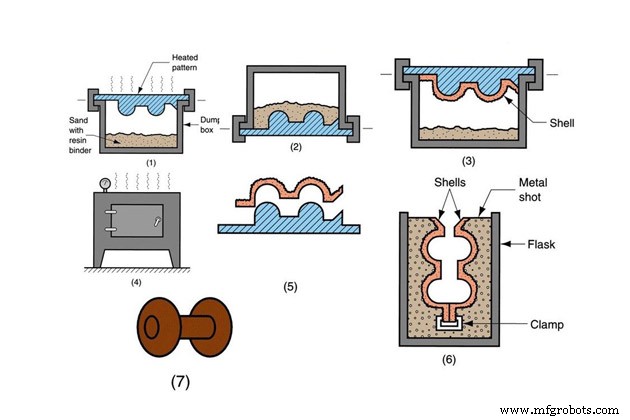
셸 몰딩은 열경화성 페놀 수지로 금형을 만드는 성형 기술.
먼저 패턴 양면을 금속으로 설계·제작 후 가열·윤활 코팅. 패턴을 준비된 열경화성 모래 챔버에 넣고 뒤집습니다. 수지 모래 혼합물이 패턴에 부착 경화돼 셸 형성.
패턴 제거 후 셸 잔존. 패턴 양면으로 10-20mm 두께 셸 몰드 두 개 형성. 두 셸 몰드 조립해 완전 금형 구성. 용융 알루미늄 주입 후 응고로 주조 형상 형성.
이후 금형 셸 파쇄 후 주조품 회수.
셸 몰드 알루미늄 주조는 중공 코어 또는 다이캐스팅 제조에 적합한 공법 중 하나.
셸 몰드 주조 장점
- 표면 조도 완성도 상대적 높음.
- 주조품 치수 정밀, 공차 엄격.
- 패턴 재사용 가능.
셸 몰드 주조 단점
- 생산 비용 고가.
- 대형·복잡 주조품 제작 곤란.
셸 몰드 주조 응용
실린더 헤드, 커넥팅 로드, 엔진 블록, 매니폴드, 기계 베이스, 트럭 후드, 밸브 바디 등 주조에 적용.
4. 영구 금형 알루미늄 주조
영구 금형 알루미늄 주조는 금속 금형 주조로도 불리며, 압력 다이캐스팅처럼 금속을 금형 재료로 사용하나 용융 알루미늄이 중력으로 금형 충전돼 주입 속도 낮음.
금속 금형으로 주조품 냉각 속도 빠름. 금형 수명 길어 영구 금형이라 칭함.
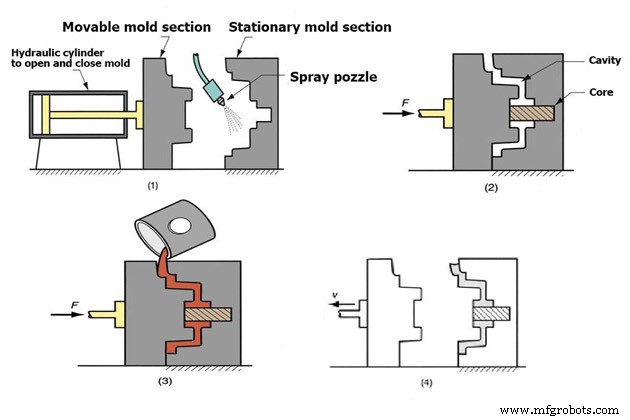
영구 금형 알루미늄 주조는 고압 다이캐스팅보다 큰 질량(약 10kg 이상) 주조 적합. 질량 클수록 비용 상승.
열처리법 결합 시 금속 금형 기계적 특성 향상. 소형 주조품 급냉으로 열처리 불필요.
최대 기계적 특성 위해 특수 용액 고온 처리 후 냉각, 자연/인공 시효 처리.
영구 금형 알루미늄 주조용 알루미늄 합금
- 366: 권총, 자동차 제조.
- 355.0, C355.0, A357.0: 기어박스, 로켓 부품 등 고강도 부품.
- 356.0, A356.0: 기계 부품, 항공기 휠 등.
영구 금형 알루미늄 주조 장점
- 주조품 냉각 속도 빨라 기계적 특성 우수.
- 알루미늄 수축률·가스 기공 결함 낮음. 치수 공차 약 1mm.
- 양호한 표면 품질 1-6µm Ra.
- 스크랩 적음.
영구 금형 알루미늄 주조 단점
- 고비용.
- 고복잡도·대형 알루미늄 주조품 제작 곤란.
- 제품 설계 변경 어려움.
영구 금형 알루미늄 주조 응용
자동차 산업: 기어, 주조품, 서스펜션, 연료 분사 하우징, 엔진 피스톤 제작. 항공기 부품도 자주 영구 금형 알루미늄 주조로 제작.
자동차·항공 산업에서 기어, 서스펜션, 피스톨, 연료 하우징 등 부품 제작에 본 공정 활용.
5. 알루미늄 정밀 주조(인베스트먼트 주조)
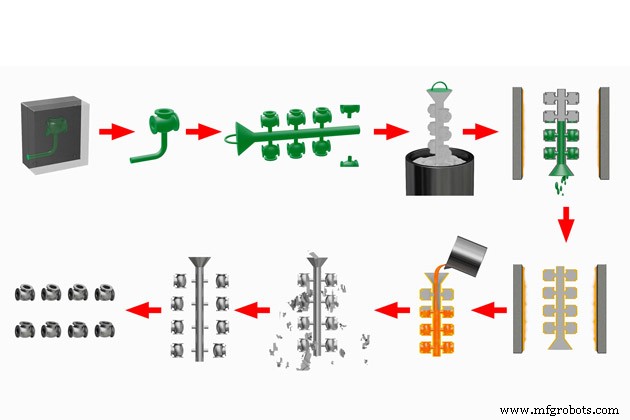
알루미늄 정밀 주조는 알루미늄 로스트 왁스 주조로도 불리며, 왁스나 열가소성 수지를 기성 금속/고무 금형에 삽입해 주조하는 공법.
왁스 패턴을 수집·조립해 게이팅 시스템과 연결된 트리 구조 형성, 동일 배치 주조. 왁스 패턴에 내화물로 인베스트먼트 코팅. 외피 두께 5-15mm 도달까지 반복. 이 셸이 인베스트먼트 몰드.
트리 건조·가열해 내부 왁스 용출, 원하는 주조 형상 내부 공동 형성.
인베스트먼트 몰드 예열 후 용융 알루미늄 주입. 금형 균열 발생 시 세라믹이나 특수 소재로 보수.
용융 알루미늄 주입 후 건조, 외부 세라믹 셸만 파괴. 주조품 트리에서 분리 후 마감 공정 진행.
알루미늄 정밀 주조 장점
- 고표면조도, 고치수정밀도.
- 복잡한 알루미늄 주조 부품 주조 가능.
- 다수 알루미늄 주조품 동시 주조 가능.
알루미늄 정밀 주조 단점
- 생산 비용 고가.
- 코어 포함 주조품 복잡·곤란.
- 생산 사이클 긺.
- 보통 소형 알루미늄 주조품만 적합.
알루미늄 정밀 주조 응용
로스트 왁스 주조 기술은 항공우주, 전기, 무기, 자동차, 군수, 오일&가스 등 분야 알루미늄 주조 부품 제조에 다수 응용.
6. 알루미늄 원심 주조
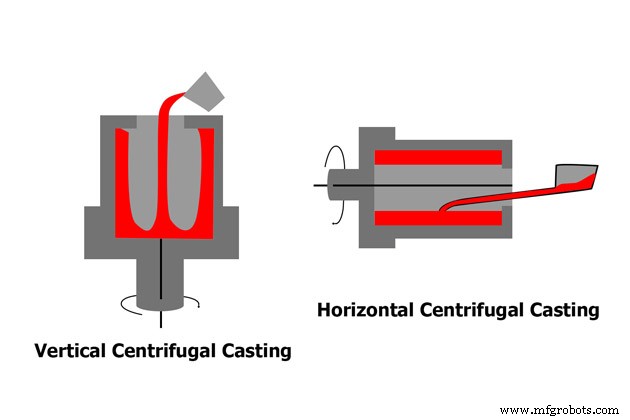
알루미늄 원심 주조는 금속, 석고, 흑연 금형을 원심 주조기에서 회전시키며 외부에서 용융 알루미늄 주입. 액체 알루미늄이 원심력으로 금형 벽에 균일 분포돼 금형 형상대로 경화.
원심 주조 금형 두 유형: 수직축 수직 원심 주조, 수평축 수평 원심 주조. 금형 회전 모터가 금속을 금형 표면에 균일 분포.
알루미늄 원심 주조 장점
- 제한된 원심력과 금속 밀착으로 주조품 치수 고정밀.
- 주조품 고기계적 특성, 외부 미세 금속 조직.
- 코어 없이 중공 형성 가능, 코어 제조비 절감.
- 주입 시스템 불필요, 금속 절약.
알루미늄 원심 주조 단점
- 알루미늄 원심 주조품 내면 마감 불량, 다량 불순물, 내경 부정확.
- 보통 원통형/원주형 알루미늄 부품만 적합. 복잡 형상 시 셸 몰드 주조와 병행 필요.
원심 주조 응용
알루미늄 주조소는 제트 엔진 압축기, 석유화학 로 튜브, 다수 군수/방위 장비 부품 생산에 원심 주조 활용.
7. 알루미늄 연속 주조
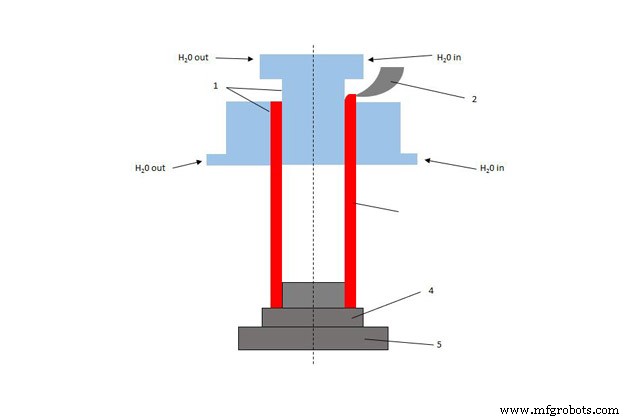
알루미늄 연속 주조는 알루미늄 합금이 순환 수냉 시스템 갖춘 금형에 연속 주입되는 공정. 주조품 생성 즉시 냉각·인출.
주조 시스템 직후 연속 스탬핑·압연 라인 배치. 주조품은 0.2x1m 크기까지 알루미늄 바, 플레이트, 파이프.
매우 효율적 주조 시스템으로 알루미늄·제철 주조소에 널리 보급.
연속 주조 장점
- 급속 냉각으로 고기계적 특성.
- 자동화 용이, 고생산성.
- 주조 표면 완벽, 금속 조직 치밀.
알루미늄 연속 주조 단점
- 단순 형상 알루미늄 주조품만 적합.
- 단면 길이 있는 물체 주조 불가.
- 초기 건설 비용 고가.
알루미늄 연속 주조 응용
알루미늄 연속 주조는 다양한 크기 금속 바, 금속 파이프 주조에 사용.
이 밖에도 진공 밀봉 성형, 아블레이션 주조, 로스트 폼 등 타 알루미늄 주조 공법도 위 공정들과 유사한 장점 보유.
적합한 알루미늄 주조 기술 선정 고려사항
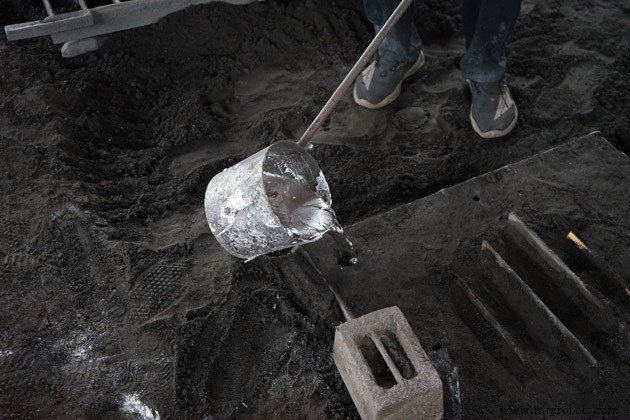
각 알루미늄 주조 공정마다 장단점 존재. 본 문서 비교 정보를 신중히 참고해 예산, 목표 주조품 유형, 정밀도 요구, 연간 생산량 기준 자사 최적 선택.
알루미늄 주조 기술 선택에 영향 주는 기타 요소도 많습니다. 하지만 본 문서 정보로 독자들이 알루미늄 주조 공법을 더 잘 이해하고 올바른 결정 내리는 데 도움이 되었길 바랍니다.
VIC는 다양한 가공 기술 보유 금속 주조소 시스템 운영. 특히 알루미늄 주조에서 그린 샌드와 로스트 폼 주조 기술 활용 중이며, 시장 수요 부합 타 주조 기술로 생산 라인 확대 추진 중.
VIC는 전 세계 파트너와 협력해 고객이 합리적 품질·가격으로 금속 주조 제품 판매할 수 있도록 지원합니다.
연락처:
Vietnam Cast Iron Company Limited
- 주소: Lai Xuan, Thuy Nguyen District, Hai Phong city, Vietnam
- 전화: +84 86 543 0133
- 이메일: ADMIN@MFGROBOTS.COM



