사형 주조 패턴 마스터하기: 신뢰성 높은 금속 주조의 핵심 공정
금속 가공 산업에서 주조 패턴은 주조품과 유사 형상·치수를 가진 복제품입니다. 주조 패턴은 사형 금형에 압입돼 용융 금속 주입·주조품 형성을 위한 중공 공동 생성에 쓰입니다.
사형 주조소(주철/알루미늄/강 주조 불문)에서 패턴 세트는 패턴, 게이팅 시스템 피더 헤드, 라이저, 패턴 플레이트 포함.
패턴 재료, 설계, 구조는 제품 품질에 지대 영향. 마찬가지로 러닝·패턴 제작비도 주조 원가에서 중요한 비중 차지.
금속 주조용 주조 패턴 재료
패턴 재료 선택 팁
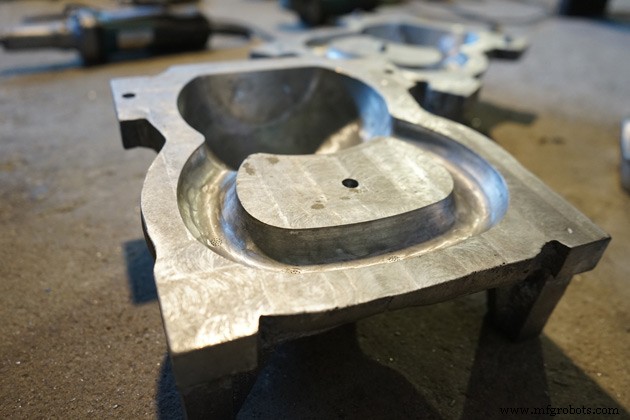
– 견고하고 내구성: 주조 공정 중 뒤틀리거나 형상 변하지 않는 오래가는 재료 선택.
– 내마모·내수성: 주조 패턴 녹·열화 방지 위해 내수·내식성 재료 필수.
– 성형 용이: 온습도 변화 영향 적음.
– 저비용·경량: 주조소 비용-이익 균형 보장.
패턴 제작 재료 선정
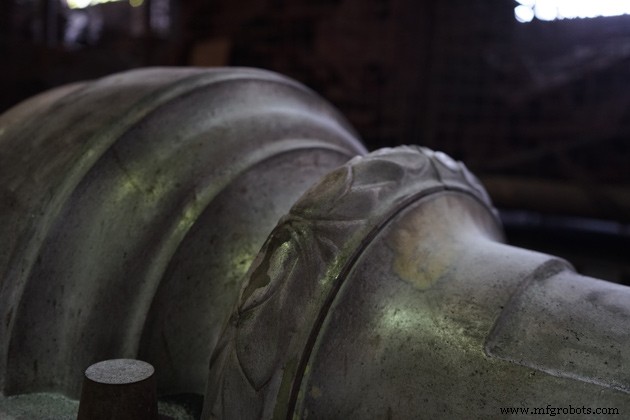
위 기준 충족과 특정 산업 고려 시 패턴 재료는 유연성 고려해 선정. 금속, 목재, 플라스틱이 패턴 제작 우선순위.
- 금속 패턴: 경도 보장, 성형 용이. 단점: 녹슬기 쉽고 중량 무거움. 첨단 장비 필요, 수리 어려워 종합 비용 높음.
패턴 제작 흔한 금속: 회주철, 강철, 알루미늄, 마그네슘. 각기 다른 수축 특성 보유.
- 목재 패턴: 구하기 쉽고 경량해 인기. 추가로 목재는 금속 패턴보다 훨씬 저렴하게 성형 용이. 단점: 수분 흡수·뒤틀림 쉬움.
- 플라스틱 패턴: 플라스틱·유리섬유가 요즘 트렌드. 최대 장점: 경량, 방수, 내화학성. 표면 조도 우수한 광택. 단점: 강한 충격/진동 시 균열 쉬움.
- 기타 재료: 왁스, 파리 석고도 주조 패턴 재료로 쓰이나 정밀 주조 기법에서만 선호.
금속 가공용 주조 패턴 유형
금속 주조에 다양한 패턴 유형 존재, 각 유형별 특정 주조 요건 적합. VIC가 주조소서 주로 쓰이는 3대 패턴 유형 정리.
1. 단일체 패턴(Single Piece Patterns)
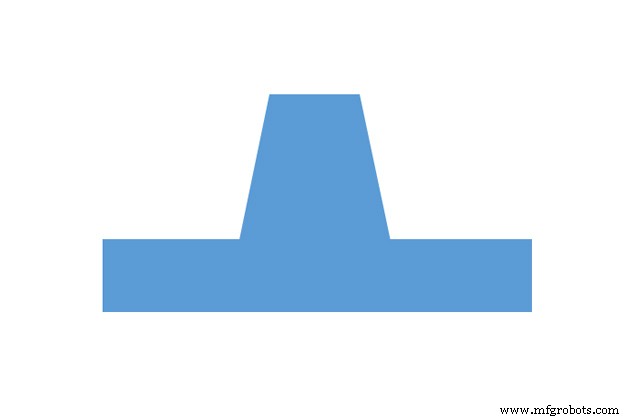
단일체 패턴은 가장 저렴한 패턴 유형. 주조 형상 단순, 평평한 표면, 소량 생산, 시제품 개발 시 사용.
2. 분할/두 조각 패턴(Split or Two-Piece Patterns)
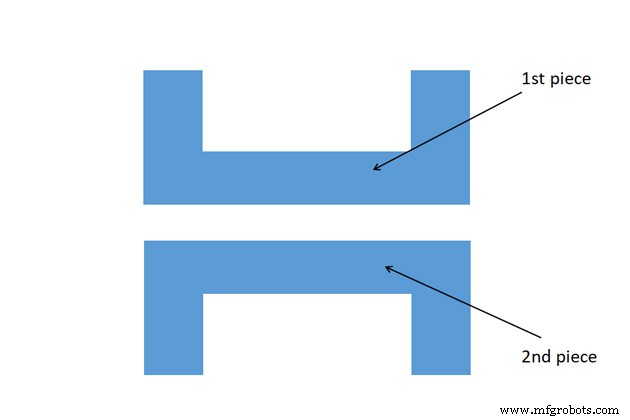
두 조각 패턴은 복잡한 물체 주조에 흔함. 주조 형상에 따라 파팅 플레인 위치 결정되며 패턴 분할.
패턴 두 부분으로 분할: 한 부분은 드래그(drag)에 성형, 다른 부분은 코프(cope)에 성형. 코프 부분엔 항상 다월 핀이 있어 드래그 부분 정밀 가공 홀과 결합.
3. 분할/다중 조각 패턴(Segmented or Multi Piece Patterns)
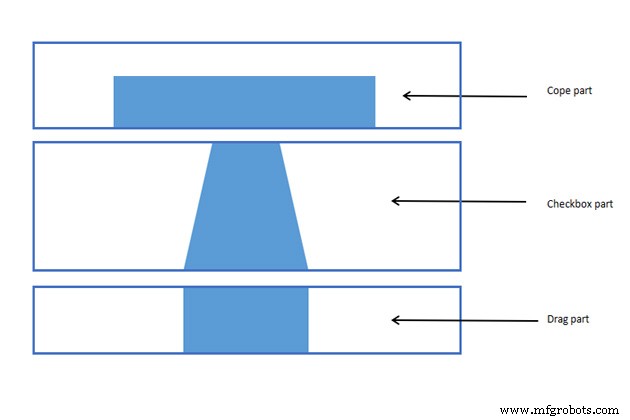
다중 조각 패턴은 타 패턴 제작법 불가한 초복잡 주조 부품 주조 선호. 상단, 중간, 하단 3부분 구성.
상단: 코프 파트, 하단: 드래그 파트, 중간: 체크박스 파트. 마이터 조인트, 다월 조인트 등 다양한 조인트 적용.
주조소 패턴 제작 공정
1. 패턴 설계
주조 패턴 제작 기술 부서는 주조 도면 면밀 검토해 예상대로 치밀·효과적 패턴 설계.
필수 고려사항: 파팅 플레인, 주조품·코어 형상·치수, 패턴 재료.
1단계: 파팅 플레인 결정
보통 파팅 플레인은 파팅 몰드 라인과 일치.
분할/다중 조각 패턴 시 상하부 파팅 면이 대칭이라도 명확히 구분 필수.
2단계: 코어 프린트 서포트 형상·치수 결정
코어 프린트 서포트는 코어 프린트 고정·지지용.
코어 프린트 서포트 공차는 금형 내부 치수 공차 직결. 코어 형상, 코어-패턴 간극, 패턴 조립 공정 고려해 정확한 코어 프린트 서포트 설계 필수.
3단계: 패턴 치수·여유량 결정
파팅 플레인 있는 패턴은 각 부분 치수 상이, 조립 시 주조품 치수와 일치해야 함.
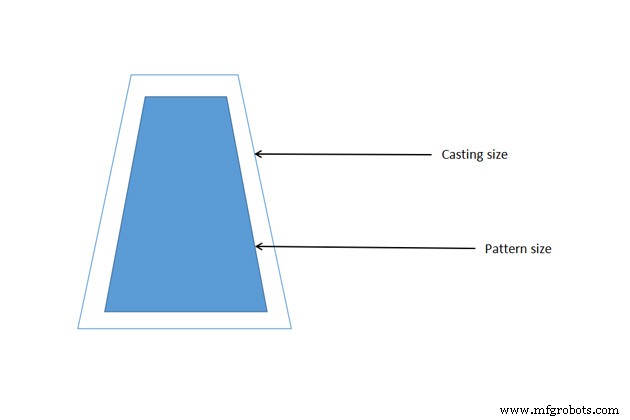
금속 패턴 응고 시 수축 발생. 주조 도면 정확한 크기로 모델 삼으면 주조품 크기 현저히 작아짐. 해결 위해 금형 공동 확대, 패턴 크기를 금속 수축 비율만큼 주조품보다 크게 제작. 패턴 여유량 기준으로 결정.
4단계: 패턴 재료 결정
- 목재 패턴: 소형이면 통목재, 대형·복잡하면 집성목. 목재 패턴 도면 표현 시 전개도·단면도 그리거나 퍼즐 피스 기호로 시간 절약·가독성 향상.
- 금속 패턴: 대량 생산/대량 주문 적합. 패턴 대형이면 내부 중공 금속으로 중량 절감·원가 절감. 소형이면 솔리드 금속.
5단계: 패턴 조립 시 위치 결정
파팅 플레인이 원심축 수직인 원형 시편은 다월 핀 1개면 충분.
타 유형은 2~3개 다월 핀 사용.
원칙: 다월 핀 간격 멀수록 위치결정 정밀도 향상. 핀-홀 구조 인출·분해 용이하도록 적정 크기여야 함. 분할 면 패턴은 코프 다월 핀이 드래그 정밀 홀과 매칭.
추가로 패턴 도면에 부품별 표면 조도와 도장 색상 명시 필요.
2. 주조 패턴 여유량(Allowances)
패턴 여유량은 주조 금속 물성 반영. 패턴 제작 시 완제품 도면 지정 치수에 특정 여유량 부여해 해당 사양 주조품 제작 가능케 함.
여유량 종류:
응고 수축(또는 수축 여유량)
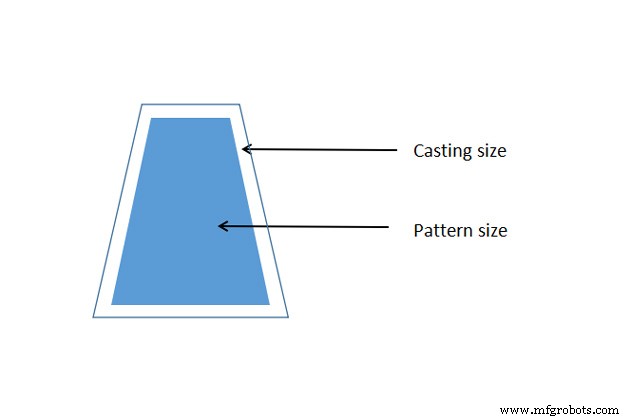
대다수 금속 냉각 중 수축: 액체→고체 전이(액체 수축)와 고체 상태 냉각(선수축).
액체 수축은 응고 중 부피 감소(액체→고체). 라이저가 액체 금속 공급해 보충, 금형 내 설치.
고체 수축은 열 감소 시 고체 상태 금속 크기 감소. 이에 패턴에 수축 여유량 부여.
수축률·수준은 소재별 상이. 금속별 수축률 표:
| 소재 | 수축률 |
| 회주철 | 1% |
| 강철 | 2% |
| 구리/알루미늄 | 1.5% |
| 백주철 | 1.5% |
| 마그네슘 | 1.6% |
참고: 수축은 소재 크기 영향도 받음. 길수록 수축 큼.
본질적으로 패턴 제작 수축 공식:
패턴 크기 = 주조 크기 + 금속 수축
단, 도면 기록 시 여전히 주조 도면 데이터 기준. 패턴 제작 시 주조 합금별 크기 비율 적용.
드래프트/테이퍼 여유량(Draft or Taper Allowance)
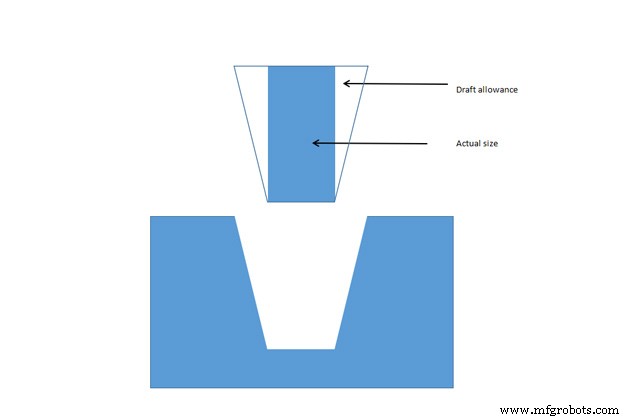
패턴을 사형 금형서 인출할 때 금형 벽이 패턴과 마찰돼 패턴 손상·금형 파손 우려. 방지 위해 패턴 모든 수직 면에 테이퍼 부여, 드래프트 여유량이라 함.
패턴 인출 시작 순간 모든 면이 모래 표면서 이격돼 금형 공동 손상 없이 패턴 제거 가능.
드래프트 각도는 인출 방향 평행 모든 패턴 면에 부여. 외부 면 크기에 따라 드래프트 각도 0.5~3° 범위.
| 재료 | 주어진 면 높이(inch) | 드래프트 각도(외부 면) | 드래프트 각도(내부 면) |
| 목재 | 1
1-2
2-4
4-8
8-32 | 3.00
1.50
1.00
0.75
0.50 | 3.00
2.50
1.50
1.00
1.00 |
| 금속, 플라스틱 | 1
1-2
2-4
4-8
8-32 | 1.50
1.00
0.75
0.50
0.50 | 3.00
2.00
1.00
1.00
0.75 |
마감/가공 여유량(Finishing or Machining Allowance)
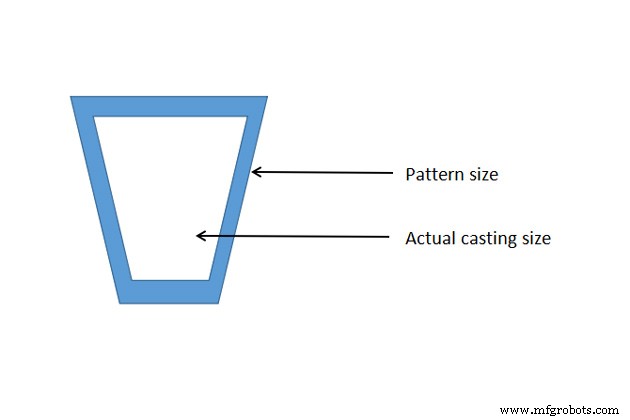
회수 주조품 표면 보통 정확한 크기 아님. 선삭/연마 등 가공으로 표면 조도 품질 개선 필요.
가공으로 금속 제거되므로 가공 여유량만큼 금속 보상 필요. 가공 여유량은 주조 공법, 주조품 크기, 주조 소재, 마감 가능성 영향.
| 금속 | 치수(inch) | 여유량(inch) |
| 주철 | 최대 12
12-20
20-40 | 0.12
0.20
0.25 |
| 주강 | 최대 6
6-20
20-40 | 0.12
0.25
0.30 |
| 비철 | 최대 8
8-12
12-40 | 0.09
0.12
0.16 |
변형/캠버 여유량(Distortion or Camber Allowance)
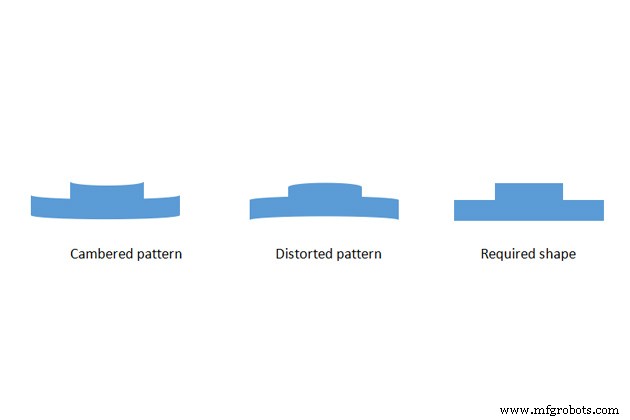
응고 중 주조품 형상 L, U, V, T… 또는 두께<길이 시 수직면 변형 경향.
원인: 고체 금속 내부 응력. 고체 각 부위 불균일 냉각으로 응축 충돌 발생, 변형 여유량 또는 캠버 여유량이라 함.
대책: 패턴을 반대 방향으로 미리 변형시켜 주조 설계 수정. 변형 보정 정도는 패턴 제작자 경험 기반 평가.
래핑/셰이킹 여유량(Rapping or Shaking Allowance)
대형 패턴이나 고정밀 주조 시 패턴 사형 금형서 인출할 때 패턴 수직면 주변 두들겨(래핑) 금형 공동 확장 후 패턴 인출 용이. 파팅 플레인 평행 치수만 적용.
보상 위해 원본 패턴 크기 축소 필요. 작업자 의존도 높아 표준 계산식 없음.
코어와 코어 프린트(Core and Core Print)
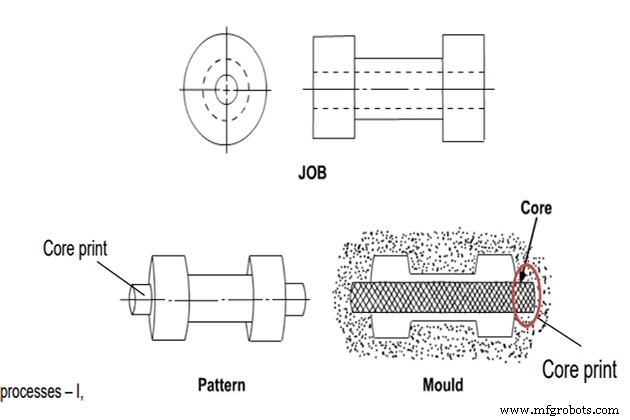
코어는 주조품 구멍/오목부 형성용. 보통 그린/드라이 샌드로 제작.
코어 프린트는 금형 내 코어 위치결정·위치지정·지지용. 용융 금속 주입 시 샌드 코어 위치 유지.
코어는 수직/수평/매달아 금형 공동 내 배치. 하지만 코어는 지지 없이 자력 매달기 불가. 코어 프린트는 패턴 돌기 도움으로 준비. 하지만 패턴 인출 시 돌기 탓 금형 손상 우려. 그래서 코어 사용 주조 공정엔 분할 패턴 사용.
코어 프린트는 코어 중량과 용융 금속 부력 견딜 적정 크기·형상 필수.
3. 패턴 제작(Patternmaking)
게이팅 시스템 설계
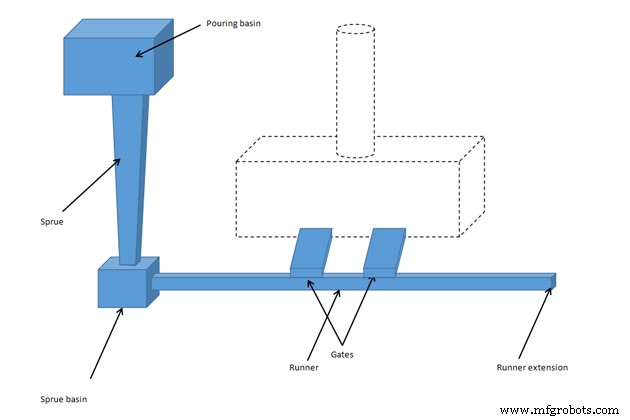
각 패턴은 금형 공동에 액체 금속 주입용 게이팅 시스템 포함. 게이팅 시스템은 금속 주입 속도 조절해 중요: 과속 시 금형 부식, 과완만 시 공동 충전 전 금속 냉각.
게이팅 시스템 구성 연결 부품:
- 주입컵(Pouring cup): 금형 입력부 원뿔형. 금속 유동 난류 제어, 유속 안정화, 주입 중 슬래그 분리.
- 스프루(Sprues): 주입컵서 용융 금속을 테이퍼 스프루 통해 러너로, 게이트 순차 유도.
- 게이트(Gate): 경로 끝, 금형 공동 시작점.
게이트 두 유형: 대형 게이트, 소형 게이트. 대형 게이트 급냉용, 소형 게이트 완만 냉각용. 주조품 응고 속도 요건 따라 적정 게이트 선정.
- 라이저(Riser): 용융 금속 공동이자 금형 일부로 금속 온도 저하 시 수축 보상·기공 방지. 라이저서 액체 금속 완만 냉각. 라이저로 금형 충전 여부 확인.
주조품 설계에 구멍 있으면 코어 금형 내 배치해 금속 유동 안 될 위치 결정.
가끔 주조 전 패턴 표면에 칠(Chills) 배치해 국부 냉각으로 액체 금속 냉각 순서 제어. 칠은 회수·재사용 용이(단순 금속 조각, 훨씬 저온, 주조품에 부착 안 됨).
게이팅 시스템 수동 설계 또는 자동화 소프트웨어 설계 가능.
게이팅 시스템 설계 상세: https://vietnamcastiron.com/gating-system/
패턴 제작
언급했듯 패턴 재료 다양: 목재, 금속, 플라스틱, 왁스. 목재·금속 패턴 사형 주조 흔히 사용, 왁스 정밀 주조 흔히 사용.
패턴 복잡도 크기·형상·수량 따라 다양.
정밀 주조서 각 왁스 패턴 주조 중 파괴돼 주조품당 왁스 패턴 1개 필요, 금형서 제작. 왁스 금형 충진, 냉각 후 금형 분리해 단일 왁스 패턴 추출.
사형 주조선 보통 금속/목재 패턴 제작. 고정밀 요건 시 CNC 머신 가공.
요약
VIC가 금속 가공 산업 주조 패턴 제작법과 패턴메이킹 공정 유의사항 총정리.
주조품 마감과 크기는 주조 패턴에 크게 의존, 주조 제품 품질 성패 결정. 따라서 패턴메이킹은 경험과 고수준 업무 전문성 요구 전문 분야.
VIC 주조 블로그 시리즈 지속 팔로우로 주조 산업 지식 업데이트. OEM/ODM 주조 제조사 찾으시면 주저 말고 이메일 문의: ADMIN@MFGROBOTS.COM.



