


제조공정

산업 제조
알루미늄 아노다이징(Aluminum Anodization)은 알루미늄 표면을 장식성, 내구성, 내식성, 내마모성을 갖춘 산화막으로 변환하는 전기화학적 공정입니다. 알루미나는 코팅이나 도금처럼 표면에 입혀지는 것이 아니라, 하부 알루미늄 기판과 완전히 통합됩니다.
아노다이징 알루미늄 부품은 칩핑이나 박리가 어렵고, 고도로 정렬된 다공성 구조를 가져 착색 같은 2차 가공이 가능합니다. 아노다이징 알루미늄 색상은 고객의 다양한 색상 니즈를 충족하며 팬톤(Pantone) 컬러 넘버로 맞춤 제작 가능합니다. (자세히: 아노다이징 알루미늄 부품 가공의 모든 것)
전해 착색 산화막과 경질 산화막은 우리 생활에 널리 쓰이므로, 오늘은 아노다이징 알루미늄 부품의 비용, 착색, 품질에 영향을 미치는 요인을 중점 분석합니다.
아노다이징 알루미늄 부품 비용은 요구사항에 따라 다르지만, 비용에 영향을 미치는 3가지 핵심 요인이 있습니다. 아노다이징 비용은 주로 코팅 두께, 부품 크기·형상, 추가 서비스 필요 여부에 따라 결정됩니다.
코팅 유형이 특정 두께를 요구하지 않으면 '기본(Basic)' 코팅으로 최저가입니다.
정밀한 코팅 두께 제어는 비용에 영향. 코팅 두께 사양에 상·하한이 포함되면 범위가 좁을수록 비용 상승. 예: ±0.001인치 공차가 ±0.0001인치보다 저렴. 최대 코팅 두께는 더 긴 생산 시간 필요로 비용 상승 가능.
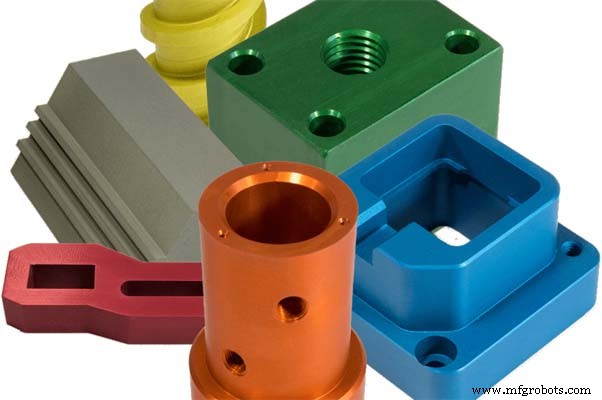
랙은 품질에 결정적. 알루미늄 또는 상업용 순수 티타늄 랙으로 전기 접점 만듦. 작업에 랙 요구사항 미지정 시 제조사는 최고 수율의 가장 비용 효율적 방법 사용. 특수 랙 요구사항은 일괄 처리 부품 수 제한해 개당 비용 상승 요인.
한 번에 아노다이징 가능한 부품 수는 전원 공급 제한 영향. 아노다이징은 제곱피트당 15~30암페어(ASF)로 수행. 따라서 런당 최대 표면적 처리 가능.
고객은 보통 아노다이징 공정에 다른 공정 추가 필요. 부품에 단순/복잡한 마스킹이나 펀칭 필요 시 인건비와 시간 증가. 이 서비스들은 부가가치를 주지만 아노다이징 알루미늄 총비용도 증가시킵니다.
알루미늄 합금 제품 착색도는 주로 양극층 형성 품질에 의존. 따라서 황산 산화액 내 불순물이 산화막에 큰 영향. 불순물은 주로 금속 이온(구리, 철, 알루미늄) 및 유기 불순물.
구리 이온은 알루미늄 부품 표면에 치환 퇴적돼 양극층 기공률 감소, 투명도·내식성·전기 절연성 저하. 따라서 구리 이온 함량 0.02g/L 이하 유지 필수.
염화 이온은 수돗물이나 냉각수에서 유입. 함량 0.2g/L 미만 유지 필요. 초과 시 양극층 거칠고 느슨해져 심하면 알루미늄 부품 표면 부식(브레이크다운) 발생.
전해액 내 알루미늄 이온 점증. 25g/L 초과 시 전해액 전도도 감소, 공작물 표면 백점 또는 덩어리 백점 출현, 피막 흡착력 저하로 착색 곤란.
전해액 내 철 이온 0.2g/L 초과 시 암색 줄무늬와 반점 발생.
유기 불순물은 양극층 형성 방해. 이 층이 오일 흡수 시 불균일 색상과 반점 유발.
부품 착색 전 기름때 완전 제거 필요. 그렇지 않으면 피막에 뚜렷한 백점 발생해 착색 곤란.
전해액 내 주석염 농도 너무 낮으면 착색 속도 느림. 25g/L 초과 시 착색 빠르나 제어 어려워 색차 큰 편.
착색 온도도 착색 효과에 큰 영향. 예: 정상 착색 온도 15°C. 15°C 미만 시 착색 지연, 과고온 시 산화막 표면에 안개층 생겨 욕조 혼탁 유발.
알루미늄 합금 부품 품질과 내색성 직접 영향: 착색 시간 짧으면 색 바램 쉬움. 시간 길면 색상·광택 진해지나 표면 스크래치 쉬움.
착색 전압 낮으면 착색·색상 변화 느리고 불균일 색조 발생 쉬움. 전압 높으면 착색 빠르나 착색 피막 박리 쉬움.
아노다이징이나 전해 착색 시 계면활성제계 첨가제와 안정제 첨가로 층 형성 속도·두께 안정화, 양극층 용해 억제, 착색 균일도 개선.
이외에도 pH, 수질, 착색조 소재가 착색 품질에 일정 영향. 파라미터를 관리 범위 내 유지해야 전해 착색 양극층 품질 보장 가능.
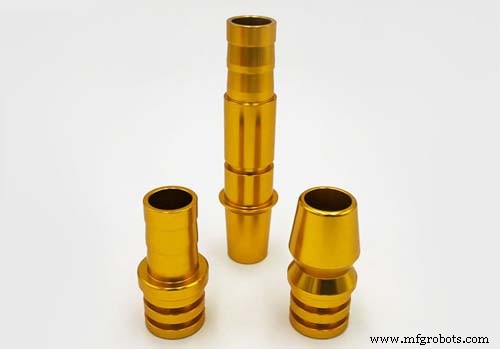
알루미늄 합금 자체가 아노다이징 최종 효과를 다각도에서 결정. 각 화합물은 대체 합금 조성 구조 가짐. 일부는 아노다이징에 특히 효과적이나 일부는 그렇지 않음. 예: 6061 알루미늄은 품질, 표면 무결성, 환경 조건 보호, 가공성으로 가공 공장과 제조사들이 가장 선호하는 합금 중 하나.
적합 합금 선정 후, 활동 전반에 걸쳐 가능한 동일 부품 사용. 공급업체 재고엔 여러 유형 있을 수 있음. 공급업체 재고 품질(1차 재고, 2차 재고)과 생산·출하 방식이 아노다이징 후 최종 제품에 큰 영향.
아노다이징은 준비 공정 중 알루미늄 기판을 드러내므로 다른 마감 공정과 완전히 다름. 박막 개선과 매우 유사. 따라서 아노다이징 대상 알루미늄 표면 각 부품 준비 상태 고려 필수. 가공 현장에서 알루미늄 부품 적법 처리와 유지관리가 아노다이징 공정 중 예측 가능한 결과 보장.
아노다이징 공정에서 고품질·신뢰성 결과 얻기 위한 가장 기본은 각 셀의 과학적 본질을 엄격히 통제하는 것. 아노다이징 공정엔 다수 단계 포함: 세척, 전처리(에칭), 아노다이징, 착색(투명 제외), 실링, 그리고 각 단계 사이 다양한 린스.
각 공정 필수 유지 관리 수단: pH, 농도, 온도, 시간. 화학 공급업체가 각 물질 파라미터 범위 지정하지만, 각 아노다이저가 자체 연구·테스트로 이상적 범위 찾는 것 중요. 화학 관리 소프트웨어와 화학 공급업체 컨설팅 도움으로 가능.
진정한 아노다이징 기술은 탱크 자체 다양한 통제 유지, 안정적 고품질 코팅 보장이라는 구체적 궁극적 목표 필요. 탱크 내 화학약품(현재 지정) 외에 전원 공급(정류기) 정기 조정 필수.
탱크 내 아노다이징 시간, 온도, 교반, 음극 품질도 가장 중요한 요인이 될 수 있으며 아노다이징 공정 중 부품 코팅 최종 효과에 영향.
고품질 표준에 맞춰 설계된 신뢰할 수 있는 제품을 얻으세요! SANS는 CNC 제조와 금속 부품 제작 회사로, CNC 가공 서비스, CNC 밀링 서비스, CNC 터닝 서비스, EDM 서비스, 부품 조립 서비스를 포함합니다. 무료 견적을 위해 info@sansmachining.com으로 이메일 주세요.
제조공정
머시닝센터 가공 전 캘리브레이터로 CNC 인서트 진동 허용 치수 공차 내인지 확인. 가공 전 열풍건으로 인서트 세척·노즐 잠금, 또는 천으로 닦아 공구 장착. CNC 선삭 파일 흐름도 사양 표준화: 모델 사양, 명칭, 프로그램 공정명, 가공 내용, CNC 인서트 사양, 절삭 속도, 특히 공구 홀더 신뢰 길이, 각 프로그램 공정 임베디드 용량과 표시등, 공구 명확히 기재. CNC 선반 가공 흐름도 사양 금형 표시 기준각 방향과 일치, 3D 맵 위 확인, 특히 워터 홀 가공된 제품 공작물일 경우 3D 맵이 공작물 수평과 일치하는지 필
게시일: 2019년 5월 20일 | By Hazel, WayKen 프로젝트 매니저 알루미늄 아노다이징은 알루미늄 표면을 장식성, 내구성, 내식성, 내마모성을 갖춘 산화막으로 변환하는 전기화학적 공정입니다. 이 산화막은 도금·코팅처럼 표면에 덧입혀지는 것이 아니라 기판 알루미늄과 완전히 통합됩니다. 아노다이징 알루미늄은 박리·박락 우려가 적고, 고도로 정렬된 다공 구조로 2차 공정(착색)이 용이합니다. 팬톤 컬러 넘버로 맞춤 색상 구현 가능하며, 아노다이징 골드도 일반적입니다. 알루미늄 산화 처리 주요 유형 전기화학적 산화(아노