


제조공정

산업 제조
ASME Y14.5 2009 GD&T 표준에 따르면 14개 기하공차는 5개 그룹으로 나뉩니다. 원주 런아웃은 '런아웃(Runout)' 범주에 속하며, 표면 원주 요소의 형상과 기준축과의 관계를 제어하는 데 사용됩니다.
이 글에서는 원주 런아웃의 정의, 기호, 측정 방법, 전체 런아웃과의 차이점을 소개합니다.
원주 런아웃(종종 '런아웃'이라 불림)은 기준축에 대한 원주 프로파일의 2차원 측정입니다. 원주 단면이 이상적 원에 얼마나 잘 맞는지 검사하며, 원주도(roundness)와 유사합니다.
런아웃 기호는 북동쪽을 가리키는 대각선 화살표(↗)입니다. 이는 런아웃 특징을 측정하는 방식을 나타냅니다. 다이얼 게이지 또는 하이트 게이지로 런아웃을 측정하므로 기호가 실제 다이얼 게이지 포인터를 나타냅니다.
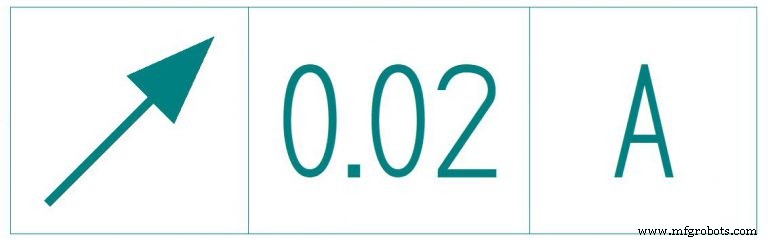
공차대는 2차원 평면에서 외륜과 내륜 사이입니다. 중간의 원은 축의 실제 직경을 나타냅니다.
GD&T에서 런아웃 공차는 원주 단면 특징을 가진 부품의 위치가 축에 상대적으로 제어하는 데 사용. 런아웃은 보통 원주 단면을 가지며 함께 조립되어야 하는 부품(드릴 비트, 분할 축, 공작기계 부품 등)에 적용. 런아웃은 두 부품의 축 오프셋을 제한하여 균일하게 회전하고 마모되도록 도움.
런아웃 공차 예시는 아래와 같습니다.
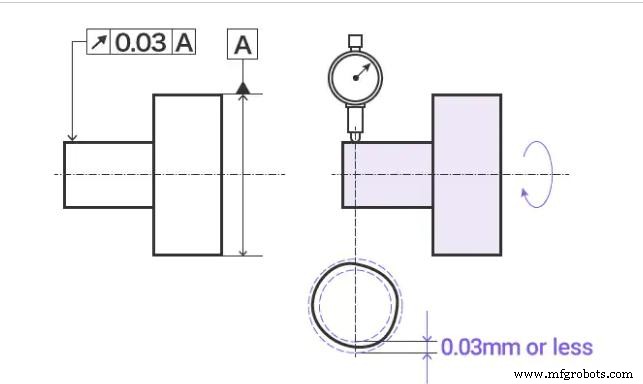
대상이 기준축에서 1회전할 때, 실린더 표면의 반경 방향 런아웃(화살표 표시)은 기준축에 수직인 임의 측정 평면에서 0.03mm를 초과하지 않아야 함.
검사 과정은 원주도 검사와 유사. 하지만 원주도에는 기준축이 없는 반면, 원주 런아웃 축에는 기준축이 필요.
원주 런아웃 측정은 일반적인 실린더 작동 공정. 부품을 V블록 세트에 놓아 축을 중심으로 회전할 수 있게 하고, 공차 범위 내 원주 위치에서 일정한 높이를 유지하는 다이얼 게이지의 총 이동량 측정.
런아웃은 단순 하이트 게이지나 다이얼 게이지로 측정. V블록이나 스핀들을 이용해 부품을 기준축을 따라 고정. 다이얼 게이지 핀을 원주 특징에 대고 다이얼을 0으로 설정.
이제 스핀들을 따라 CNC 가공 부품 회전하며 측정값 기록. 하이트 게이지 총 변동량이 특징 제어 프레임의 공차 한계 초과하지 않아야 함.
평행, 경사, 수직 표면 모두 런아웃 측정 가능. 모든 경우 하이트 게이지를 표면에 수직으로 유지. 각 경우 하이트 게이지 핀 방향으로 2차원 공차대 생성. 필요한 만큼 많은 단면 테스트.
기준축에 수직한 표면의 경우, 이 호출 사용 시 원주도가 아닌 평평도 테스트.
경사 표면에 사용할 때는 기본 각도 언급해야 하므로 하이트 게이지를 표면에 정확히 수직으로 설정 가능. (출처: https://fractory.com/circular-runout-explained)
GD&T에서 전체 런아웃은 특징의 직선도, 형상, 각도 및 기타 기하학적 변화를 제어하는 복잡한 공차. 전체 런아웃은 단일 원주 요소가 아닌 전체 표면에 동시에 적용되므로 런아웃과 다름.
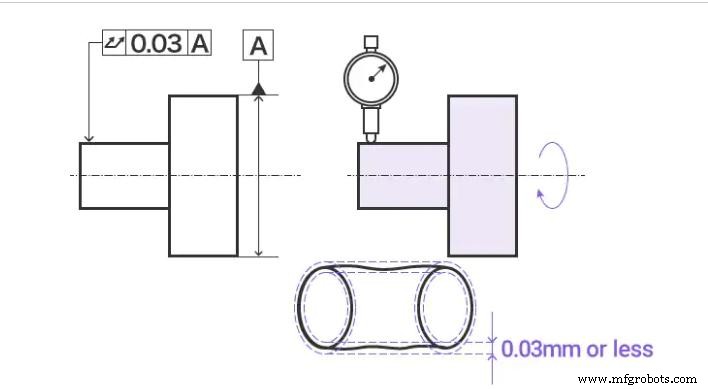
원통 부품이 기준축을 따라 회전할 때, 반경 방향 전체 런아웃(지시 화살표 표시)은 원통 표면 상 임의 지점에서 0.03mm 초과하지 않아야 함.
원주 런아웃은 세 부분 효과적 제어 가능. 부품에 다음 세 기능 중 하나 있으면 전체 런아웃 제어 사용 또는 더 적절한 방법 선택.
금속 파이프 등 이 프로필 부품은 쉽게 고정하고 회전시켜 프로파일 검사 가능.
충분한 길이는 검사 위해 자유도(DoF) 제한 보장에 필수. 이것이 런아웃에 가장 효과적인 이상적 부품.
부품 길이가 짧고 직경 작지만 수직면(예: 플랜지) 부착된 경우, 원주 런아웃으로 부품 정밀도 검사 가능.
동심 리듀서가 예. 이런 부품에서 부품 끝 부분에 여러 짧은 직경 존재. 두 기준축 결합해 주 기준으로 사용, 한 기준을 주 기준 다른 기준을 보조 기준으로 사용하는 대신.
간단히 말해, 전체 런아웃은 원주 런아웃의 3D 버전. 원주 런아웃은 곡면 주위 원형 공차대 형성(2D), 전체 런아웃은 원통형 영역 형성.
단면 공차 한계 설정 외에 전체 런아웃은 고려 중 특징 전체 원통 표면을 따라 동시에 모든 단면 제어. 따라서 축 방향 변화와 단면 변화 모두 고려.
전체 런아웃은 원주 런아웃보다 더 많은 특징 제어 가능. 표면 특성 제어 가능:
관련 게시물:
제조공정
그린샌드 주조(Greensand casting)는 오랜 세월 검증된 매우 범용적인 금속 주조 공정입니다. 주물 공장마다 세부 방식과 재료는 다르지만, 그린샌드 주조는 항상 자연적으로 존재하는 화합물로 모래 입자를 결합해 패턴 주위에 다져 금형을 만듭니다. 셸 몰딩은 열 결합 모래, 노베이크 주조는 화학 결합 모래를 쓰지만, 그린샌드 주조는 대개 점토(clay)를 결합제로 사용한다는 점이 독특합니다. 이글 알루미늄 캐스트 프로덕츠(Eagle Aluminum Cast Products)에서는 그린샌드 주조와 영구 금형 주조를 두 가지
담금질은 금속 공작물을 일정 온도로 가열하여 일정 시간 유지한 후 담금질 매질에 담가 급속 냉각하는 금속 열처리 공정입니다. 담금질은 금속 공작물의 경도와 내마모성을 향상시킬 수 있어 각종 공구, 금형, 측정 도구 및 표면 내마모성이 요구되는 부품에 널리 사용됩니다. 담금질이란? 담금질은 강철을 임계 온도 이상으로 가열하고 일정 시간 유지한 후 임계 냉각 속도보다 빠른 속도로 냉각하여 마르텐사이트(또는 요구에 따라 베이나이트 또는 단일 상 오스테나이트)를 주체로 하는 불평형 구조를 얻는 열처리 공정입니다. 담금질은 강철 열처리에서