필수 드릴링 가공 팁: 성능·품질 향상 비법
드릴링은 공구가 드릴 비트를 사용하여 고체 소재에 원형 단면 구멍을 절삭하는 소재 제거 또는 절삭 공정입니다. 냉각수 사용, 칩 제어, 이송 및 절삭 속도 제어, 고품질 홀 획득 기술, 다양한 소재 드릴링 기술 측면에서 드릴링 기술을 소개합니다.
냉각수 사용
냉각수 올바른 사용은 좋은 드릴링 성능을 얻기 위해 필수적입니다. 가공 중 칩 배출, 공구 수명, 가공 홀 품질에 직접 영향을 미칩니다.
1. 냉각수 사용 방법
1) 내부 냉각 설계
내부 냉각 설계는 칩 막힘 방지를 위한 첫 번째 선택이며, 특히 긴 칩 소재 가공과 깊은 구멍(구멍 직경 3배 초과) 드릴링 시 중요합니다. 수평 드릴 비트에서 냉각수가 드릴 비트에서 흘러나올 때 최소 30cm 길이 동안 절삭유 언더슈트가 없어야 합니다.

2) 외부 냉각 설계
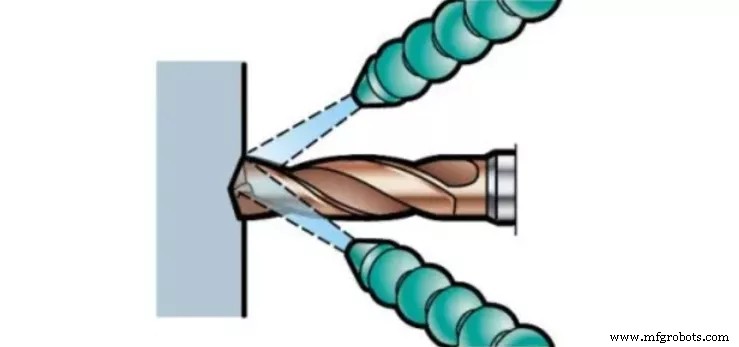
칩 형성이 좋고 구멍 깊이가 얕을 때 외부 냉각수 사용 가능합니다. 칩 배출 개선을 위해 공구 축 가까이에 최소 1개(회전하지 않는 응용이면 2개) 냉각수 노즐이 있어야 합니다.
3) 냉각수 없는 드라이 드릴링 기술
드라이 드릴링은 일반적으로 권장되지 않습니다.
- 짧은 칩 소재와 구멍 깊이 직경 3배까지 응용 가능
- 수평 공작기계에 적합
- 절삭 속도 감소 권장
- 공구 수명 감소
드라이 드릴링 비권장 대상:
- 스테인리스강 소재 (ISO M 및 S)
- 교환형 비트 드릴 비트
4) 고압 냉각(HPC) (~70 bar)
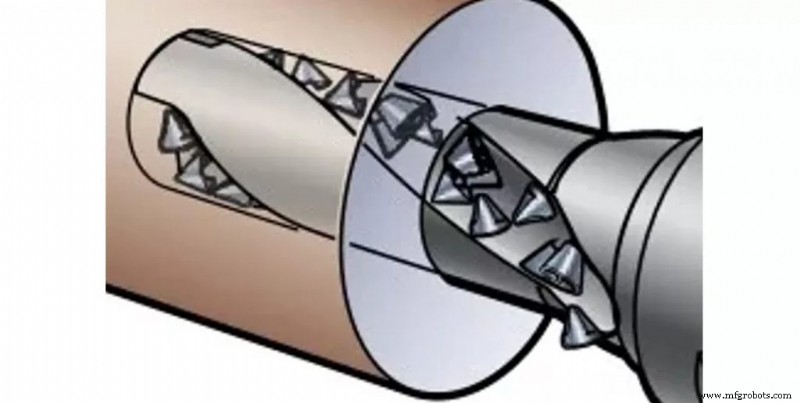
고압 냉각수 사용 이점:
- 향상된 냉각 효과로 공구 수명 연장
- 스테인리스강 등 긴 칩 소재 가공 시 칩 배출 개선, 공구 수명 연장 가능
- 더 나은 칩 배출 성능으로 높은 안전성
- 주어진 압력과 구멍 크기에 따라 충분한 유량 제공으로 냉각수 공급 유지
2 냉각수 사용 팁
EP(극압) 첨가제가 포함된 수용성 절삭유(에멀전) 사용 필수. 최적 공구 수명을 위해 유수 혼합물 내 오일 함량 5~12% 유지(스테인리스강, 초합금 가공 시 10~15%). 오일 함량 증가 시 오일 분리기 확인으로 권장 오일 함량 초과 방지.
조건 허용 시 내부 냉각이 외부 냉각보다 항상 우선입니다.
청정유는 윤활 효과 개선으로 스테인리스강 드릴링 시 이점 제공. EP 첨가제와 함께 사용 필수. 초경 드릴 비트와 인서터블 인서트 드릴 비트 모두 청정유 사용 가능하며 좋은 결과 얻음.
압축 공기, 미스트 절삭유, MQL(최소량 윤활)은 안정적 조건에서 성공적 선택 가능, 특히 특정 주철과 알루미늄 합금 가공 시. 온도 상승이 공구 수명에 부정적 영향을 줄 수 있으므로 절삭 속도 감소 권장.
칩 제어 기술
칩 형성과 칩 배출은 드릴링 핵심 이슈로, 공작물 소재, 드릴/블레이드 형상 선택, 냉각수 압력/용량, 절삭 매개변수에 따라 달라집니다.
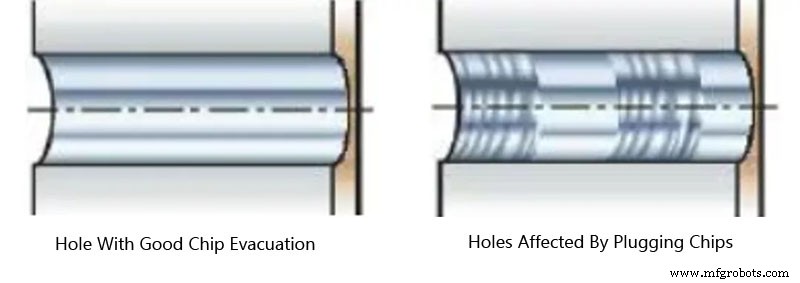
칩 막힘은 드릴을 방사 방향으로 이동시켜 홀 품질, 드릴 수명, 신뢰성에 영향을 주거나 드릴/블레이드 파손을 초래합니다.
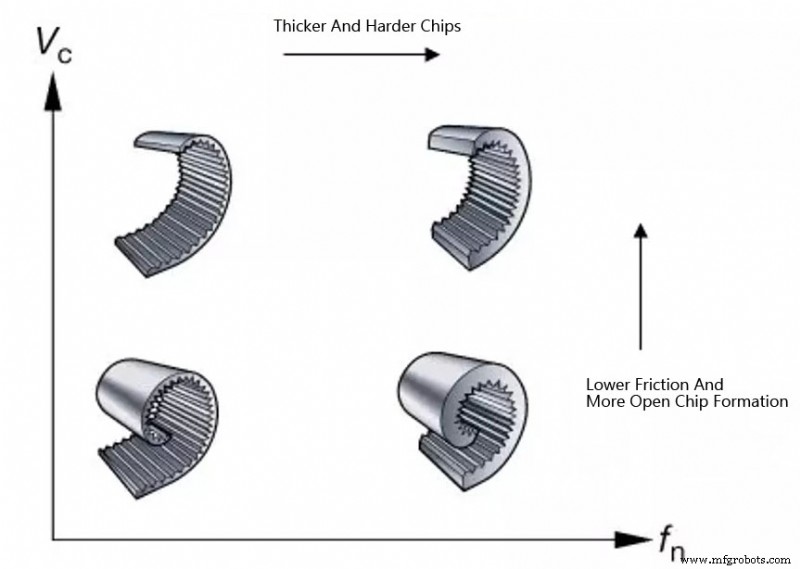
칩이 드릴 비트에서 원활히 배출되면 칩 형성이 양호합니다. 식별 최적 방법은 드릴링 중 소리 듣기. 연속 소리는 양호한 칩 배출, 간헐적 소리는 칩 막힘 표시. 이송력 또는 파워 모니터 확인. 이상 있으면 원인이 칩 막힘일 수 있음. 칩 확인. 칩이 길고 굽어있지만 말리지 않으면 칩 막힘 의미. 홀 확인. 칩 막힘 후 거친 표면 확인 가능.
칩 막힘 방지 팁:
- 올바른 절삭 매개변수와 드릴/공구 팁 형상 사용 확인
- 칩 형태 확인 - 이송률과 속도 조정
- 절삭유 유량과 압력 확인
- 절삭날 확인. 칩브레이커 전체 작동 안 할 때 절삭날 손상/칩이 긴 칩 유발 가능
- 새 공작물 배치로 가공성 변화 여부 확인 - 절삭 매개변수 조정
이송 및 절삭 속도 제어
(1) 절삭 속도 Vc (m/min) 영향
소재 경도 외에 절삭 속도는 공구 수명과 전력 소비에 영향을 주는 주요 요인입니다.
- 절삭 속도는 공구 수명 결정 최중요 요인
- 절삭 속도는 전력 Pc(kW)와 토크 Mc(Nm) 영향
- 높은 절삭 속도는 고온 생성, 플랭크 마모 증가, 특히 외주 공구 팁
- 일부 연질 긴 칩 소재(저탄소강 등) 가공 시 높은 절삭 속도는 칩 형성에 유리
절삭 속도 과고 시:
- a) 플랭크 마모 과속
- b) 소성 변형
- c) 홀 품질 나쁨, 홀 직경 불량
절삭 속도 과저 시:
- a) 빌트업 에지 생성
- b) 칩 배출 불량
- c) 절삭 시간 연장
(2) 이송 fn (mm/r) 영향
- 칩 형성, 표면 품질, 홀 품질 영향
- 전력 Pc(kW), 토크 Mc(Nm) 영향
- 높은 이송은 이송력 Ff(N) 영향, 작업 조건 불안정 시 고려 필요
- 기계적 응력, 열 응력 영향
높은 이송률:
- a) 칩 분쇄 용이
- b) 절삭 시간 단축
- c) 공구 마모 적지만 드릴 날 치핑 위험 증가
- d) 홀 품질 저하
낮은 이송률:
- a) 더 길고 얇은 칩
- b) 품질 개선
- c) 공구 마모 가속
- d) 절삭 시간 연장
- e) 강성 나쁜 얇은 부품 드릴링 시 이송률 낮게 유지
고품질 홀 획득 팁
(1) 칩 배출
칩 배출 성능이 요구사항 충족하는지 확인. 칩 막힘은 홀 품질, 신뢰성, 공구 수명 영향. 드릴/인서트 형상과 절삭 매개변수가 핵심.
(2) 안정성, 공구 체결
가능한 짧은 드릴 비트 사용. 최소 런아웃 정밀 강성 공구 홀더 사용. 기계 스핀들 양호하고 정밀 정렬 상태 확인. 부품 고정 안정 확인. 불규칙면, 경사면, 교차 홀에 올바른 이송률 적용.
(3) 공구 수명
블레이드 마모 확인 및 공구 수명 관리 프로그램 사전 설정. 가장 효과적 방법은 이송력 모니터로 드릴링 모니터링.
(4) 유지보수
블레이드 압축 나사 정기 교체. 블레이드 교체 전 나이프 홀더 청소, 토크 렌치 사용 필수. 초경 솔리드 드릴 재연마 전 최대 마모량 초과 금지.
소재별 드릴링 기술
1. 저탄소강 드릴링 기술
용접 부품에 자주 쓰이는 저탄소강은 칩 형성이 문제일 수 있습니다. 강철 경도, 탄소 함량, 황 함량이 낮을수록 생성 칩이 길어집니다.
- 문제가 칩 형성 관련이면 절삭 속도 vc 증가, 이송 fn 감소 (일반 강 가공 시 이송 증가 주의).
- 고압 및 내부 냉각수 공급 사용.
2. 오스테나이트계 및 듀플렉스 스테인리스강 드릴링 기술
오스테나이트, 듀플렉스, 슈퍼 듀플렉스 소재는 칩 형성과 배출 관련 문제 유발 가능.
- 올바른 형상이 매우 중요, 칩 올바른 형성과 배출 도움. 일반적으로 날카로운 절삭날 사용 최적. 칩 형성 문제면 이송 fn 증가로 칩 분쇄 용이.
- 내부 냉각 설계, 고압.
3. CGI(압흑연 주철) 드릴링 기술
CGI는 보통 특별 주의 불필요. 회주철보다 큰 칩 생성하지만 칩 분쇄 용이. 절삭력 높고 공구 수명 영향. 초내마모 소재 필요. 모든 주철과 같은 전형적 팁 마모 발생.
- 문제 칩 형성 관련이면 절삭 속도 Vc 증가, 이송 fn 감소.
- 내부 냉각 설계.
4. 알루미늄 합금 드릴링 기술
버 형성과 칩 배출 문제 가능. 들러붙음으로 공구 수명 단축 가능.
- 최적 칩 형성 위해 저이송, 고절삭 속도 사용.
- 공구 수명 단축 방지 위해 다양한 코팅 테스트로 들러붙음 최소화. 다이아몬드 코팅 또는 무코팅(기판에 따라 다름) 포함 가능.
- 고압 에멀전 또는 미스트 냉각수 사용.
5. 티타늄 합금 및 내열 합금 드릴링 기술
홀 표면 가공 경화는 후속 공정 영향. 양호한 칩 배출 성능 얻기 어려움.
- 티타늄 합금 가공 형상 선택 시 날카로운 절삭날 최적. 니켈계 합금 가공 시 견고한 형상 필수. 가공 경화 문제 시 이송률 증가 시도.
- 최대 70 bar 고압 냉각수로 성능 개선.
6. 경화강 드릴링 기술
허용 가능한 공구 수명 획득.
- 절삭 속도 감소로 열 감소. 허용 가능하고 배출 쉬운 칩 얻도록 이송률 조정.
- 고농도 혼합 에멀전.



