


제조공정

산업 제조
구멍에 나사 가공 필요 시 전통적 탭핑, 냉간 성형 탭핑, 스레드 밀링 기본 가능.
대구경 구멍(직경 1인치~1.5인치 이상) 또는 테이퍼 파이프인 경우 스레드 밀링이 최우선 선택.
이유 일부:
대구경 나사 가공에서 탭 적용 총비용이 스레드 밀링보다 높을 수 있음. 예: 대구경 탭 $1,000 이상.
특수 탭 필요 시 탭 비용 더 높음. 대구경 탭 구멍 있어도 표준 탭 사이즈 없을 수 있음.
스레드 밀링 초기 비용 높지만 생산성 높여 가공 경제성 제고.
직경 1인치 이상 구멍엔 멀티플루트 스레드 밀링(한 번에 모든 나사 생성)이 가장 빠름.
탭핑은 내부 나사 생산 일반적 방법이지만 반드시 최선은 아님.
스레드 밀링은 헬리컬 보간으로 3축 동시 제어 CNC 기계에서 나사 가공. 공구 직경이 가공 구멍 직경보다 작음. 스레드 밀이 나사 가공 중 파손돼도 부품에 끼지 않고 쉽게 제거 가능. 재작업 비용 확실 감소! 탭 파손 시 탭 태워야 하고, 많은 경우 재작업 많거나 부품 폐기.
탭처럼 구멍 모든 면 물리지 않고 스레드 밀링 시 더 자유로운 가공. 공작기계 마력 요구 감소, 생산성 증가.
더 자유로운 절삭 공구로 더 높은 표면 속도 운전 가능.
스레드 밀링 또 다른 장점: 표준 공구로 비표준 피치 직경 생산 가능, 열처리나 전기도금 전 원하는 나사 크기 달성. 공작물 소재 가공 시 반응(수축/팽창량) 파악해 나사 절삭 시 이 움직임 보상. 탭은 비표준 피치 직경 위해 특수 제작 필요.
스레드 밀링은 적합한 애플리케이션에서 장점 덕분에 점점 보편화. 사이클 타임 단축, 공구 수명 증가. 탭핑보다 더 깨끗하고 강한 나사 제공.
이 장점은 대구경 나사 구멍 밀링 시 더욱 강화. 예: 칩 배출 공간 충분, 냉각수 공구/공작물 계면 효과적 진입.
대부분 스레드 밀링 애플리케이션에서 냉각수 매우 효과적. 공구-공작물 접점 1개, 칩 트랩 없음.
인서트 타입 스레드 밀링 커터 내부 냉각, 솔리드 공구 오버플로 냉각 방식.
대구경 구멍용 멀티에지/깊은 구멍 스레드 밀링 공구 냉각 압력 1,000psi 필요.
초경 공구로 알루미늄 나사 가공 시 마이크로 냉각 사용 가능.
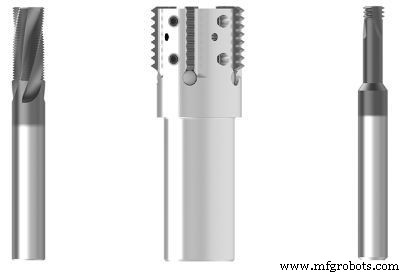
대부분 대구경 탭 구멍 인서트 타입 또는 교체형 인서트 밀링 가능.
한 공구로 여러 피치 가공 유연성 원하면 교체형 인서트 스레드 밀 적합. 단일 피치 전용이면 초경 솔리드 스레드 밀 적합.
소형 인서트/교체형 인서트용 단일날 멀티세그먼트 또는 멀티에지 단일세그먼트 인서트 선택 가능.
가공 필요 나사 구멍 직경 커질수록 공간 허용해 멀티포인트 인서트 공구 적용 가능. 단일 피치 또는 멀티 피치 가능. 공구-공작물 접촉 면적 작아 단일 피치 공구 멀티 피치보다 훨씬 빠른 이송 가능. 하지만 멀티 피치 공구는 여러 나사 동시 절삭으로 이동 거리 적음. 부품 전체 나사 길이 12피치면 1바퀴만 돌면 끝. 단일 피치 공구는 12바퀴 돌아야 하지만 더 빨리 밀링.
멀티 피치 공구 사용 시 어느 시점 두께와 나사 깊이가 공작물 표면과 과도 접촉, 절삭 저항이 공구와 기계 압도 가능.
홀더 유형도 대구경 나사 구멍 밀링 시 중요 고려사항. 모든 밀링 작업과 마찬가지로 런아웃 최소화로 공구 수명과 부품 품질 향상, 밀링 커터 척 또는 유압 홀더 권장.
밀링 척은 충격 흡수와 높은 파지력 특징, 스레드 밀링에 이상적(공구에 큰 횡압 발생). 스레드 밀링 시 수축 피트 홀더 '스트로크' 현상 경험, 높은 진동으로 공구 홀더서 이탈 가능.
엔진 제조사 주철 36mm 나사 밀링 원함. 수축 피트 홀더만 사용했으나 문제 발생. 속도/이송 조정 시도했으나 무효. 밀링 척 교체 후 해결.
대구경 나사 구멍 밀링 시 유압 콜렛 비추천. 스레드 밀링 발생 높은 방사력 감당할 강도와 파지력 부족.
대구경 나사 구멍 반드시 깊은 것 아님. 하지만 대형/중량 공작물 고정 픽스처 자주 필요해 스레드 밀 긴 스트로크 가능. 탭 구멍 깊이-직경 비 너무 크면 다중 작업 필요.
일부 경우 조피치 나사 밀링 1황삭 1정삭, 깊은 구멍 나사 가공은 한 깊이 1작업 후 더 깊은 깊이 다른 작업.
스레드 밀링 과도 횡압은 나사 품질 악영향. 보상 위해 가벼운 이송과 다중 공정 채택.
적합한 스레드 밀 선택은 원하는 나사 형상과 공작물 소재에 의존.
나사 구멍 직경 6배 깊이 가공은 스레드 밀링 능력 초과 가능. 긴 나사 밀링 시 공정 중 옵셋 문제 발생 가능, 스레드 밀링이 더 나은 가공법 아닐 수 있음.
제조공정
나사 가공에는 많은 공정이 있습니다. 일반적인 내부 나사 가공은 탭으로 태핑하고, 일반적인 외부 나사 가공은 다양한 규격의 다이로 가공합니다. 나사 밀링에는 많은 장점이 있습니다. 오늘은 나사 밀링의 장점에 대해 이야기해보겠습니다. (1) 하나의 나사 밀링 커터로 동일한 치형, 다른 직경의 나사 가공 가능 보간 반경을 변경하여 하나의 나사 밀링 커터로 다양한 나사를 가공할 수 있어 공구 수를 줄이고, 공구 교환 시간을 절약하며, 효율을 높이고 공구 관리를 용이하게 합니다. 또한 하나의 공구로 좌우 나사를 모두 가공할 수 있습니다
나사 가공은 가장 중요한 기계 가공 공정 중 하나입니다. 재료와 부품을 체결하는 데 사용되는 나사산을 생성하는 공정입니다. 나사 구멍은 제조 현장에서 매우 흔합니다. 다용도성과 사용 편의성 덕분에 자동차부터 항공기까지 거의 모든 분야에서 찾아볼 수 있습니다. 하지만 탭핑으로 나사 구멍을 만드는 것은 생각만큼 쉽지 않습니다. 따라서 프로젝트에 최적의 선택을 할 수 있도록 다양한 기계 가공 나사 기술에 대해 배우는 것이 중요합니다. 다음 정보가 나사 구멍 탭핑을 더 잘 이해하는 데 도움이 될 것입니다. 나사 구멍(Threaded