


제조공정

산업 제조
가공 제품 품질 요건이 지속적으로 향상됨에 따라 사람들은 제품 품질 향상 방법과 대책 탐구에 많은 시간과 에너지를 투자했지만, 가공 과정에서 가공 여유량이 제품 품질에 미치는 영향을 간과하고, 공정 중 여유량만 있으면 제품 품질에 큰 영향 없다고 믿습니다. 실제 기계 제품 가공 과정에서 부품 가공 여유량이 제품 품질에 직접 영향을 미침을 발견했습니다.
가공 여유량이 너무 작으면 이전 공정 잔여 형상/위치 오차와 표면 결함 제거 어려움. 여유량이 너무 크면 가공 작업량 증가, 소재/공구/에너지 소비 증가뿐만 아니라 더 심각하게는 가공 중 대량 여유량 절삭으로 발생한 열이 부품 변형시켜 가공 난이도 증가시키고 제품 품질 영향. 따라서 부품 가공 여유량을 엄격히 제어해야 합니다.
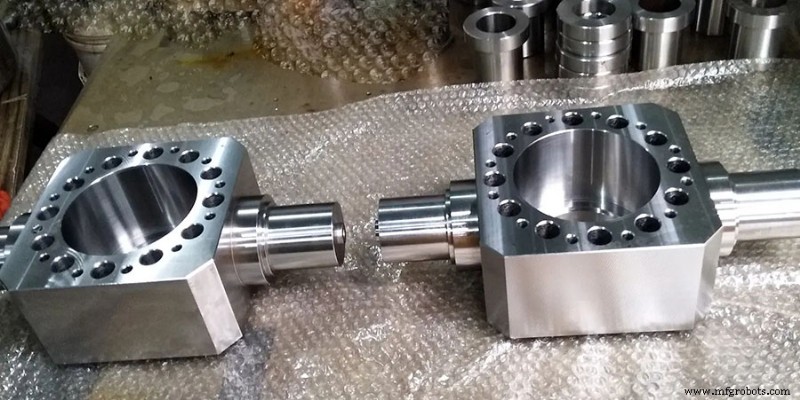
가공 여유량은 가공 중 가공면에서 절삭되는 금속층 두께를 말합니다. 공정 가공 여유량과 총 가공 여유량으로 나눌 수 있습니다. 공정 가공 여유량은 한 공정에서 한 면에서 제거된 금속층 두께로, 공정 전후 인접 공정 치수 차이에 따라 달라집니다. 총 가공 여유량은 부품 전체 가공 과정(블랭크→완제품) 중 특정 면에서 제거된 금속층 총 두께로, 동일 면 블랭크 크기와 부품 크기 차이, 즉 각 공정 가공 여유량 합과 같습니다.
블랭크 제조와 각 공정 치수에 불가피한 오차가 있으므로 총 가공 여유량과 공정 가공 여유량 모두 변동값으로, 최소/최대 가공 여유량 발생. 공정 가공 여유량 변동 범위(최대-최소)는 이전 공정과 현재 공정 치수 공차 합과 같습니다. 공정 치수 공차대는 일반적으로 부품 진입 방향으로 규정. 축부품은 기본 치수가 최대 공정 치수, 구멍은 최소 공정 치수.
부품 가공 중 절삭열 필수 발생. 일부는 칩과 절삭유가 가져가고, 일부는 공구로 전달, 일부는 공작물로 전달되어 부품 온도 상승. 온도는 가공 여유량과 밀접. 여유량 크면 황삭 시간 필연적으로 길어지고 절삭량도 적절히 증가하여 절삭열과 부품 온도 지속 상승. 부품 온도 상승 최대 해악은 부품 변형, 특히 온도 변화 민감 소재(스테인리스강 등). 이런 열변형은 전체 가공 과정 관통하며 가공 난이도 증가시키고 제품 품질 영향.
예: 나사봉 같은 가늘고 긴 축부품 가공 시 일대일 가공법으로 길이 방향 자유도 제한됨. 이때 공작물 온도 너무 높으면 열팽창 발생. 길이 방향 신장 차단되면 응력 영향으로 공작물 필연적 굽힘 변형 발생, 후공정 큰 곤란 초래. 가열 후 공작물 굽힘 변형 상태서 가공 계속하면 돌출부 가공되어 완제품. 상온 냉각 후 응력 작용으로 역변형 발생, 형위 오차 유발 품질 영향. 직경 방향 팽창 후 증가분 절삭되면 공작물 냉각 후 원통도와 치수 오차 발생. 정밀 나사 연삭 시 공작물 열변형으로 피치 오차 발생.
부품 가공 여유량 너무 커도 안 되고 너무 작아도 안 됨. 여유량 너무 작으면 이전 공정 잔여 기하 공차와 표면 결함 제거 못 해 제품 품질 영향. 부품 가공 품질 보장 위해 각 공정 최소 가공 여유량은 이전 공정 기본 요건 충족해야.
서로 다른 부품과 공정에 따라 위 오차 값과 형태 다름. 공정 가공 여유량 결정 시 다르게 처리해야. 예: 가늘고 긴 축 휘기 변형 쉬워 버스바 선형 오차 직경 치수 공차 범위 초과 → 공정 가공 여유량 적절 확대. 플로팅 리머 등 가공면 자체로 위치 결정 공구 가공 시 장착 오차 E 영향 무시 가능 → 공정 가공 여유량 적절 축소. 표면 거칠기 저감 주목적 일부 정삭 공정은 공정 가공 여유량 크기 표면 거칠기 H와만 관계.
가공 여유량 선정은 부품 소재, 크기, 정밀도 등급, 가공 방법과 밀접. 구체적 상황에 따라 결정하되 다음 원칙 준수:
생산 실무에서 흔히 사용. 공정 인원 설계 경험이나 유사 부품 비교 기반으로 가공 여유량 결정. 예: 건조 중 선박 키대, 키핀, 중간축, 미물축 가공 여유량은 기술자 다년 설계 경험에 따라 결정. 작업물 중요도와 대형/대형 단조 블랭크 응력 등 요인 고려하여 황삭 후 6mm 반정삭 여유량, 반정삭 후 3mm 정삭 여유량, 정삭 후 1mm 연마 여유량 예비. 스크랩 방지 위해 경험 추정법 여유량 일반적으로 크게 잡음. 단품/소량 생산에 자주 사용.
생산 실무와 실험 연구 축적된 가공 여유량 관련 데이터 기반으로 실제 가공 조건 결합해 보정하여 결정. 널리 사용됨. 표 1, 2 참고: 베어링 부품 황삭/정삭 후 정삭/연마 여유량.
시험 데이터와 계산 공식 기반으로 가공 여유량 영향 요인 분석 종합 계산하여 결정. 이 방법으로 결정된 여유량 정확, 경제적, 합리적이나 종합 데이터 축적 필요. 위 두 방법만큼 단순 직관적이지 않아 현재 잘 사용 안 됨.
실제 생산에서 많은 부품 제조 방법이 임시 결정됨. 예: 원심 주조 스테인리스 슬리브 강판 압연 후 용접; 쿨러 엔드커버, 모터 베이스, 기어박스 주물 부품 용접품 대체. 이런 부품 제조 공정 불확실 요인 많고 형상 오차 예측 어려움. 본문 소개한 세 가지 가공 여유량 결정 방법 적용 불가, 실제 제조 과정에서 유연하게 숙지해야 함.
제조공정
1. 가공 간극(측방 간극)의 영향 가공 간극의 크기와 일관성은 EDM 가공 정밀도에 직접적인 영향을 미칩니다. 각 표준의 가공 간극 수치와 표면 거칠기 값을 숙지해야만 전극 크기를 올바르게 설계하고, 수축량을 결정하며, 가공 중 표준 변환을 결정할 수 있습니다. 2. 표면 거칠기 EDM 표면의 거칠기는 방전 피트의 깊이와 분포 균일성에 달려 있습니다. 가공 표면에 얕고 균일하게 분포된 방전 피트가 생성될 때만 가공 표면의 거칠기 값이 작아질 수 있습니다. 방전 피트의 균일성을 제어하기 위해서는 등에너지 방전 펄스 제어 기술
1. 정밀 가공이란? 정밀 가공은 매우 높은 품질로 여분의 소재를 제거하여 기계, 구성요소, 액세서리를 생산하는 첨단 제조 기술입니다. 이름에서 알 수 있듯 완제품은 매우 엄격한 가공 마무리 공차와 정밀도 요구사항을 충족해야 합니다. 정밀 가공은 일상생활에서 물건을 만드는 데 사용되는 기계의 크고 작은 많은 구성요소를 생산하는 데 사용됩니다. 이러한 물건은 많은 작은 부품으로 구성되므로, 이러한 작은 부품이 정확히 맞물리고 의도한 대로 작동하도록 고정밀 작업이 필요합니다. 신뢰할 수 있는 고정밀 절단 결과를 얻기 위해서는 많은 다양