


제조공정

산업 제조
나사 가공에는 많은 공정이 있습니다. 일반적인 내부 나사 가공은 탭으로 태핑하고, 일반적인 외부 나사 가공은 다양한 규격의 다이로 가공합니다. 나사 밀링에는 많은 장점이 있습니다. 오늘은 나사 밀링의 장점에 대해 이야기해보겠습니다.
보간 반경을 변경하여 하나의 나사 밀링 커터로 다양한 나사를 가공할 수 있어 공구 수를 줄이고, 공구 교환 시간을 절약하며, 효율을 높이고 공구 관리를 용이하게 합니다. 또한 하나의 공구로 좌우 나사를 모두 가공할 수 있습니다. 나사 밀링 커터가 좌나사를 가공하느냐 우나사를 가공하느냐는 전적으로 가공 프로그램에 달려 있습니다.
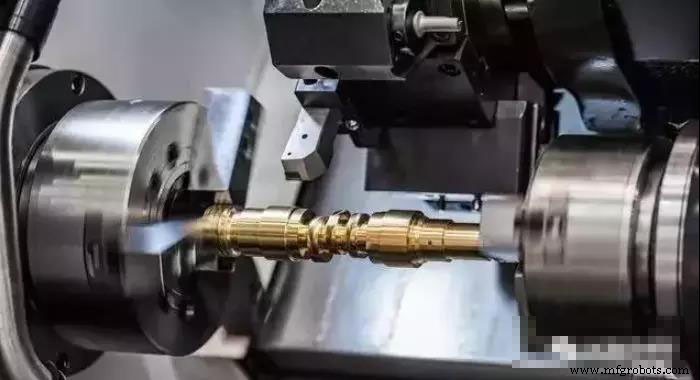
나사 밀링은 고속 공구 회전과 주축 보간 방식으로 완료됩니다. 절삭 방식이 밀링이므로 절삭 속도가 높고, 가공된 나사의 정밀도와 표면 품질이 매우 높습니다.
밀링 나사는 칩 분쇄 절삭에 속합니다. 칩이 짧고 작습니다. 또한 가공 공구의 직경이 가공 나사 구멍의 직경보다 작으므로 칩 배출이 원활합니다.
나사 밀링은 칩 분쇄 절삭이므로 공구가 국부적으로 접촉하고 절삭력이 작아 공작기계의 동력 요구사항이 낮습니다.
천이 나사나 언더컷 구조가 허용되지 않는 나사의 경우, 전통적인 선삭 공법이나 탭·다이로 가공하기 어렵지만 NC 밀링으로는 매우 쉽게 실현할 수 있습니다. 나사 밀링 커터로 평바닥 나사를 가공할 수 있습니다.
나사 밀링 커터의 수명은 탭의 10배 이상, 심지어 수십 배에 달합니다. 또한 NC 밀링 나사 공정에서 나사 직경 조정이 매우 편리한데, 이는 탭과 다이로는 어려운 일입니다.
기존 나사의 재가공은 선삭 나사에서 항상 어려운 문제였습니다. 나사 NC 밀링을 사용하면 이 문제가 해결됩니다. 순수 운동 분석 관점에서, 매 원마다 이송 거리가 고정되고 매번 고정된 높이에서 공구가 내려가면 가공된 나사는 같은 위치에 있게 되고, 반경은 나사 깊이(치고)에 영향을 주지 않으므로 어금니 현상을 걱정할 필요가 없습니다.
제조공정
밀링 부품의 표면은 평면, 평면 윤곽, 곡면, 구멍, 나사산 등으로 국한됩니다. 선택된 가공 공법은 부품의 표면 특성, 요구 정밀도, 표면 거칠기와 호환되어야 합니다. 표면 가공 방안 분석 보링 및 밀링 머시닝 센터에서 평면, 평면 윤곽, 곡면의 유일한 가공 공법은 밀링입니다. 황삭 밀링 후 평면의 치수 정밀도는 IT12~IT14(두 평면 사이의 크기 기준)에 도달할 수 있고, 표면 거칠기 Ra 값은 12.5~50μm에 도달할 수 있습니다. 황삭 및 정삭 밀링 후 평면의 치수 정밀도는 IT7~IT9에 도달할 수 있고, 표면 거칠
제조 산업에서 자동화는 용접, 자재 핸들링, 포장, 팔레타이징, 디스펜싱, 절단 등 작업을 자동으로 수행하기 위해 산업 기계를 통합하는 과정입니다. 하드웨어와 소프트웨어 자동화를 활용하면 생산성, 안전성, 수익성이 향상됩니다. 자동화를 적절히 도입하면 많은 이점이 있습니다. 자동화의 이점 생산 비용 절감 - 빠른 투자 수익(ROI)이 초기 설치 비용을 상쇄합니다. 아래 모든 자동화 이점이 생산 비용을 줄입니다. 부품 사이클 타임 단축 - 린(Lean) 제조 라인은 효율성 증대에 필수적입니다. 로보틱스는 더 길고 빠르게 작동해