브레이징 완벽 가이드: 정밀하고 강한 금속 접합 기술
브레이징(Brazing)이란?
브레이징은 두 개 이상의 금속 부품을 접합할 때, 모재보다 낮은 융점을 가진 필러 메탈(납재)을 녹여 접합부에 흐르게 하여 결합하는 금속 접합 공정입니다. 브레이징은 모재를 녹이지 않는다는 점에서 용접과 다릅니다.
브레이징은 납땜(Soldering)보다 더 높은 온도와 훨씬 더 정밀한 틈새 피팅이 필요하다는 점에서 차이가 있습니다.
브레이징 공정 중 필러 메탈은 모세관 현상에 의해 밀착된 부품 사이의 틈새로 흐릅니다. 필러 메탈은 적절한 분위기(보통 플럭스) 하에서 융점(액상선 온도) 약간 이상으로 가열됩니다.
이후 모재 표면을 적시며(Wetting) 흐른 뒤 냉각되어 공작물을 결합시킵니다. 브레이징의 주요 장점은 동종 또는 이종 금속을 상당한 강도로 접합할 수 있다는 점입니다.
핵심 요약
브레이징은 두 개의 독립된 금속 조각을 하나의 강한 하중 지지 접합부로 결합하는 공정입니다.
- 납땜과 유사하지만 더 높은 온도에서 수행
- 프로젝트 금속에 맞는 적절한 브레이징 봉 재료 선택
- 브레이징 봉은 토치 불꽃 직접 접촉이 아닌, 접합되는 금속 조각의 열로 녹여야 함
- 고강도 불꽃을 내는 토치 사용
브레이징 봉 재료
- 구리, 황동, 청동: 인청동 브레이징 & 용접봉
- 강철, 스테인리스강, 니켈 합금, 구리 합금, 주철, 텅스텐 카바이드: 니켈 실버 브레이징 & 용접봉
- 주철, 아연도금, 니켈, 강철, 가단철: 청동 브레이징 & 용접봉
- 알루미늄: Bernzomatic AL3 알루미늄 브레이징 & 용접봉
브레이징은 전통적으로 금속(세라믹에도 적용 가능)에 적용되는 접합 공정으로, 용융 필러 메탈(브레이즈 합금)이 접합부로 흐릅니다.
단계별 절차:
- 와이어 브러시나 에머리 천으로 금속 표면을 거칠게 한 후, 비눗물이나 탈지제로 세척.
- 원하는 대로 금속 배치. 대부분 겹치기 접합(Overlapped Joint)이 틈새 접합보다 강하고 브레이징하기 쉬움. 필요시 클램프로 고정.
- 두 금속이 만날 접합부를 접합부가 빛날 때까지 가열.
- 금속 표면을 계속 가열하면서 브레이징 봉을 접합부에 적용. 넓은 면적은 구간별로 가열 후 인접 구역으로 이동.
- 브레이징 후 와이어 브러시로 브레이징 표면을 닦아 산화물이나 잔여물 제거.
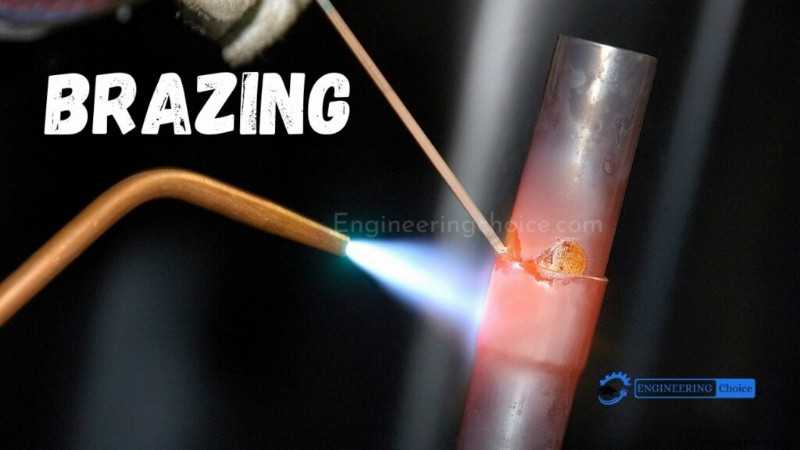
필러 메탈의 융점은 450°C 이상이지만, 항상 접합할 모재의 융점보다는 낮습니다. 이는 고온으로 모재를 함께 녹이는 용접과 구별되는 점입니다.
필러 메탈은 융점 약간 위에서 가열되며, 적절한 분위기(보통 플럭스) 하에서 보호됩니다. 용융 필러 메탈이 냉각되어 공작물을 결합시키며, 동종 또는 이종 금속 사이에 강한 접합을 제공합니다.
브레이징 공정을 수행할 수 있는 분위기로는 공기, 연소 연료 가스, 암모니아, 질소, 수소, 희가스, 무기 증기, 진공 등이 있으며, 토치, 용해로, 유도 코일 등 다양한 열원을 사용합니다.
건전한 브레이징 접합을 위해서는 필러와 모재가 야금학적으로 호환되어야 하며, 접합 설계는 모세관 현상에 의해 용융 브레이즈 필러가 끌어당겨지거나 분배될 수 있는 틈새를 포함해야 합니다. 필요한 접합 틈새는 브레이징 분위기, 모재 및 브레이즈 합금 조성 등 여러 요인에 따라 달라집니다.
이종 금속 접합에 이상적인 브레이징은 유연성과 높은 무결성으로 다양한 산업에서 상업적으로 인정받은 공정입니다. 이는 중요 및 비중요 용도 모두에 신뢰할 수 있으며, 가장 널리 사용되는 접합 방법 중 하나입니다.
브레이징의 다양한 방법
브레이징은 다양한 열원을 활용하며, 주로 가열 방식에 따라 분류됩니다. 브레이징 온도 달성을 위해 일부 방법은 국소 가열(접합부만), 다른 방법은 전체 어셈블리 가열(확산 가열) 방식을 사용합니다.
대표적인 방법은 다음과 같습니다:
국소 가열 기법
1. 토치 브레이징
연료 가스 불꽃으로 필러 메탈 용융 및 흐름에 필요한 열을 공급. 연료 가스는 아세틸렌, 수소, 프로판 등을 산소 또는 공기와 혼합해 불꽃 형성. 자동화 용이, 초기 투자 비용 낮음. 플럭스 사용 필요로 브레이징 후 세척 공정 종종 필요.
2. 유도 브레이징
고주파 유도 가열은 깨끗하고 빠르며, 온도와 열 위치 제어가 정밀. 인접 코일에 유도된 급격한 교류 전류로 공작물에 열 발생.
3. 저항 브레이징
작업물을 포함한 회로에 전류가 흐를 때 전기 저항으로 열 발생(유도 브레이징과 유사). 전기 전도율이 높은 금속의 비교적 단순한 접합에 가장 적합.
확산 가열 기법
1. 로 브레이징(Furnace Brazing)
두 가지 주요 장점: 보호 분위기 브레이징(고순도 가스나 진공으로 플럭스 불필요), 가열 및 냉각 사이클의 모든 단계 정밀 제어 가능. 가열은 발열체 또는 가스 연소 방식.
2. 딥 브레이징(Dip Brazing)
어셈블리 전체를 용융 브레이즈 합금 또는 용융 플럭스 욕조에 담금. 두 경우 모두 욕조 온도는 모재 응고점 아래지만 필러 메탈 융점 위.
브레이징 vs 용접
AWS 분류상 브레이징은 액체-고체 상 결합 공정입니다. 액체는 필러 메탈이 녹음을, 고체는 모재가 녹지 않음을 의미합니다.
용접과 달리 브레이징은 모재를 녹이지 않습니다. 브레이징과 아크 용접의 주된 차이는 열원입니다. 브레이징은 토치, 용해로, 유도, 딥, 저항 등 840°F(450°C) 이상에서 열원을 사용하는 반면, 아크 용접은 전기를 열원으로 약 10,000°F 온도 도달.
브레이징 vs 납땜
브레이징과 납땜의 유일한 차이는 공정 온도입니다. 납땜은 840°F(450°C) 미만, 브레이징은 840°F(450°C) 이상에서 수행.
브레이징과 납땜의 장점
타 접합 방법 대비 브레이징과 납땜의 장점:
- 낮은 온도
- 영구적 또는 일시적 접합 가능
- 이종 재료 접합 가능
- 빠른 접합 속도
- 부품 손상 가능성 낮음
- 완만한 가열 및 냉각 속도
- 서로 다른 두께 부품 접합 가능
- 쉬운 재정렬
브레이징과 납땜은 많은 장점이 있음에도 접합 공정 선택 시 종종 간과됩니다. 제한된 플럭스와 필러 메탈 종류로 다양한 재료를 접합할 수 있어 재료 재고 부담이 줄어들어, 소규모 비즈니스, 홈샵, 농장에서 큰 비용 절감 효과를 볼 수 있습니다.



