


제조공정

산업 제조
정전식 터치 패널은 1983년부터 사용되었습니다. 처음에는 시계 유리 표면에 에칭되었습니다. 대표적인 예로 애플이 우리의 삶을 완전히 바꾼 스마트폰에 이를 적용했습니다.
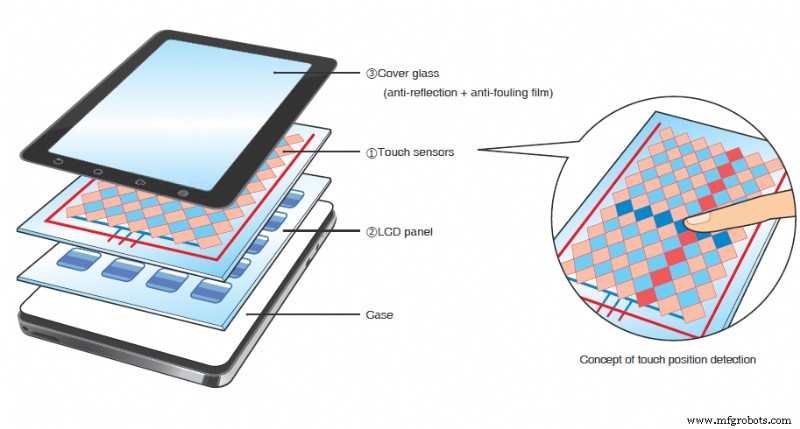
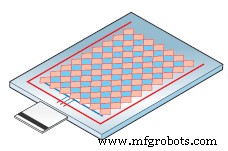
기본적으로 정전식 터치 패널은 세 개의 층으로 구성되며, 각 층은 기판 유리를 베이스로 필요로 합니다. 이 글을 읽고 나면 어떤 원자재가 필요한지, 그리고 상세한 제조 공정이 어떻게 되는지 알게 될 것입니다.
진공 상태에서 물리적 또는 화학적 방법을 사용하여 박막을 형성합니다.
표면을 코팅하는 주요 3가지 방법은 진공 증착, 마그네트론 스퍼터링, 화학 기상 증착(CVD)입니다.
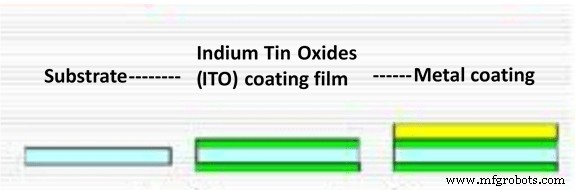
스퍼터링 단계에서 자외선(UV)을 사용하여 필름 유리 기판을 세정합니다. 레지스트 도포, 노광, 스크린 인쇄, 경화, 프레임 배선 과정을 거쳐 기판 유리 위에 패턴을 형성합니다. 이후 동일한 방법으로 유리를 세정하고 코팅합니다.
이 단계 전에 모든 부품이 UV 세정 시스템으로 깨끗한 상태인지 확인해야 합니다.
이후 OCA(광학 투명 접착제)와 OCR(광학 투명 수지)를 사용하여 각 층을 라미네이션 및 코팅합니다.
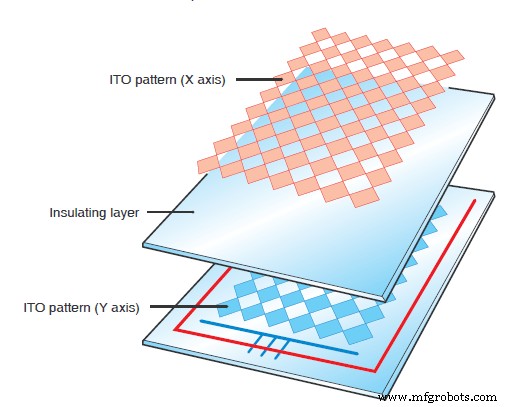
ITO 패턴 덕분에 터치 위치와 방향을 감지할 수 있습니다. 컨트롤러는 전류 비율을 계산하여 X축과 Y축 좌표를 산출합니다.
터치 센서 완성의 마지막 단계는 FPC(연성 인쇄 회로) 본딩입니다.
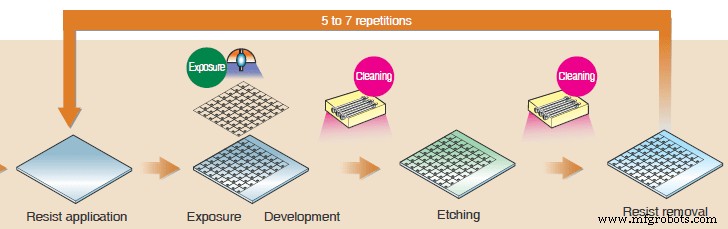
앞서와 마찬가지로 기판 유리를 준비하고 증착합니다. 이후 5~7회 반복되는 일련의 공정이 진행됩니다.
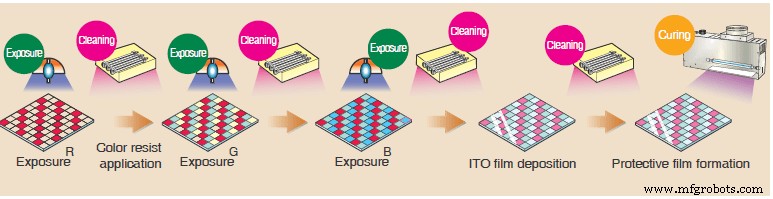
또 다른 기판 유리를 준비하고 표면 세정을 최우선으로 합니다.
이후 블랙 매트릭스 형성과 레지스트 도포를 통한 컬러링(컬러링북 색칠하듯)을 진행합니다.
그다음 유리 위에 보호막 형성을 합니다.
TFT 층을 정렬 및 본딩합니다. 층이 깨끗한지 확인한 후 액정 적하로 컬러 필터를 정렬합니다. 이후 두 개의 편광판을 합착합니다.
COG(Chip on Glass) 방식으로 ACF(이방성 전도 필름) 테이프를 접합합니다. 이로써 LCD 패널이 완성됩니다.
커버 글라스는 UV(자외선)로 세정 및 경화한 후, 불소 코팅을 하여 완성합니다.
센서 모듈화 단계와 동일하게 OCA 라미네이션과 OCR 코팅으로 터치 센서와 LCD 패널을 합착한 후, 맨 위에 커버 글라스를 올립니다.
정전식 터치 패널은 세 개의 층으로 구성됩니다.
각 층은 기판 유리를 기반으로 합니다. 각 공정 전과 중에 세정이 매우 중요하며, 이상적으로는 진공 상태에서 공정이 이루어져야 고품질의 터치 패널을 얻을 수 있습니다.
센서 유리의 패턴이 터치 패널의 특성을 결정합니다. 에칭 공정에는 ITO 에칭, 단면 에칭, 양면 에칭, 금속 에칭이 포함됩니다.
또한 레이저 프린팅 정밀도, 엑시머 VUV 세정 시스템, 광배향 시스템 등 공정 장비의 정밀도도 품질에 영향을 미칩니다.
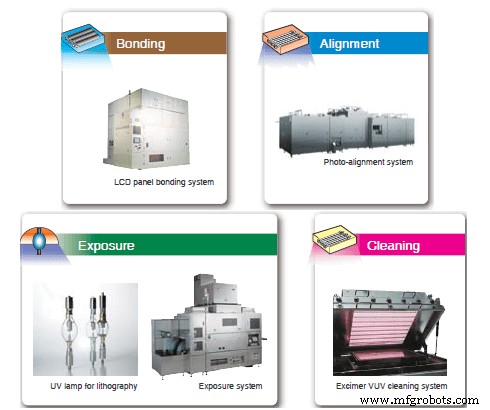
따라서 터치 패널 제조 공정은 매우 복잡합니다. 많은 인력 대신 고기능 자동화 설비와 성숙한 파이프라인 운영이 필요합니다.
제조 공정이 복잡하고 다양하지만, 최대한 단순하게 설명하려 했습니다. 한 글에 모든 세부 사항을 담기 어렵고, 터치 패널 종류마다 공정이 다를 수 있습니다.
더 자세한 정보는 문의해 주시기 바랍니다. 성심껏 답변드리겠습니다.
참고: 본문에 사용된 이미지의 저작권은 당사에 없습니다. 권리자께서는 연락 주시면 신속히 조치하겠습니다.
제조공정
컴퓨터 수치 제어(CNC)는 드릴, 보링 툴, 선반 등 금속 가공 공구를 자동 제어해 컴퓨터로 복잡한 부품을 만드는 기술입니다. 일반적으로 CNC 머신은 프로그램된 지시사항을 따라 물리적 오퍼레이터 없이 정밀 사양을 충족하도록 금속, 플라스틱, 목재, 세라믹 등 소재 블랭크를 가공합니다. 고성능 금속 CNC 머신은 생산성 향상과 인건비 절감을 의미하며, 이는 기업 수익성에 막대한 영향을 미칩니다. 이 글에서는 금속 CNC 머신의 중요 요소를 다음 3가지 측면에서 소개합니다: 금속 CNC 머신 구조적 특징; 금속 CNC 머신 생산
유리 제조 자동화는 유리 핸들링 로봇 도입으로 더 효율적인 단계별 공정이 되었습니다. 혼합(Mixing) 유리 핸들링 자동화 첫 단계는 원재료를 배치 하우스로 이송해 사일로에 저장하는 것입니다. 이후 원재료를 계량해 용광로 위에 위치한 믹서로 보냅니다. 여기에서 원재료는 모토만 UP20-6 같은 자재 핸들링 로봇에 의해 컨베이어 벨트로 이송되어 용광로의 핫 엔드(Hot End) 공정으로 들어갑니다. 가열(Heating) 유리 제조의 가열 단계는 흔히 핫 엔드라고 불립니다. 원재료가 일정하고 느린 속도로 용광로에 공급되어 용융