저속 기어박스에서 동기 평균화로 피니언 고장을 발견한 사례 연구
대형 제지 공장에서 23개 톱니의 피니언이 132개 톱니의 불 기어를 구동하는 저속 기어박스에서 윤활유에 철분 입자가 검출되었습니다. 유지보수 감독자는 기계가 치명적인 고장을 겪기 전에 오염 원인을 정확히 파악해야 했습니다.
기어박스 개요
이 기어박스는 입력축에 23톱니 피니언, 132톱니 불 기어 2개가 장착되어 있으며, 두 개의 24인치 강철 롤러에 마운트되어 있습니다. 출력 불 기어는 52rpm으로 회전하고, 피니언은 302rpm으로 회전합니다(그림 1 참조).
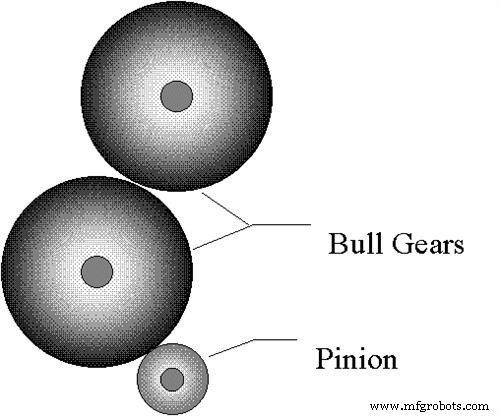
그림 1. 기어박스 속도비
초기 조사
오일 분석에서 철분 입자가 발견되었으나, 베어링 근처에서 채취한 진동 스펙트럼에서는 베어링 톤이 나타나지 않았습니다. 의심은 기어 자체로 향했고, 결함 부품을 분리하기 위한 심층 분석이 시작되었습니다.
동기 평균화: 진단 도구
동기 평균화는 오랜 역사를 가진 기법이지만, 산업 진단 현장에서는 잘 활용되지 않습니다. 타코미터 유도 트리거를 사용해 진동 측정을 기어 회전에 동기화하면, 단일 기어의 진동 신호를 분리하면서 다른 기계 요소의 신호는 억제할 수 있습니다.
주요 설정으로는 한 기어 회전보다 약간 긴 레코드 길이와 많은 평균 횟수(이 경우 90회)를 적용해 선명도를 확보했습니다(그림 3 참조).
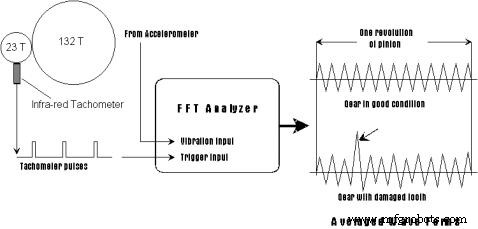
그림 3. 평균화 설정
결과
두 불 기어 모두 깨끗하고 결함 없는 파형을 보인 반면, 피니언의 평균화된 신호에서는 불 기어와의 맞물림이 불규칙한 구간에서 뚜렷한 노이즈 영역이 나타났습니다(그림 4 참조).
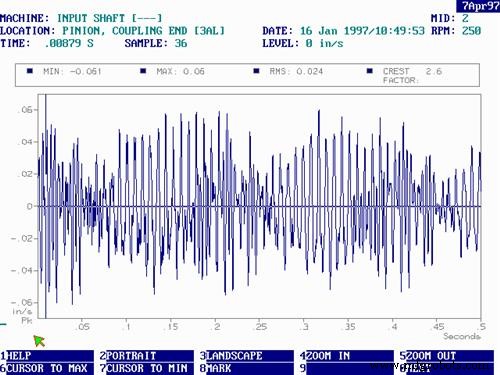
그림 4. 평균화로 드러난 피니언 결함
실물 검사
기어박스가 20년간 무고장 운전했다는 유지보수 책임자의 회의에도 불구하고, 접근 플레이트를 제거하고 검사한 결과 피니언 축의 키웨이가 심하게 마모되어 기어가 약 반 톱니만큼 이동할 수 있는 상태였습니다. 피니언 보어의 스폴링과 눈에 띄는 간극이 오염의 기계적 근본 원인임을 확인했습니다(그림 5~7 참조).
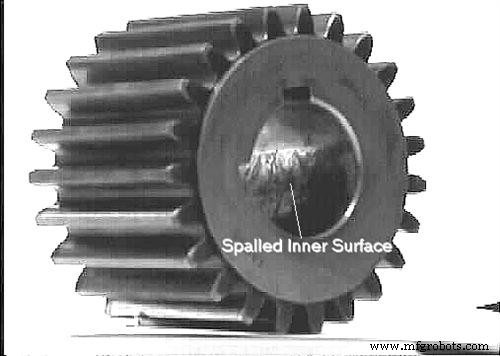
그림 5. 피니언 보어의 스폴링
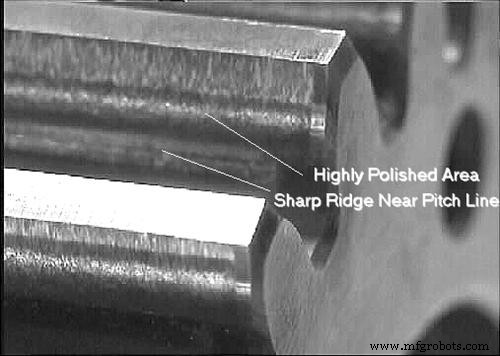
그림 6. 기어 이빨의 마모
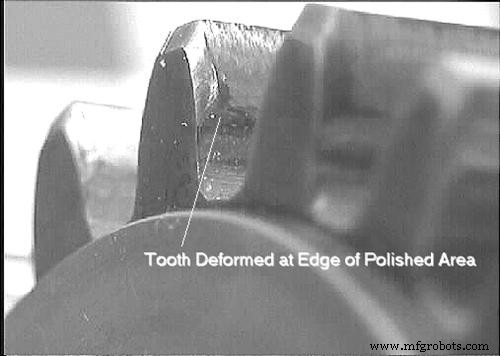
그림 7. 손상된 이빨 가장자리 근접 촬영
해결
기어박스 제조사는 피니언과 축 사이의 간섭 결합이 너무 느슨했으며, 이는 설치 과정에서 발생할 수 있는 상태라고 확인했습니다. 피니언과 축을 즉시 교체해 치명적인 고장을 예방했습니다. 이 성공적인 조치는 공장에서 진동 모니터링의 가치를 재확인하는 계기가 되었습니다.
핵심 교훈
- 동기 평균화는 기어별 진동 신호를 분리하는 강력하면서도 과소평가된 기법입니다.
- 장기 운전 설비라도 잠재 결함이 표적 분석을 통해 드러날 수 있습니다.
- 신속한 진단과 조치로 상당한 다운타임과 수리 비용을 절감할 수 있습니다.
Azima DLI 소개
Azima DLI는 예측 기계 상태 모니터링 및 분석 분야의 선도 기업으로, 신뢰성 높고 확장 가능하며 비용 효율적인 유지보수 프로그램을 제공합니다. 자세한 내용은 www.azimadli.com을 방문하십시오.



